 Prototype LK
Obtenir un devis précis et fiable d'un atelier d'usinage CNC ne devrait pas être une source de confusion. Lorsqu'un ingénieur mécanicien soumet une demande de devis (RFQ) à un atelier d'usinage, la rapidité et la précision de la réponse du fournisseur dépendent entièrement de la clarté du dossier technique fourni. Des fichiers d'ingénierie incomplets, des spécifications de matériaux imprécises ou des normes de tolérance manquantes obligent les estimateurs à formuler des hypothèses. Afin de limiter les risques financiers et opérationnels, ces derniers augmentent les marges de prix, allongent les délais de livraison ou posent une longue liste de questions techniques avant même de lancer la moindre opération d'usinage.
Que vous soyez un spécialiste des achats à la recherche de petites séries de production ou un ingénieur de conception réalisant des prototypes rapides, la préparation d'un dossier de demande de devis prêt pour l'atelier est la mesure la plus efficace que vous puissiez prendre pour contrôler les coûts unitaires, éliminer les demandes de devis supplémentaires et respecter votre calendrier de production.
RÉPONSE RAPIDE : QUE DOIT COMPRENDRE UNE DEMANDE DE DEVIS POUR UN USINAGE CNC ?

Informations essentielles requises pour une demande de devis en usinage CNC
Un dossier de demande de devis (RFQ) pour l'usinage CNC prêt à l'emploi doit au minimum contenir cinq éléments techniques fondamentaux :
Modèle CAO 3D : format STEP (.stp) ou Parasolid (.xₜ) pour la programmation de trajectoires d'outils CAM de corps solides.
Dessin technique 2D : PDF vectoriel détaillant les spécifications du filetage, les tolérances critiques, la rugosité de surface (Ra) et les niveaux de révision du cartouche.
Spécification exacte du matériau : Alliage spécifique, trempe/condition et norme du matériau (par exemple, aluminium 6061-T651 selon ASTM B221, plutôt que « aluminium »).
Volume de commande et niveaux de lots : Quantité de commande immédiate plus volume annuel prévu (EAV) pour optimiser la conception des dispositifs et les coûts de configuration des machines.
Opérations secondaires et périmètre qualité : spécifications d'anodisation/placage, dureté du traitement thermique, niveau d'inspection (par exemple, rapport CMM ou AS9102 FAI) et destination d'expédition.
+----------------------------------------------------------------------------------+
|                          SHOP-READY CNC RFQ CORE DATA MATRIX                     |
+-------------------+---------------------------------------+----------------------+
| RFQ Element       | Minimal Standard                      | Preferred Format     |
+-------------------+---------------------------------------+----------------------+
| 3D Geometry       | STEP AP214 / AP242                    | STEP (.stp), Parasolid|
| 2D Tolerances     | PDF drawing with ISO 2768-m default   | PDF with ASME Y14.5  |
| Material Spec     | Commercial Alloy Grade + Temper       | ASTM/AMS Standard    |
| Order Quantities  | Prototype batch size + Production EAV | Tiered volume breakdown|
| Finishing & QA    | Surface roughness Ra + Coating specs  | MIL/ASTM spec + CMM  |
+-------------------+---------------------------------------+----------------------+
POURQUOI DES INFORMATIONS COMPLÈTES DANS LA DEMANDE DE DEVIS PERMETTENT D'OBTENIR DES DEVIS PLUS PRÉCIS ET COMPARABLES
Les ateliers d'usinage établissent leurs devis en fonction du temps de cycle machine, du temps de réglage, de l'usure des outils, du stock de matières premières, des finitions secondaires et du coût du contrôle qualité. En l'absence de détails techniques, les estimateurs doivent établir un devis basé sur le scénario le plus défavorable.
Si votre dessin ne précise pas la rugosité de surface ni la classe de tolérance, un fournisseur pourrait se baser sur des tolérances commerciales standard (±0.005"), tandis qu'un autre proposerait un traitement de rectification de précision pour atteindre ±0.0005". Il en résulterait une série de devis aux prix très variables, impossibles à comparer équitablement. Fournir des données techniques complètes oblige les fournisseurs à établir leurs devis sur la base d'une référence identique, éliminant ainsi les hypothèses implicites.
DEMANDE DE DEVIS POUR USINAGE CNC VS. DEVIS D'USINAGE CNC
Une demande de devis (RFQ) est le dossier de sollicitation technique et commerciale envoyé par un acheteur à des fournisseurs potentiels. Elle précise les intentions de conception, la conformité légale, les normes de qualité et les contraintes d'achat.
Un devis d'usinage CNC est la proposition commerciale ferme du fournisseur, remise à l'acheteur. Il détaille le prix unitaire en fonction des quantités commandées, les frais d'outillage ou de montage (frais d'ingénierie non récurrents), les coûts de traitement secondaire, les délais de livraison et les hypothèses ou exclusions techniques spécifiques.
QU'EST-CE QU'UNE DEMANDE DE DEVIS POUR L'USINAGE CNC ?
OBJECTIF D'UNE DEMANDE DE DEVIS POUR DES PIÈCES USINÉES CNC
Une demande de devis (RFQ) pour l'usinage CNC assure la liaison opérationnelle entre la conception mécanique et sa mise en œuvre. Contrairement à l'achat de composants standard sur catalogue, la commande de pièces usinées CNC sur mesure nécessite qu'un atelier d'usinage fabrique des pièces à partir de barres, de plaques ou de pièces forgées, selon une géométrie spécifique. La RFQ définit les bases de l'estimation des coûts, du processus de fabrication, de la conception des outillages, du choix des outils et du contrôle qualité.
CE QUE LES FOURNISSEURS DE CNC DOIVENT EXAMINER AVANT DE FAIRE UN DEVIS
Avant qu'une équipe d'estimation d'un fournisseur puisse émettre un devis à prix fixe ferme, les estimateurs mécaniques et les ingénieurs en fabrication assistée par ordinateur (FAO) doivent évaluer plusieurs paramètres clés :
Usinabilité géométrique : Les caractéristiques peuvent-elles être usinées à l’aide de fraises standard, ou les poches profondes (rapport longueur/diamètre > 4:1), les contre-dépouilles ou les rayons de courbure internes serrés nécessitent-ils un outillage spécialisé ou un indexage 5 axes ?
Disponibilité des matières premières : L'alliage demandé (par exemple, acier inoxydable 17-4 PH H1150 ou titane de grade 5) est-il facilement disponible en plaques ou barres rondes de dimensions standard ?
Complexité de la configuration et du maintien de la pièce : Combien de configurations de machine (O-p10, Op20, Op30) sont nécessaires pour effectuer toutes les opérations ?
Chaîne d'approvisionnement pour le traitement secondaire : La pièce nécessite-t-elle un traitement externe tel qu'un traitement thermique, une anodisation dure (MIL-A-8625 Type III) ou une passivation ?
COMMENT UNE DEMANDE DE DEVIS COMPLÈTE RÉDUIT LES QUESTIONS, LES DEMANDES SUPPLÉMENTAIRES ET LES RETARDS
Chaque détail imprécis dans une demande de devis (RFQ) entraîne une demande de modification technique (ECR) ou une demande d'informations techniques auprès de votre équipe d'ingénierie. Si un atelier reçoit 50 RFQ par jour, les dossiers incomplets sont systématiquement relégués en fin de file d'attente. Un dossier RFQ complet et détaillé permet une analyse numérique immédiate de la fabricabilité (DFM), une estimation automatisée du cycle FAO et un délai de traitement rapide pour l'établissement du devis, souvent sous 24 heures.
LISTE DE CONTRÔLE DES ÉLÉMENTS ESSENTIELS D'UNE DEMANDE DE DEVIS POUR L'USINAGE CNC
FICHIERS D'INGÉNIERIE ET CONTRÔLE DES RÉVISIONS
Fichier CAO 3D fourni au format solide neutre (STEP AP214/AP242 ou IGES).
Dessin technique 2D fourni au format PDF haute résolution.
Le numéro de pièce, le titre du dessin et la lettre de révision correspondent parfaitement entre le logiciel de CAO, le dessin et l'en-tête de l'e-mail.
Unités du modèle explicitement définies (pouces ou millimètres).
EXIGENCES RELATIVES AUX MATÉRIAUX, À LA FINITION ET AUX PROCÉDÉS SECONDAIRES
L'alliage du matériau, la trempe et l'état sont explicitement mentionnés (par exemple, Al 7075-T651).
Rugosité de surface cible spécifiée (par exemple, Ra 1.6 µm / 63 µin).
Procédés secondaires détaillés selon les normes industrielles (par exemple, anodisation de type II transparente selon la norme MIL-A-8625).
Les surfaces cosmétiques critiques et les zones de masquage requises sont clairement mises en évidence sur le dessin 2D.
QUANTITÉ, DÉLAI DE LIVRAISON ET EXIGENCES RELATIVES À LA LIVRAISON
Taille du lot de prototypes et répartition du volume de production prévu (par exemple, 5 pièces, 50 pièces, 500 pièces).
Date de livraison cible ou délai de préparation de commande spécifiés.
Adresse de destination et conditions de transport préférées (par exemple, FCA, FOB Destination, DAP).
EXIGENCES EN MATIÈRE DE QUALITÉ, D'INSPECTION ET DE DOCUMENTATION
Documentation d'inspection requise spécifiée (rapport CMM standard, certificat de conformité, inspection du premier article selon la norme AS9102).
Les certificats de matières premières (MTR) et les exigences de traçabilité sont demandés au préalable.
Normes de conformité réglementaire notées (RoHS, REACH, ITAR, métaux spéciaux DFARS).
EXIGENCES RELATIVES À L'APPLICATION ET AUX FONCTIONS ESSENTIELLES
Pièces d'accouplement prévues, interfaces structurelles ou caractéristiques d'ajustement serré indiquées.
Conditions d'exposition environnementale (température élevée, fluides corrosifs, UV extérieurs) divulguées.
FICHIERS CAO, DESSINS ET DOCUMENTATION TECHNIQUE
MODÈLES CAO 3D ET FORMATS DE FICHIERS PRÉFÉRÉS
Les ateliers d'usinage CNC modernes utilisent des logiciels de FAO (tels que Mastercam, SolidCAM ou Siemens NX) pour générer directement les trajectoires d'outils en code G à partir de la géométrie 3D. La fourniture de fichiers 3D neutres évite aux estimateurs d'avoir à reconstruire manuellement des modèles 3D à partir de plans 2D.

STEP (.stp / .step) : La norme de référence du secteur (ISO 10303). Les fichiers STEP préservent la géométrie de la représentation des limites solides (B-Rep), la courbure exacte des surfaces et la structure d’assemblage.
Parasolid (.xₜ / .xb) : Format de noyau natif hautement fiable pour les environnements Siemens et SolidWorks.
IGES (.igs) : Format neutre hérité acceptable, bien que des erreurs de rognage de surface puissent parfois se produire lors de la conversion du fichier.
Évitez les formats STL ou Mesh : les fichiers STL, OBJ et 3MF (3D Manufacturing Format) représentent la géométrie sous forme de maillage de triangles plans. Les ateliers d’usinage ne peuvent pas générer de trajectoires d’outils d’usinage 3 ou 5 axes lisses à partir de fichiers maillés facettés.
DESSINS TECHNIQUES 2D ET NIVEAUX DE RÉVISION
Un modèle CAO 3D contient le volume spatial, mais ne précise pas les tolérances légales, les états de trempe des matériaux, les classes de filetage ni les normes de qualité. Un dessin vectoriel PDF 2D est indispensable pour définir contractuellement les spécifications des pièces. Assurez-vous toujours que la lettre de révision dans le cartouche du dessin (par exemple, Rév. B) corresponde aux métadonnées du fichier CAO.
PRIORITÉ ENTRE DESSIN ET MODÈLE CAO
En cas de divergence entre un modèle CAO 3D et un dessin PDF 2D, quel fichier prévaut ? Sauf indication contraire dans les normes de définition basée sur le modèle (MBD), telles que l’ASME Y14.41, le droit des contrats de fabrication stipule que le dessin technique 2D prime sur le modèle 3D . Précisez votre clause de priorité des dessins directement dans les notes de votre demande de devis : « En cas de conflit entre le modèle 3D et le dessin 2D, ce dernier prévaut. »
DISCRÉPANCES ENTRE LE MODÈLE CAO ET LE DESSIN
Les divergences courantes qui retardent l'établissement des devis comprennent :
Un trou modélisé à un diamètre de 0.250" dans le logiciel de CAO, mais la légende sur le dessin indique un filetage 1/4-20 UNC.
Les dimensions globales de l'enveloppe de la pièce dans le fichier CAO mesurent 100 mm, alors que le dessin indique 105 mm en raison d'une révision non mise à jour.
Rayons de congé modélisés nets en 3D, mais indications précisant R0.5 mm sur l'impression.
Effectuer une vérification interne pour s'assurer que la géométrie CAO correspond parfaitement aux annotations de votre dessin permet d'éviter des révisions de devis coûteuses.
FILETS, TROUS, RAYONS, CHÂSSIS ET NOTES SPÉCIALES
Bien que les algorithmes de FAO puissent extraire les centres des trous, ils ne peuvent pas déduire automatiquement le pas de filetage ni la classe d'ajustement à partir de la seule géométrie solide. Votre dessin 2D ou vos notes de demande de devis doivent détailler :
Spécifications du filetage : Pas, profondeur et classe de filetage (par exemple, M6 x 1.0 - 6H ou 1/4-20 UNC-2B, profondeur de taraudage 12 mm min).
Types de trous : Dimensions borgnes, traversantes, fraisées ou laminées.
Rayons internes : Spécifiez les rayons d'angle admissibles pour les poches internes (par exemple, R3.0 mm max) pour permettre le dégagement standard de la fraise en bout.
Ébavurage et chanfreinage : Inclure des notes de cartouche par défaut telles que « Casser tous les bords tranchants de 0.2 mm à 0.5 mm maximum. »
TOLÉRANCES, GD&T ET CARACTÉRISTIQUES CRITIQUES
TOLÉRANCES GÉNÉRALES ET NORMES PAR DÉFAUT
Chaque dimension d'une pièce requiert une tolérance. Si certaines dimensions ne comportent pas de tolérances explicites, les ateliers d'usinage se basent sur les tolérances standard du cartouche ou sur les normes internationales.
Tolérances métriques : normes de tolérance générales ISO 2768 (par exemple, ISO 2768-m pour une précision moyenne, fournissant ±0.1 mm pour les dimensions linéaires jusqu'à 30 mm).
Valeurs par défaut du cartouche impérial :
XX = ±0.030"
X.XX = ±0.010"
X.XXX = ±0.005"
Angulaire = ±0.5°
DIMENSIONS CRITIQUES ET TOLÉRANCES SOUPLES
Le respect de tolérances serrées, telles que ±0.0005" (±0.012 mm) ou moins, exige des opérations de finition de précision comme l'alésage, l'électroérosion à fil ou la rectification cylindrique. Ces tolérances serrées nécessitent également des enceintes de machines à température contrôlée et des passages d'inspection dédiés par machine à mesurer tridimensionnelle (MMT).
+----------------------------------------------------------------------------------+
|                    TOLERANCE IMPACT ON MACHINING COST & PROCESS                  |
+-------------------+--------------------+--------------------+--------------------+
| Tolerance Band    | Metric Equivalent  | Typical Process    | Cost Index         |
+-------------------+--------------------+--------------------+--------------------+
| ±0.010"           | ±0.25 mm           | Standard Milling   | 1.0x (Baseline)    |
| ±0.005"           | ±0.125 mm          | Standard CNC Mill  | 1.0x - 1.2x        |
| ±0.001"           | ±0.025 mm          | High-Precision CNC | 1.5x - 2.0x        |
| ±0.0002"          | ±0.005 mm          | Boring / Grinding  | 3.0x - 5.0x        |
+-------------------+--------------------+--------------------+--------------------+
N'appliquez des tolérances serrées qu'aux éléments d'accouplement fonctionnels, aux logements de roulements et aux trous de goujons d'alignement. L'application de tolérances serrées à l'ensemble des contours esthétiques non critiques quadruple inutilement le coût des pièces.
NORMES GD&T ET EXIGENCES DE CONTRÔLE DES CARACTÉRISTIQUES
Le dimensionnement et le tolérancement géométriques (GD&T) selon la norme ASME Y14.5 expriment des relations géométriques plutôt que de simples distances linéaires. Lors de la définition des repères de contrôle (position, planéité, perpendicularité ou concentricité), il est essentiel de bien définir les surfaces de référence primaires (A), secondaires (B) et tertiaires (C).
Des spécifications GD&T appropriées permettent d'éviter de surcontraindre la pièce tout en garantissant un alignement fonctionnel lors de l'assemblage.
POS | Ø0.05 M | A | B | C | <-- Symbole du cadre de contrôle des caractéristiques Tolérance Référence Références (secondaire/tertiaire) Zone Primaire
CARACTÉRISTIQUES ESSENTIELLES AU FONCTIONNEMENT ET INTENTION DE CONCEPTION
Le marquage des dimensions critiques pour le fonctionnement (CTF) sur votre plan 2D indique à l'usinier où concentrer ses efforts sur les réglages d'outillage et les contrôles qualité. Si un arbre nécessite un ajustement glissé h6 dans un palier linéaire, signalez ce diamètre comme CTF. Les ateliers d'usinage privilégieront ces caractéristiques lors du réglage des outils et mettront en place des protocoles d'inspection spécifiques en cours de production.
RUGOSITÉ DE SURFACE ET EXIGENCES RA
La rugosité de surface détermine le frottement, l'étanchéité et l'aspect esthétique. L'état de surface est mesuré en micro-pouces (µin) ou en micromètres (µm) ; Ra (rugosité moyenne) :
Finition brute d'usinage (Ra 3.2 µm / 125 µin) : Finition standard obtenue par fraisage et tournage CNC à grande vitesse. Les marques d'outils sont visibles.
Usinage lisse (Ra 1.6 µm / 63 µin) : Nécessite des avances fines et des passes de finition légères. Standard pour l’assemblage de faces structurales.
Rectifié/poli avec précision (Ra 0.8 µm / 32 µin ou plus fin) : Nécessite un polissage abrasif secondaire, un meulage ou un brunissage au diamant pour les joints hydrauliques dynamiques et les sièges de roulement.
MATÉRIAUX, FINITIONS ET OPÉRATIONS SECONDAIRES
QUALITÉ DU MATÉRIAU, ALLIAGE, ÉTAT DE TREMPE ET CONDITION
Spécifier « aluminium » ou « acier inoxydable » ne suffit pas pour obtenir un devis précis. Le prix des matières premières, le choix des outils et les vitesses d’usinage varient considérablement selon les nuances et les états de trempe.
Alliages d'aluminium :
6061-T6 / 6061-T651 : Excellente usinabilité, très économique, soudable, s'anodise bien.
7075-T6 : Alliage aérospatial haute résistance ; coût des matières premières plus élevé, excellente limite d'élasticité.
Aciers inoxydables :
304 / 304L : Acier inoxydable austénitique à usage général ; s'écrouit rapidement lors de l'usinage.
316 / 316L : Résistance supérieure à la corrosion marine ; nécessite des vitesses de coupe plus faibles.
17-4 PH (H900 / H1150) : Acier inoxydable à durcissement par précipitation ; hautement usinable à l'état recuit en solution avant traitement thermique.
Plastiques techniques :
POM (Delrin/Acétal) : Extrêmement stable, faible friction, facile à usiner.
PEEK : Polymère haute température ; matière première coûteuse, nécessite des précuissons de détente.
EXIGENCES EN MATIÈRE DE TRAITEMENT THERMIQUE ET DE DURETÉ
Si vos pièces nécessitent un traitement thermique (tel qu'une relaxation des contraintes, un durcissement sous vide, une cémentation ou un vieillissement), spécifiez l'échelle et la plage de dureté cible sur votre plan :
Exemple : « Traitement thermique à Rockwell C (HRC) 58-62 selon AMS 2759. »
Exemple : « Cémenter l'acier 8620 à une profondeur de 0.8 mm - 1.2 mm, 58-62 HRC. »
Indiquez si le traitement thermique doit être effectué avant ou après l'usinage de finition. L'usinage d'aciers à outils entièrement trempés (par exemple, D2 à 60 HRC) nécessite un fraisage dur avec des outils en carbure ou en CBN, ce qui augmente considérablement les temps de cycle.
ANODISATION, PLAQUAGE, PEINTURE ET AUTRES FINITIONS DE SURFACE
Les finitions secondaires protègent les pièces contre la corrosion, augmentent la dureté de surface ou leur confèrent une coloration esthétique. Veuillez toujours citer les normes industrielles officielles dans votre demande de devis.

Anodisation (aluminium) :
MIL-A-8625 Type II, Classe 1 (Clair) ou Classe 2 (Noir) : Anodisation décorative, épaisseur de couche ~0.0003" - 0.0008" (8 - 20 µm).
MIL-A-8625 Type III Revêtement dur : Anodisation technique résistante à l'usure, épaisseur de couche ~0.002" (50 µm).
Passivation (acier inoxydable) : Traitement à l'acide citrique/nitrique ASTM A967 ou AMS 2700 pour éliminer le fer libre.
Placage de nickel chimique (acier/aluminium) : MIL-C-26074 ou ASTM B733 pour une protection anticorrosion uniforme sans accumulation sur les bords.
Revêtement de conversion chimique (chromate/film chimique) : MIL-DTL-5541 Type II Classe 1A ou Classe 3 pour la conductivité électrique.
MASQUES, ZONES COSMÉTIQUES ET IMPACTS DIMENSIONNELS
Les finitions de surface secondaires modifient les dimensions finales. Par exemple, l'anodisation dure (type III) forme une couche à 50 % à l'intérieur du métal de base et à 50 % en surface. Un revêtement de 50 µm (0.002 pouce) réduit le diamètre d'un trou taraudé de 0.002 µm et augmente le diamètre extérieur d'un arbre de 0.002 µm.
+----------------------------------------------------------------------------------+
|                   SURFACE COATING DIMENSIONAL IMPACT GUIDE                       |
+----------------------+--------------------+-------------------+------------------+
| Finishing Process    | Standard Spec      | Typical Buildup   | Masking Needed?  |
+----------------------+--------------------+-------------------+------------------+
| Anodize Type II      | MIL-A-8625 Type II | 0.0003" - 0.0008" | Optional         |
| Hard Anodize Type III| MIL-A-8625 Type III| 0.0010" - 0.0020" | Tapped holes/Bores|
| Chem Film (Chromate) | MIL-DTL-5541       | Negligible        | Rarely           |
| Electroless Nickel   | ASTM B733          | 0.0002" - 0.0010" | Precision Bores  |
| Powder Coating       | Commercial         | 0.0030" - 0.0050" | Essential on fits|
+----------------------+--------------------+-------------------+------------------+
Toujours préciser si les dimensions s'appliquent AVANT ou APRÈS le plaquage de surface, et indiquer les zones de masquage critiques (par exemple, les plots de mise à la terre, les alésages de roulement de précision, les filetages internes) sur votre plan technique.
COMMENT LES EXIGENCES RELATIVES AUX MATÉRIAUX ET À LA FINITION AFFECTENT LA PRÉCISION DU DEVIS
Si un fournisseur n'est pas certain que l'anodisation soit incluse dans le périmètre de la demande de devis, il ajoutera soit un forfait estimé élevé, soit omettra purement et simplement la finition. Des descriptions de processus claires permettent aux ateliers d'usinage d'obtenir des prix précis auprès de sous-traitants de traitement de surface agréés, ce qui se traduit par un devis global plus précis et plus compétitif.
QUANTITÉ, APPLICATION, LOGISTIQUE ET EXIGENCES COMMERCIALES
PROTOTYPE, PETITES SÉRIES ET QUANTITÉS DE PRODUCTION
La rentabilité d'une unité d'usinage varie considérablement en fonction du volume de commandes. Le prix des machines CNC se compose de coûts fixes de mise en place (programmation FAO, conception des dispositifs de fixation, réglage de la machine) et de coûts variables (matières premières, temps de cycle machine par pièce, usure des outils).
Coût unitaire ($)
(Coûts fixes d'installation élevés amortis sur 1 à 5 unités) ------------------- (Coût unitaire stable à l'échelle de la production) +------------------------------------------------ → Quantité commandée (unités) 1 10 50 100 500 1000
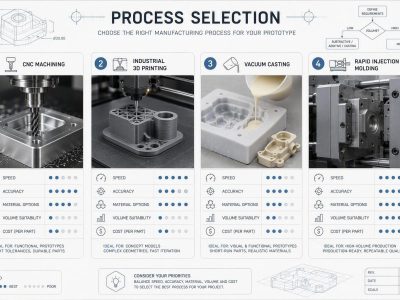
Prototypes (1 à 5 pièces) : Coût de production élevé par unité. L’accent est mis sur la rapidité, la disponibilité des matériaux et la validation de la conception. Pour le prototypage rapide de pièces plastiques en petites séries, des procédés alternatifs comme le moulage sous vide peuvent constituer une solution économique avant d’investir dans des machines CNC complètes.

Production en faible volume (10 à 100 pièces) : Les coûts de mise en place sont amortis sur le lot ; les dispositifs de fixation à mâchoires souples modulaires optimisent les temps de cycle.
Volume moyen/élevé (100 à plus de 1 000 pièces) : Les dispositifs de production multicavités, l'usinage de type « tombstone » sur des fraiseuses horizontales, les alimentateurs de barres automatisés et les trajectoires d'outils optimisées minimisent les coûts unitaires.
CHAMPS DE QUANTITÉ ET VOLUME ANNUEL PRÉVU
Demander une tarification par paliers dans votre demande de devis (par exemple, 5, 25, 100, 500 pièces) vous permet d'analyser les variations du coût unitaire. De plus, indiquer votre volume annuel prévisionnel (VAP) aide l'atelier d'usinage à décider s'il convient de concevoir des montages haute performance dédiés ou de conserver les montages d'étaux standard.
CONTEXTE DE L'APPLICATION ET EXIGENCES FONCTIONNELLES
Fournir une brève description du fonctionnement de la pièce aide les estimateurs à repérer d'éventuels problèmes de fabrication. Par exemple, savoir qu'une pièce est un boîtier étanche pour réservoir sous pression incite l'estimateur à vérifier l'état de surface des joints, à effectuer des tests de pression ou à inclure dans le devis la détection des fuites d'hélium.
DATE DE LIVRAISON SOUHAITÉE ET DESTINATION D'EXPÉDITION
Veuillez indiquer clairement la date d'expédition souhaitée ou le délai de livraison cible. Les délais de livraison express (par exemple, 3 jours) impliquent des heures supplémentaires, l'annulation de certaines tâches de production planifiées ou l'achat de matières premières en stock, ce qui engendre des frais supplémentaires. Indiquer votre code postal ou votre destination permet aux ateliers d'usinage de calculer précisément les frais de transport (Incoterms tels que FOB, FCA ou DAP).
EXIGENCES SPÉCIALES EN MATIÈRE D'EMBALLAGE, D'ÉTIQUETAGE ET DE LOGISTIQUE
Les composants de haute précision, dotés de surfaces anodisées délicates ou de micro-filetages, peuvent être endommagés pendant le transport s'ils sont emballés avec soin. Spécifiez vos exigences logistiques en amont :
Emballage individuel à bulles ou plateaux en mousse sur mesure.
Sachet individuel et étiquette avec numéro de pièce, révision du dessin et code-barres du numéro de commande.
Sacs VCI anticorrosion pour composants en acier au carbone.
CONTRATS COMMERCIAUX, HYPOTHÈSES, EXCLUSIONS ET VALIDITÉ DU DEVIS
Veuillez préciser les détails de l'acheteur dans votre demande de devis :
Date limite de soumission du devis cible.
Point de contact commercial (acheteur) et point de contact technique (ingénieur principal).
Délais de validité standard des devis (généralement de 30 à 60 jours en raison de la volatilité des prix du marché des métaux bruts).
EXIGENCES EN MATIÈRE DE QUALITÉ, D'INSPECTION ET DE TRAÇABILITÉ
INSPECTION DU PREMIER ARTICLE ET RAPPORTS CMM
Les exigences en matière de documentation de qualité ont une incidence directe sur le temps de travail consacré à l'inspection. Précisez le niveau d'inspection requis :
Rapport dimensionnel standard : Contrôle en cours de fabrication des caractéristiques critiques à l'aide de micromètres, de jauges de hauteur et de jauges à broches étalonnés.
Rapport complet de la machine à mesurer tridimensionnelle (MMT) : vérification dimensionnelle 3D automatisée par rapport à la géométrie CAO.
Inspection du premier article (FAI) : Vérification formelle de la première pièce produite à partir d'un réglage d'outillage.
CERTIFICATS DE MATÉRIAUX ET EXIGENCES DE CERTIFICATION
Si votre secteur d'activité exige une vérification complète de l'origine des matériaux, demandez des certificats dans votre demande de devis :
Rapport d'essai en usine (MTR) : Document du laminoir de métal brut montrant la composition chimique et les propriétés mécaniques de traction (par exemple, certificat EN 10204 3.1).
Certificat de conformité (CoC) : Déclaration officielle signée par le responsable qualité du fournisseur attestant que les pièces répondent aux spécifications du dessin.
TRAÇABILITÉ, MARQUAGE ET CONSERVATION DES DOSSIERS
Pour les applications de défense, médicales et aérospatiales, le marquage des pièces et la conservation des enregistrements sont obligatoires. Précisez :
Marquage des pièces : Gravure laser, microbillage ou marquage électrochimique (par exemple, « Marquage laser du numéro de pièce et de la révision selon la norme MIL-STD-130 » ).
Traçabilité de la source de fusion : Traçabilité complète du lot de fusion, de la barre de matière première au composant fini.
EXIGENCES DE QUALITÉ SPÉCIFIQUES À L'INDUSTRIE
Dispositifs médicaux (ISO 13485) : Emballage en salle blanche, matériaux biocompatibles, vérification de la passivation.
Automobile (IATF 16949) : Documentation du processus d'approbation des pièces de production (PPAP) de niveau 1 à 5.
Aérospatiale et défense (AS9100D) : Traçabilité stricte, prévention des pièces contrefaites, gestion des risques.
AS9102, ITAR, DFARS ET AUTRES CONSIDÉRATIONS DE CONFORMITÉ
Si vos composants relèvent de la réglementation en matière de défense, veuillez indiquer clairement les exigences de conformité dans la demande de devis :
AS9102 FAI : Documentation complète du formulaire 1 (responsabilité du numéro de pièce), du formulaire 2 (responsabilité du produit) et du formulaire 3 (responsabilité des caractéristiques).
ITAR (Réglementation internationale sur le trafic d'armes) : Les dessins techniques et les modèles CAO contiennent des données techniques de défense et doivent être transférés via des serveurs sécurisés et cryptés situés aux États-Unis.
DFARS 252.225-7014 (Métaux spéciaux) : Les alliages métalliques bruts doivent être fondus aux États-Unis ou dans un pays qualifié.
+----------------------------------------------------------------------------------+
|                 QUALITY & COMPLIANCE REQUIREMENT MATRIX                          |
+-------------------+-----------------------------------+--------------------------+
| Industry Tier     | Standard Quality Package          | Regulatory Callouts      |
+-------------------+-----------------------------------+--------------------------+
| General Industrial| Standard In-Process Inspection    | RoHS / REACH             |
| Automotive        | PPAP Level 3, CMM Inspection      | IATF 16949               |
| Medical           | Material Certs, Passivation Certs | ISO 13485, FDA Clean     |
| Aerospace & Defense| Full AS9102 FAI, CMM, Mill Certs  | ITAR, DFARS 252.225-7014 |
+-------------------+-----------------------------------+--------------------------+
FACTEURS DE COÛT DE LA CONCEPTION POUR LA FABRICATION (DFM) ET DE L'USINAGE CNC
IDENTIFIER LES FONCTIONNALITÉS COÛTEUSES AVANT D'ÉTABLIR UN DEVIS
Les coûts d'usinage dépendent du temps de fonctionnement de la machine, de l'usure des outils, des temps de préparation et du volume de matière enlevée. Identifier les éléments coûteux dès la phase de conception permet d'éviter les mauvaises surprises lors de l'examen des demandes de devis.
Poches profondes et étroites : Les poches profondes dont le rapport longueur/diamètre dépasse 4:1 nécessitent des vitesses de coupe lentes pour éviter la déviation de l’outil, les vibrations et la rupture de la fraise.
Rayons d'angle internes faibles : Les angles internes aigus ne peuvent être usinés avec des fraises rotatives rondes. L'exigence de rayons d'angle verticaux faibles oblige les ateliers à utiliser des fraises de très petite taille ou à procéder à une électroérosion.
Parois minces : Les parois métalliques d'une épaisseur inférieure à 0.8 mm (0.031") ou les parois en plastique d'une épaisseur inférieure à 1.5 mm (0.060") se déforment sous la pression de coupe de l'outil, nécessitant des coupes légères lentes en plusieurs passes.
TOLÉRANCES DE DIMENSIONNEMENT ADAPTÉ À LA FONCTION
L'un des moyens les plus efficaces de réduire les coûts d'usinage CNC consiste à optimiser les tolérances. Évitez d'utiliser des tolérances globales trop serrées dans votre cartouche. Attribuez des tolérances serrées (±0.0005" ou ±0.012 mm) uniquement aux interfaces d'accouplement critiques, aux goujons et aux logements de paliers, tandis que les contours structurels généraux restent aux tolérances commerciales standard (±0.005" ou ±0.125 mm).
RÉDUIRE LES RÉGLAGES ET L'OUTILLAGE INUTILES
Chaque fois qu'un opérateur doit desserrer une pièce, la retourner et la resserrer dans une nouvelle orientation, cela engendre du temps de main-d'œuvre et des coûts de réglage supplémentaires. Concevoir des pièces permettant l'usinage des éléments à partir d'une seule orientation (ou utiliser le fraisage continu 5 axes) réduit le nombre de dispositifs de fixation et améliore la précision géométrique entre les éléments.
SIMPLIFIER LES CARACTÉRISTIQUES D'USINAGE SANS MODIFIER L'INTENTION DE CONCEPTION
Rayons sol-mur : Prévoir un petit rayon ou une contre-dépouille au bas des parois internes afin que les fraises puissent évacuer le matériau proprement.
Tailles de filetage standard : Utilisez des tarauds à filetage grossier standard (par exemple, M6x1.0 ou 1/4-20 UNC) plutôt que des pas de filetage personnalisés qui nécessitent des fraises à fileter spécialisées ou des tarauds personnalisés.
Rainures de dégagement et contre-dépouilles : Utilisez les contre-dépouilles en T ou en queue d'aronde avec parcimonie.
COMMENT LKPROTOTYPE PEUT PRENDRE EN CHARGE L'EXAMEN DES SOLUTIONS DE FABRICATION ET DES DEMANDES DE DEVIS
Collaborer avec un partenaire de fabrication expérimenté dès les premières étapes de la conception simplifie l'ensemble du processus de demande de devis. Les plateformes de fabrication numérique, telles que les services d'usinage CNC de précision de LKPROTOTYPE, réalisent une analyse DFM automatisée et instantanée de vos fichiers CAO 3D. Leur équipe d'ingénieurs examine la géométrie afin d'optimiser l'accessibilité des outils, d'identifier les risques liés aux parois fines et de contrôler les rayons de courbure des angles avant la finalisation de votre plan. L'exploitation des retours d'information DFM automatisés permet aux ingénieurs d'optimiser la géométrie des pièces, d'éliminer les obstacles à la fabrication et d'obtenir un prix fiable grâce à une plateforme de devis CNC instantanée.
ERREURS COURANTES À ÉVITER DANS LES DEMANDES DE DEVIS POUR L'USINAGE CNC
DOSSIERS D'INGÉNIERIE INCOMPLÈTES OU NON CORRESPONDANTS
Soumettre un modèle STEP 3D dont le niveau de révision ne correspond pas à celui de votre dessin PDF 2D est le moyen le plus sûr de bloquer une demande de devis. Les estimateurs des ateliers d'usinage suspendront le processus de devis jusqu'à ce que l'incohérence soit résolue.
EXIGENCES VAGUES RELATIVES AUX MATÉRIAUX, AUX TOLÉRANCES OU À LA FINITION
Mentionner « aluminium » sans préciser l’alliage (6061 ou 7075) ou « anodisation » sans préciser le type (II ou III) oblige les fournisseurs à faire des suppositions. Si leurs estimations divergent, leurs devis seront impossibles à comparer.
EXIGENCES D'INSPECTION OU DE CONFORMITÉ MANQUANTES
Toute demande de documentation AS9102 FAI ou de conformité ITAR après l'attribution d'un devis entraînera un ajustement immédiat du prix. La gestion de la documentation et de la conformité exige d'importantes ressources administratives et d'ingénierie qui doivent être intégrées au devis initial.
MODIFICATIONS DE CONCEPTION TARDIVES APRÈS LA SOUMISSION DE LA DEMANDE DE DEVIS
L'envoi de fichiers CAO révisés en cours d'examen d'un devis fournisseur est source de confusion. Si vous devez mettre à jour un dessin pendant la phase de demande de prix, veuillez émettre un avis de révision clair (par exemple : « Mise à jour de la demande de prix : le dessin révision A est remplacé par la révision B » ).
EXIGENCES D'APPLICATION OU DE FONCTION CRITIQUE NON DÉFINIES
Ne pas indiquer les trous de goujons à ajustement serré, les faces d'étanchéité ou les surfaces esthétiques risque de vous faire recevoir des pièces qui respectent les dimensions linéaires de base, mais qui ne fonctionnent pas correctement dans l'assemblage final.
Comment préparer une demande de devis pour l'usinage CNC prête à l'emploi ?
CHAMPS DE DEMANDE DE DEVIS POUR USINAGE CNC PRÊTS À L'EMPLOI
Lors de la soumission d'une demande de prix par courriel ou via le portail fournisseur, utilisez ce modèle standardisé et prêt à l'emploi pour vous assurer que toutes les données essentielles sont incluses :
SUBJECT: RFQ - [Company Name] - [Part Number] Rev [Rev Letter] - [Quantity Tiers]

TECHNICAL & COMMERCIAL SUMMARY:
--------------------------------------------------
1. Part Name / Number:        [e.g., Main Housing / PN-10482]
2. Revision Level:             [e.g., Rev B]
3. 3D CAD File Name:           [e.g., PN-10482_RevB.stp]
4. 2D Drawing File Name:       [e.g., PN-10482_RevB.pdf]

MATERIAL & FINISHING:
--------------------------------------------------
5. Material & Grade:           [e.g., Aluminum 6061-T651 per ASTM B221]
6. Surface Roughness:          [e.g., Ra 1.6 µm (63 µin) max on all surfaces]
7. Secondary Processes:        [e.g., Anodize MIL-A-8625 Type II Class 2 Black]
8. Masking / Critical Areas:   [e.g., Mask bore Ø25.000 +0.013/-0.000 mm]

QUANTITIES & LOGISTICS:
--------------------------------------------------
9. Quote Quantity Tiers:       [e.g., 5 pcs (prototype), 25 pcs, 100 pcs]
10. Expected Annual Vol (EAV): [e.g., 500 pcs/year]
11. Required Delivery Date:    [e.g., Dock arrival by MM/DD/YYYY]
12. Shipping Destination:      [e.g., City, State, Zip Code / Country]
13. Incoterms:                 [e.g., FCA / FOB Destination]

QUALITY & COMPLIANCE:
--------------------------------------------------
14. Inspection Level:          [e.g., Standard CMM Report / AS9102 FAI]
15. Certifications Required:   [e.g., Material Test Report (MTR), CoC]
16. Regulatory Compliance:     [e.g., ITAR, DFARS, RoHS compliant]

CONTACT INFORMATION:
--------------------------------------------------
- Technical Contact (Eng):    [Name, Email, Phone]
- Commercial Contact (Buyer):  [Name, Email, Phone]
- Quotation Due Date:          [MM/DD/YYYY]
LISTE DE CONTRÔLE FINALE AVANT SOUMISSION DE LA DEMANDE DE QUALIFICATION
Avant de cliquer sur « Envoyer » pour votre demande de devis, veuillez vérifier les derniers points suivants :
Le fichier STEP 3D peut-il s'ouvrir correctement dans une visionneuse CAO standard sans surfaces manquantes ?
Tous les champs de texte du cartouche (numéro de pièce, révision, matériau, finition) sont-ils renseignés sur le PDF 2D ?
Les spécifications du filetage indiquent-elles clairement le diamètre, le pas, la classe d'ajustement et la profondeur de taraudage ?
Les tolérances serrées se limitent-elles exclusivement aux caractéristiques fonctionnelles d'accouplement ?
Les surfaces cosmétiques et les zones de masquage sont-elles clairement étiquetées ?
QUESTIONS À POSER AUX FOURNISSEURS AVANT DE PASSER COMMANDE
Une fois les devis reçus, posez aux fournisseurs candidats les questions de qualification suivantes :
« Votre devis supposait-il un usinage à partir de barres pleines, de plaques ou de pièces forgées quasi-nettes ? »
« Toutes les opérations secondaires demandées (anodisation, traitement thermique) sont-elles réalisées en interne ou sous-traitées à des partenaires certifiés ? »
« Quel est le délai de livraison standard inclus dans ce devis, et quels sont les frais pour une livraison express ? »
« Quels équipements de mesure tridimensionnelle et quels plans d'échantillonnage de qualité seront utilisés pour vérifier les dimensions critiques ? »
COMMENT COMPARER ÉQUITABLEMENT LES DEVIS D'USINAGE CNC
COMPARER LE PRIX, LE DÉLAI DE LIVRAISON, LA QUALITÉ ET L'ÉTENDUE DU PROJET
Un prix unitaire bas n'a aucun sens si le devis exclut les finitions obligatoires, repose sur un placage offshore non vérifié ou implique un délai de livraison de 10 semaines entraînant un arrêt de production. Élaborez une matrice comparative du coût total de possession évaluant :
+----------------------------------------------------------------------------------+
|                    SUPPLIER RFQ COMPARISON EVALUATION MATRIX                     |
+-------------------+--------------------+--------------------+--------------------+
| Evaluation Metric | Supplier A         | Supplier B         | Supplier C         |
+-------------------+--------------------+--------------------+--------------------+
| Unit Price (50pcs)| $45.00             | $52.00             | $38.00             |
| NRE / Fixturing   | $250 (Included)    | $500 (Separate)    | $150 (Included)    |
| Anodizing Scope   | Included (MIL-spec)| Included (MIL-spec)| EXCLUDED (Extra)   |
| Quality Docs      | CMM + MTR Included | CMM Included       | CoC Only (No CMM)  |
| Committed Lead Time| 2 Weeks             | 3 Weeks            | 6 Weeks            |
| Overall Assessment| Best Value         | Premium / Slow     | High Risk / Hidden |
+-------------------+--------------------+--------------------+--------------------+
VÉRIFIER LES HYPOTHÈSES ET EXCLUSIONS DU FOURNISSEUR
Lisez toujours attentivement les conditions générales d'une proposition de devis. Recherchez les clauses d'exclusion courantes :
"Certificats de matériaux disponibles sur demande moyennant un supplément de 75 $."
« Les prix indiqués supposent des tolérances standard ISO 2768-c ; des tolérances d'impression plus strictes nécessitent un nouveau devis. »
"Frais de transport, droits de douane et frais de dédouanement non inclus."
VÉRIFIER LA PORTÉE DE L'INSPECTION, DE LA FINITION ET DU TRAITEMENT SECONDAIRE
Vérifiez que chaque fournisseur propose un devis conforme aux spécifications exactes du traitement secondaire. Si le fournisseur A propose une anodisation dure de type III avec masquage de précision, tandis que le fournisseur C propose une anodisation décorative standard de type II sans masquage, le prix du fournisseur C semblera inférieur, car il a omis les éléments requis.
Évitez de choisir un fournisseur uniquement en fonction du prix unitaire.
Choisir un fournisseur de machines CNC uniquement en fonction du prix unitaire le plus bas peut engendrer des coûts cachés par la suite. Retards de livraison, taux de rebut élevés, filetages non protégés ou finitions de surface médiocres peuvent entraîner des arrêts de production bien plus importants que les économies initiales réalisées sur le prix unitaire. Évaluez les fournisseurs selon leurs compétences techniques, leur réactivité, leurs certifications de qualité et la fiabilité de leurs livraisons.
FAQ sur les demandes de devis pour l'usinage CNC
DE QUELLES INFORMATIONS AI-JE BESOIN POUR DEMANDER UN DEVIS D'USINAGE CNC ?
Pour obtenir un devis précis d'usinage CNC, vous avez besoin d'un fichier CAO 3D (format STEP ou Parasolid), d'un dessin technique 2D (format PDF détaillant les tolérances et les filetages), de la nuance et de la trempe spécifiques du matériau, de la quantité commandée requise (plus le volume annuel), des spécifications de finition de surface, des documents de qualité nécessaires (tels que les certificats CMM ou de matériaux), ainsi que de votre date de livraison cible et de votre lieu d'expédition.
QUEL FORMAT DE FICHIER CAO EST LE PLUS APPROPRIÉ POUR UNE DEMANDE DE DEVIS EN USINAGE CNC ?
Le format de fichier CAO neutre le plus adapté à une demande de devis pour l'usinage CNC est STEP (.stp ou .step) , et plus précisément AP214 ou AP242. Les fichiers STEP préservent la géométrie 3D exacte, la courbure des surfaces et la structure d'assemblage nécessaires à la génération des trajectoires d'outils FAO. Parasolid (.xₜ) est également un excellent choix. Les formats maillés tels que STL ou OBJ sont à éviter pour les devis d'usinage CNC.
AI-JE BESOIN D'UN DESSIN 2D POUR UNE DEMANDE DE DEVIS D'USINAGE CNC ?
Oui, un dessin technique 2D (PDF) est fortement recommandé en complément d'un modèle CAO 3D. Tandis que le modèle CAO 3D fournit la géométrie nécessaire à la programmation FAO, le dessin 2D définit les tolérances légales, les spécifications de filetage, les références GD&T, la rugosité de surface (Ra), les états de trempe du matériau, les exigences de finition secondaire et les notes d'inspection critiques.
QUELLES INFORMATIONS RELATIVES AUX TOLÉRANCES DOIVENT ÊTRE INCLUSES DANS UNE DEMANDE DE DEVIS ?
Votre demande de devis doit définir les tolérances commerciales par défaut, soit par le biais des cartouches standard, soit par le biais des normes internationales (telles que l'ISO 2768-m). De plus, indiquez explicitement les tolérances serrées (telles que ±0.0005" ou ±0.012 mm) sur les éléments fonctionnels critiques, les logements de paliers et les trous de goujons d'alignement.
Les spécifications GD&T doivent-elles être incluses dans une demande de devis pour l'usinage CNC ?
Le dimensionnement et le tolérancement géométriques (GD&T) selon la norme ASME Y14.5 doivent être inclus lorsque les caractéristiques d'une pièce présentent des relations géométriques critiques, telles que des faces d'accouplement coplanaires, des diamètres d'arbre concentriques ou des exigences de positionnement précises pour les perçages de fixation. Le GD&T évite les contraintes excessives sur les pièces tout en garantissant un ajustement correct lors de l'assemblage.
COMMENT LA QUANTITÉ INFLUENCE-T-ELLE UN DEVIS D'USINAGE CNC ?
La quantité commandée influe considérablement sur le prix unitaire en usinage CNC. Les coûts fixes de préparation — tels que la programmation FAO, la main-d'œuvre pour le réglage de la machine et la fabrication d'outillages sur mesure — sont amortis sur l'ensemble du lot. Commander 50 pièces au lieu de 5 permet de répartir ces coûts fixes sur un plus grand nombre d'unités, ce qui réduit drastiquement le coût par pièce.
POURQUOI LES DEVIS D'USINAGE CNC DIFFÈRENT-ILS D'UN FOURNISSEUR À L'AUTRE ?
Les devis d'usinage CNC varient d'un fournisseur à l'autre en raison des variations de capacités des machines (3 axes contre 5 axes), de la finition secondaire interne ou externalisée, de la qualité de l'outillage, des taux de main-d'œuvre, de la profondeur du contrôle qualité, des frais généraux, du pouvoir d'achat des matières premières et des hypothèses techniques spécifiques formulées lors de l'interprétation des demandes de devis incomplètes.
COMMENT OBTENIR UN DEVIS D'USINAGE CNC PLUS RAPIDE ET PLUS PRÉCIS ?
Pour obtenir un devis plus rapide et plus précis, veuillez soumettre un dossier de demande de devis complet comprenant un modèle 3D STEP et un dessin PDF 2D correspondants, des indications claires sur la nuance et la trempe du matériau, les quantités exactes, les spécifications détaillées de finition de surface et les exigences en matière de contrôle qualité. L'utilisation de plateformes de fabrication numérique avec retour d'information DFM automatisé accélère également la génération des devis.
CONCLUSION : ÉLABORER UNE DEMANDE DE DEVIS POUR UNE INSTALLATION D’USINAGE CNC PRÊTE À L’EMPLOI
Un dossier de demande de devis (RFQ) complet pour l'usinage CNC est bien plus qu'une simple liste de fichiers : c'est un cahier des charges technique et juridique qui aligne la conception mécanique sur la réalisation en atelier. En fournissant des modèles CAO 3D de haute qualité, des plans techniques 2D précis, des spécifications exactes sur les matériaux et les finitions, des tolérances adaptées et des exigences de qualité clairement définies, vous permettez aux estimateurs d'atelier d'établir des devis rapides, précis et compétitifs.
Éliminer toute ambiguïté technique dès le départ évite les devis supplémentaires coûteux, supprime les échanges interminables d'e-mails pour clarifier la situation et garantit que les pièces livrées à votre chaîne de montage fonctionnent de manière fiable à chaque fois.
Prenez le temps de vérifier vos dossiers de demande de prix par rapport à ce guide avant de soumettre votre prochain projet à vos partenaires de fabrication.