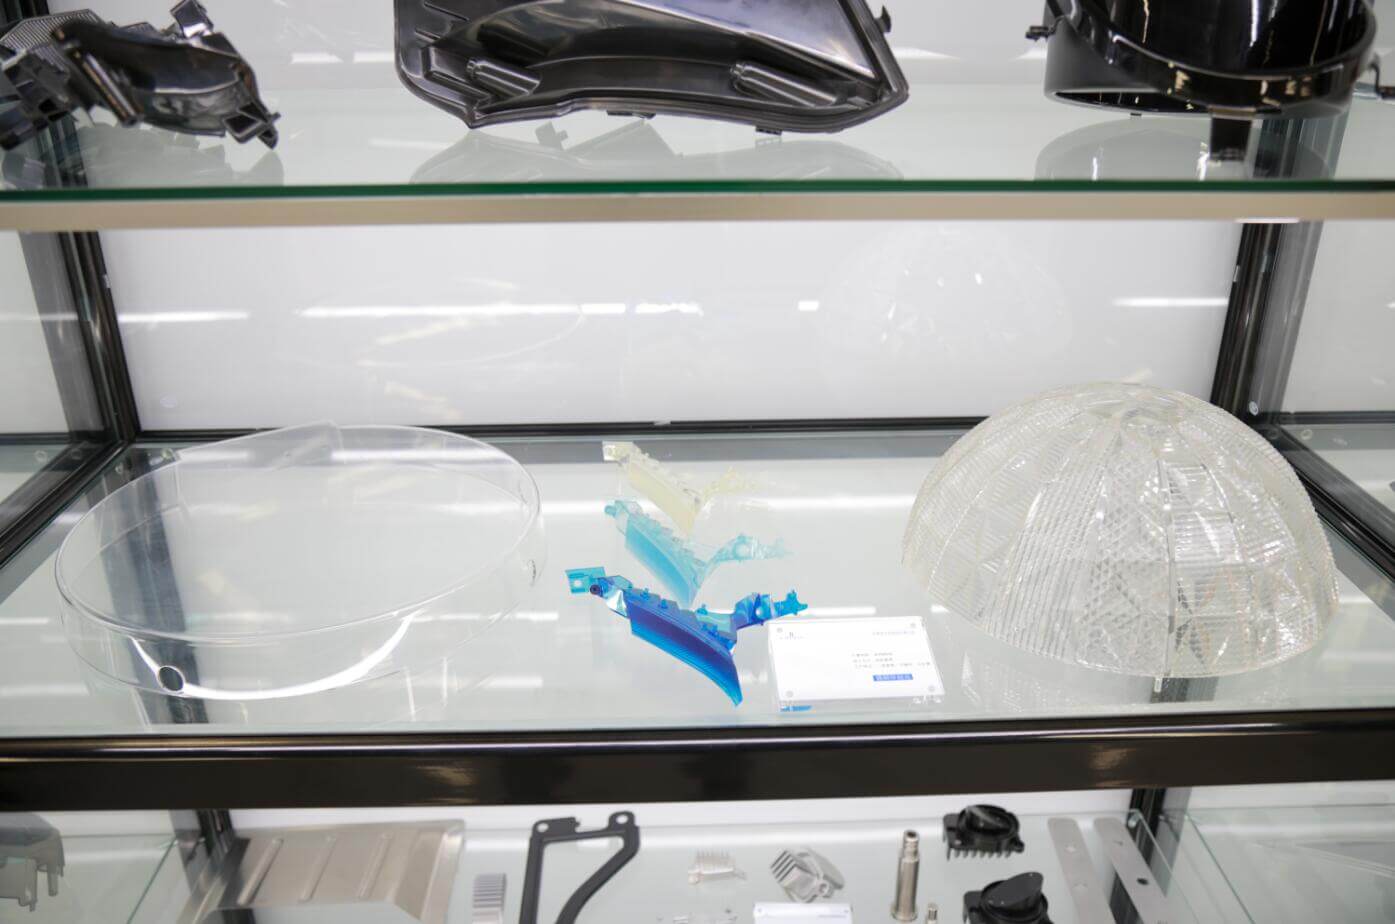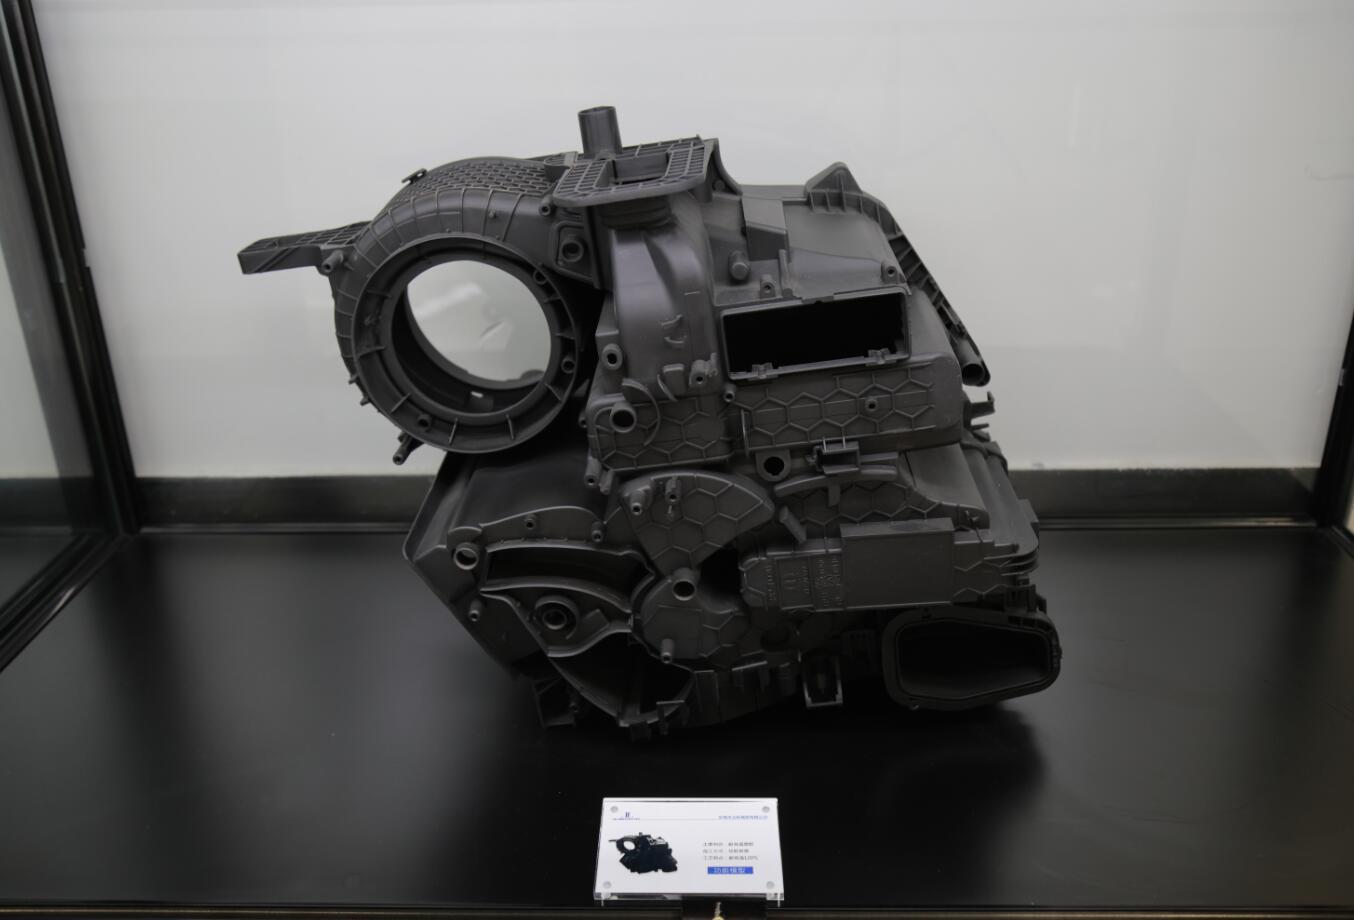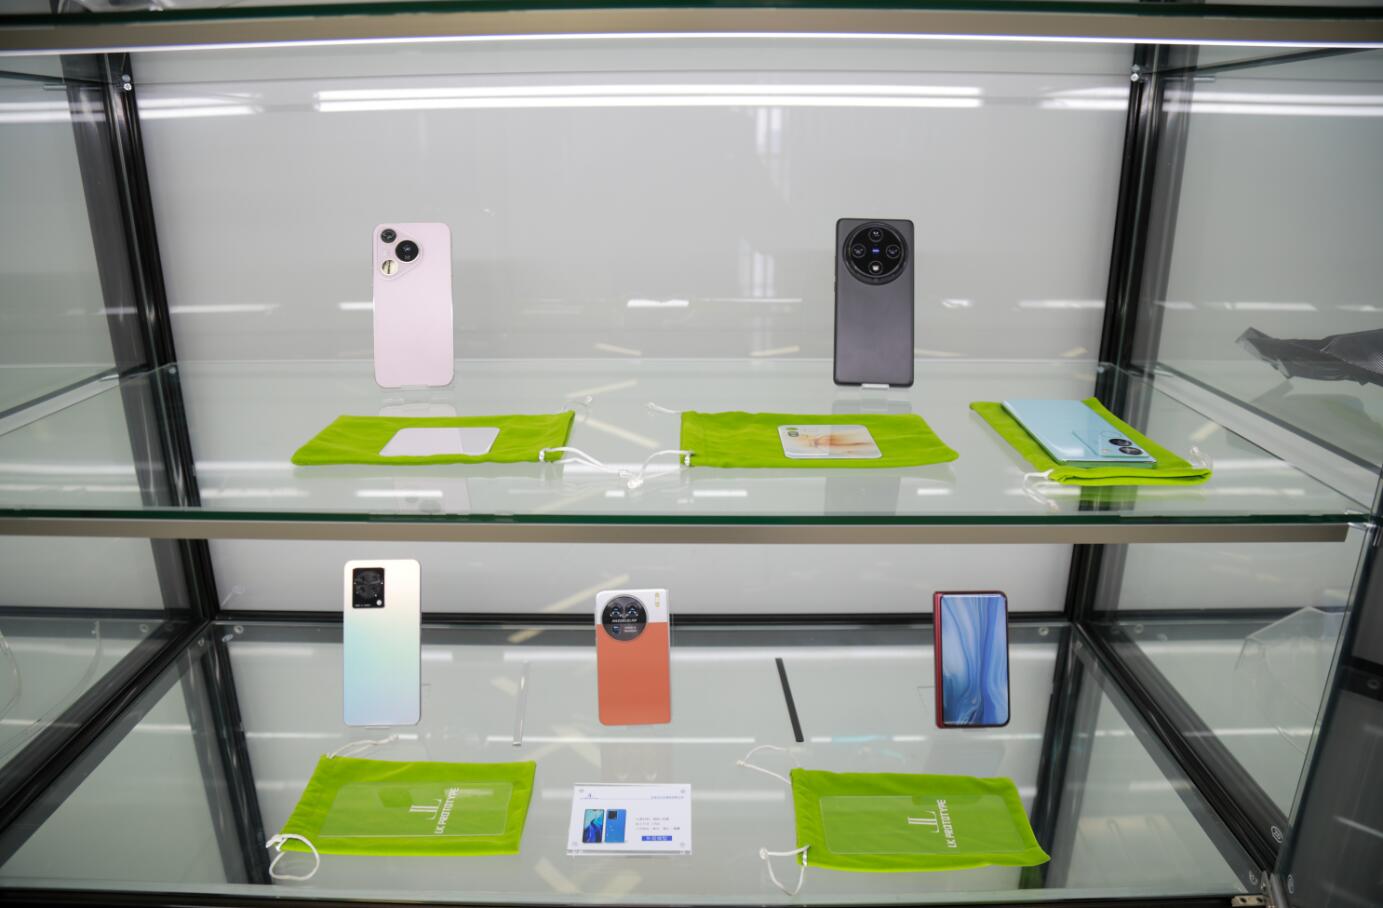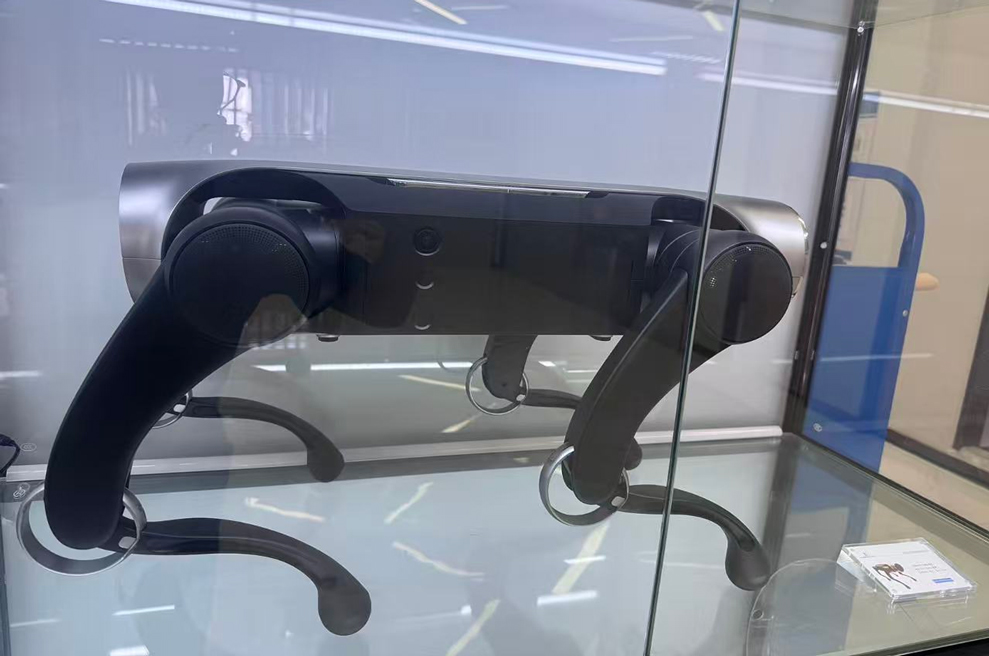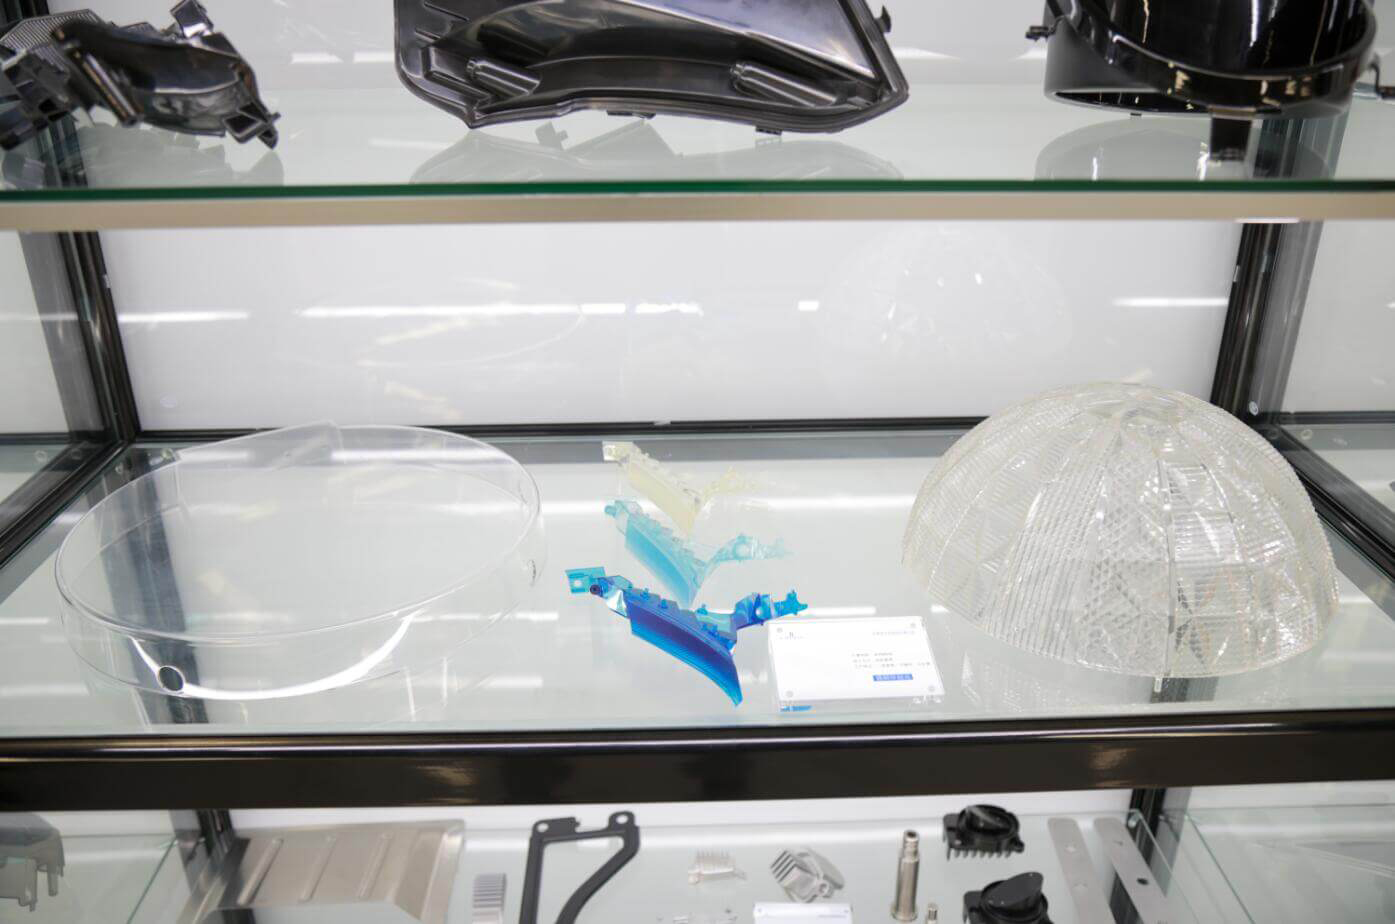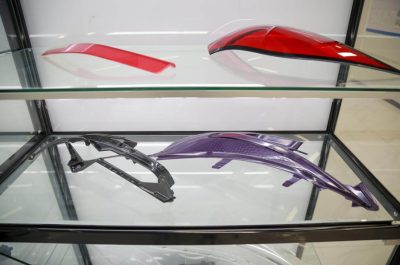
小批量聚氨酯外殼原型
實際客戶專案:由 LKprototype 製造和完成的小批量澆鑄聚氨酯外殼。
LKPROTOTYPE / 客製化聚氨酯零件
LKprototype 使用矽膠模俱生產聚氨酯原型和小批量零件。在投資生產模具之前,我們會評估外觀、組裝配合度和所選材料性能。在全球範圍內,1 至 50 個以上零件的交付週期為 5 天或更短。
有CAD檔嗎?請附上文件和目標數量。
還在探索材料?那就從專案問題著手吧。
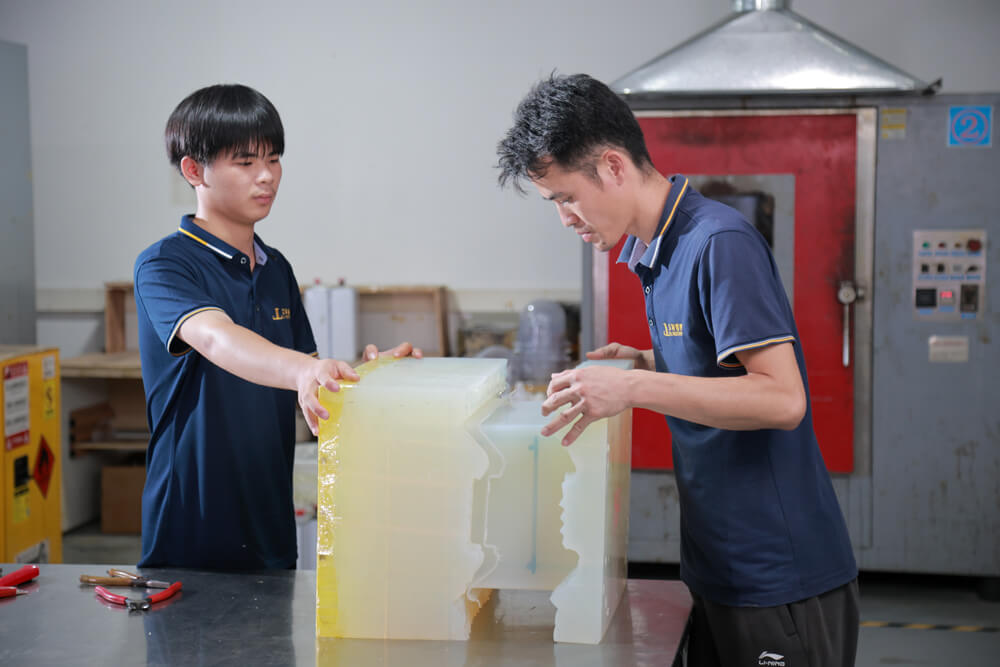
當您需要幾個可比擬的零件、類似量產的外觀或在投入硬模俱生產之前進行試製組裝時,請考慮小批量聚氨酯澆鑄。
實際熱塑性塑膠等級、非常精密的加工特徵、高年產量或嚴苛的最終用途條件可能表示需要進行機械加工或射出成型。
請提供預期用途、數量、信封尺寸和關鍵尺寸。將基本性能與外觀偏好區分開來,以確保評測重點突出。
| 需求 | 工程考慮 | 發送有用的信息 |
|---|---|---|
| 數量和模具壽命 | 樹脂、倒扣和脫模磨損會影響模具的可用週期和更換需求。 | 初始數量、重複訂單和分階段交付。 |
| 零件尺寸和壁厚 | 整體尺寸、填充路徑、厚度過渡和從模具中取出都會影響可行性。 | CAD圖紙、整體尺寸以及薄壁或厚壁截面。 |
| 公差與配合 | 母模精度、收縮率、固化條件和脫模對不同特徵的影響各不相同。 | 基準、配合部件和控制功能的尺寸。 |
| 材料與環境 | 所提出的樹脂必須滿足相關的剛性、衝擊、耐熱或柔韌性要求。 | 應用、裝載、暴露條件和優選生產材料。 |
| 顏色、表面處理和嵌件 | 表面可及性、模具裂縫、塗層相容性和鑲件負載都會影響路線選擇。 | 化妝品臉部、樣品或顏色參考,以及插入規格。 |
| 生產與交付 | 母模、模具、鑄造、精加工和檢驗等各環節都會影響生產進度。 | 需提供到貨日期和目的地;生產和運輸需另行確認。 |
經審核的設計已確認鑄造公差、零件尺寸限制、模具壽命和交貨週期;單一規範無法涵蓋所有幾何形狀或樹脂。
剛性原型外殼
比較外殼、蓋板和搬運測試的剛性、衝擊性能和油漆相容性。
功能原型目標
評估剛度和強度要求。類聚碳酸酯聚氨酯與聚碳酸酯並非同一種材料。
低剛度部件
在適當情況下考慮合規性特徵。類似PP的標籤並不能證明鉸鏈具有可重複使用的性能。
封面和外觀模型
明確透明度、色調和觀察面。光學性能需要單獨的驗收標準。
柔性原型和夾具
明確目標邵氏硬度、抗撕裂性和耐反覆變形性能要求。密封性能或流體暴露性能需單獨驗證。
熱處理、火焰處理和客製化硬度
請提供所需的測試標準或使用條件。特殊牌號的產品在選擇前需考慮供貨情況並查閱數據手冊。
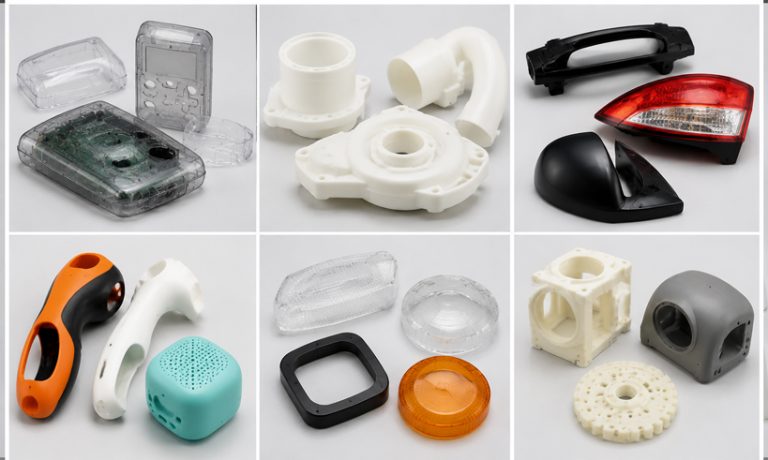
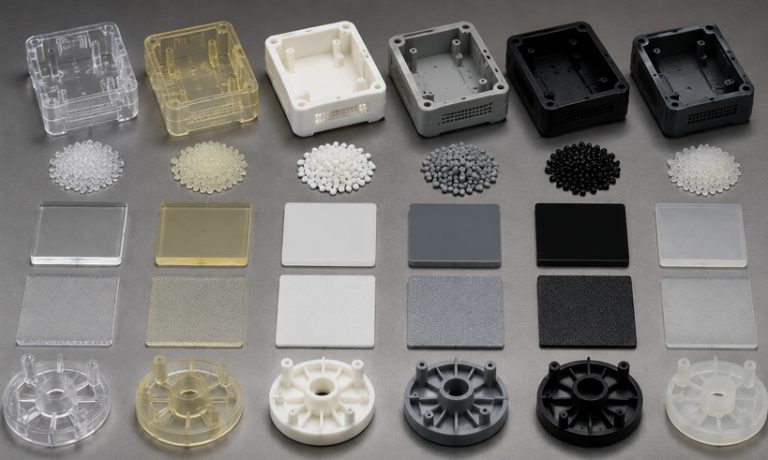
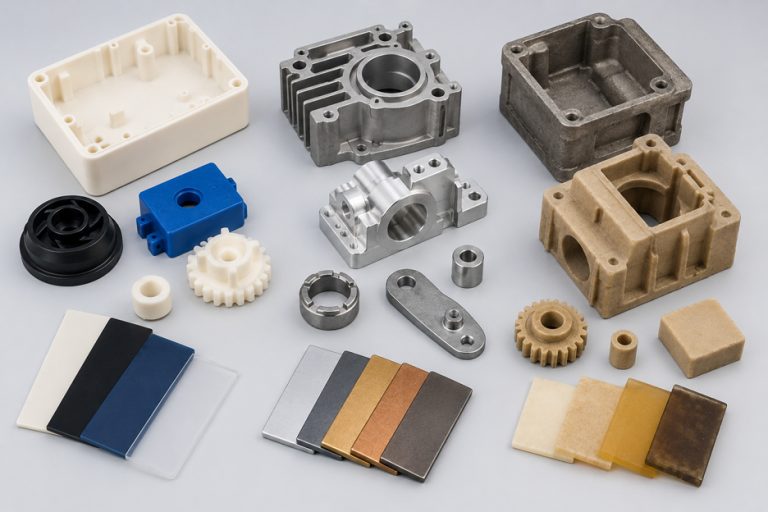
澆注聚氨酯可以模擬ABS、PC、PP、TPE或尼龍的部分性能,但其化學成分與這些生產用塑膠並不完全相同。應根據實際測試需求選擇樹脂,包括溫度、衝擊、柔韌性和外觀等。
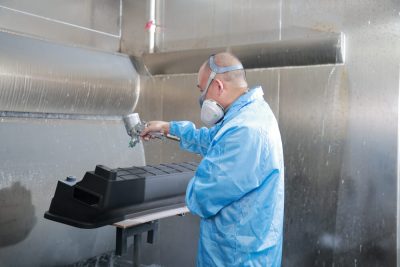
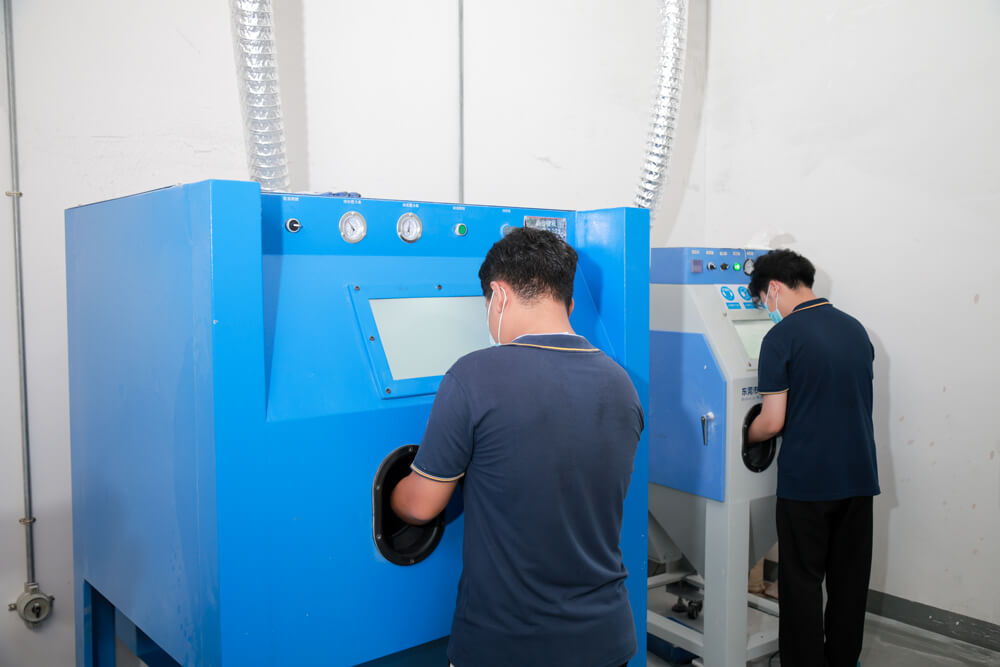
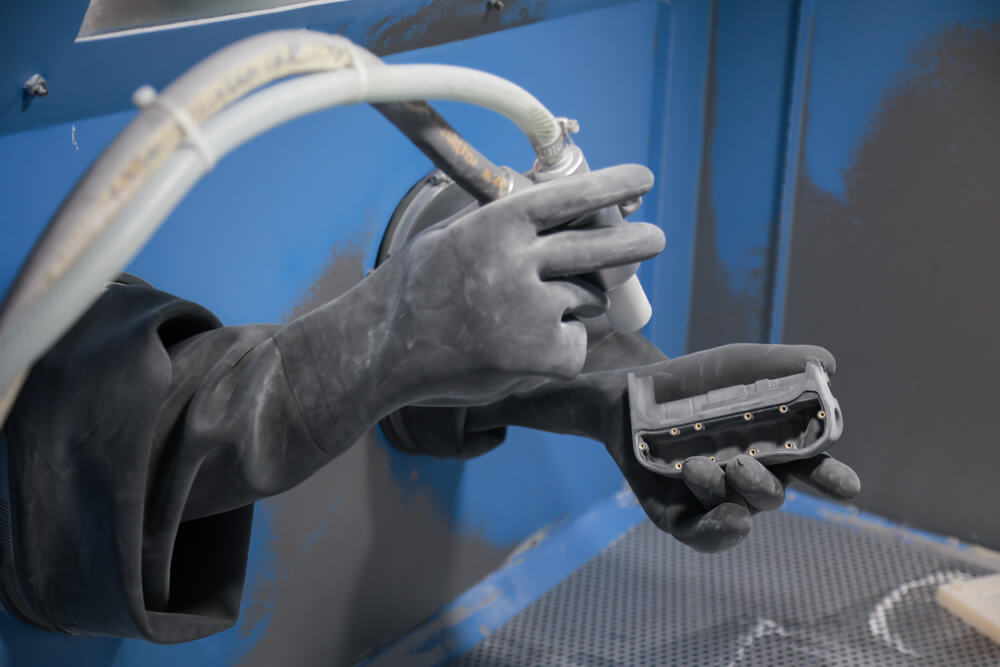
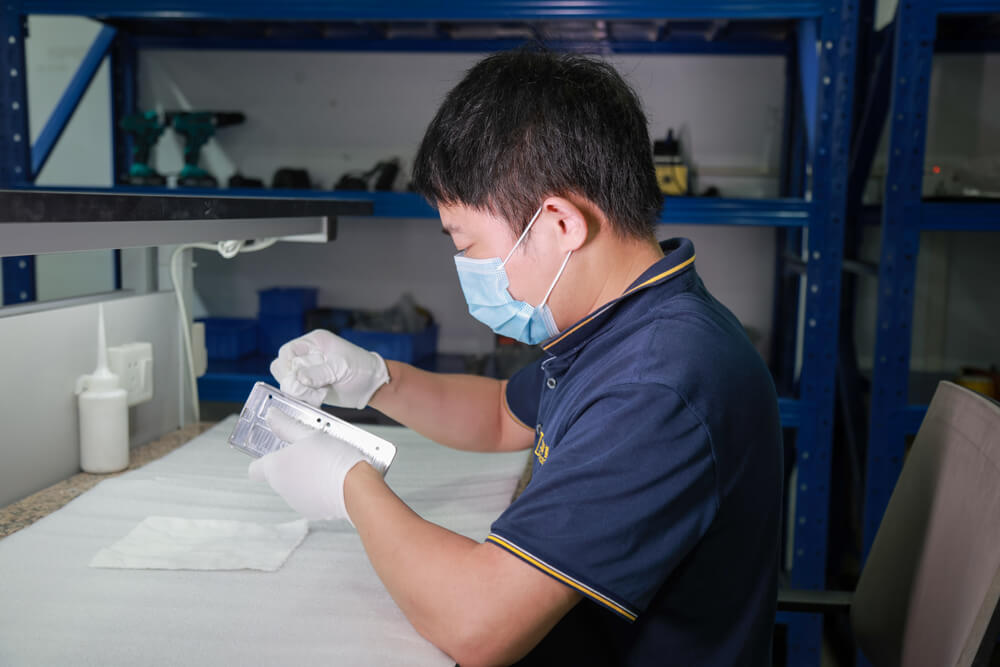
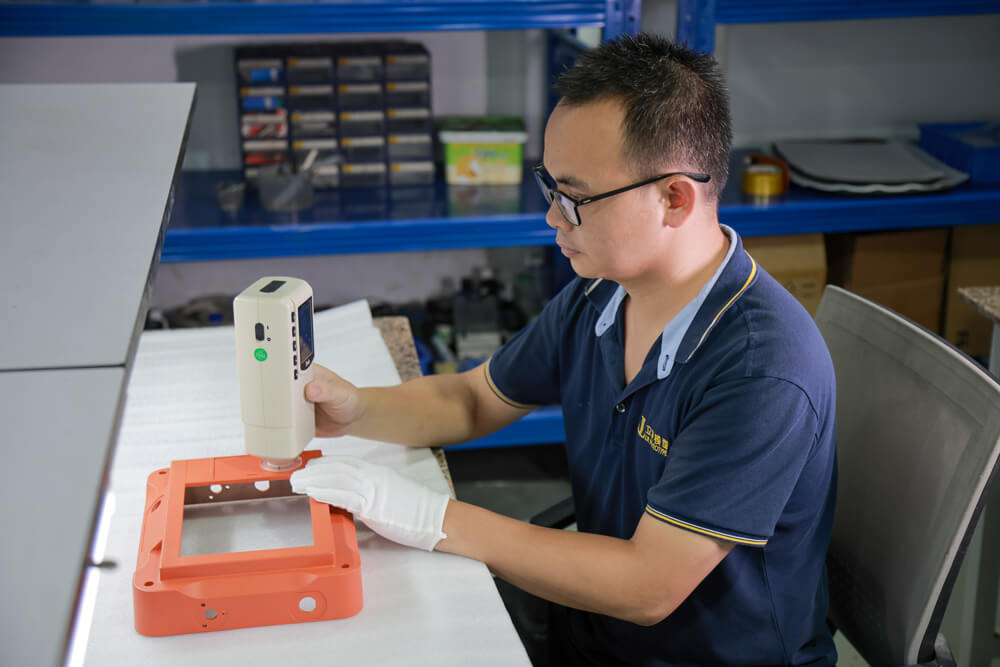
工作坊照片。表面處理方法的選擇取決於零件的材料、幾何形狀和預期外觀。
移除約定的澆口和分型線標記,並準備好可見的表面以進行精加工。
使用樣品或參考圖指定光澤和紋理;母版表面會影響複製效果。
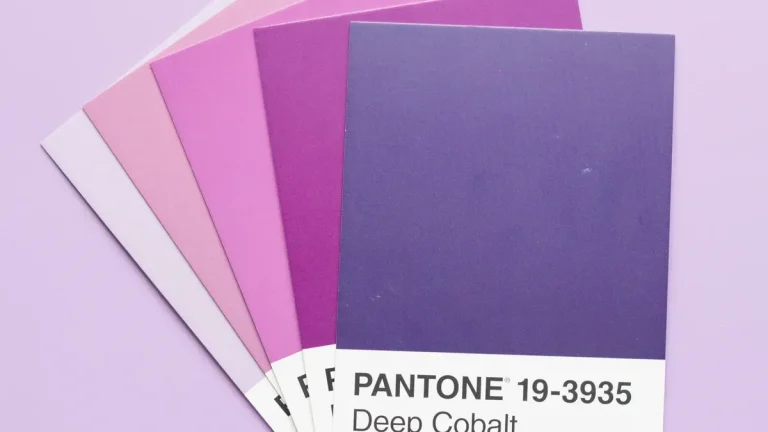
提供 Pantone/RAL 色卡或實物樣品。商定塗層、觀察條件和可接受的顏色偏差。
討論網版印刷圖案、透明拋光或柔觸感要求。樹脂相容性和表面可及性會影響可行性。
確定圖紙修改、材料目標、關鍵尺寸和外觀要求。
檢查規定的尺寸、可見表面和表面處理。在項目範圍內明確任何合身度、顏色或樣品審批檢查要求。
確認已商定的檢驗範圍,並在包裝過程中保護易損表面和零件。
需要三坐標測量、硬度測試、首件檢驗報告 (FAI)、合格證書 (COC) 或材料文件嗎?請在詢價單 (RFQ) 中註明此需求,以便我們確認服務可用性和範圍。
了解我們的品質控制措施 →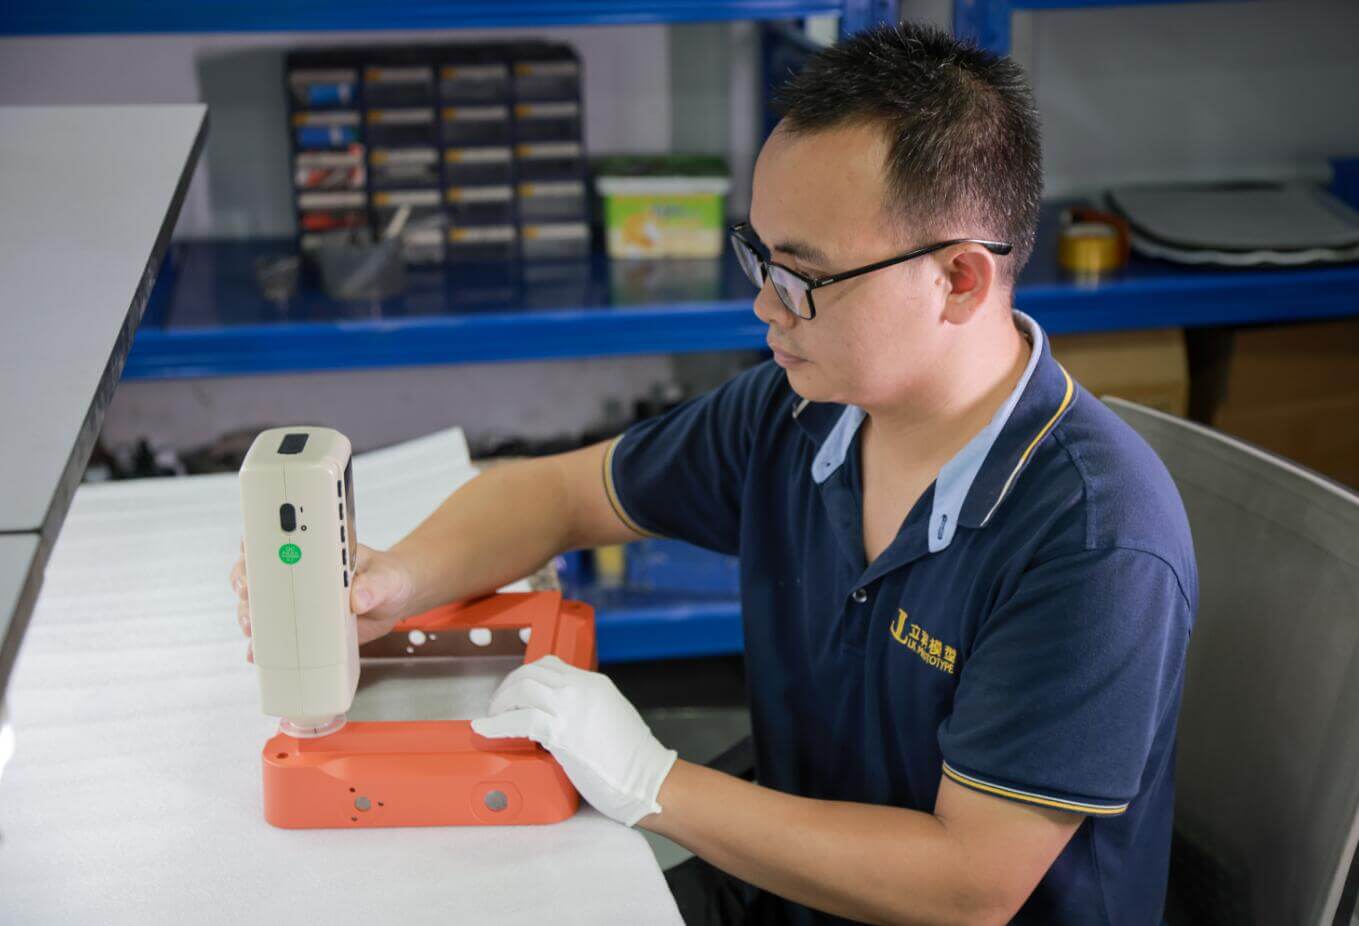
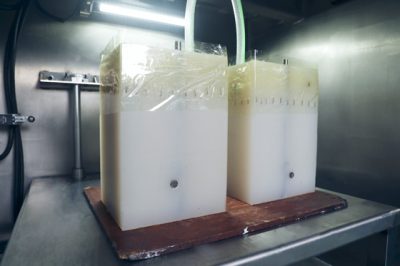
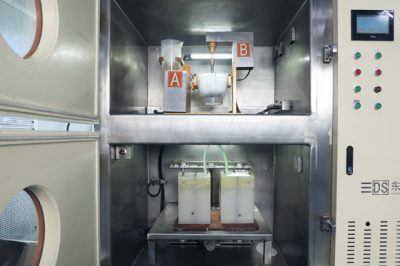
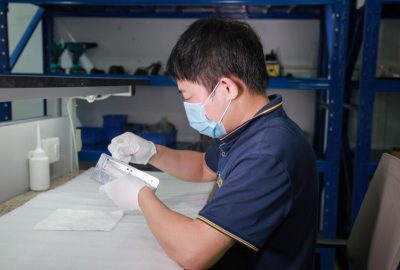
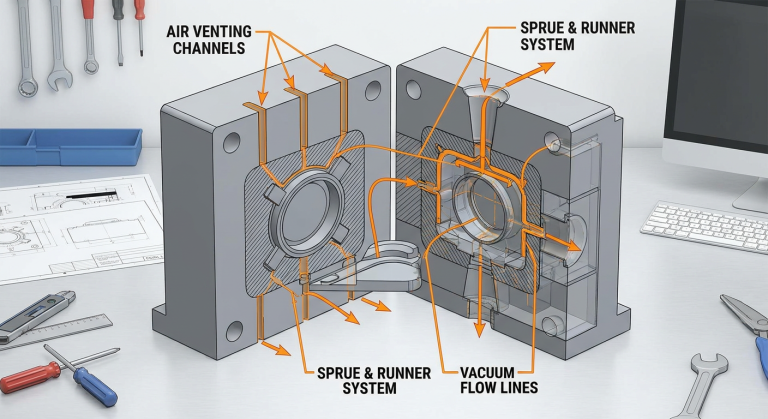
聚氨酯澆注是指澆注的材料:聚氨酯樹脂。真空澆注是指在製備或填充過程中使用真空來減少殘留空氣。在快速原型製作中,這兩個術語通常描述的是重疊的工作流程。
請查看我們的真空鑄造服務,以了解真空輔助工作流程 →主控精度、矽膠和樹脂收縮率、固化條件、零件長度和脫模應力都會影響公差。大跨距部件可能比小特徵需要更大的公差;尺寸和測量條件需單獨協商確定。
盡量採用平緩的厚度過渡。過薄的邊緣難以填充,過厚的部分會影響固化。檢查肋條交匯處和凸台根部,以避免不必要的體積和組裝應力。
柔性模具可以消除一些倒扣,但過深的鎖扣可能會損壞模具或導致零件變形。在選擇分模線和澆口之前,應先確定外觀表面和密封表面。
明確螺紋嚙合方式和嵌件載重。小孔可能需要二次加工,而大面積面板可能需要支撐或符合實際的平面度要求。請根據實際幾何形狀檢查這些特徵。
零件外形、幾何形狀、倒扣、表面細節和模具數量決定了大部分的初始工作。
樹脂選擇、零件品質、數量、嵌件和固化時間都會影響每個可用零件的成本。
噴漆、拋光、外觀標準、嚴格的尺寸要求和檢驗文件等工序也需要完成。
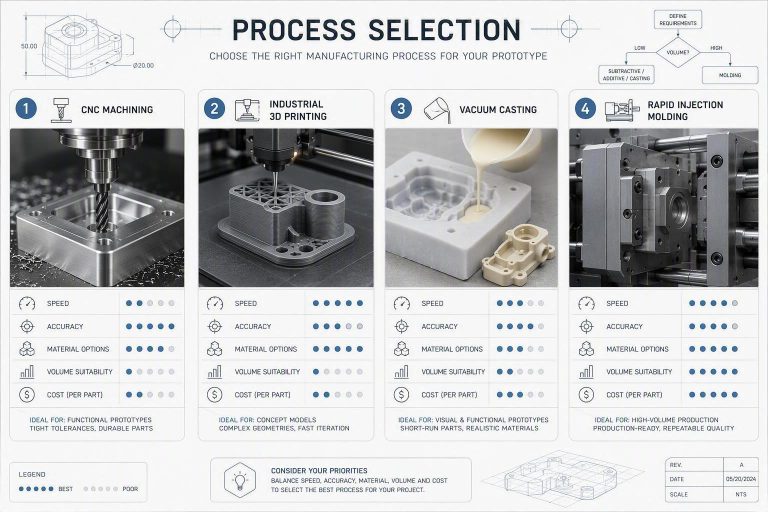
| 過程 | 適用情況 | 主要權衡 |
|---|---|---|
| 聚氨酯鑄造 | 您需要重複製作原型、外觀零件或小批量產品。 | 需要母模和矽膠模具;性能取決於聚氨酯樹脂。 |
| 數控加工 | 實際的原材料或精密加工的介面至關重要。 | 工具的使用、設定和材料移除都會影響幾何形狀和價格。 |
| SLA/3D列印 | 設計方案不斷變化,快速的個別迭代很有價值。 | 表面、取向和材料性能取決於印刷工藝。 |
| 注塑 | 穩定的設計和重複的產量證明了生產模具的必要性。 | 工具開發和驗證需要前期投入和資金。 |
單憑數量並不能決定最佳工藝。也要比較專案總成本、材料性能、表面處理和驗收標準。探索數控原型加工。
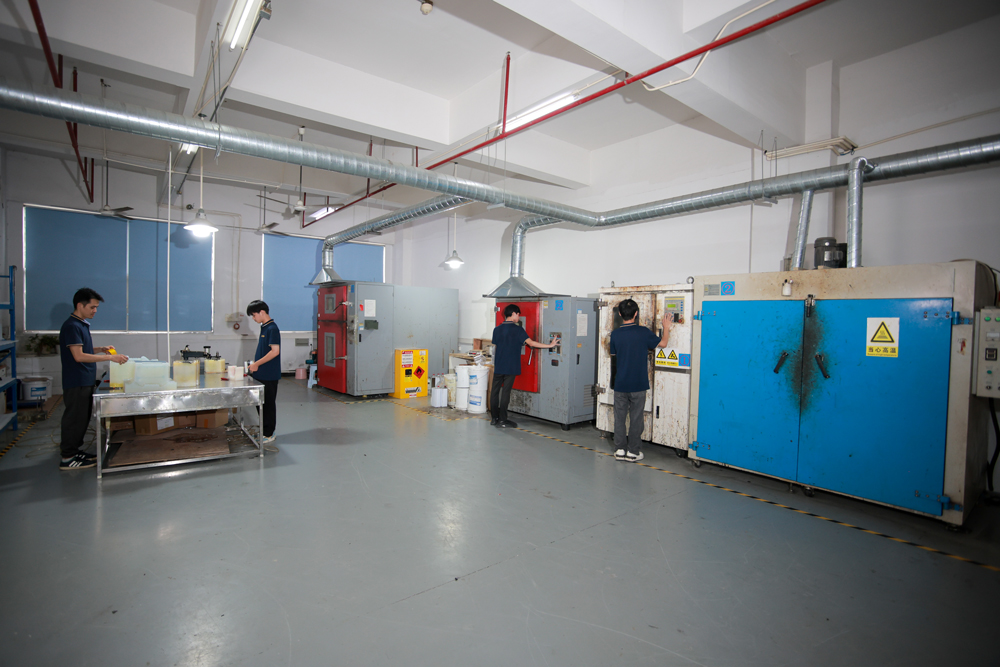
瀏覽工廠參觀和車間照片,了解模具製造、鑄造和精加工的流程。針對您的項目,請明確材料、工藝和檢驗要求以及零件規格。
請使用聯絡頁面或發送電子郵件至 LKprototype,說明零件用途以及您已掌握的資訊。我們需要詳細的幾何形狀和圖紙來確定製造可行性、關鍵公差並提供最終報價。
請提供 STEP 或 STP 幾何文件,或在適用情況下提供 STL 文件,並註明數量、預期用途以及關鍵尺寸的圖紙。請新增材料要求、表面處理和所需交貨日期。請遵循報價單支援的上傳類型和檔案大小限制。
在 LKprototype,一個矽膠模具通常可以生產15 到 25 個零件,平均每個模具可以進行大約20 次射出。
模具的使用壽命取決於零件的幾何形狀和樹脂的選擇:
對於超過 20-25 件的大量生產,LKprototype 會根據您的主模型複製多個矽膠模具,以確保整個生產過程中尺寸和表面處理的一致性。
當您需要多個可比較原型或小批量過渡性生產時,請考慮鑄造流程。將母模、模具和成品零件的總成本與列印、機械加工和射出成型等製程的成本進行比較,以達到您所需的產量。
LKprototype 保持標準基準公差為±0.15 毫米(±0.006 英寸),尺寸最大為 100 毫米;對於更大的跨度,則額外增加±0.2%(每毫米 ±0.002 毫米) 。
我們典型的精密加工能力包括:
對於超緊密的工程配合(例如軸承座或精密銷釘),LKprototype 提供二次 CNC 後加工,或在鑄造過程中直接安裝螺紋黃銅嵌件。
在 LKprototype,客製化聚氨酯澆鑄專案的典型交貨時間為7 至 12 個工作日,具體取決於零件的複雜性、數量和二次加工要求。
我們的標準生產計劃細分如下:
對於時間緊迫的項目,LKprototype 提供加急服務。請注意,生產週期和國際快遞運輸(通常透過 DHL/FedEx 運送,需 3-5 個工作天)的費用另行報價。
某些聚氨酯樹脂可以模擬這些材料的部分性能。但它們並非同一種聚合物。請將所提供的規格表與您特定測試所需的剛度、衝擊、溫度或柔韌性進行比較。
透明聚氨酯和彩色塗裝是此零件可考慮的選項。請提供觀察面要求、顏色參考或實物樣品。批量塗裝前,請就透明度、光澤度、光照條件和可接受的色差達成協議。
比較相同範圍的項目:母模、模具、鑄件數量、樹脂、表面處理、檢驗和交付。明確額外模具、設計變更、樣品核准或重複訂單是否會影響成本或工期。
是的,絕對是如此。 LKprototype嚴格尊重並保護您的智慧財產權:
只需告知我們您的保密協議要求或在詢價單中列出您所需的檢驗文件,我們的團隊將在專案啟動前協調相關文件。
無需繁瑣的設定。上傳您的3D CAD文件,即可快速進行製造評估和報價。