 ایل کے پروٹو ٹائپ
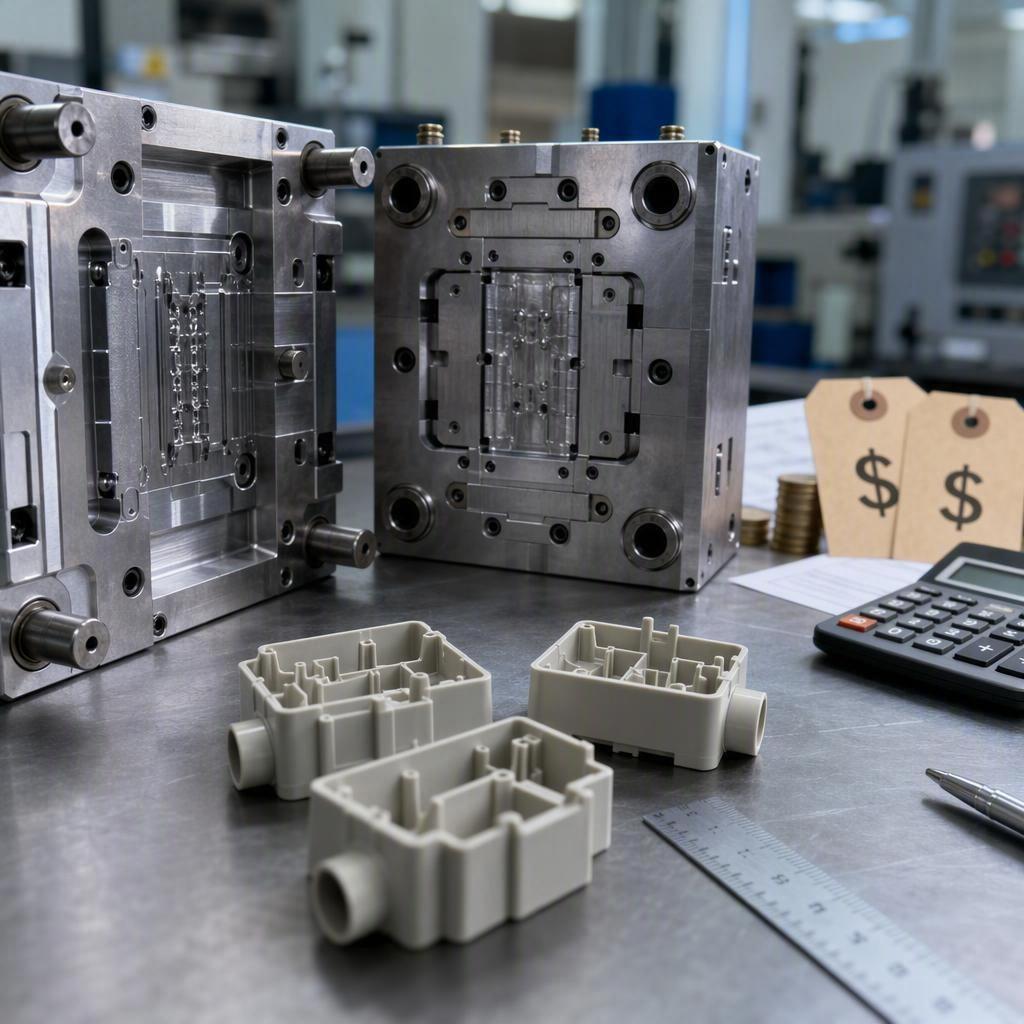
اگر آپ اس بات کا جائزہ لے رہے ہیں کہ آیا تیز انجیکشن مولڈنگ آپ کے پروگرام میں فٹ بیٹھتی ہے، تو ایماندارانہ جواب یہ ہے کہ کوئی ایک قیمت نہیں ہے۔ لاگت ایک وقتی ٹولنگ سرمایہ کاری اور بار بار چلنے والی فی حصہ قیمت میں تقسیم ہوتی ہے، اور تقسیم اس بات کا تعین کرتی ہے کہ آیا یہ عمل آپ کے حجم کے مطابق ہے۔ یہ گائیڈ لاگت کے ڈھانچے کو توڑتا ہے اور دکھاتا ہے کہ CNC مشینی اور 3D پرنٹنگ کے خلاف بریک ایون کا ماڈل کیسے بنایا جائے۔
اہم لۓ
ریپڈ انجیکشن مولڈنگ لاگت کے دو حصے ہوتے ہیں: نان ریکرنگ ٹولنگ (NRE) کے علاوہ ایک بار بار چلنے والی فی پارٹ قیمت جس میں میٹریل، مشین کا وقت اور فنشنگ شامل ہے۔
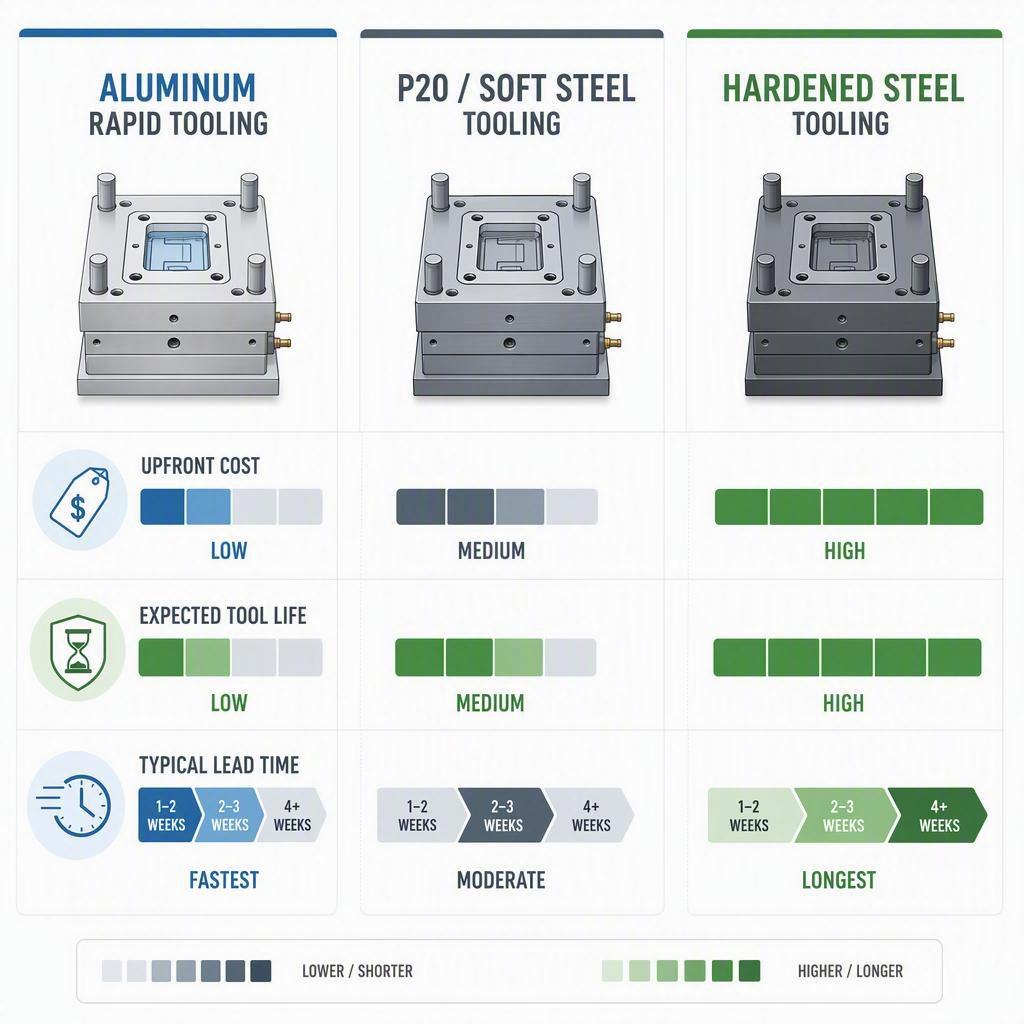
ایلومینیم ریپڈ ٹولنگ سب سے سستا اور تیز ترین ہے لیکن اس کے ٹول کی زندگی محدود ہے۔ P20/نرم سٹیل درمیان میں بیٹھا ہے۔ سخت سٹیل سب سے زیادہ پائیدار اور مہنگا ہے.
بریک ایون والیوم وہ ہے جہاں فکسڈ ٹولنگ کے علاوہ سستی فی پارٹ لاگت بغیر ٹولنگ کے متبادل کو ہرا دیتی ہے — عام طور پر جیومیٹری کے لحاظ سے کم سیکڑوں سے کم ہزاروں حصوں میں۔
شائع شدہ لاگت کی حدیں دشاتمک ہیں، معیارات کی نہیں۔ ہمیشہ اپنے اصل حصے کے لیے مقدار پر مبنی حوالہ کے ساتھ توثیق کریں۔
فوری جواب: ریپڈ انجکشن مولڈنگ کی قیمت کتنی ہے؟
راؤنڈ شرائط میں، تکمیل اور لاجسٹکس سے پہلے، تیزی سے ٹولنگ تقریباً $1,000 سے $50,000 تک اور فی حصہ کی قیمت ایک ڈالر سے کئی ڈالر تک کی توقع کریں۔ ایک چھوٹے، سنگل کیویٹی ایلومینیم ٹول کی قیمت $1,500 سے $5,000 ہو سکتی ہے، جب کہ P20 یا نرم اسٹیل برج ٹول $5,000 سے $25,000 یا اس سے زیادہ تک پہنچ سکتا ہے۔ ایک سخت پروڈکشن ٹول زیادہ شروع ہوتا ہے، اکثر $15,000 اور اس سے اوپر۔ آپ کی حتمی فی حصہ قیمت مواد، وزن، سائیکل کے وقت، اور مقدار پر منحصر ہے۔
عام ریپڈ انجیکشن مولڈنگ لاگت کے اجزاء
ہر تیز رفتار انجیکشن مولڈنگ کوٹ چند پیش گوئی کرنے والی بالٹیوں میں جوڑتا ہے:
غیر بار بار چلنے والی انجینئرنگ (ٹولنگ) لاگت ، جس میں مولڈ ڈیزائن، ڈی ایف ایم، مشینی اور توثیق شامل ہے۔
مواد کی قیمت ، رال کی قیمت کے برابر ہے جو فی حصہ استعمال ہونے والے شاٹ وزن سے ضرب ہے۔
پروسیسنگ لاگت ، مشین فی گھنٹہ کی شرح، سائیکل کے وقت، اور گہاوں کی تعداد کے ذریعہ کارفرما ہے۔
لیبر اور اوور ہیڈ ، بشمول سیٹ اپ، ہینڈلنگ، اور معیار کا معائنہ۔
ثانوی آپریشنز ، جیسے تراشنا، فنشنگ، پینٹنگ، یا پرنٹنگ۔
ترسیل، پیکیجنگ، اور کسی بھی مال برداری کے لیے لاجسٹک ۔
ٹولنگ لاگت بمقابلہ فی حصہ لاگت
ٹولنگ کو ایک بار داخلے کی فیس اور جزوی قیمت کو بار بار آنے والے اخراجات کے طور پر سمجھیں۔ کم حجم پر، ٹولنگ کل پر حاوی ہے۔ جیسے جیسے مقدار بڑھتی ہے، فی حصہ قیمت - خاص طور پر مواد اور سائیکل کا وقت - فیصلہ کن عنصر بن جاتا ہے۔ جب آپ اقتباسات کا موازنہ کرتے ہیں تو کبھی بھی اکیلے یونٹ کی قیمت کو نہ دیکھیں۔ امورٹائزڈ ٹولنگ حقیقی قیمت فی حصہ ڈرامائی طور پر تبدیل کرتی ہے۔
کوئی ایک معیاری قیمت کیوں نہیں ہے۔
ریپڈ انجیکشن مولڈنگ لاگت کا انحصار حصے کے سائز، مولڈ کی پیچیدگی، مواد، ٹول کی قسم، رواداری، ختم اور حجم پر ہوتا ہے۔ دو حصے جو ملتے جلتے نظر آتے ہیں وسعت کے حکم سے ٹولنگ میں مختلف ہو سکتے ہیں۔ یہی وجہ ہے کہ معتبر رہنمائی عالمگیر نمبر کا حوالہ دینے کے بجائے ڈرائیوروں کی حدود اور نام بتاتی ہے۔
ریپڈ انجکشن مولڈنگ کب مالیاتی معنی رکھتی ہے؟
ریپڈ انجیکشن مولڈنگ ہر رن سائز کے لیے ایک ٹول نہیں ہے۔ یہ پروٹوٹائپنگ اور مکمل پروڈکشن ٹولنگ کے درمیان ایک مخصوص سپیکٹرم پر اپنا مقام حاصل کرتا ہے، اور یہ سب سے زیادہ پرکشش ہوتا ہے جب آپ کو ایک مختصر شیڈول پر اعتدال پسند مقدار میں اصلی مولڈ-مٹیریل حصوں کی ضرورت ہو۔
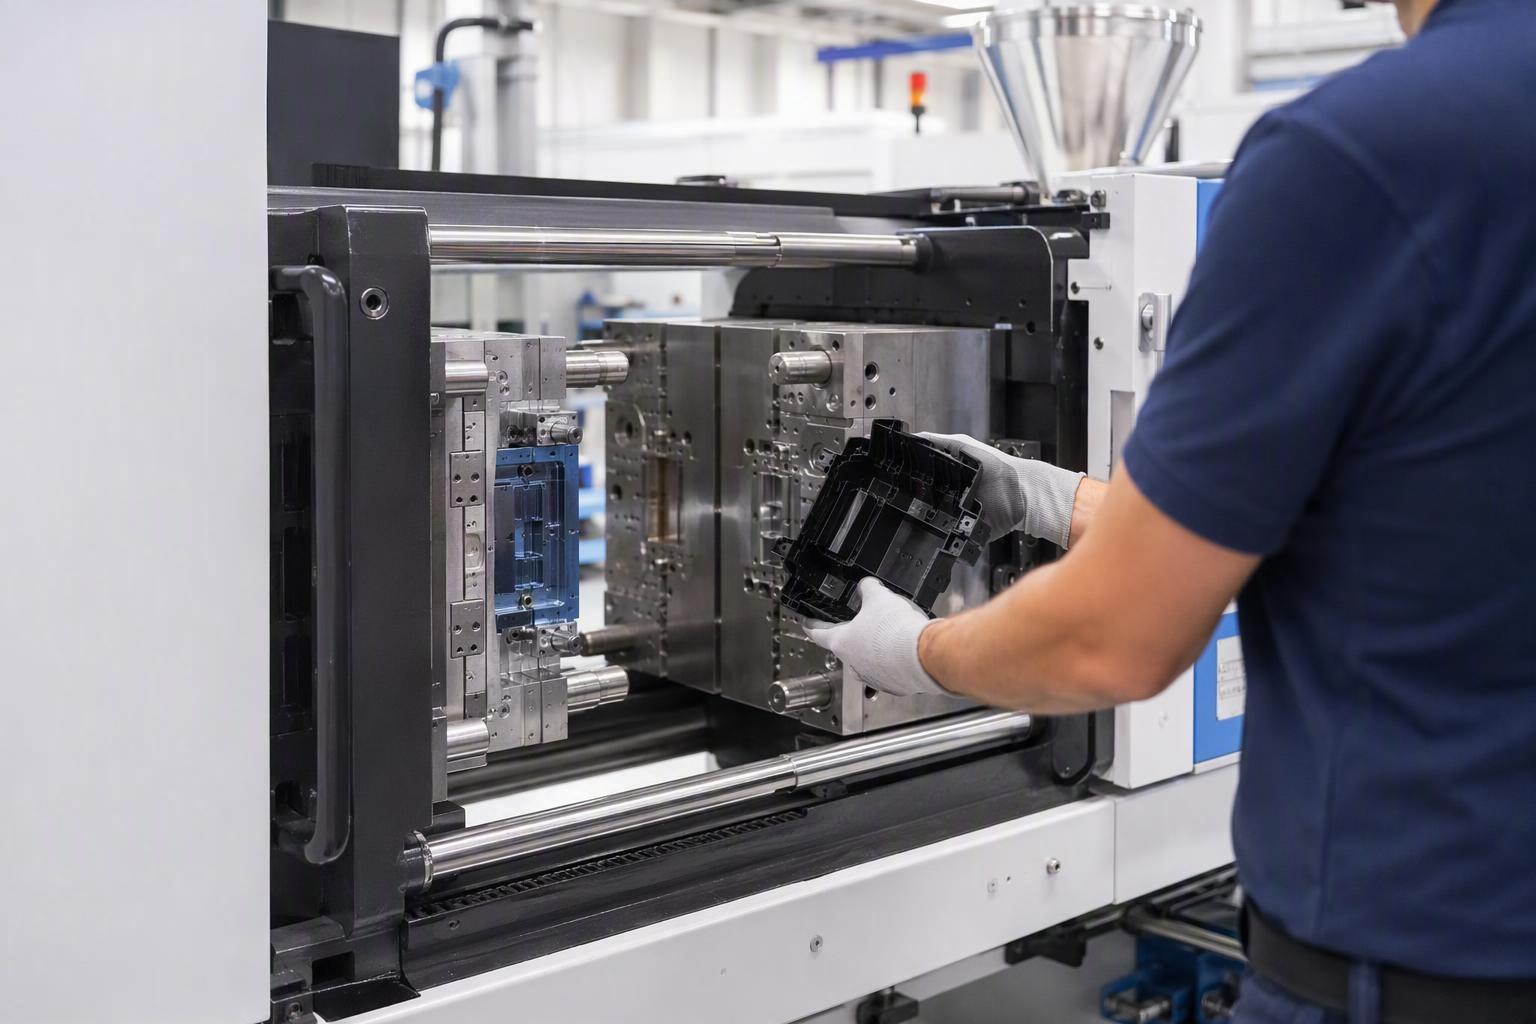
پروٹو ٹائپ ٹو برج پروڈکشن چلتا ہے۔
جب آپ کا ڈیزائن مستحکم ہو جاتا ہے اور آپ کو مولڈ پروڈکشن رال میں فعال حصوں کی ضرورت ہوتی ہے — نہ صرف ایک بار — تیز رفتار ایلومینیم یا نرم اسٹیل ٹولنگ ایک پل فراہم کرتی ہے۔ یہ ٹولز آپ کو پائلٹ یا ابتدائی لانچ کے دوران فٹ، فنکشن، مادی رویے، اور اسمبلی کی توثیق کرنے دیتے ہیں اس سے پہلے کہ آپ مہنگے پروڈکشن مولڈ کا عہد کریں۔
اگر دھات کا ایک چھوٹا ٹول بھی آپ کے پائلٹ کی ضرورت سے زیادہ محسوس کرتا ہے، تو ایک نرم درمیانی قدم ایک ہی سپیکٹرم پر ایک بینڈ کو پیچھے کر دیتا ہے۔ ویکیوم کاسٹنگ انجینئرنگ پولی یوریتھین کو ایک پرنٹ شدہ یا مشینی ماسٹر سے تیار کردہ سلیکون مولڈ میں ڈالتا ہے، جس سے دھاتی آلے کی لاگت کے ایک حصے کے لیے درجن سے چند سو فعال حصے ہوتے ہیں۔ انجیکشن مولڈنگ ٹولنگ پر بالکل بھی خرچ کرنے سے پہلے یہ آپ کو فٹ، ختم اور اسمبلی کی تصدیق کرنے دیتا ہے۔
کم حجم کی پیداوار اور مارکیٹ کا آغاز
کم سیکڑوں سے کم ہزاروں میں مقدار کے لیے، تیز رفتار انجکشن مولڈنگ اکثر CNC مشینی اور 3D پرنٹنگ دونوں کو یونٹ لاگت پر مات دیتی ہے جبکہ مولڈ کوالٹی کو برقرار رکھتی ہے۔ یہ محدود مصنوعات کے آغاز، علاقائی رول آؤٹس، اسپیئر پارٹس، اور ٹرائل رن کے لیے موزوں ہے جو ابھی تک طویل زندگی کے اسٹیل ٹول کا جواز نہیں بناتے ہیں۔
مواد اور کارکردگی کے تقاضے
چونکہ انجیکشن مولڈنگ معیاری انجینئرنگ ریزن کا استعمال کرتی ہے، اس لیے یہ ان حصوں کے لیے موزوں ہے جن کو مخصوص مکینیکل، تھرمل، یا ریگولیٹری خصوصیات اور مسلسل لاٹ ٹو لاٹ کوالٹی کی ضرورت ہوتی ہے۔ اگر آپ کے حصے کو شیشے کے فائبر سے تقویت یافتہ ہونا چاہیے یا آپریٹنگ ماحول کا مطالبہ کرنے والا ہونا چاہیے، تو مولڈ رال — پرنٹ شدہ یا کاسٹ متبادل کے بجائے — واحد عملی راستہ ہو سکتا ہے۔
ڈیزائن استحکام اور متوقع مطالبہ
جب جیومیٹری بڑی حد تک منجمد ہوتی ہے تو تیز ٹولنگ سب سے زیادہ کفایتی ہوتی ہے۔ بار بار ڈیزائن کی تبدیلیاں کسی بھی آلے کی قدر کو ختم کرتی ہیں۔ سرمایہ کاری کرنے سے پہلے، اپنی متوقع طلب اور قریب المدت نظرثانی کے امکان کی تصدیق کریں۔ اگر حجم چھوٹا ہے اور ڈیزائن چرن زیادہ ہے تو، ٹول سے کم عمل زیادہ سمجھدار ہو سکتا ہے۔
ریپڈ انجیکشن مولڈنگ لاگت کا ڈھانچہ
یہ رسمی شکل دینے میں مدد کرتا ہے کہ اخراجات کیسے جمع ہوتے ہیں تاکہ آپ اختیارات کا موازنہ کر سکیں اور وقفے کا حساب لگا سکیں۔
ریپڈ ٹولنگ اور NRE اخراجات
ٹولنگ سب سے بڑی اپ فرنٹ لائن آئٹم ہے اور اقتباس کے تغیر کا سب سے بڑا ذریعہ ہے۔ اس میں ڈی ایف ایم اور مولڈ ڈیزائن، مولڈ بیس، کیویٹی مشیننگ، سائیڈ ایکشنز یا لفٹر میکانزم، اور ٹرائی آؤٹ شامل ہیں۔ فیچر کی پیچیدگی، گہا کی گنتی، اور آپ کے منتخب کردہ ٹول میٹریل کے ساتھ قیمت بڑھ جاتی ہے کیونکہ ہر ایک مشینی وقت اور انجینئرنگ کی کوششوں کو متاثر کرتا ہے۔
فی حصہ پیداواری لاگت
بار بار آنے والی لاگت مواد، مشین کے وقت، مزدوری، اور اوور ہیڈ سے آتی ہے۔ مشین کا وقت پریس کی فی گھنٹہ کی شرح کی پیداوار ہے اور سائیکل کے وقت کو cavities کی تعداد سے تقسیم کیا جاتا ہے۔ مواد رال کی قیمت فی یونٹ وزن کے حصے (اور رنر) کے وزن کے برابر ہے۔ سکریپ اور عمل کی نا اہلی ہر اچھے حصے میں ایک چھوٹا سا اوور ہیڈ کا اضافہ کرتی ہے۔
اضافی تکمیل، معائنہ، اور لاجسٹکس کے اخراجات
کاسمیٹک ضروریات جیسے کہ ساخت، پینٹنگ، یا پرنٹنگ، نیز معائنہ اور پیکیجنگ، یونٹ کی لاگت میں اضافہ کرتے ہیں۔ لاجسٹکس ٹولنگ اور فی پارٹ کل دونوں کو متاثر کرتی ہے۔ جب آپ خام مولڈ کی قیمت کے بجائے پروگرام کی کل لاگت کا موازنہ کرتے ہیں تو ان کو شامل کریں۔
سادہ کل لاگت کا فارمولا
موازنہ کرنے کا ایک واضح طریقہ یہ ہے کہ ایک بار اور بار بار آنے والے اخراجات کا خلاصہ کیا جائے:
پروگرام کی کل لاگت = ٹولنگ + (فی حصہ قیمت × مقدار)
یہ فارمولہ ذیل میں ہر بریک ایون فیصلے کی بنیاد ہے۔ ٹولنگ، فی پارٹ کی قیمت، اور مقدار کو ایک ہی یونٹ میں رکھیں، اور فنشنگ اور لاجسٹکس کو واضح طور پر شامل کریں جب ان کی اہمیت ہو۔
ٹولنگ ایمورٹائزیشن فی حصہ
ٹولنگ کو آپ کی دوڑ میں پھیلانے سے معافی ملتی ہے: ٹولنگ کی لاگت کو مقدار کے لحاظ سے تقسیم کریں اور مکمل بوجھ والی یونٹ لاگت حاصل کرنے کے لیے اسے فی حصے کی قیمت میں شامل کریں۔ 500 حصوں پر، ایک $5,000 ٹول فی حصہ $10 کا اضافہ کرتا ہے۔ 10,000 حصوں پر، وہی ٹول صرف $0.50 فی حصہ کا اضافہ کرتا ہے۔ یہی وجہ ہے کہ مولڈنگ یونٹ کی لاگت اتنی تیزی سے گرتی ہے جیسے جیسے حجم بڑھتا ہے۔
ریپڈ انجیکشن مولڈنگ ٹولنگ لاگت کو کیا چلاتا ہے؟
تیز رفتار ٹولنگ کی قیمت میں زیادہ تر تبدیلی مٹھی بھر انجینئرنگ فیصلوں سے آتی ہے جسے آپ ابتدائی طور پر کنٹرول کرتے ہیں۔
پارٹ سائز اور مولڈ کی پیچیدگی
بڑے حصوں کو بڑے مولڈ بیس اور زیادہ مشینی کی ضرورت ہوتی ہے، لاگت میں اضافہ ہوتا ہے۔ پیچیدگی اس سے بھی زیادہ اہمیت رکھتی ہے: گہری ڈرا، پتلی دیواریں، پیچیدہ کور، اور سخت کونے مشینی مشکل اور آلے کے خطرے کو بڑھاتے ہیں۔ آسان جیومیٹری مشینیں تیز اور کم لاگت آتی ہیں۔
انڈر کٹس، سلائیڈز، لفٹرز، اور انجیکشن
انڈر کٹس ٹول کو اس حصے کو چھوڑنے کے لیے سائیڈ ایکشنز، لفٹرز، یا ٹوٹنے والے کور استعمال کرنے پر مجبور کرتے ہیں۔ ہر حرکت پذیر میکانزم مشینی، اسمبلی اور رسک کا اضافہ کرتا ہے — اور لاگت اور لیڈ ٹائم دونوں کو بڑھاتا ہے۔ علیحدگی کی لکیریں اور انجیکشن اکثر ان خصوصیات سے بچنے یا کم کرنے کے لیے ڈیزائن کیے جا سکتے ہیں۔
مولڈ میٹریل اور ٹول لائف
ایلومینیم مشینیں جلدی اور سستی لیکن تیزی سے پہنتی ہیں۔ P20/نرم سٹیل معتدل قیمت پر زیادہ دیر تک چلتا ہے۔ سخت سٹیل سب سے زیادہ پائیدار اور تعمیر میں سب سے سست ہے۔ اپنی متوقع شاٹ گنتی اور رال کھرچنے کے ساتھ ملنے کے لیے مواد کا انتخاب کریں، کیونکہ ڈھلنے والی کھرچنے والی یا شیشے سے بھری رال نرم ٹولز کو تیزی سے پہنتی ہے۔
کیوٹی کاؤنٹ اور مولڈ کنفیگریشن
سنگل کیویٹی ٹول سب سے سستا ہے لیکن فی سائیکل ایک حصہ بناتا ہے۔ دو، چار، یا آٹھ کیویٹی ٹولز ٹولنگ کی قیمت میں اضافہ کرتے ہیں جبکہ فی پارٹ سائیکل لاگت کو کم کرتے ہیں۔ گہاوں کو متوقع حجم کے ساتھ جوڑیں بجائے اس کے کہ زیادہ سے زیادہ تھرو پٹ جس کی آپ کو ضرورت نہیں ہے۔
کولنگ، گیٹنگ، اور مولڈ ڈیزائن
اچھی ٹھنڈک سائیکل کے وقت کو کم کرتی ہے، لیکن کنفارمل یا وسیع ٹھنڈک راستے مشین پر زیادہ خرچ کرتے ہیں۔ گیٹ کا مقام اور رنر کا ڈیزائن بھرنے کے معیار، سائیکل کے وقت، اور جہاں کاسمیٹک نشان لگاتا ہے، کو متاثر کرتا ہے۔ یہ انتخاب ٹریڈ ٹولنگ لاگت فی حصہ بچت کے مقابلے میں۔
سطح ختم اور کاسمیٹک ضروریات
پالش، بناوٹ، اور چمکدار یا مخمل کی تکمیل کے لیے اضافی ٹول ورک اور لیڈ ٹائم کی ضرورت ہوتی ہے۔ اگر حصہ نظر سے پوشیدہ ہے یا اسے کاسمیٹک چہرے کی ضرورت نہیں ہے، تو آرام دہ تکمیل کی ضروریات ٹولنگ کی لاگت کو کم کرنے کے تیز ترین طریقوں میں سے ایک ہے۔
ٹولنگ سے پہلے DFM تبدیلیاں
مولڈ کو کاٹنے سے پہلے ڈیزائن کے لیے تیار کی جانے والی تبدیلیاں — جیسے ڈرافٹ، دیوار کی موٹائی، یا الگ کرنے والی لائن کو ایڈجسٹ کرنا — کم ٹولنگ کا خطرہ اور لاگت۔ ٹولنگ شروع ہونے کے بعد آپ کی درخواست کردہ ہر تبدیلی میں دوبارہ کام اور شیڈول شامل ہوتا ہے۔ سامنے کا ایک مکمل DFM جائزہ عام طور پر ٹولنگ کا سب سے سستا فیصلہ ہوتا ہے جو آپ کر سکتے ہیں۔
ریپڈ انجیکشن مولڈنگ پارٹ کی قیمت کو کیا چلاتا ہے؟
جہاں کم حجم پر ٹولنگ کا غلبہ ہوتا ہے، فی حصہ قیمت زیادہ اہمیت رکھتی ہے جتنا آپ ریمپ کرتے ہیں۔ اس کے لیورز کو سمجھنا آپ کو گفت و شنید اور بہتر بنانے دیتا ہے۔
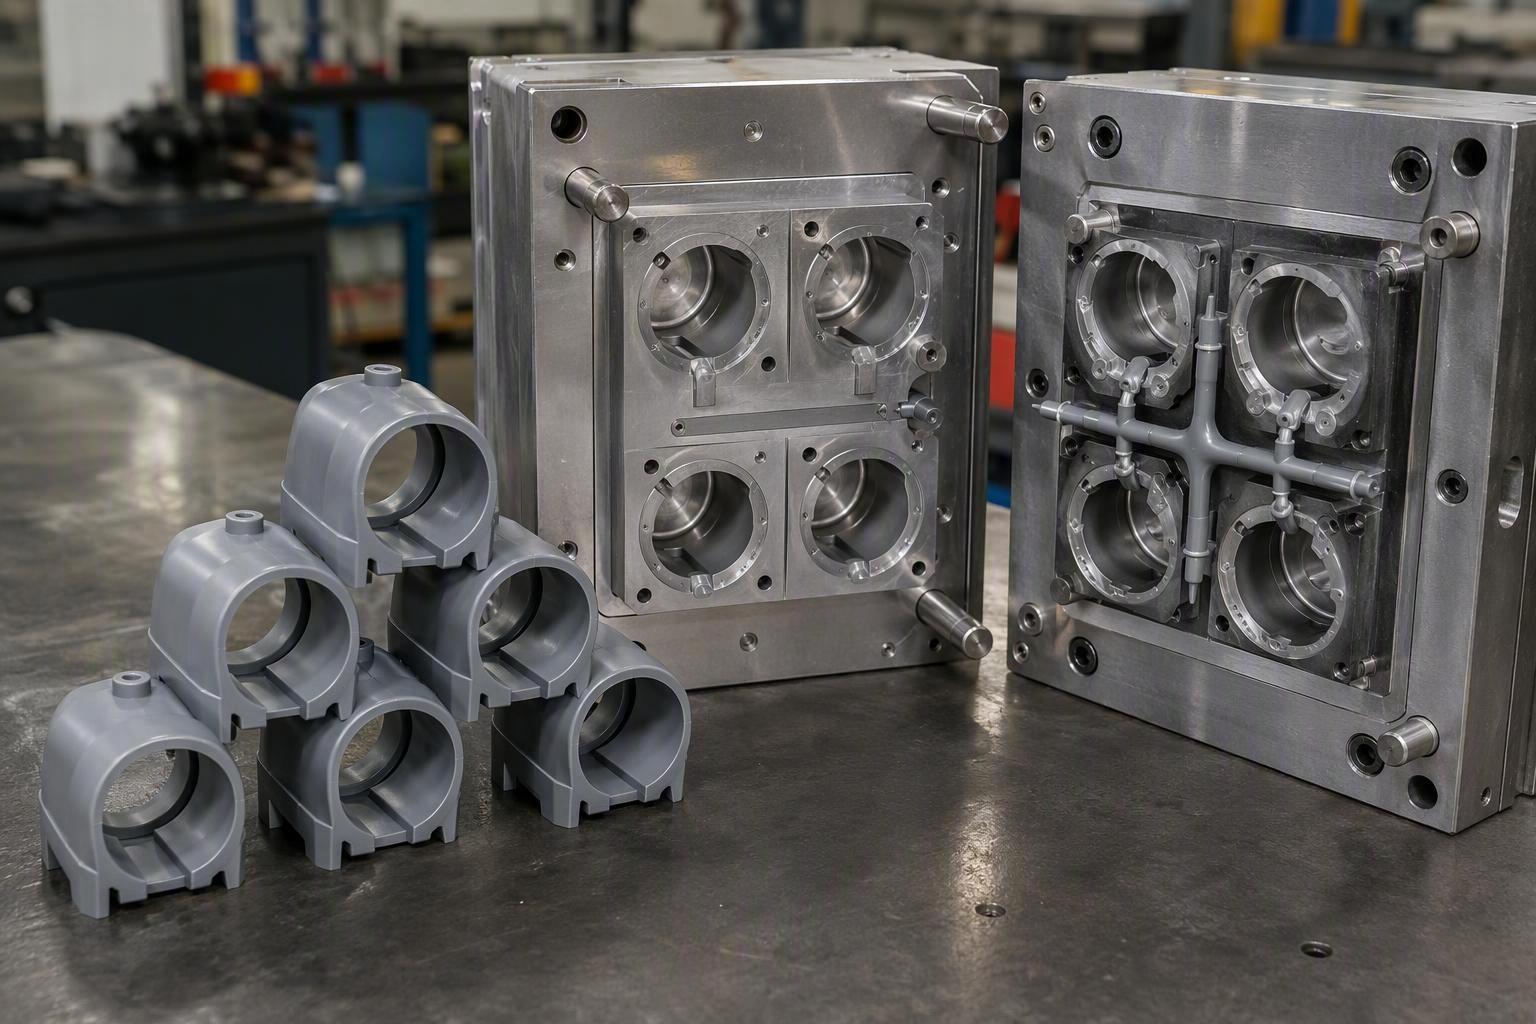
پلاسٹک رال اور مواد کی قیمت
اجناس کی رال سستی ہیں؛ انجینئرڈ اور خاص رال کی قیمت فی پاؤنڈ زیادہ ہے۔ مواد عام طور پر بار بار آنے والی لاگت کا ایک بڑا جزو ہوتا ہے، لہذا رال کا انتخاب براہ راست یونٹ کی قیمت کو منتقل کرتا ہے۔ بھرے یا شیشے سے تقویت یافتہ درجات مادی لاگت کو بڑھاتے ہیں اور آلے کی زندگی کو بھی کم کر سکتے ہیں۔
حصہ وزن اور مواد کا استعمال
بھاری حصے فی شاٹ زیادہ رال کھاتے ہیں، لاگت میں اضافہ کرتے ہیں۔ پتلی، یکساں دیواریں مواد کے استعمال کو کم کرتی ہیں اور ٹھنڈک کا وقت کم کرتی ہیں۔ رنر اور اسپریو فضلہ بھی مواد کی کھپت کو بڑھاتے ہیں، لہذا گیٹ اور رنر ڈیزائن اس بات پر اثر انداز ہوتے ہیں کہ ہر اچھے حصے کی اصل قیمت کتنی ہے۔
سائیکل کا وقت اور مشین ٹنیج
سائیکل کا وقت فی حصے کی قیمت پر سب سے مضبوط لیورز میں سے ایک ہے کیونکہ یہ طے کرتا ہے کہ ایک مشین فی گھنٹہ کتنے پرزے بناتی ہے۔ ٹھنڈک عام طور پر زیادہ تر سائیکل استعمال کرتی ہے۔ بڑی مشینیں زیادہ فی گھنٹہ کی شرحیں رکھتی ہیں، اور آپ کو جس ٹنیج کی ضرورت ہوتی ہے اس کا انحصار متوقع علاقے اور پیکنگ پریشر پر ہوتا ہے۔
گہا شمار اور پیداوار کی کارکردگی
مزید گہا فی سائیکل پرزوں کو ضرب دیتے ہیں، فی پارٹ مشین اور پروسیسنگ لاگت کو ایک بار جب ٹولنگ کو ختم کر دیا جاتا ہے۔ ٹریڈ آف ٹولنگ لاگت زیادہ ہے، لہذا cavitation آپ کے حقیقت پسندانہ رن والیوم کے مطابق ہونا چاہیے۔
لیبر، سکریپ، اور پروسیس اوور ہیڈ
سیٹ اپ، آپریشن، کوالٹی چیک، اور فرش کی نگرانی ہر حصے میں اوور ہیڈ کا اضافہ کرتی ہے۔ سٹارٹ اپ کو مسترد کرنے، اسپروز، اور عمل کی مختلف حالتوں سے سکریپ فی اچھے حصے کی مؤثر لاگت کو بڑھاتا ہے، لہذا مستقل، اچھی طرح سے تصدیق شدہ عمل اہمیت رکھتا ہے۔
سیکنڈری آپریشنز اور پارٹ فنشنگ
تراشنا، ڈیبرنگ، پینٹنگ، پرنٹنگ، ویلڈنگ، اور اضافی معائنہ مولڈنگ کے بعد بار بار آنے والی لاگت میں اضافہ کرتا ہے۔ جب کوئی کاسمیٹک یا فنکشنل فنش لازمی ہو، تو یہ فرض کرنے کی بجائے کہ اسے شامل کیا گیا ہے، فی حصہ کی قیمت میں اس کا حساب لگائیں۔
عام ریپڈ انجیکشن مولڈنگ لاگت کی حدود
شائع شدہ رینجز بجٹ سازی کے لیے مفید ہیں، لیکن ان کو سمتی سمجھیں۔ اصل اقتباسات آپ کے جیومیٹری، ٹول، مواد اور حجم کے ساتھ مختلف ہوتے ہیں۔
ایلومینیم ریپڈ ٹولنگ لاگت کی حدود
ایلومینیم کے اوزار عام طور پر سب سے کم لاگت اور تیز ترین آپشن ہوتے ہیں۔ سادہ سنگل کیوٹی ایلومینیم ریپڈ ٹولز عام طور پر $1,500 سے $5,000 کی رینج میں آتے ہیں، جس میں زیادہ پیچیدہ فوری موڑ کے سانچے $8,000 سے $15,000 تک ہوتے ہیں۔ آلے کی زندگی محدود ہوتی ہے، اکثر کچھ ہزار شاٹس سے لے کر تقریباً 20,000-50,000 شاٹس تک جو مرکب اور رال پر منحصر ہے، یہی وجہ ہے کہ ایلومینیم سوٹ پروٹوٹائپ اور چھوٹا پل چلتا ہے۔
P20 اور سافٹ اسٹیل ٹولنگ لاگت کی حدود
P20 اور پہلے سے سخت نرم سٹیل ایلومینیم اور سخت سٹیل کے درمیان لاگت اور استحکام پر بیٹھتے ہیں۔ ایک سادہ سنگل کیویٹی P20 ٹول عام طور پر $3,000 سے $8,000 تک چلتا ہے، جب کہ زیادہ پیچیدہ یا ملٹی کیویٹی برج ٹولز $10,000 سے $25,000 یا اس سے زیادہ تک پہنچتے ہیں۔ ٹول لائف اکثر تقریباً 10,000 سے 200,000 شاٹس پر محیط ہوتی ہے، جس سے P20 کو بڑھا ہوا کم والیوم اور پل سے پروڈکشن رنز کے لیے ایک مضبوط انتخاب بنایا جاتا ہے۔
سخت اسٹیل ٹولنگ لاگت کی حدود
سخت سٹیل سب سے زیادہ پائیدار اور مہنگا ہے. پروڈکشن گریڈ سنگل کیویٹی مولڈ اکثر $15,000 سے شروع ہوتے ہیں اور پیچیدہ ملٹی کیویٹی ٹولز کے لیے $50,000 یا اس سے زیادہ تک چڑھ سکتے ہیں۔ ٹول لائف معمول کے مطابق 100,000 سے 1,000,000+ شاٹس تک پہنچتی ہے، لیکن تعمیر کا وقت زیادہ چلتا ہے۔ سخت سٹیل عام طور پر صرف اس وقت معنی رکھتا ہے جب حجم سرمایہ کاری کا جواز پیش کرتا ہے۔
عام فی حصہ قیمت کی حدود
عام چھوٹے سے درمیانے حصوں کے لیے، ایک مولڈ فی پارٹ کی قیمت اکثر $0.50 اور $5.00 کے درمیان ہوتی ہے، جس میں سادہ ہائی والیوم پرزے نیچے گرتے ہیں اور پیچیدہ یا انجینئرڈ میٹریل پرزے زیادہ بڑھ جاتے ہیں۔ فی حصہ قیمت حجم کے ساتھ گرتی ہے کیونکہ ٹولنگ اور سیٹ اپ مزید اکائیوں میں پھیل جاتا ہے۔
حصہ کا سائز اور پیچیدگی رینج کو کیسے بدلتی ہے۔
حصہ سائز، مولڈ کی پیچیدگی، اور فیچر کی گنتی کے ساتھ لاگت بڑھ جاتی ہے۔ ایک چھوٹا، سادہ، پتلی دیوار والا حصہ ٹولنگ اور فی پارٹ دونوں رینجز کے نچلے سرے کے قریب بیٹھتا ہے، جبکہ سلائیڈز، سخت رواداری، اور کاسمیٹک فنش والا ایک بڑا حصہ اونچے سرے پر بیٹھتا ہے۔ جب آپ کسی بھی دو اقتباسات کا موازنہ کریں تو ان عوامل کو بیان کریں۔
شائع شدہ لاگت کی حدود کو ذمہ داری سے کیسے استعمال کریں۔
ایک اقتباس کی جانچ پڑتال اور اپنی توقعات کی تشکیل کے لیے حدود کا استعمال کریں، نہ کہ معاہدے کے معیار کے طور پر۔ چونکہ کوئی بھی دو حصے ایک جیسے نہیں ہیں، اس لیے واحد قابل اعتماد نمبر آپ کے CAD، مواد اور تکمیل پر مقدار پر مبنی اقتباس ہے۔ اگر شائع شدہ رینج کسی اقتباس سے بہت دور نظر آتی ہے، تو یہ فرق عام طور پر جیومیٹری، گہا کی گنتی، ٹول میٹریل، یا فنشنگ میں فرق کی طرف اشارہ کرتا ہے جس کے بارے میں آپ کو پوچھنا چاہیے۔
ریپڈ انجکشن مولڈنگ لیڈ ٹائم اور شیڈول
لاگت اور ایک ساتھ سفر کا شیڈول۔ ٹائم لائن کو سمجھنا ظاہر کرتا ہے کہ تاخیر کہاں سے آتی ہے اور دونوں کے ذریعے ڈیزائن میں تبدیلی کیسے آتی ہے۔
ٹول ڈیزائن اور ڈی ایف ایم کا جائزہ
پروگرام DFM جائزہ اور مولڈ ڈیزائن کے ساتھ کھلتا ہے، عام طور پر حصہ کی پیچیدگی اور فیڈ بیک کتنی جلدی واپس آتا ہے اس پر منحصر ہوتا ہے کہ کچھ دن سے ایک یا دو ہفتے لگتے ہیں۔ یہاں کیے گئے فیصلے — الگ کرنے کی لائن، گیٹ، ڈرافٹ، انجیکشن — زیادہ تر ڈاؤن اسٹریم شیڈول میں بند ہیں۔
ٹول مشیننگ اور اسمبلی
مشینی اور بینچ اسمبلی عام طور پر سب سے طویل واحد طبقہ ہوتے ہیں، جو ایک سادہ ایلومینیم کے آلے کے لیے چند ہفتوں سے لے کر پیچیدہ اسٹیل مولڈ کے لیے کئی ہفتوں تک پھیلا ہوا ہے۔ اس مرحلے میں گہاوں کو کاٹنا، کسی بھی سائیڈ ایکشن کو شامل کرنا، پالش کرنا اور مولڈ بنانا شامل ہے۔
T0 نمونہ، تصحیح، اور توثیق
پہلا ٹرائل شاٹس (T0/T1) آپ کو پرنٹ کے خلاف حصہ چیک کرنے دیتا ہے۔ جہتی معائنہ، تاثرات، اور کسی بھی ٹول کی اصلاح یہاں ہوتی ہے، اکثر ایک ہفتہ یا اس سے زیادہ وقت لگتا ہے۔ پہلے نمونوں کے لوپ کو بڑھانے کے بعد ڈیزائن یا تفصیلات میں تبدیلی کی درخواست کی گئی۔
پروڈکشن رن اور فائنل ڈیلیوری
منظوری کے بعد، پروڈکشن رن آپ کی اصل مقدار کو ڈھالتا ہے، جس میں کم حجم کے لیے صرف دن لگ سکتے ہیں۔ حتمی معائنہ، پیکیجنگ، اور لاجسٹکس پھر پرزے فراہم کرتے ہیں۔ ڈیزائن کی منظوری سے لے کر پہلی شپمنٹ تک کا کل وقت عام طور پر تیز رفتار پروگراموں کے لیے کئی ہفتوں پر محیط ہوتا ہے۔
ڈیزائن کی تبدیلیاں لاگت اور لیڈ ٹائم کو کیسے متاثر کرتی ہیں۔
ٹولنگ سے پہلے تبدیلیاں سستی ہیں۔ مشینی کے بعد تبدیلیاں — نئی سلائیڈیں، نظرثانی شدہ جیومیٹری، دوبارہ کٹی ہوئی گہا — مواد، محنت اور وقت شامل کریں۔ ہر دیر سے نظرثانی لاگت اور شیڈول دونوں کو آگے بڑھاتی ہے، لہذا حیرت سے بچنے کے لیے جس ڈیزائن کو آپ بنانے اور DFM کو جلد استعمال کرنے کا ارادہ رکھتے ہیں اسے منجمد کریں۔
Break-Even Analysis بمقابلہ 3D پرنٹنگ اور CNC مشینی
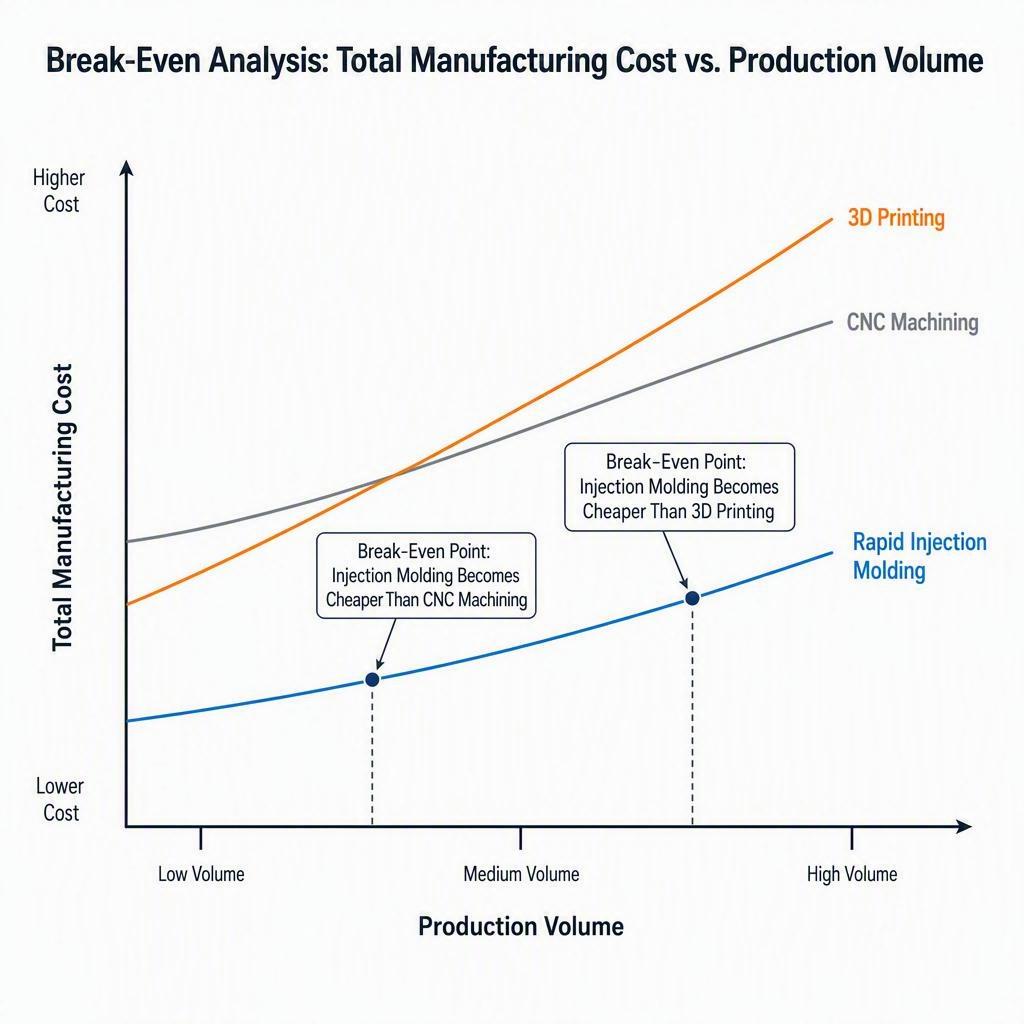
کسی عمل کا فیصلہ کرنے کا سب سے واضح طریقہ بریک ایون تجزیہ ہے: وہ مقدار تلاش کریں جس پر ٹول والے عمل کی مقررہ لاگت اور کم فی حصہ قیمت ٹول سے کم متبادل کے برابر ہو۔
انجکشن مولڈنگ بریک-ایون والیوم کیا ہے؟
بریک ایون والیوم پیداواری مقدار ہے جہاں تیز انجیکشن مولڈنگ کی کل لاگت (ٹولنگ پلس فی پارٹ × مقدار) کسی متبادل کی کل لاگت جیسے کہ CNC مشینی یا 3D پرنٹنگ کے برابر ہے۔ اس نقطہ کے نیچے ٹول لیس عمل عام طور پر سستا ہوتا ہے۔ اس کے اوپر، مولڈنگ جیت جاتی ہے کیونکہ ایک بار ٹول کی ادائیگی کے بعد اس کی فی حصہ لاگت کم ہوتی ہے۔
بنیادی بریک-ایون فارمولہ
دو کل لاگت کو برابر مقرر کریں اور مقدار کے لیے حل کریں:
وقفے کی مقدار = ٹولنگ لاگت ÷ (متبادل فی حصہ لاگت - مولڈ فی پارٹ لاگت)
مثال کے طور پر، اگر ایک ایلومینیم ٹول کی قیمت $5,000 ہے، ایک پرنٹ شدہ حصے کی قیمت $8 ہے، اور ایک مولڈ حصے کی قیمت $1.50 ہے، بریک ایون تقریباً $5,000 ÷ ($8.00 − $1.50) = تقریباً 769 حصے ہیں۔ اس حجم کے اوپر، مولڈنگ کم لاگت والا راستہ بن جاتا ہے۔
بریک-ایون بمقابلہ 3D پرنٹنگ
3D پرنٹنگ میں کوئی ٹولنگ نہیں ہے اور فی حصہ قیمت زیادہ ہے۔ شائع شدہ تجزیے اکثر انجکشن مولڈنگ کے ساتھ کراس اوور کو عام جیومیٹریوں کے لیے تقریباً 250 سے چند ہزار حصوں کی حد میں رکھتے ہیں، حالانکہ چھوٹے، پیچیدہ حصے اسے زیادہ دھکیل سکتے ہیں۔ بہت کم مقدار میں، پرنٹنگ عام طور پر جیت جاتی ہے۔ جیسے ہی حجم کراس اوور کے اوپر چڑھتا ہے، مولڈنگ اپنی جگہ لے لیتی ہے۔
بریک ایون بمقابلہ سی این سی مشیننگ
CNC مشینی ٹولنگ سے بھی گریز کرتی ہے لیکن حجم کے لحاظ سے مولڈنگ سے زیادہ فی حصہ لاگت لیتی ہے۔ بریک ایون بمقابلہ CNC عام طور پر چند سو سے چند ہزار یونٹس تک گرتا ہے اس پر منحصر ہے کہ ٹولنگ لاگت اور مولڈ پارٹ کتنا سستا ہے۔ کراس اوور سے آگے، انجیکشن مولڈنگ اپنے ٹول کو ایمورٹائز کرتی ہے اور یونٹ کی قیمت پر جیت جاتی ہے۔
ریپڈ ٹولنگ بمقابلہ پروڈکشن ٹولنگ
ریپڈ ٹولنگ بڑے پروڈکشن مولڈ کے مقابلے میں بریک ایون پوائنٹ کو کم کرتی ہے کیونکہ ٹولنگ کی ابتدائی سرمایہ کاری چھوٹی ہوتی ہے، یہاں تک کہ چھوٹے آلے کی زندگی کی قیمت پر بھی۔ اگر آپ کو صرف چند ہزار حصوں کی ضرورت ہے تو، تیز رفتار ایلومینیم یا P20 ٹول چھ فگر والے اسٹیل پروڈکشن مولڈ میں کام کرنے سے کہیں زیادہ جلدی بریک تک پہنچ سکتا ہے۔
کیوں بریک-ایون حقیقی پروجیکٹ کے اخراجات پر منحصر ہے۔
بریک ایون صرف اتنا ہی اچھا ہے جتنا اس کے ان پٹس۔ ٹولنگ لاگت، فی حصہ لاگت، اور متبادل یونٹ کی قیمت سب کچھ کراس اوور کو بدل دیتے ہیں، بعض اوقات ڈرامائی طور پر۔ انگوٹھے کے اصول پر انحصار کرنے کے بجائے - فنشنگ، سکریپ اور لاجسٹکس کے ساتھ - ہمیشہ اپنے اصل اقتباس پر ریاضی چلائیں۔
حجم کے لحاظ سے ریپڈ انجیکشن مولڈنگ لاگت کی مثالیں۔
کام کی گئی مثالیں حجم کے اثر کو ٹھوس بناتی ہیں۔ نیچے دیے گئے اعداد بیان کردہ مفروضوں کے ساتھ مثالی منظرنامے ہیں، کسی مخصوص حصے کے حوالے نہیں۔
500-حصہ کی لاگت کی مثال
ایک سادہ ایلومینیم ٹول فرض کریں جس کی قیمت $5,000 ہے اور مولڈ فی پارٹ کی قیمت $2.50 ہے۔ مولڈنگ کل $5,000 + ($2.50 × 500) = $6,250 ہے۔ اس کا موازنہ CNC سے کریں، یوں کہیے، $10 فی حصہ، یا 500 مشینی حصوں کے علاوہ کسی بھی سیٹ اپ کے لیے $5,000۔ اس کم حجم پر، $10 فی حصہ کی ٹولنگ ایمورٹائزیشن متبادل عمل کو مسابقتی بناتی ہے جب تک کہ مولڈ کوالٹی یا مواد ضروری نہ ہو۔
2000-حصہ کی لاگت کی مثال
اسی $5,000 ٹول اور $2.00 مولڈ فی پارٹ قیمت کا استعمال کرتے ہوئے، مولڈنگ کل $5,000 + ($2.00 × 2,000) = $9,000 ہے۔ CNC کے مقابلے میں $8 فی پرزہ ($16,000)، مولڈنگ اب واضح طور پر سستی نظر آتی ہے، اور 3D پرنٹنگ زیادہ فی پارٹ لاگت سے بھی زیادہ گراؤنڈ کھو دیتی ہے۔ اس حجم کے حساب سے امورٹائزڈ ٹولنگ صرف $2.50 فی حصہ ہے۔
10000-حصہ کی لاگت کی مثال
زیادہ قابل P20 ٹول $12,000 اور $1.20 مولڈ فی پارٹ قیمت کے ساتھ رن کو 10,000 حصوں تک بڑھا دیں۔ کل ہے $12,000 + ($1.20 × 10,000) = $24,000۔ کئی ڈالر فی حصہ پر مشینی کرنے یا پھر بھی زیادہ شرح پر پرنٹنگ کے خلاف، انجکشن مولڈنگ اب فیصلہ کن طور پر کم لاگت والا آپشن ہے، اور ٹولنگ ایمورٹائزیشن فی حصہ صرف $1.20 تک گر گئی ہے۔
کس طرح ٹولنگ ایمورٹائزیشن یونٹ لاگت کو تبدیل کرتی ہے۔
ایک ہی ٹول مزید حصوں میں پھیلتا ہے، لہذا حجم میں اضافے کے ساتھ ہی مکمل بوجھ والی یونٹ کی لاگت تیزی سے گر جاتی ہے۔ مندرجہ بالا مثالوں میں، ایک $5,000 ٹول 500 یونٹس پر فی حصہ $10 کا اضافہ کرتا ہے لیکن 10,000 یونٹس پر صرف $0.50 فی حصہ۔ یہ مرکزی وجہ ہے کہ مولڈنگ پیمانے پر سستی ہو جاتی ہے — اور آپ کو ہمیشہ پروگرام کی کل لاگت کا موازنہ کیوں کرنا چاہیے، صرف مولڈ پر موجود اسٹیکر کا نہیں۔
ٹولنگ اور پارٹ پرائس کے لیے حساسیت
ٹولنگ اور فی پارٹ قیمت میں چھوٹی تبدیلیاں کراس اوور کو بدل دیتی ہیں۔ ایک زیادہ پیچیدہ ٹول 500 حصوں پر دگنا ہوتا ہے لیکن 10,000 پر بہت کم اہمیت رکھتا ہے۔ اس کے برعکس، ایک ڈالر کا فی حصہ فرق اعلی حجم پر حاوی ہے۔ جب آپ اپنے پراجیکٹ کو ماڈل بناتے ہیں، تو ایک پوائنٹ کے بجائے ٹولنگ اور فی پارٹ مفروضوں کی ایک حد کی جانچ کریں۔
ریپڈ انجکشن مولڈنگ متبادل سے کب سستا ہے؟
بریک ایون ایک رہنما ہے، پوری کہانی نہیں۔ معیار، مواد، رواداری اور نظام الاوقات بھی فیصلہ کرتے ہیں۔
ریپڈ انجیکشن مولڈنگ کا انتخاب کب کریں۔
تیز رفتار انجیکشن مولڈنگ کا انتخاب کریں جب آپ کو پروڈکشن رال میں سینکڑوں سے کم ہزاروں حصوں کی ضرورت ہو، مولڈ مستقل مزاجی اور رواداری کی ضرورت ہو، اور ایک مکمل اسٹیل ٹول کی اجازت سے زیادہ تیزی سے مارکیٹ تک پہنچنے کی ضرورت ہو۔ یہ برج ٹولنگ کے طور پر اعلیٰ حجم کی طرف اور مصنوعات کے آغاز کے لیے جہاں ڈیزائن مستحکم ہے۔
3D پرنٹنگ کے ساتھ کب رہنا ہے۔
بہت کم والیوم کے لیے 3D پرنٹنگ کے ساتھ رہیں — ایک یونٹ سے لے کر چند درجن یا کم سیکڑوں تک — یا جب جیومیٹری اب بھی تبدیل ہو رہی ہو اور آپ یونٹ لاگت سے زیادہ ڈیزائن کی رفتار کو اہمیت دیتے ہیں۔ پرنٹنگ ان حصوں کے لیے بھی موزوں ہے جن کو ڈھالنا ناممکن ہے یا جہاں کوئی ٹول ابھی تک جائز نہیں ہے۔ اس کی حدود فی حصہ قیمت زیادہ ہیں اور، کچھ عملوں کے لیے، کمزور مادی خصوصیات ہیں۔
جب CNC مشینی بہتر ہوسکتی ہے۔
CNC مشینی اس وقت بہتر ہو سکتی ہے جب آپ کو ٹھوس سٹاک سے کم مقدار میں مضبوط، جہتی طور پر درست حصے کی ضرورت ہو، خاص طور پر ایسے مواد میں جو انجیکشن مولڈ میں مشکل ہو یا جب آپ کو ٹولنگ لیڈ ٹائم نہ ہو۔ یہ بھی ایک مضبوط انتخاب ہے جب مقدار معمولی ہو اور مشینی لاگت ایمورٹائزڈ مولڈ لاگت سے نیچے رہتی ہے۔
جب تجزیہ مشینی پر اترتا ہے، تو ایک ہی انجینئرنگ ٹیم کے دونوں راستوں کا حوالہ دیں۔ LKprototype کی CNC پروٹوٹائپ اور پرزہ جات کی مشیننگ 3-، 4-، اور 5-axis ملنگ اور ریپڈ انجیکشن مولڈنگ کے طور پر ایک ہی گھر میں ٹرننگ کرتی ہے، لہذا آپ سپلائرز کو جگائے بغیر اسی حصے پر لاگت اور برداشت کا وزن کر سکتے ہیں۔
پروڈکشن ٹولنگ میں کب سرمایہ کاری کریں۔
سخت پروڈکشن ٹولنگ کی طرف بڑھیں جب حجم اتنا زیادہ ہو کہ ایک طویل زندگی کا ٹول اپنے لیے ادائیگی کرتا ہے — اکثر دسیوں ہزار حصوں یا اس سے زیادہ — یا جب آپ کو کثیر سالہ پروگراموں کے مقابلے میں سب سے سخت سائیکل کے اوقات اور سب سے زیادہ پائیداری کی ضرورت ہوتی ہے۔ جب آپ مطالبہ کی توثیق کرتے ہیں تو تیز ٹولنگ ایک عبوری قدم کے طور پر کام کر سکتی ہے۔
بریک-ایون واحد فیصلہ کن عنصر کیوں نہیں ہے۔
کم لاگت کا عمل خود بخود بہترین فٹ نہیں ہے۔ لیڈ ٹائم، مواد کی قابلیت، رواداری، ٹول کی پائیداری، کم از کم آرڈر کی لچک، اور آپ کی ٹیم کی رسک ٹالرینس سبھی اہم ہیں۔ وقفے کی ریاضی کو چلائیں، پھر کمٹمنٹ کرنے سے پہلے غیر لاگت والے عوامل کا وزن کریں۔
ریپڈ انجیکشن مولڈنگ لاگت کو کیسے کم کریں۔
نیچے دیے گئے لیورز لاگت کو متوقع سمتوں میں منتقل کرتے ہیں اور کسی بھی وینڈر کے ساتھ جائزہ لینے کے قابل ہیں۔
ٹول ڈیزائن سے پہلے ڈی ایف ایم کا اطلاق کریں۔
سڑنا کاٹنے سے پہلے ایڈریس ڈرافٹ، دیوار کی موٹائی، الگ ہونے والی لائنیں، اور گیٹ کا مقام۔ اچھا DFM مشینی وقت، ٹولنگ کا خطرہ، اور ٹولنگ شروع ہونے کے بعد مہنگی اصلاحات کے امکانات کو کم کرتا ہے۔
دائیں سائز کی رواداری اور کاسمیٹک ضروریات
صرف رواداری کی وضاحت کریں اور آپ کو درحقیقت ختم کریں۔ ضرورت سے زیادہ سخت برداشت اور کاسمیٹک چہرے مشینی اور پالش کرنے کی لاگت میں اضافہ کرتے ہیں۔ چھپی ہوئی سطحوں کو آرام کرنا بچانے کا کم خطرہ والا طریقہ ہے۔
صحیح ٹولنگ میٹریل کا انتخاب کریں۔
ٹول میٹریل کو متوقع حجم اور رال سے میچ کریں۔ ایلومینیم سوٹ چھوٹا پروٹو ٹائپ اور پل رن۔ P20/نرم سٹیل کے ہینڈل کم حجم میں توسیع سخت سٹیل صرف اعلی حجم پر اپنی قیمت کماتا ہے۔ رن کے لیے بہت زیادہ ٹول کا انتخاب پیسہ ضائع کرتا ہے۔
مولڈ کی غیر ضروری پیچیدگی کو کم کریں۔
انڈر کٹس، سلائیڈز، لفٹرز اور دیگر میکانزم کو آسان بنائیں جہاں ڈیزائن اجازت دیتا ہے۔ ہر حرکت پذیر خصوصیت ٹولنگ کی لاگت اور خطرے کو بڑھاتی ہے، اس لیے فنکشن کی قربانی کے بغیر جہاں ممکن ہو ان کے ارد گرد ڈیزائن کریں۔
متوقع حجم کے لیے کیویٹی کاؤنٹ کو بہتر بنائیں
حقیقی مانگ کے لئے سائز cavitation. ایک ملٹی کیویٹی ٹول ٹولنگ کی لاگت کو بڑھاتا ہے لیکن فی پارٹ پروسیسنگ لاگت کو کم کرتا ہے، اس لیے وہ گنتی منتخب کریں جو آپ کی متوقع مقدار پر پروگرام کی کل لاگت کو کم سے کم کرتا ہے بجائے کہ سب سے زیادہ ممکنہ تھرو پٹ۔
مواد کی تصدیق کریں اور ضروریات کو جلد مکمل کریں۔
ٹولنگ سے پہلے رال اور فنش میں لاک کرنے سے دوبارہ کام اور ری کوٹس سے گریز ہوتا ہے۔ میٹریل گریڈ فی پارٹ کی قیمت اور ٹول پہننے دونوں پر اثر انداز ہوتا ہے، اس لیے اسے جلد حتمی شکل دیں اور ٹول بننے کے بعد سوئچ کرنے سے گریز کریں۔
مقدار پر مبنی قیمتوں کی درخواست کریں۔
ان حجموں پر قیمتوں کا تعین کرنے کے لیے پوچھیں جو آپ اصل میں چل سکتے ہیں، نہ کہ صرف ایک پوائنٹ۔ مقدار پر مبنی اقتباسات سے پتہ چلتا ہے کہ کس طرح فی حصہ قیمت، امرٹائزڈ ٹولنگ، اور بریک ایون حرکت کرتے ہیں تاکہ آپ دوبارہ ترتیب دینے اور اسکیل اپ کی ایمانداری سے منصوبہ بندی کر سکیں۔
اکیلے یونٹ کی قیمت نہیں کل پروگرام لاگت کا موازنہ کریں۔
کم فی حصہ قیمت اعلی ٹولنگ کو چھپا سکتی ہے، اور کم قیمت مہنگی فنشنگ کو چھپا سکتی ہے۔ کسی منصفانہ فیصلے تک پہنچنے کے لیے ٹولنگ کے مجموعے، اپنے حجم، ثانوی آپریشنز، اور لاجسٹکس میں فی حصہ قیمت کا موازنہ کریں۔
خریداروں کے لیے ریپڈ انجکشن مولڈنگ لاگت چیک لسٹ
اس چیک لسٹ کا استعمال اس بات کو یقینی بنانے کے لیے کہ آپ فیصلہ کرنے سے پہلے لاگت کا مناسب موازنہ کریں۔
حصہ جیومیٹری، مواد، اور مقدار
کیا مجموعی طول و عرض اور دیوار کی موٹائی سیٹ ہے؟
کیا مواد کو حتمی شکل دی گئی ہے، اور کیا اس سے ٹول پہننے یا قیمت پر اثر پڑتا ہے؟
حقیقت پسندانہ مقدار کیا ہے - ایک رن یا وقت کے ساتھ مجموعی؟
کیا رواداری بیان کی گئی ہے جہاں وہ حقیقی طور پر اہمیت رکھتے ہیں؟
ٹولنگ، فنشنگ، اور معیار کے تقاضے
کون سا ٹول مواد متوقع شاٹ گنتی پر فٹ بیٹھتا ہے؟
کیا انڈر کٹس اور سائیڈ ایکشنز کو کم کیا گیا ہے؟
واقعی کیا ختم، ساخت، یا پینٹ کی ضرورت ہے؟
حصے کو کس معیار کے معائنہ اور رپورٹنگ کی ضرورت ہے؟
ترسیل، لاجسٹکس، اور کل لاگت کے مفروضے۔
پہلی شپمنٹ کے لیے کون سی ڈیلیوری کی تاریخ درکار ہے؟
کیا پیکیجنگ، مال برداری، اور درآمدی یا کسٹم کے اخراجات لاگو ہوتے ہیں؟
کیا فنشنگ اور سیکنڈری آپریشن فی پارٹ کی قیمت میں شامل ہیں؟
کیا فراہم کنندہ آپ کے حجم پر مقدار پر مبنی قیمت دیتا ہے؟
ریپڈ انجیکشن مولڈنگ لاگت کے اکثر پوچھے گئے سوالات
ریپڈ انجیکشن مولڈنگ کی قیمت کتنی ہے؟
کوئی واحد شخصیت نہیں ہے۔ ٹول میٹریل اور پیچیدگی کے لحاظ سے تقریباً $1,000 سے $50,000 تک تیز ٹولنگ کی توقع کریں، اور فی حصہ قیمت ایک ڈالر سے کئی ڈالر تک۔ کل لاگت ٹولنگ پلس فی پارٹ قیمت اوقات کی مقدار ہے۔
ریپڈ انجیکشن ٹولنگ کی قیمت کتنی ہے؟
ایلومینیم کے تیز ٹولز عام طور پر سادہ پرزوں کے لیے $1,500 سے $8,000 تک چلتے ہیں، P20/سافٹ اسٹیل ٹولز کی حد تقریباً $3,000 سے $25,000 تک ہوتی ہے، اور سخت اسٹیل ٹولز $15,000 کے لگ بھگ شروع ہوتے ہیں اور پیچیدگی اور گہا کی گنتی کے لحاظ سے اوپر چڑھتے ہیں۔
ایک انجکشن مولڈ پارٹ کی قیمت کتنی ہے؟
مکمل کرنے سے پہلے چھوٹے سے درمیانے حصوں کے لیے عام فی پارٹ کی قیمتیں تقریباً $0.50 سے $5.00 تک چلتی ہیں، رال، وزن، سائیکل کے وقت، گہا کی گنتی، اور حجم کے ساتھ مختلف ہوتی ہیں کیونکہ ٹولنگ پوری دوڑ میں ختم ہوجاتی ہے۔
کون سے عوامل ریپڈ انجیکشن مولڈنگ لاگت کو متاثر کرتے ہیں؟
اہم ڈرائیور پارٹ سائز اور پیچیدگی، انڈر کٹس اور سائیڈ ایکشنز، ٹول میٹریل اور ٹول لائف، کیویٹی کاؤنٹ، کولنگ اور گیٹ ڈیزائن، سطح کی تکمیل، اور ٹولنگ سے پہلے یا بعد میں ڈیزائن کی تبدیلیاں ہیں۔
حجم انجکشن مولڈنگ لاگت کو کیسے متاثر کرتا ہے؟
زیادہ والیوم مکمل بوجھ فی حصہ لاگت کو کم کرتا ہے کیونکہ فکسڈ ٹولنگ زیادہ یونٹوں میں پھیل جاتی ہے۔ $5,000 کا ٹول 500 یونٹس پر فی حصہ $10 کا اضافہ کرتا ہے لیکن 10,000 پر صرف $0.50 فی حصہ۔
انجکشن مولڈنگ کب لاگت سے موثر ہو جاتی ہے؟
انجکشن مولڈنگ عام طور پر لاگت سے موثر ہو جاتی ہے جب مقدار کم سیکڑوں سے کم ہزاروں حصوں تک پہنچ جاتی ہے، جہاں ٹولنگ ایمورٹائزیشن ٹول کم متبادل جیسے CNC مشینی یا 3D پرنٹنگ کو یونٹ لاگت پر شکست دینے کے لیے کافی ہوتی ہے۔
آپ انجکشن مولڈنگ بریک-ایون والیوم کا حساب کیسے لگاتے ہیں؟
ٹولنگ لاگت کو فی حصہ بچت بمقابلہ متبادل سے تقسیم کریں: break-even = tooling ÷ (متبادل فی حصہ − مولڈ فی پارٹ)۔ اس مقدار میں دو کل اخراجات برابر ہیں۔
کیا ریپڈ انجکشن مولڈنگ CNC مشینی سے سستا ہے؟
یہ مقدار پر منحصر ہے۔ معمولی حجم کے لیے، ٹولنگ کے بغیر CNC مشینی اکثر سستی ہوتی ہے۔ بریک ایون پوائنٹ کے اوپر، تیزی سے انجیکشن مولڈنگ جیت جاتی ہے کیونکہ اس کی کم فی حصہ قیمت پہلے سے ہی ختم شدہ ٹول کے خلاف سیٹ ہوتی ہے۔
کیا ریپڈ انجکشن مولڈنگ تھری ڈی پرنٹنگ سے سستا ہے؟
بہت کم حجم کے لیے، 3D پرنٹنگ عام طور پر سستی ہوتی ہے کیونکہ اسے کسی ٹول کی ضرورت نہیں ہوتی ہے۔ کراس اوور والیوم سے گزرنا — اکثر کم سیکڑوں سے چند ہزار حصوں میں — تیز انجیکشن مولڈنگ کم لاگت کا اختیار بن جاتا ہے۔
میں ریپڈ انجیکشن مولڈنگ لاگت کو کیسے کم کر سکتا ہوں؟
DFM جلد لاگو کریں، غیر ضروری رواداری اور تکمیل کو آرام دیں، صحیح ٹول میٹریل کا انتخاب کریں، مولڈ جیومیٹری کو آسان بنائیں، دائیں سائز کے گہا، مواد کی جلد تصدیق کریں، اور مقدار پر مبنی قیمتوں کی درخواست کریں تاکہ آپ اکیلے یونٹ کی قیمت کے بجائے کل پروگرام لاگت کا موازنہ کریں۔
نتیجہ: صحیح عمل کا انتخاب کرنے کے لیے کل لاگت اور بریک ایون کا استعمال کریں۔
ریپڈ انجیکشن مولڈنگ ایک چھوٹے، تیز ٹول کے ساتھ مولڈ کوالٹی کو ملا کر پروٹوٹائپ ٹولنگ اور پورے پیمانے پر پیداوار کے درمیان اپنا مقام حاصل کرتی ہے۔ آیا یہ صحیح کال ہے اس کا انحصار کسی ایک نمبر پر کم اور ٹولنگ لاگت، فی حصہ کی قیمت، اور حجم کے تعامل پر زیادہ ہے۔ کل لاگت کا نمونہ بنائیں، اپنے حقیقی متبادل کے مقابلے میں وقفے کو چلائیں، اور قیمت کے ساتھ وزن کا شیڈول اور مادی ضروریات۔ اگر آپ کی مقدار اور جیومیٹری مولڈ پرزوں کی طرف اشارہ کرتی ہے اور آپ ایک سائز کے اعداد و شمار کے بجائے DFM اور مقدار پر مبنی حوالہ چاہتے ہیں، LKprototype انجینئرنگ فیڈ بیک کے ساتھ تیز رفتار ٹولنگ اور کم والیوم انجیکشن مولڈنگ پیش کرتا ہے تاکہ آپ کو ایمانداری سے اخراجات کا موازنہ کرنے میں مدد ملے۔