Düşük Hacimli Poliüretan Konut Prototipleri
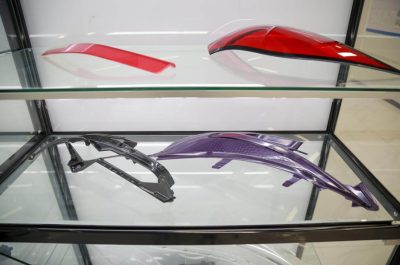
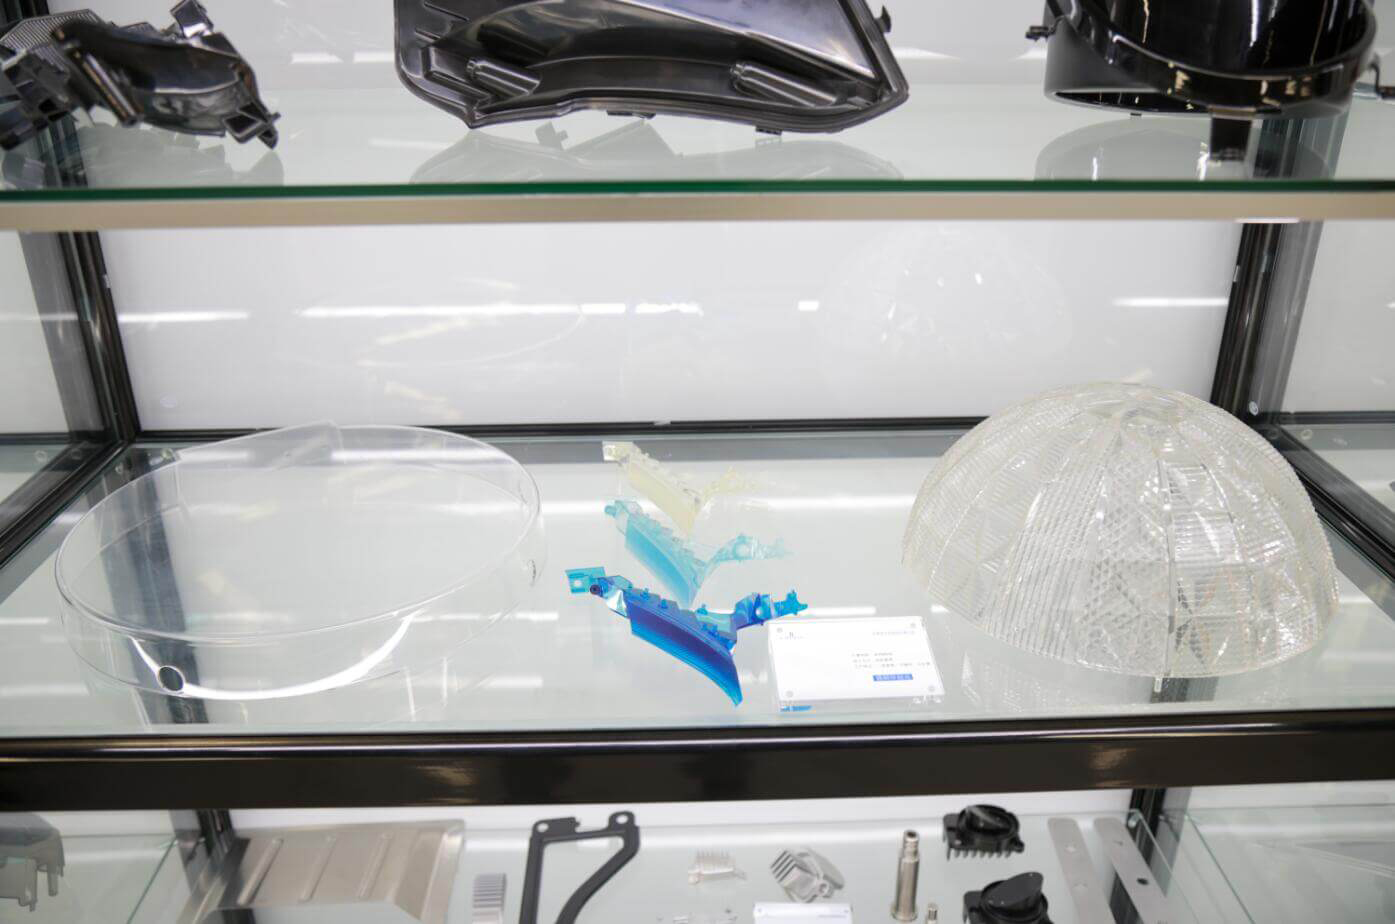
Gerçek müşteri projesi: LKprototype tarafından üretilen ve son işlemden geçirilen düşük hacimli dökme poliüretan gövdeler.
LKPROTOTİP / ÖZEL POLİÜRETAN PARÇALAR
LKprototype, silikon kalıplar kullanarak poliüretan prototipler ve düşük hacimli parçalar üretir. Üretim kalıplarına yatırım yapmadan önce görünüm, montaj uyumu ve seçilen malzeme özelliklerini değerlendirin. 1 ila 50+ parça için 5 gün veya daha kısa sürede küresel teslimat.
CAD programınız var mı? Dosyalarınızı ve hedef miktarı ekleyin.
Hâlâ malzeme arayışında mısınız? Bir proje sorusuyla başlayın.
01 / PARÇALAR VE GÖRÜNÜM
Bu fotoğraflar, LKprototype tarafından gerçek müşteri projeleri için üretilen poliüretan döküm parçalarını göstermektedir. Müşteri kimlikleri gerekli durumlarda gizli tutulurken, açıklanan proje detayları uygulama, malzeme, üretim kapsamı ve kabul gereksinimlerini açıklamaktadır.
Gerçek müşteri projesi: LKprototype tarafından üretilen ve son işlemden geçirilen düşük hacimli dökme poliüretan gövdeler.
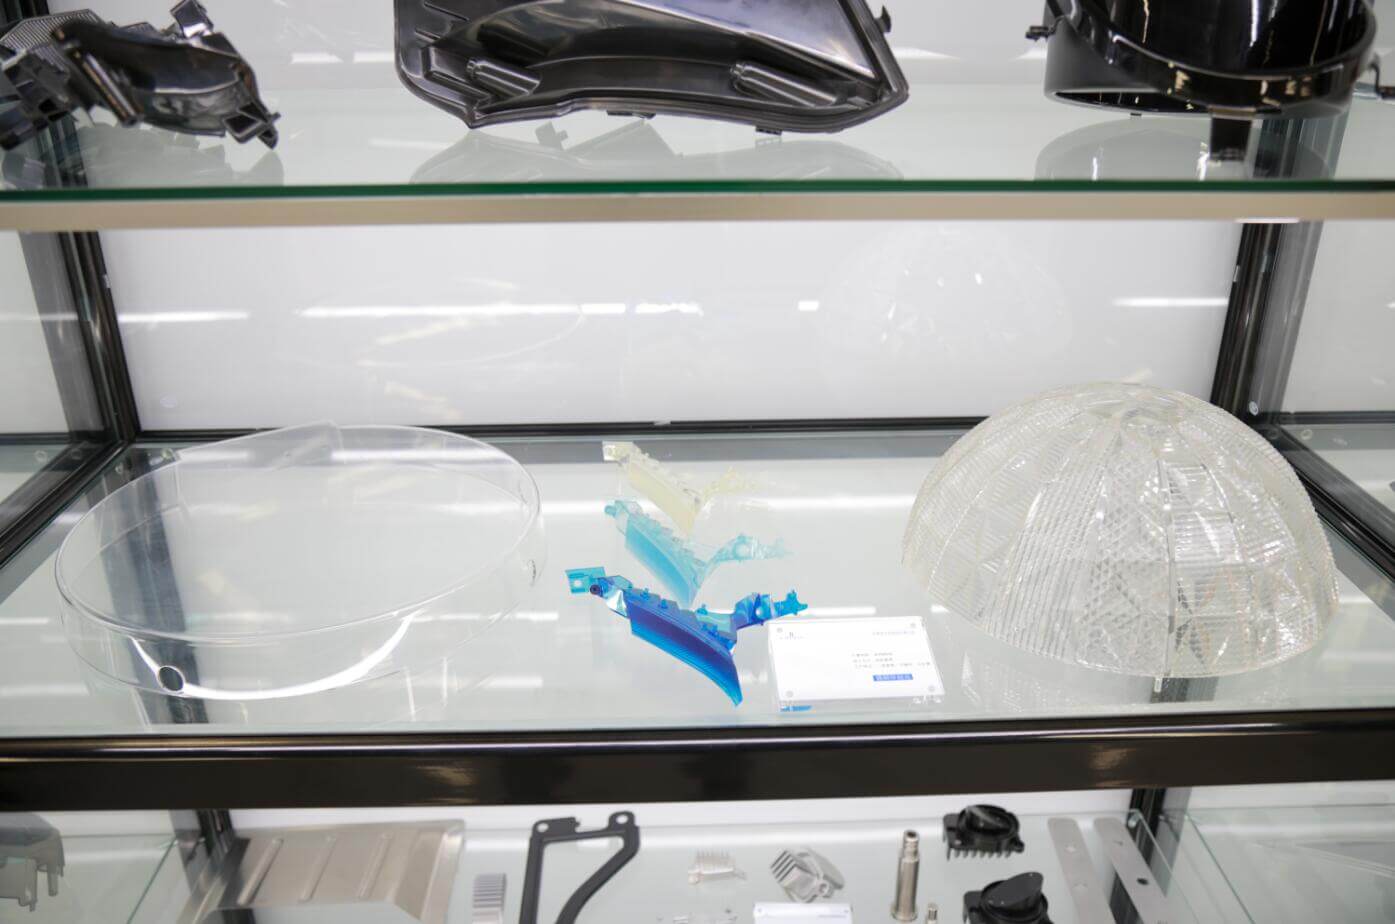
Gerçek müşteri projesi: Belirtilen yüzey işleme sürecinden sonra şeffaf dökme poliüretan parçalar.
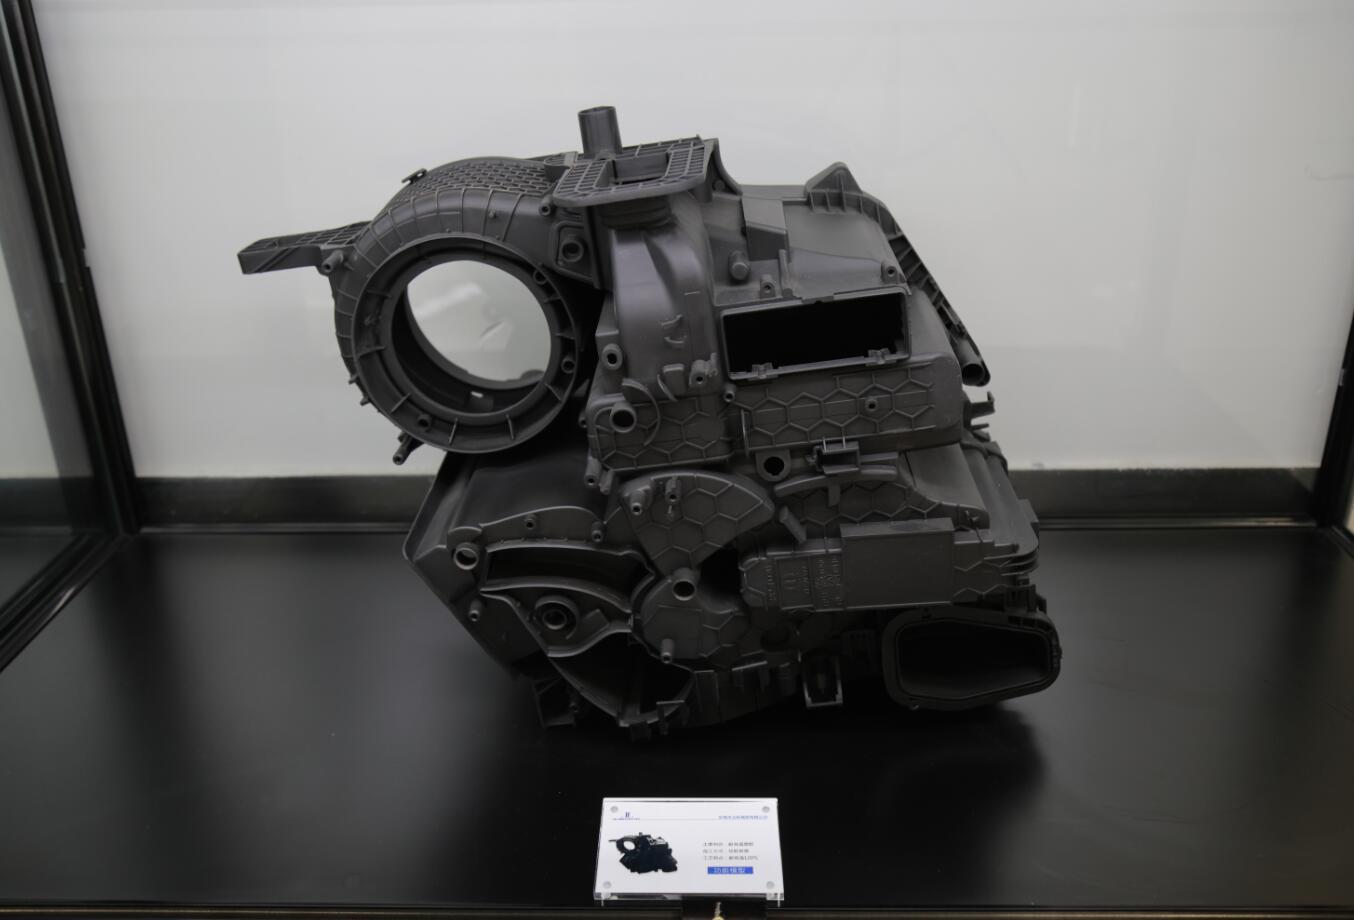
Gerçek müşteri projesi: Silikon kalıplardan üretilen karmaşık dökme poliüretan gövdeler.
Üretan döküm yöntemi, poliüretan reçineden parçalar üretmek için ana modelden yapılmış bir silikon kalıp kullanır. Reçine kalıpta sertleşir; daha sonra parça çıkarılır, kesilir ve son işlemden geçirilir. Bu, üretim için önceden enjeksiyon kalıbı yapmaya gerek kalmadan, tekrarlanan prototipler ve küçük partiler için işlemi kullanışlı hale getirir.
Seçilen reçine test için uygun olduğunda, prototip üretan parçaları görünüm incelemeleri, montaj denemeleri, mühendislik değerlendirmeleri veya pilot üretimler için kullanın. Üretim malzemesi doğrulaması yine de gerçek malzemeyi ve ilgili testleri gerektirir.
03 / PROJE UYUM
Aşağıda gösterilen LKprototype iş akışının bir parçası olarak silikon kalıp yapımı, poliüretan döküm, manuel son işlem ve denetim gerçekleştirilebilir. Öncelikle bu süreci kendi gereksinimlerinize uygun hale getirerek başlayın.
Birbirine benzer birkaç parçaya, seri üretime benzer bir görünüme veya kalıp üretimine geçmeden önce pilot montajlara ihtiyacınız olduğunda, düşük hacimli poliüretan dökümünü değerlendirin.
Gerçek termoplastik kaliteleri, çok hassas işlenmiş özellikler, yüksek yıllık hacimler veya zorlu son kullanım koşulları, işleme veya enjeksiyon kalıplama yöntemlerini gerektirebilir.
Kullanım amacını, miktarı, zarf boyutunu ve kritik boyutları belirtin. İncelemenin odaklı kalması için temel performansı kozmetik tercihlerden ayırın.
| gereklilik | Mühendislik hususları | Gönderilebilecek faydalı bilgiler |
|---|---|---|
| Miktar ve kalıp ömrü | Reçine, oyuklar ve kalıptan çıkarma aşınması, kullanılabilir kalıp döngülerini ve değiştirme ihtiyaçlarını etkiler. | Başlangıç miktarı, tekrarlanan siparişler ve aşamalı teslimatlar. |
| Parça boyutu ve duvar kalınlığı | Genel boyut, dolgu yolları, kalınlık geçişleri ve kalıptan çıkarma, uygulanabilirliği etkiler. | CAD, genel boyutlar ve ince veya kalın kesitler. |
| Tolerans ve uyum | Ana hassasiyet, büzülme, kürleme koşulları ve kalıptan çıkarma, farklı özellikleri farklı şekillerde etkiler. | Referans noktaları, eşleşen parçalar ve işlevi kontrol eden boyutlar. |
| Malzeme ve çevre | Önerilen reçine, ilgili sertlik, darbe dayanımı, ısı veya esneklik gereksinimlerini karşılamalıdır. | Uygulama, yükleme, maruz kalma koşulları ve tercih edilen üretim malzemesi. |
| Renk, yüzey ve ek parçalar | Yüzey erişimi, kalıp çatlakları, kaplama uyumluluğu ve ek parça yükleri, izlenecek yolu etkiler. | Kozmetik ürünler, örnekler veya renk referansları ve ürün özelliklerinin eklenmesi. |
| Üretim ve teslimat | Ana kalıp, döküm, son işlem ve denetim aşamalarının her biri zaman çizelgesine katkıda bulunur. | Gerekli varış tarihi ve varış yeri; üretim ve sevkiyatı ayrı olarak teyit edin. |
Döküm toleransları, parça boyut sınırları, kalıp ömrü ve teslim süresi, incelenen tasarım için onaylanmıştır; tek bir spesifikasyon her geometriyi veya reçineyi kapsayamaz.
04 / FONKSİYONA GÖRE SEÇ
Prototipinizin ihtiyaç duyduğu özellikleri seçin. Son reçine kalitesi ve bulunabilirliği, güncel bir teknik veri sayfasıyla karşılaştırılmalıdır.
Sert prototip gövdeler
Muhafazalar, kapaklar ve taşıma testleri için sertlik, darbe davranışı ve boya uyumluluğunu karşılaştırın.
İşlevsel prototip hedefleri
Rijitlik ve mukavemet gereksinimlerini değerlendirin. PC benzeri poliüretan, polikarbonat ile aynı malzeme değildir.
Daha düşük sertlikteki bileşenler
Uygun yerlerde uyumlu özellikleri göz önünde bulundurun. PP benzeri bir etiket, tekrarlanan menteşe performansını garanti etmez.
Kapaklar ve görünüm modelleri
Şeffaflığı, renk tonunu ve görüntüleme yüzeylerini belirtin. Optik performansın kendine özgü kabul kriterleri olmalıdır.
Esnek prototipler ve tutacaklar
Hedeflenen Shore sertliği, yırtılma direnci ve tekrarlanan deformasyon gereksinimlerini belirtin. Sızdırmazlık veya sıvıya maruz kalma durumunu ayrı olarak doğrulayın.
Isı, alev ve özel sertlik
Gerekli test standardını veya hizmet koşullarını paylaşın. Özel kaliteler için seçimden önce bulunabilirlik ve veri sayfası incelemesi gereklidir.
Dökme poliüretan, ABS, PC, PP, TPE veya naylonun belirli özelliklerini taklit edebilir. Ancak kimyasal olarak bu üretim plastikleriyle tamamen aynı değildir. Reçine seçimi, sıcaklık, darbe, esneklik ve görünüm dahil olmak üzere gerçek test koşullarına göre yapılmalıdır.
05 / GÖRÜNÜMÜ TANIMLA
Son işlem referansı, ana kalıbın, kalıp yüzeyinin ve nihai görünümün hizalanmasına yardımcı olur.
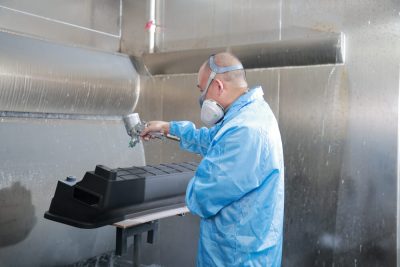
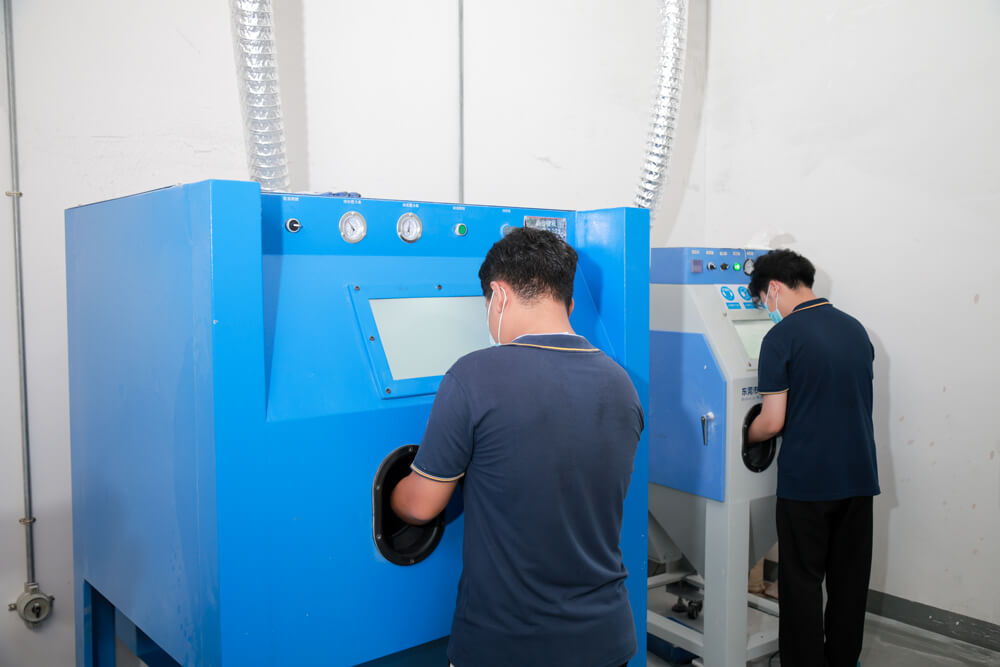
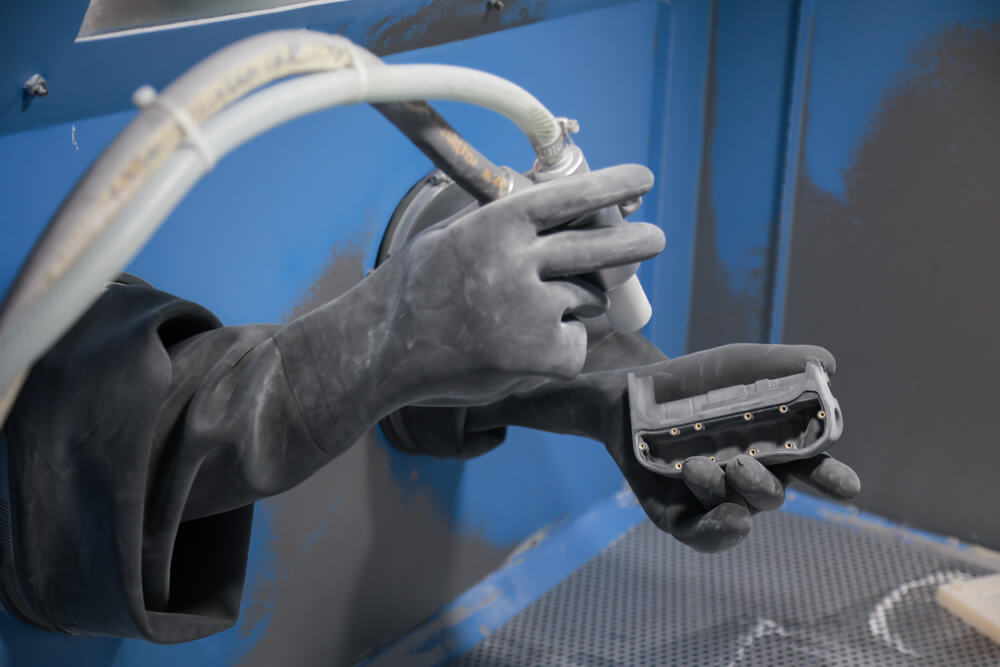
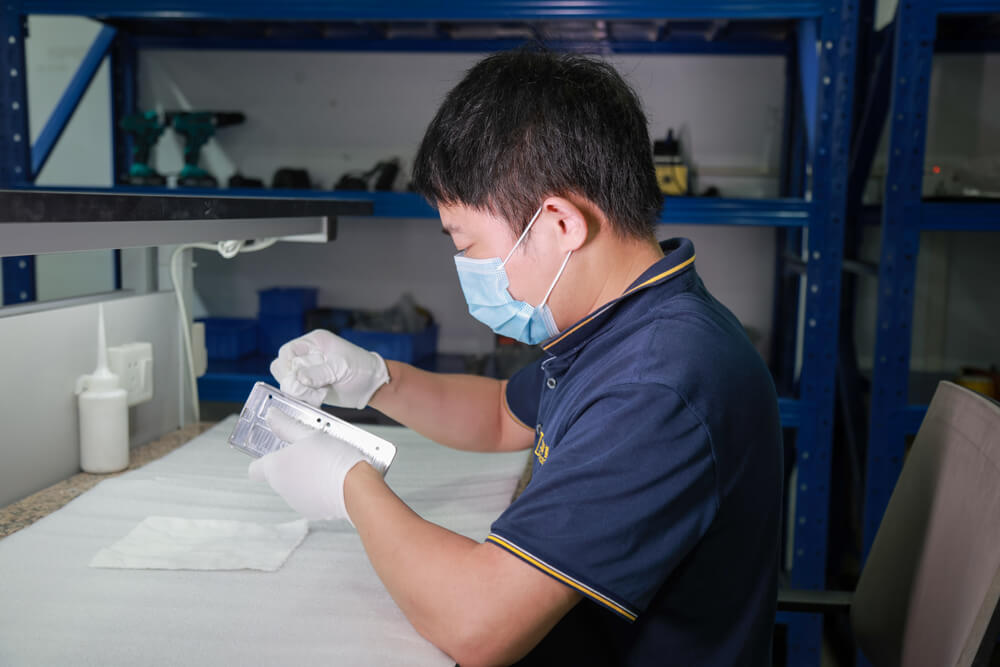
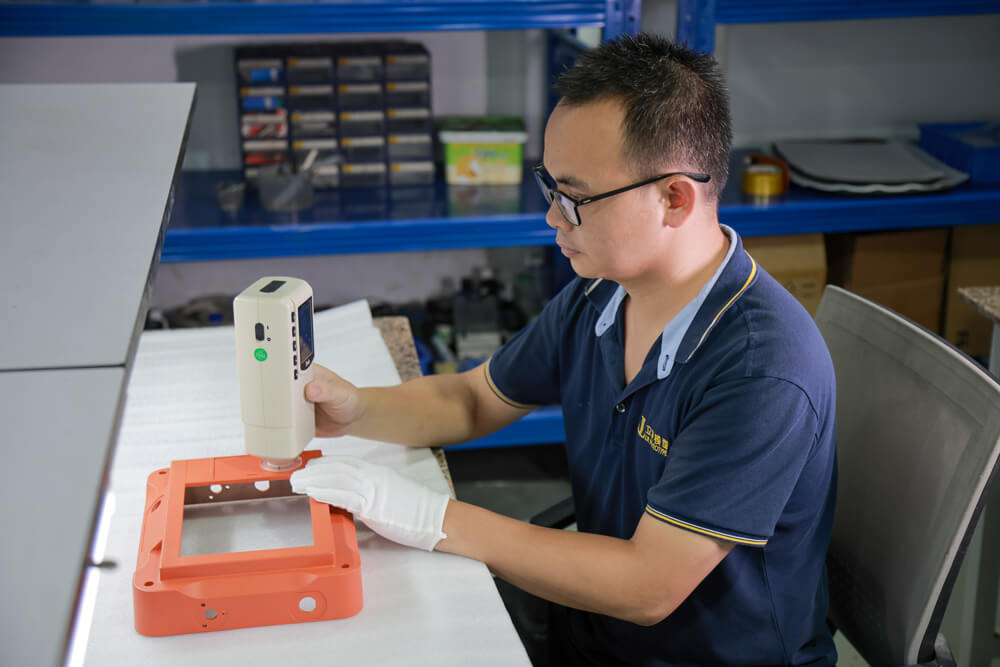
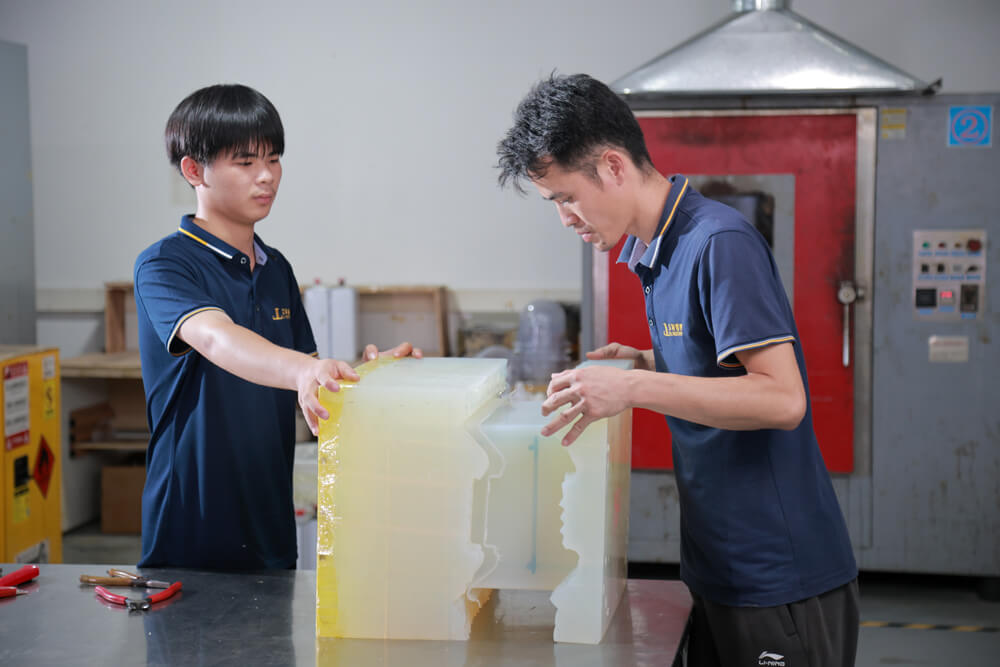
Atölye fotoğrafları. Parçanın malzemesine, geometrisine ve üzerinde anlaşılan görünüme göre son işlem yöntemi seçilir.
Kararlaştırılan giriş ve ayırma çizgisi işaretlerini kaldırın ve görünür yüzeyleri son işlem için hazırlayın.
Parlaklık ve dokuyu bir örnek veya referans kullanarak belirtin; ana yüzey, kopyalanacak şeyi etkiler.
Bir Pantone/RAL referansı veya fiziksel örnek sağlayın. Kaplama, görüntüleme koşulları ve kabul edilebilir renk varyasyonu konusunda anlaşın.
Serigrafi baskı, şeffaf parlatma veya yumuşak dokunuş gereksinimlerini görüşün. Reçine uyumluluğu ve yüzey erişilebilirliği uygulanabilirliği etkiler.
06 / ÖNEMLİ OLANLARI KONTROL EDİN
Parçanın değerlendirmeniz için uygun olup olmadığını belirleyen özellikleri belirtin.
Çizim revizyonu, malzeme hedefi, kritik boyutlar ve estetik referanslar konusunda anlaşmaya varın.
Belirtilen boyutları, görünür yüzeyleri ve kaplamayı kontrol edin. Proje kapsamına uyum, renk veya numune onayı kontrollerini ekleyin.
Anlaşmaya varılan denetim kapsamını onaylayın ve paketleme sırasında hassas yüzeyleri ve özellikleri koruyun.
CMM ölçümlerine, sertlik testine, FAI'ye, COC'ye veya malzeme dokümanlarına mı ihtiyacınız var? Uygunluk ve kapsamın teyit edilebilmesi için bu gereksinimi teklif talebinize (RFQ) ekleyin.
Kalite önlemlerimiz hakkında bilgi edinin →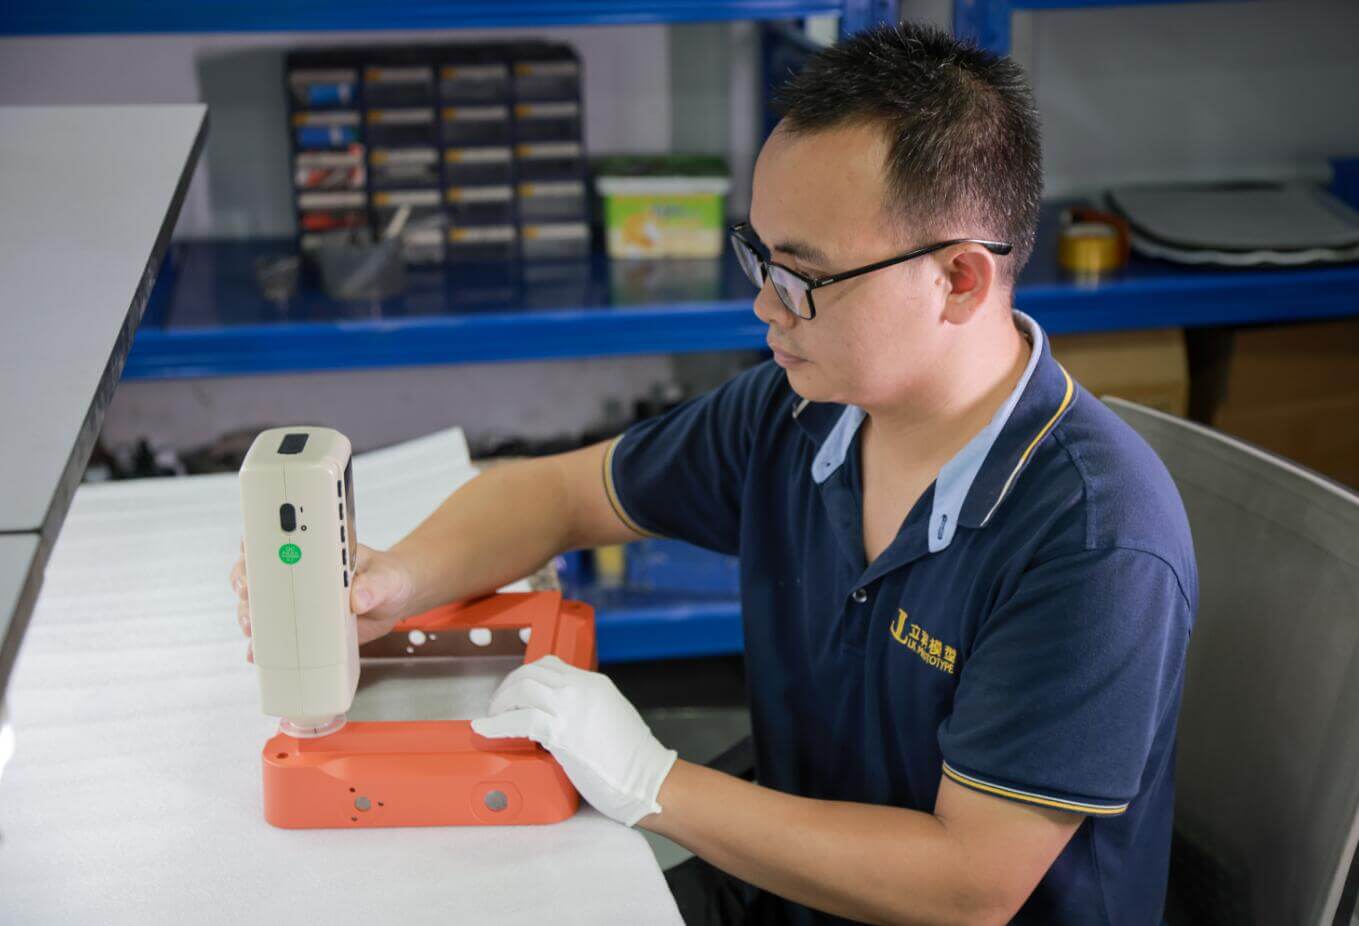
07 / CAD'DEN PARÇAYA
Parça gereksinimlerini nihai prototipe bağlayan altı aşama vardır.
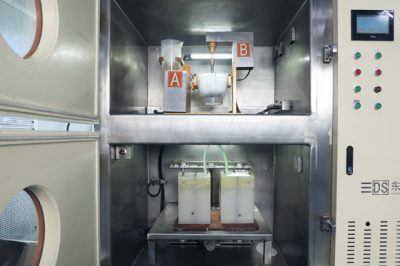
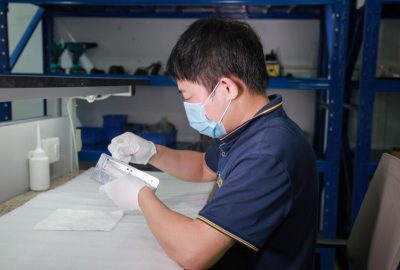
Üretan döküm, dökülen malzemeyi tanımlar: poliüretan reçine. Vakum döküm ise, hazırlık veya doldurma sırasında hapsolmuş havayı azaltmak için vakum kullanımını tanımlar. Hızlı prototiplemede, bu terimler genellikle örtüşen iş akışlarını tanımlamak için kullanılır.
Vakum destekli iş akışı için vakum döküm hizmetimize göz atın →08 / MÜHENDİSLİK DETAYLARI
İyi bir inceleme, işlevi, görünümü ve küf ömrünü kontrol eden birkaç özelliği belirler.
Hassasiyet, silikon ve reçine büzülmesi, kürleme koşulları, parça uzunluğu ve kalıptan çıkarma gerilimi toleransı etkiler. Büyük açıklıklar, küçük özelliklere göre daha fazla tolerans gerektirebilir; boyutlar ve ölçüm koşulları ayrı ayrı kararlaştırılmalıdır.
Kalınlık geçişlerinde kademeli uygulamaları tercih edin. İnce kenarların doldurulması zor olabilir ve kalın bölümler kürleşmeyi etkileyebilir. Gereksiz hacim ve montaj geriliminden kaçınmak için nervür kesişimlerini ve çıkıntı köklerini gözden geçirin.
Esnek bir kalıp bazı girintileri serbest bırakabilir, ancak derin kilitler kalıba zarar verebilir veya parçayı deforme edebilir. Bölme çizgilerini ve giriş noktalarını seçmeden önce kozmetik ve sızdırma yüzeylerini belirleyin.
Vidalı bağlantı ve ek yükleri belirtin. Küçük delikler ek işlem gerektirebilirken, geniş paneller destek veya gerçekçi düzlük kriterleri gerektirebilir. Bu özellikleri gerçek geometriyle karşılaştırın.
09 / BÜTÇE VE SÜREÇ SEÇİMİ
Toplam maliyet, ana kalıp, silikon kalıplama, döküm işleri, son işlem ve kararlaştırılan denetim kapsamını içerir.
Parçanın dış hatları, geometrisi, girintileri, yüzey detayları ve kalıp sayısı, ilk çalışmanın büyük bir bölümünü belirler.
Reçine seçimi, parça kütlesi, miktar, ek parçalar ve kürlenme süresi, kullanılabilir parça başına maliyeti etkiler.
Boyama, cilalama, kozmetik kriterler, hassas ölçüler ve muayene dokümantasyonu işlemleri ekler.
Ana kalıp, döküm parçaları, son işlem, muayene ve teslimat kalemlerinin hangileri olduğunu sorun. Kritik boyutları belirleyin, mümkün olduğunca renkleri birleştirin ve kalıplama işleminden önce tasarımı sonlandırın. Yedek kalıpların ve tekrarlanan siparişlerin nasıl ele alınacağını kontrol edin.
| Süreç | Ne zaman yararlıdır? | Ana ödünleşme |
|---|---|---|
| üretan döküm | Tekrarlanabilir prototiplere, dış görünüm parçalarına veya küçük partilere ihtiyacınız var. | Ana kalıp ve silikon kalıp gereklidir; performans poliüretan reçineye bağlıdır. |
| CNC'de işleme | Gerçek stok malzeme veya hassas işlenmiş arayüzler şarttır. | Alet erişimi, kurulumlar ve malzeme kaldırma işlemleri geometriyi ve fiyatı etkiler. |
| SLA / 3D baskı | Tasarım sürekli değişiyor ve hızlı, bireysel yinelemeler çok değerli. | Yüzey, yönelim ve malzeme davranışı baskı işlemine bağlıdır. |
| Enjeksiyon kalıplama | İstikrarlı bir tasarım ve tekrarlanan üretim hacmi, üretim kalıplarının kullanımını haklı çıkarır. | Araç geliştirme ve doğrulama süreçleri, başlangıçta ek çaba ve yatırım gerektirir. |
En iyi süreci yalnızca miktar belirlemez. Toplam proje maliyetini, malzeme davranışını, yüzey kalitesini ve kabul kriterlerini karşılaştırın. CNC prototip işleme yöntemini inceleyin.
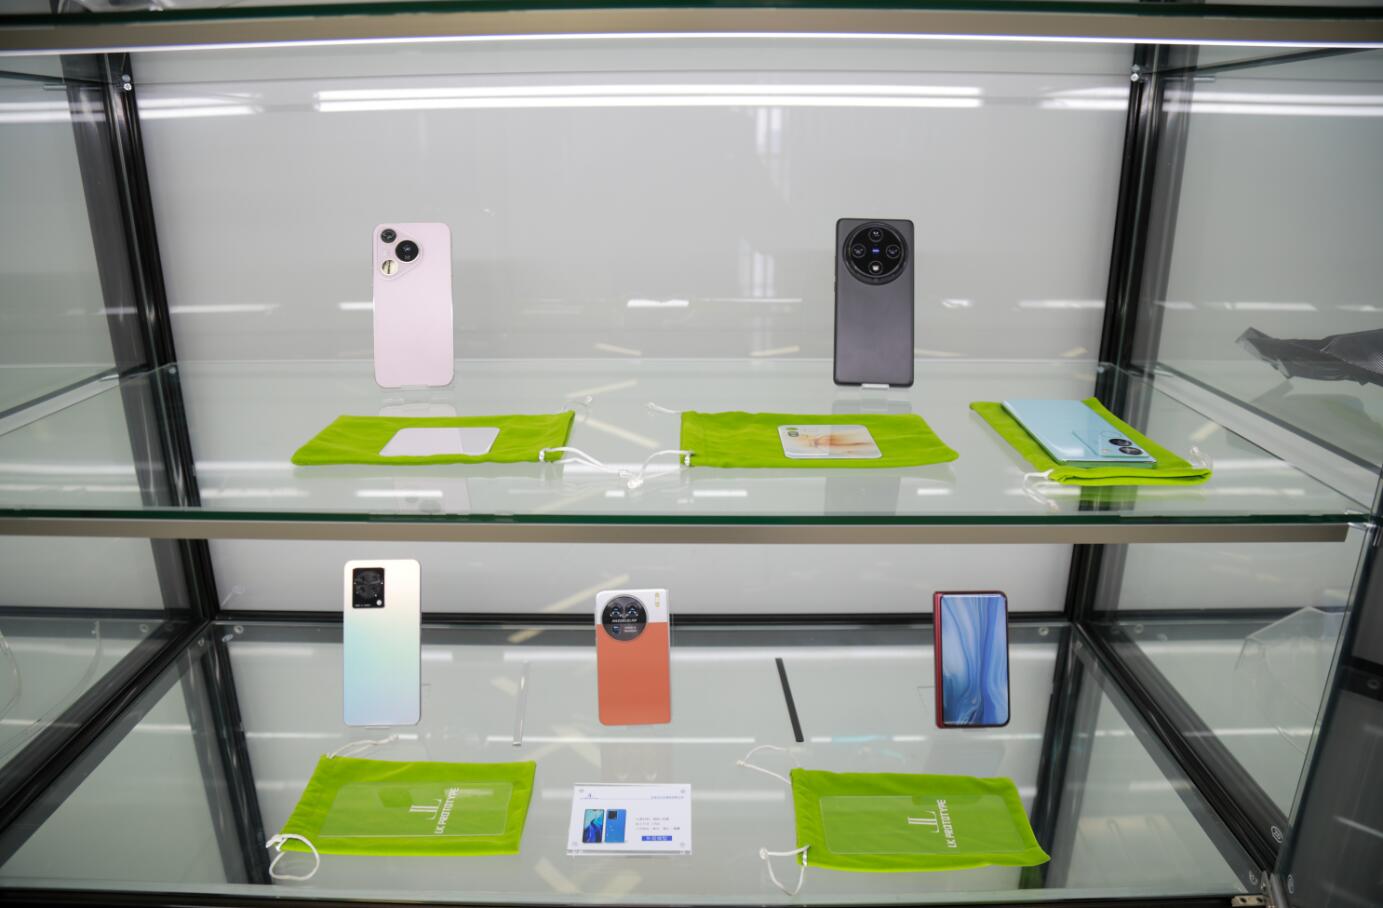
Üretimin son aşamasına geçmeden önce, muhafazaları, kontrolleri ve el tipi formları görünüm, kullanım ve montaj açısından değerlendirin.
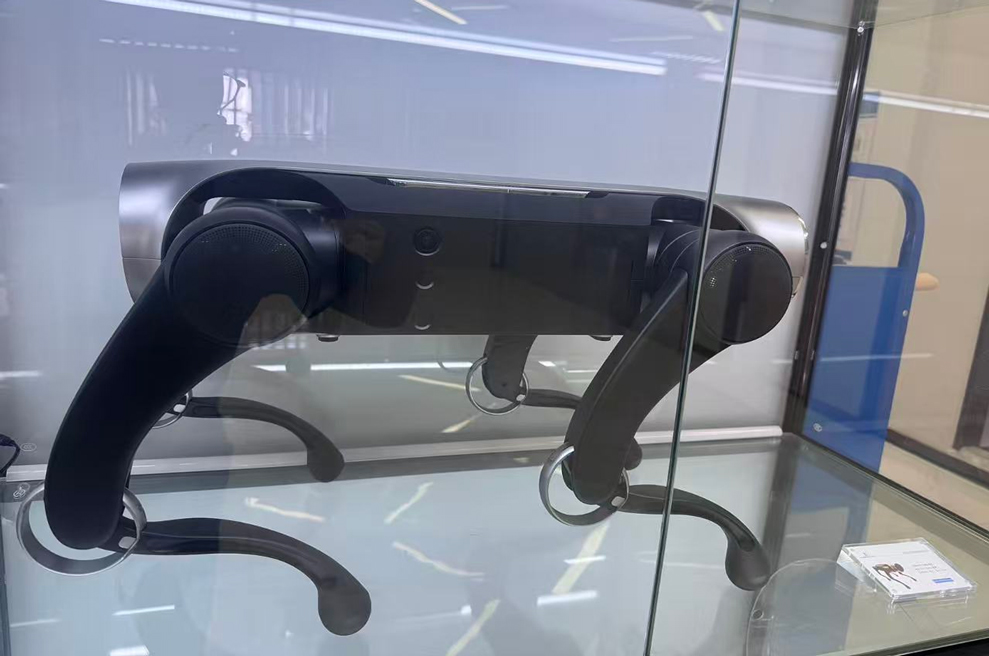
Uygun prototip gövdeler, kapaklar ve geometriyi kullanarak uyumluluk incelemeleri ve pilot montajlar gerçekleştirin; mekanik, termal ve kimyasal maruz kalma gereksinimlerini tanımlayın.
Klinik dışı uygulamalar ve ergonomik prototipler göz önünde bulundurulmalıdır. Biyouyumluluk, sterilizasyon ve düzenleyici gereklilikler, ayrı malzeme ve süreç onayını gerektirir.
11 / LKPROTOTİPİYLE TANIŞIN
Dongguan LKprototype Model Co., Ltd., prototip üretimi ve düşük hacimli parça üretimi hizmetleri sunmaktadır.
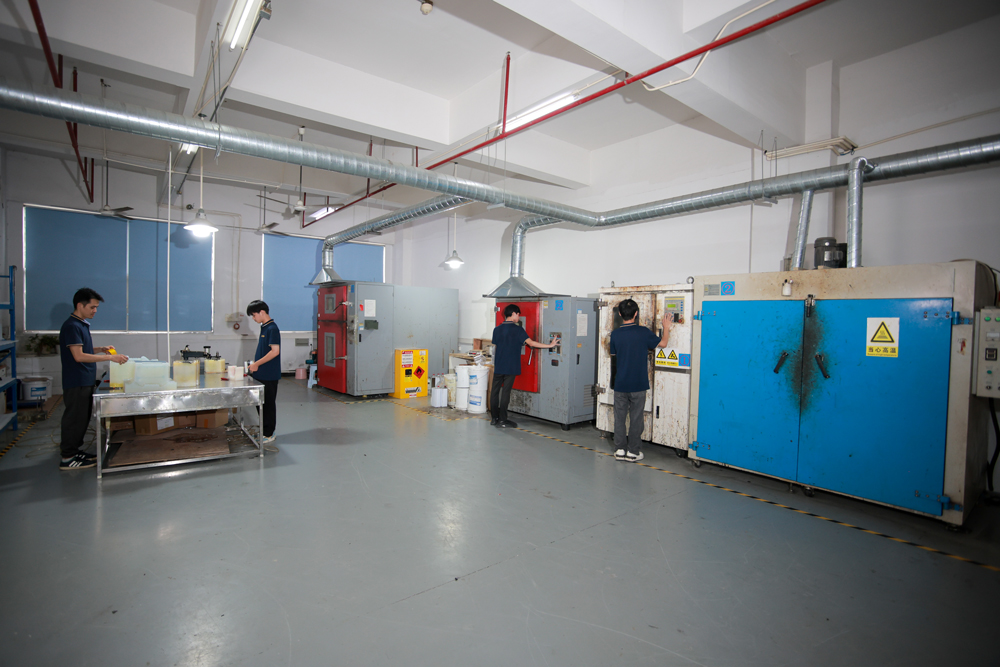
Fabrika turunu ve atölye fotoğraflarını inceleyerek kalıp yapımı, döküm ve son işlem süreçlerinin nasıl yapıldığını görün. Projeniz için malzeme, işlem ve denetim gereksinimlerini parça özellikleriyle birlikte tanımlayın.
Parçanın amacını ve sahip olduğunuz bilgileri LKprototype ile iletişime geçmek için iletişim sayfasını kullanın veya e-posta gönderin. Üretim fizibilitesini, kritik toleransları ve kesin bir fiyat teklifini belirlemek için detaylı geometri ve çizimler gereklidir.
STEP veya STP geometrisini veya uygunsa STL dosyasını, miktarı, kullanım amacını ve kritik boyutlar için bir çizimi sağlayın. Malzeme hedeflerini, yüzey işlemini ve gerekli teslim tarihini ekleyin. Teklif formunun desteklediği yükleme türlerine ve boyut sınırlarına uyun.
LKprototype'da, tek bir silikon kalıp tipik olarak 15 ila 25 parça üretir ve kalıp başına ortalama 20 atış yapılır.
Kullanılabilir kalıp ömrü, parçanızın geometrisine ve reçine seçimine bağlıdır:
20-25 adedi aşan seri üretimlerde, LKprototype, tüm üretim sürecinde aynı boyutsal tutarlılığı ve yüzey kalitesini garanti etmek için ana kalıbınızdan birden fazla silikon kalıp kopyalar.
Birbirine benzer birden fazla prototip veya küçük bir ara üretim partisine ihtiyacınız olduğunda döküm yöntemini göz önünde bulundurun. Ana kalıp, kalıplar ve bitmiş parçaların toplam maliyetini, aynı miktarda üretim için baskı, işleme ve enjeksiyon kalıplama yöntemleriyle karşılaştırın.
LKprototype , 100 mm'ye kadar olan boyutlar için ±0.15 mm (±0.006 inç) standart temel toleransı korurken , daha büyük açıklıklar için ek olarak ±0.2% (mm başına ±0.002 mm) tolerans sağlar.
Tipik hassas üretim yeteneklerimiz şunları içerir:
Ultra dar mühendislik bağlantıları (örneğin rulman yuvaları veya hassas pimler) için LKprototype, ikincil CNC işleme sonrası işlemleri gerçekleştirir veya döküm sırasında doğrudan dişli pirinç insertler takar.
LKprototype'da, özel bir üretan döküm projesinin tipik teslim süresi, parçanın karmaşıklığına, miktarına ve ikincil son işlem gereksinimlerine bağlı olarak 7 ila 12 iş günüdür .
Standart üretim programımız aşağıdaki gibidir:
Zaman açısından kritik projeler için LKprototype, hızlandırılmış teslimat seçeneği sunmaktadır. Üretim süresi ve uluslararası kurye teslimat süresi (genellikle DHL/FedEx ile 3-5 iş günü) ayrı olarak fiyatlandırılır.
Seçilen poliüretan reçineler, bu malzemelerin bazı özelliklerini taklit edebilir. Ancak bunlar aynı polimerler değildir. Önerilen veri sayfasını, özel testiniz için gereken sertlik, darbe dayanımı, sıcaklık veya esneklik değerleriyle karşılaştırın.
Parça için şeffaf poliüretan ve renkli kaplama seçenekleri incelenmelidir. Görüntüleme yüzeyi gereksinimlerini, renk referansını veya fiziksel bir örneği sağlayın. Toplu kaplamadan önce şeffaflık, parlaklık, aydınlatma ve kabul edilebilir varyasyon konusunda anlaşmaya varın.
Aynı kapsamı karşılaştırın: ana kalıp, döküm kalıpları, döküm parça miktarı, reçine, son işlem, muayene ve teslimat. Ek kalıpların, tasarım değişikliklerinin, numune onayının veya tekrarlanan siparişlerin maliyeti veya zaman çizelgesini değiştirip değiştirmeyeceğini açıklığa kavuşturun.
Evet, kesinlikle. LKprototype fikri mülkiyetinize son derece saygı duyar ve onu korur:
Bize gizlilik sözleşmesi (NDA) gereksinimlerinizi bildirmeniz veya gerekli denetim dokümanlarınızı teklif talebinize (RFQ) eklemeniz yeterlidir; ekibimiz proje başlangıcından önce evrak işlerini koordine edecektir.
14 / PROJENİZE BAŞLAYIN
Dosyalarınızı ve gereksinimlerinizi gönderin veya proje hakkında ilk sorunuz için iletişim bağlantısını kullanın.
Hedef miktarınızı ve parçanın ne işe yaraması gerektiğini belirtin.
E-postayı mı tercih edersiniz? [email protected] · Gizlilik politikası
13 / İLGİLİ OKUMALAR
Proje incelemesi talep etmeden önce malzeme seçimi, kalıp tasarımı, toleranslar, maliyet ve süreç karşılaştırmalarını inceleyin.
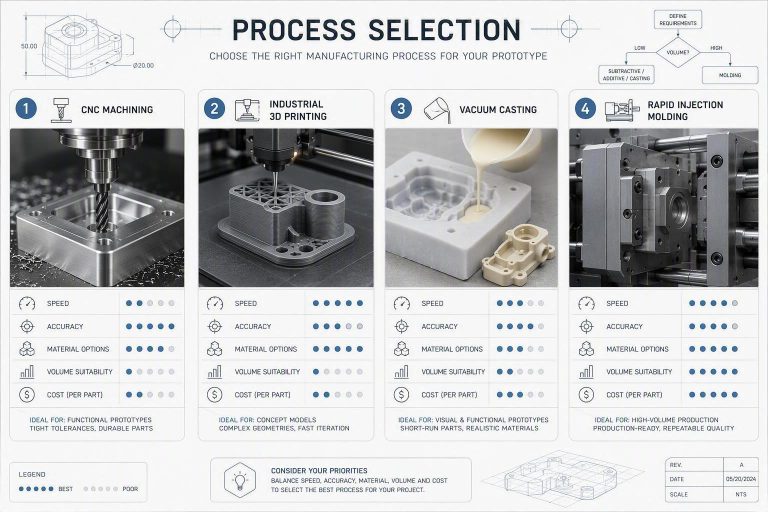
CNC işleme, 3D baskı, vakumlu döküm ve enjeksiyon kalıplama yöntemlerini miktar, malzeme, tolerans, maliyet, teslim süresi ve prototip doğrulama açısından karşılaştırın.
Makaleyi okuyun →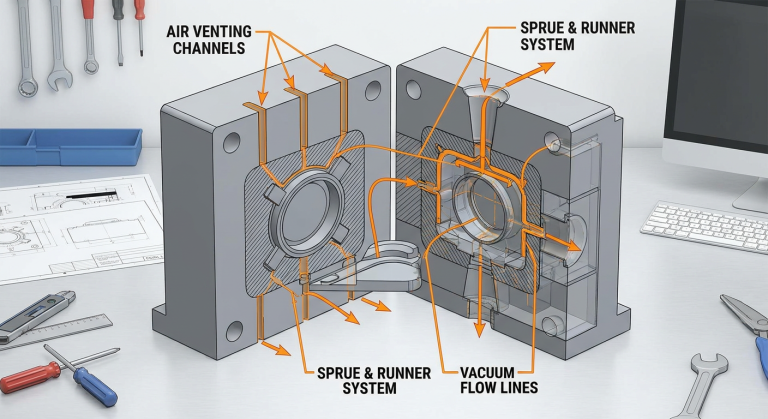
Vakum dökümü için silikon kalıp havalandırma tasarımında uzmanlaşın. Havalandırma kanalı boyutlandırmasını, Düşükten Dökme, Yüksekten Havalandırma kurallarını ve döküm boşluklarının nasıl giderileceğini öğrenin.
Makaleyi okuyun →
Prototip silikon parçaları, doğru malzeme seçimi, akıllı tasarım ve fonksiyonel mekanik, termal ve sızdırmazlık testleriyle doğruladıktan sonra üretime geçilmelidir.
Makaleyi okuyun →
En iyi hızlı prototipleme şirketlerini karşılaştırın: Esnek kapasite ve hız için dijital pazaryerlerini veya kesin doğruluk için doğrudan üreticileri tercih edin.
Makaleyi okuyun →
Biyouyumlu malzemeler, ISO 13485 uyumluluğu ve hızlı prototipleme konularını kapsayan kılavuzumuzla yüksek hassasiyetli tıbbi plastik prototipler üretin.
Makaleyi okuyun →
Bu kılavuz, prototip parça üretiminde ustalaşmanızı sağlayacak süreçler, malzemeler, toleranslar ve maliyet faktörleri hakkında bilgi vererek tasarımınızı ve bütçenizi optimize etmenize yardımcı olur.
Makaleyi okuyun →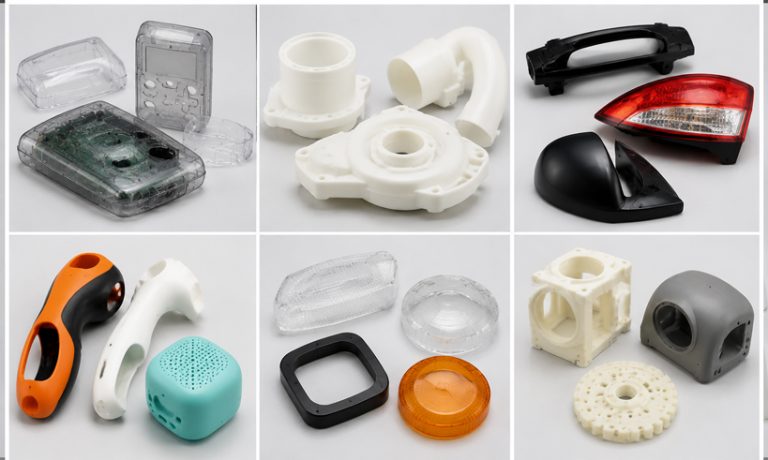
Uzman CMF seçimi, özel yüzey işlemesi ve sıkı Delta E görsel doğrulaması ile yüksek doğrulukta ürün görünüm prototip modelleri oluşturun.
Makaleyi okuyun →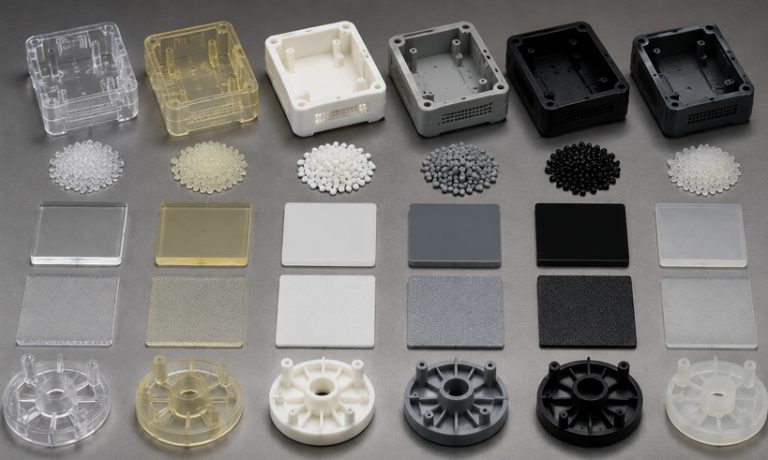
Vakum döküm malzemelerini özelliklerine ve uygulamalarına göre karşılaştırın. Bu seçim kılavuzu ile projeniz için en uygun malzemeyi bulun ve optimum sonuçlar elde edin.
Makaleyi okuyun →
Hızlı prototipleme alanında önde gelen şirketleri kalite, hız, maliyet ve destek açısından karşılaştırın. Projenizin özel ihtiyaçlarına en uygun ortağı nasıl seçeceğinizi öğrenin.
Makaleyi okuyun →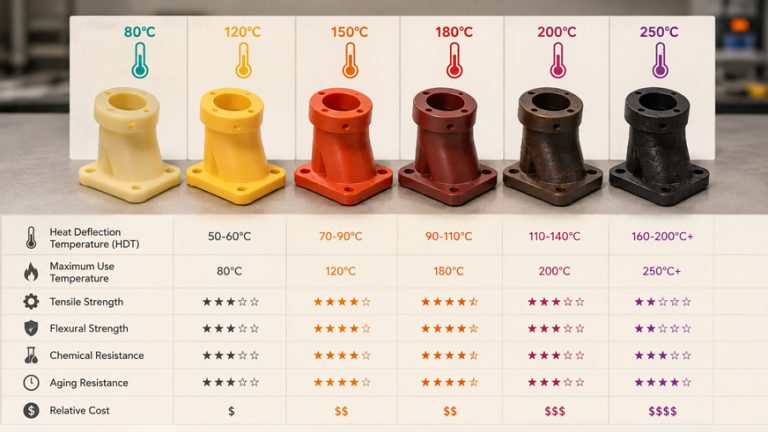
Prototipler için yüksek sıcaklığa dayanıklı üretan malzemeleri ısı direnci açısından karşılaştırın. Detaylı performans özelliklerimizle uygulamanıza hangi üretanın uygun olduğunu görün.
Makaleyi okuyun →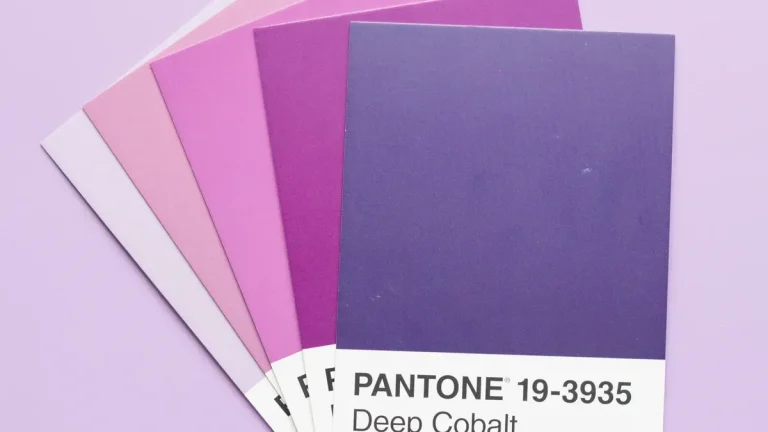
Üretan dökümde Pantone renk eşleştirme toleransları açıklandı: doğru ve tutarlı renk matı elde etmek için faktörler, sınırlar ve en iyi uygulamalar.
Makaleyi okuyun →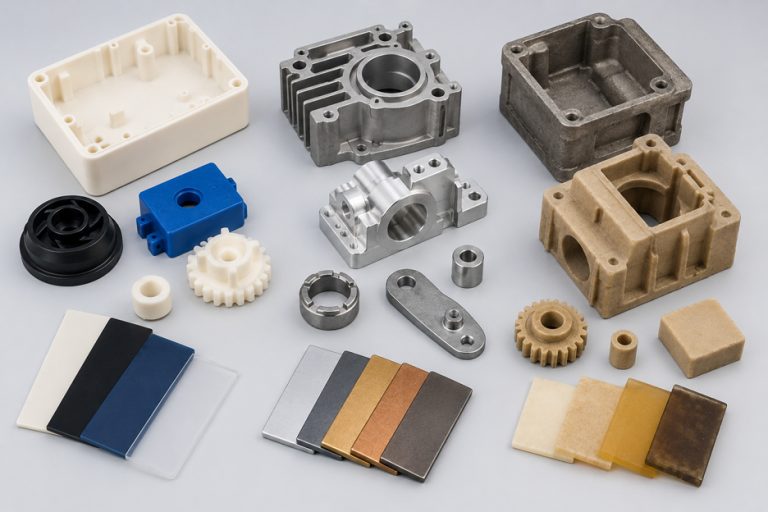
Prototip üretiminde performans, maliyet ve üretim hızı açısından plastikleri, metalleri ve döküm reçinelerini karşılaştıran prototip malzeme seçimi kılavuzu.
Makaleyi okuyun →
Kurulumla uğraşmanıza gerek yok. Hızlı bir üretim değerlendirmesi ve fiyat teklifi için 3D CAD dosyalarınızı yükleyin.