 LKprototype
หากคุณกำลังประเมินว่าการฉีดขึ้นรูปอย่างรวดเร็ว (Rapid Injection Molding) เหมาะกับโครงการของคุณหรือไม่ คำตอบที่ตรงไปตรงมาคือ ไม่มีราคาตายตัว ต้นทุนแบ่งออกเป็น การลงทุนด้านเครื่องมือครั้งเดียว และราคาต่อชิ้นที่เกิดขึ้นซ้ำๆ ซึ่งการแบ่งส่วนนี้จะเป็นตัวกำหนดว่ากระบวนการนี้คุ้มค่ากับปริมาณการผลิตของคุณหรือไม่ คู่มือนี้จะอธิบายโครงสร้างต้นทุนและแสดงวิธีการจำลองจุดคุ้มทุนเมื่อเทียบกับการตัดเฉือนด้วยเครื่อง CNC และการพิมพ์ 3 มิติ
ประเด็นที่สำคัญ
ต้นทุนการฉีดขึ้นรูปอย่างรวดเร็วประกอบด้วยสองส่วน คือ ต้นทุนเครื่องมือที่ไม่เกิดขึ้นซ้ำ (NRE) และต้นทุนต่อชิ้นที่เกิดขึ้นซ้ำ ซึ่งรวมถึงวัสดุ เวลาการทำงานของเครื่องจักร และการตกแต่งขั้นสุดท้าย
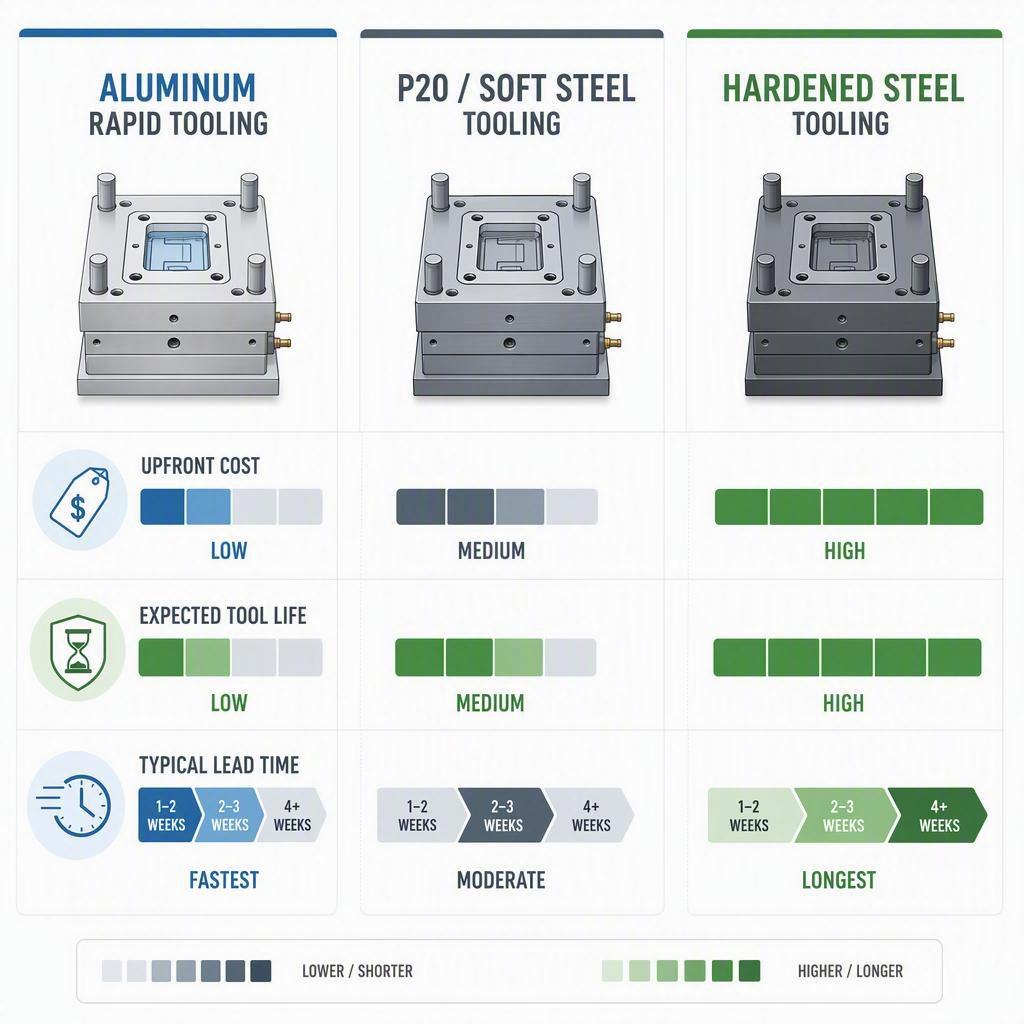
การตัดเฉือนอลูมิเนียมด้วยวิธี Rapid Tooling นั้นถูกและเร็วที่สุด แต่มีอายุการใช้งานจำกัด เหล็ก P20/เหล็กอ่อนอยู่ตรงกลาง และเหล็กกล้าชุบแข็งนั้นทนทานที่สุดและแพงที่สุด
จุดคุ้มทุนคือจุดที่การใช้เครื่องมือคงที่บวกกับต้นทุนต่อชิ้นที่ถูกกว่าเอาชนะทางเลือกที่ไม่ต้องใช้เครื่องมือ ซึ่งโดยทั่วไปจะอยู่ที่ประมาณหลักร้อยถึงหลักพันชิ้น ขึ้นอยู่กับรูปทรงเรขาคณิต
ช่วงราคาที่ประกาศไว้เป็นเพียงแนวทาง ไม่ใช่ราคามาตรฐาน ควรตรวจสอบความถูกต้องกับใบเสนอราคาตามปริมาณที่ต้องการสำหรับชิ้นส่วนจริงเสมอ
คำตอบโดยสรุป: การฉีดขึ้นรูปพลาสติกแบบรวดเร็วมีค่าใช้จ่ายเท่าไหร่?
โดยประมาณแล้ว ค่าใช้จ่ายในการสร้างแม่พิมพ์อย่างรวดเร็วจะอยู่ที่ประมาณ 1,000 ถึงมากกว่า 50,000 ดอลลาร์ และราคาต่อชิ้นจะอยู่ระหว่างต่ำกว่าหนึ่งดอลลาร์ถึงหลายดอลลาร์ ก่อนที่จะรวมค่าตกแต่งและค่าขนส่ง แม่พิมพ์อะลูมิเนียมขนาดเล็กแบบช่องเดียวอาจมีราคา 1,500 ถึง 5,000 ดอลลาร์ ในขณะที่แม่พิมพ์แบบสะพาน P20 หรือเหล็กอ่อนอาจมีราคาสูงถึง 5,000 ถึง 25,000 ดอลลาร์หรือมากกว่านั้น แม่พิมพ์สำหรับการผลิตที่แข็งแรงกว่าจะมีราคาเริ่มต้นสูงกว่า โดยมักจะอยู่ที่ 15,000 ดอลลาร์ขึ้นไป ราคาต่อชิ้นสุดท้ายจะขึ้นอยู่กับวัสดุ น้ำหนัก เวลาในการผลิต และปริมาณ
ส่วนประกอบต้นทุนทั่วไปของการฉีดขึ้นรูปพลาสติกอย่างรวดเร็ว
ใบเสนอราคาสำหรับการฉีดขึ้นรูปพลาสติกอย่างรวดเร็วทุกฉบับ สามารถแบ่งออกเป็นหมวดหมู่ที่คาดเดาได้ไม่กี่หมวด:
ค่าใช้จ่ายด้านวิศวกรรม (เครื่องมือ) ที่ไม่เกิดขึ้นซ้ำซึ่งครอบคลุมถึงการออกแบบแม่พิมพ์ การออกแบบเพื่อการผลิต (DFM) การกลึง และการตรวจสอบความถูกต้อง
ต้นทุนวัสดุเท่ากับราคาเรซินคูณด้วยน้ำหนักของวัสดุที่ใช้ต่อชิ้น
ต้นทุนการประมวลผล ขึ้นอยู่กับอัตราค่าเครื่องจักรต่อชั่วโมง เวลาในการผลิตต่อรอบ และจำนวนช่องในการผลิต
ค่าแรงและค่าใช้จ่ายในการดำเนินงานรวมถึงการจัดเตรียม การขนส่ง และการตรวจสอบคุณภาพ
ขั้นตอนการผลิตขั้นที่สองเช่น การตัดแต่ง การตกแต่ง การทาสี หรือการพิมพ์
งานโลจิสติกส์สำหรับการจัดส่ง บรรจุภัณฑ์ และการขนส่งสินค้าทุกประเภท
ต้นทุนเครื่องมือเทียบกับต้นทุนต่อชิ้น
ให้คิดว่าค่าใช้จ่ายด้านเครื่องมือเป็นค่าใช้จ่ายครั้งเดียว และราคาชิ้นส่วนเป็นค่าใช้จ่ายที่เกิดขึ้นซ้ำๆ ในปริมาณการผลิตต่ำ ค่าใช้จ่ายด้านเครื่องมือจะมีอิทธิพลเหนือต้นทุนรวมทั้งหมด เมื่อปริมาณเพิ่มขึ้น ราคาต่อชิ้นส่วน โดยเฉพาะวัสดุและเวลาในการผลิต จะกลายเป็นปัจจัยชี้ขาด เมื่อคุณเปรียบเทียบราคา อย่าดูแค่ราคาต่อหน่วยอย่างเดียว เพราะค่าใช้จ่ายด้านเครื่องมือที่คิดค่าเสื่อมราคาจะเปลี่ยนแปลงต้นทุนที่แท้จริงต่อชิ้นส่วนอย่างมาก
เหตุใดจึงไม่มีราคามาตรฐานเดียว
ต้นทุนการฉีดขึ้นรูปอย่างรวดเร็วขึ้นอยู่กับขนาดชิ้นส่วน ความซับซ้อนของแม่พิมพ์ วัสดุ ประเภทของเครื่องมือ ความคลาดเคลื่อน การตกแต่งพื้นผิว และปริมาณการผลิต ชิ้นส่วนสองชิ้นที่ดูคล้ายกันอาจแตกต่างกันอย่างมากในเรื่องของเครื่องมือ นั่นเป็นเหตุผลที่คำแนะนำที่น่าเชื่อถือจะระบุช่วงราคาและระบุปัจจัยที่ส่งผลต่อต้นทุน แทนที่จะระบุตัวเลขตายตัว
เมื่อใดที่การฉีดขึ้นรูปพลาสติกอย่างรวดเร็ว (Rapid Injection Molding) จึงคุ้มค่าในเชิงเศรษฐกิจ?
การฉีดขึ้นรูปอย่างรวดเร็วไม่ใช่เครื่องมือที่เหมาะสำหรับการผลิตทุกขนาด มันเหมาะสมกับงานผลิตในระดับเฉพาะระหว่างการสร้างต้นแบบและการผลิตจริง และจะน่าสนใจที่สุดเมื่อคุณต้องการชิ้นส่วนขึ้นรูปจริงในปริมาณปานกลางภายในระยะเวลาอันสั้น
จากต้นแบบสู่การผลิตจำนวนมาก
เมื่อการออกแบบของคุณมีเสถียรภาพแล้ว และคุณต้องการชิ้นส่วนที่ใช้งานได้จริงในวัสดุเรซินขึ้นรูป — ไม่ใช่แค่ชิ้นเดียว — แม่พิมพ์อลูมิเนียมหรือเหล็กอ่อนแบบขึ้นรูปเร็วจะช่วยเป็นสะพานเชื่อม แม่พิมพ์เหล่านี้ช่วยให้คุณตรวจสอบความพอดี ฟังก์ชัน คุณสมบัติของวัสดุ และการประกอบในระหว่างการทดลองหรือการเปิดตัวในช่วงแรก ก่อนที่คุณจะตัดสินใจลงทุนกับแม่พิมพ์ผลิตที่มีราคาแพง
หากแม้แต่เครื่องมือโลหะขนาดเล็กก็ดูเหมือนจะเกินความต้องการของนักบินของคุณแล้ว ขั้นตอนที่นุ่มนวลกว่าในระดับกลางจะช่วยลดภาระงานลงไปได้การหล่อแบบสุญญากาศเป็นการเทโพลียูรีเทนทางวิศวกรรมลงในแม่พิมพ์ซิลิโคนซึ่งผลิตจากต้นแบบที่พิมพ์หรือกลึงขึ้นมา ทำให้ได้ชิ้นส่วนที่ใช้งานได้จริงตั้งแต่สิบกว่าชิ้นไปจนถึงหลายร้อยชิ้นในราคาที่ต่ำกว่าเครื่องมือโลหะมาก ช่วยให้คุณสามารถตรวจสอบความพอดี ความเรียบร้อย และการประกอบก่อนที่จะลงทุนกับเครื่องมือฉีดขึ้นรูป
การผลิตในปริมาณน้อยและการเปิดตัวสู่ตลาด
สำหรับการผลิตในปริมาณน้อยหลักร้อยถึงหลักพัน การฉีดขึ้นรูปอย่างรวดเร็วมักจะให้ต้นทุนต่อหน่วยที่ต่ำกว่าทั้งการตัดเฉือนด้วยเครื่อง CNC และการพิมพ์ 3 มิติ ในขณะที่ยังคงรักษาคุณภาพของชิ้นงานขึ้นรูปไว้ได้ เทคโนโลยีนี้เหมาะอย่างยิ่งสำหรับการเปิดตัวผลิตภัณฑ์ในจำนวนจำกัด การวางจำหน่ายในระดับภูมิภาค ชิ้นส่วนอะไหล่ และการทดลองใช้งานที่ยังไม่จำเป็นต้องใช้แม่พิมพ์เหล็กที่มีอายุการใช้งานยาวนาน
ข้อกำหนดด้านวัสดุและประสิทธิภาพ
เนื่องจากการฉีดขึ้นรูปใช้เรซินทางวิศวกรรมมาตรฐาน จึงเหมาะสำหรับชิ้นส่วนที่ต้องการคุณสมบัติทางกล ความร้อน หรือข้อกำหนดเฉพาะ และคุณภาพที่สม่ำเสมอในแต่ละล็อต หากชิ้นส่วนของคุณต้องเสริมด้วยใยแก้วหรือต้องทนต่อสภาพแวดล้อมการทำงานที่เข้มงวด การขึ้นรูปด้วยเรซินอาจเป็นทางเลือกเดียวที่ใช้งานได้จริง แทนที่จะเป็นการพิมพ์หรือการหล่อ
ความเสถียรของการออกแบบและความต้องการที่คาดการณ์ไว้
การผลิตชิ้นส่วนด้วยเครื่องมือแบบรวดเร็วจะประหยัดที่สุดเมื่อรูปทรงเรขาคณิตค่อนข้างคงที่ การเปลี่ยนแปลงการออกแบบบ่อยครั้งจะลดคุณค่าของเครื่องมือใดๆ ก่อนลงทุน ควรตรวจสอบความต้องการที่คาดการณ์ไว้และความน่าจะเป็นของการแก้ไขในระยะเวลาอันใกล้ หากปริมาณการผลิตน้อยและการเปลี่ยนแปลงการออกแบบสูง กระบวนการผลิตที่ไม่ต้องใช้เครื่องมืออาจเป็นทางเลือกที่ชาญฉลาดกว่า
โครงสร้างต้นทุนการฉีดขึ้นรูปอย่างรวดเร็ว
การกำหนดรูปแบบต้นทุนอย่างเป็นระบบจะช่วยให้คุณสามารถเปรียบเทียบตัวเลือกต่างๆ และคำนวณจุดคุ้มทุนได้
การผลิตเครื่องมืออย่างรวดเร็วและต้นทุนการวิจัยและพัฒนา
ค่าใช้จ่ายด้านเครื่องมือเป็นรายการค่าใช้จ่ายเริ่มต้นที่สูงที่สุดและเป็นแหล่งความคลาดเคลื่อนหลักของราคาเสนอ ซึ่งรวมถึงการออกแบบ DFM และแม่พิมพ์ ฐานแม่พิมพ์ การกลึงโพรงแม่พิมพ์ กลไกการทำงานด้านข้างหรือกลไกยก และการทดสอบ ราคาจะสูงขึ้นตามความซับซ้อนของชิ้นส่วน จำนวนโพรงแม่พิมพ์ และวัสดุของเครื่องมือที่คุณเลือก เนื่องจากแต่ละปัจจัยส่งผลต่อเวลาในการผลิตและงานด้านวิศวกรรม
ต้นทุนการผลิตต่อชิ้น
ต้นทุนที่เกิดขึ้นซ้ำๆ มาจากวัสดุ เวลาการทำงานของเครื่องจักร แรงงาน และค่าใช้จ่ายในการดำเนินงาน เวลาการทำงานของเครื่องจักรคำนวณจากผลคูณของอัตราค่าแรงต่อชั่วโมงของเครื่องอัดขึ้นรูปและเวลาต่อรอบการผลิต หารด้วยจำนวนช่อง วัสดุคำนวณจากราคาเรซินต่อหน่วยน้ำหนัก คูณด้วยน้ำหนักของชิ้นส่วน (และทางวิ่ง) เศษวัสดุและความไม่มีประสิทธิภาพของกระบวนการจะเพิ่มค่าใช้จ่ายในการดำเนินงานเล็กน้อยสำหรับชิ้นส่วนที่ดีทุกชิ้น
ค่าใช้จ่ายเพิ่มเติมในการตกแต่ง ตรวจสอบ และขนส่ง
ข้อกำหนดด้านความสวยงาม เช่น พื้นผิว การทาสี หรือการพิมพ์ รวมถึงการตรวจสอบและการบรรจุภัณฑ์ ล้วนเพิ่มต้นทุนต่อหน่วย โลจิสติกส์ส่งผลกระทบต่อทั้งต้นทุนเครื่องมือและต้นทุนต่อชิ้น ควรนำปัจจัยเหล่านี้มาพิจารณาเมื่อเปรียบเทียบต้นทุนรวมของโครงการ แทนที่จะพิจารณาเฉพาะราคาแม่พิมพ์ดิบ
สูตรคำนวณต้นทุนรวมแบบง่าย
วิธีเปรียบเทียบที่ชัดเจนคือการรวมค่าใช้จ่ายครั้งเดียวและค่าใช้จ่ายที่เกิดขึ้นซ้ำ:
ต้นทุนรวมของโครงการ = ค่าเครื่องมือ + (ราคาต่อชิ้น × จำนวน)
สูตรนี้เป็นพื้นฐานสำหรับการตัดสินใจจุดคุ้มทุนทุกอย่างด้านล่าง คงต้นทุนเครื่องมือ ราคาต่อชิ้น และปริมาณไว้ในหน่วยเดียวกัน และเพิ่มต้นทุนการตกแต่งและโลจิสติกส์อย่างชัดเจนเมื่อจำเป็น
ค่าเสื่อมราคาเครื่องมือต่อชิ้น
การกระจายต้นทุนเครื่องมือตลอดการผลิตช่วยให้เกิดการคิดค่าเสื่อมราคา: หารต้นทุนเครื่องมือด้วยปริมาณการผลิต แล้วบวกเข้ากับราคาต่อชิ้น เพื่อให้ได้ต้นทุนต่อหน่วยที่รวมค่าใช้จ่ายทั้งหมดแล้ว ตัวอย่างเช่น หากผลิต 500 ชิ้น เครื่องมือราคา 5,000 ดอลลาร์ จะเพิ่มต้นทุน 10 ดอลลาร์ต่อชิ้น แต่หากผลิต 10,000 ชิ้น เครื่องมือเดียวกันนี้จะเพิ่มต้นทุนเพียง 0.50 ดอลลาร์ต่อชิ้น นี่คือเหตุผลที่ต้นทุนต่อหน่วยของการขึ้นรูปลดลงอย่างมากเมื่อปริมาณการผลิตเพิ่มขึ้น
อะไรคือปัจจัยที่ส่งผลต่อต้นทุนการผลิตแม่พิมพ์ฉีดพลาสติกแบบรวดเร็ว?
ความแตกต่างส่วนใหญ่ในราคาการผลิตเครื่องมือแบบรวดเร็ว มาจากการตัดสินใจทางวิศวกรรมเพียงไม่กี่อย่างที่คุณสามารถควบคุมได้ตั้งแต่เริ่มต้น
ขนาดชิ้นส่วนและความซับซ้อนของแม่พิมพ์
ชิ้นส่วนขนาดใหญ่ต้องการฐานแม่พิมพ์ที่ใหญ่กว่าและต้องใช้การกลึงมากขึ้น ทำให้ต้นทุนสูงขึ้น ความซับซ้อนยิ่งมีความสำคัญมากขึ้นไปอีก: การขึ้นรูปที่ลึก ผนังบาง แกนที่ซับซ้อน และมุมที่แคบ ทำให้การกลึงยากขึ้นและมีความเสี่ยงต่อเครื่องมือมากขึ้น รูปทรงเรขาคณิตที่เรียบง่ายกว่าจะกลึงได้เร็วกว่าและมีต้นทุนต่ำกว่า
ร่องใต้, สไลด์, ตัวยก และการดีดออก
ร่องใต้ชิ้นงานบังคับให้เครื่องมือต้องใช้การเคลื่อนไหวด้านข้าง ตัวยก หรือแกนยุบเพื่อปลดชิ้นงาน กลไกการเคลื่อนที่แต่ละอย่างเพิ่มขั้นตอนการกลึง การประกอบ และความเสี่ยง และทำให้ต้นทุนและระยะเวลานำส่งสูงขึ้น เส้นแบ่งชิ้นงานและการดีดชิ้นงานมักได้รับการออกแบบเพื่อหลีกเลี่ยงหรือลดคุณลักษณะเหล่านี้
วัสดุแม่พิมพ์และอายุการใช้งานของเครื่องมือ
ขึ้นรูปด้วยเครื่องจักรโดยใช้อลูมิเนียมนั้นรวดเร็วและราคาถูก แต่สึกหรอเร็วกว่า เหล็ก P20/เหล็กอ่อนใช้งานได้นานกว่าในราคาปานกลาง เหล็กกล้าชุบแข็งมีความทนทานที่สุดและใช้เวลานานที่สุดในการขึ้นรูป เลือกวัสดุให้เหมาะสมกับจำนวนการฉีดขึ้นรูปและความสามารถในการกัดกร่อนของเรซินที่คาดหวัง เนื่องจากเรซินที่มีฤทธิ์กัดกร่อนหรือเรซินที่มีส่วนผสมของใยแก้วจะทำให้เครื่องมือที่อ่อนนุ่มสึกหรอเร็วกว่า
จำนวนโพรงและรูปแบบแม่พิมพ์
แม่พิมพ์แบบช่องเดียวมีราคาถูกที่สุด แต่ผลิตได้เพียงชิ้นเดียวต่อรอบการผลิต แม่พิมพ์แบบสอง สี่ หรือแปดช่อง จะทำให้ราคาแม่พิมพ์สูงขึ้น ในขณะที่ต้นทุนต่อรอบการผลิตลดลง ควรเลือกจำนวนช่องให้เหมาะสมกับปริมาณการผลิตที่คาดการณ์ไว้ แทนที่จะพยายามเพิ่มปริมาณการผลิตให้สูงสุดเกินความจำเป็น
การระบายความร้อน การกำหนดช่องทาง และการออกแบบแม่พิมพ์
ระบบระบายความร้อนที่ดีช่วยลดเวลาในการผลิต แต่การออกแบบช่องระบายความร้อนที่ซับซ้อนหรือสอดคล้องกับรูปทรงของชิ้นงานจะทำให้ต้นทุนการผลิตสูงขึ้น ตำแหน่งของช่องฉีดและรูปแบบการลำเลียงวัสดุมีผลต่อคุณภาพการเติมวัสดุ เวลาในการผลิต และตำแหน่งที่อาจเกิดรอยตำหนิ การเลือกเหล่านี้เป็นการแลกเปลี่ยนระหว่างต้นทุนเครื่องมือกับต้นทุนที่ประหยัดได้ต่อชิ้นงาน
ข้อกำหนดด้านการตกแต่งพื้นผิวและความสวยงาม
การขัดเงา การสร้างพื้นผิว และการเคลือบเงาหรือผิวสัมผัสแบบกำมะหยี่ ต้องใช้เครื่องมือพิเศษและระยะเวลารอคอยที่ยาวนานขึ้น หากชิ้นส่วนนั้นซ่อนอยู่จากสายตาหรือไม่มีความจำเป็นต้องตกแต่งพื้นผิว การผ่อนปรนข้อกำหนดด้านการตกแต่งพื้นผิวเป็นหนึ่งในวิธีที่รวดเร็วที่สุดในการลดต้นทุนการผลิตเครื่องมือ
การเปลี่ยนแปลง DFM ก่อนการผลิตเครื่องมือ
การปรับเปลี่ยนการออกแบบเพื่อการผลิต (Design-for-Manufacturability หรือ DFM) ก่อนการตัดแม่พิมพ์ เช่น การปรับมุมเอียง ความหนาของผนัง หรือแนวแบ่งแม่พิมพ์ จะช่วยลดความเสี่ยงและต้นทุนในการผลิตแม่พิมพ์ การเปลี่ยนแปลงใดๆ ที่คุณร้องขอหลังจากเริ่มการผลิตแม่พิมพ์แล้ว จะเพิ่มงานแก้ไขและกำหนดเวลา การตรวจสอบ DFM อย่างละเอียดถี่ถ้วนตั้งแต่เริ่มต้น มักเป็นการตัดสินใจด้านแม่พิมพ์ที่ประหยัดที่สุดที่คุณสามารถทำได้
อะไรคือปัจจัยที่ส่งผลต่อราคาชิ้นส่วนที่ผลิตด้วยกระบวนการฉีดขึ้นรูปอย่างรวดเร็ว?
ในการผลิตจำนวนน้อย ต้นทุนเครื่องมือมีความสำคัญอย่างยิ่ง แต่เมื่อปริมาณการผลิตเพิ่มขึ้น ราคาต่อชิ้นจะมีความสำคัญมากขึ้น การเข้าใจกลไกต่างๆ ของต้นทุนจะช่วยให้คุณสามารถเจรจาต่อรองและเพิ่มประสิทธิภาพได้
ต้นทุนของเรซินพลาสติกและวัสดุ
เรซินทั่วไปมีราคาไม่แพง ในขณะที่เรซินสังเคราะห์และเรซินเฉพาะทางมีราคาสูงกว่าต่อปอนด์ วัสดุมักเป็นส่วนประกอบหลักของต้นทุนที่เกิดขึ้นซ้ำๆ ดังนั้นการเลือกใช้เรซินจึงส่งผลต่อราคาต่อหน่วยโดยตรง เรซินที่เติมสารเติมเต็มหรือเสริมด้วยใยแก้วจะทำให้ต้นทุนวัสดุสูงขึ้นและอาจทำให้อายุการใช้งานของเครื่องมือสั้นลงด้วย
น้ำหนักชิ้นส่วนและการใช้วัสดุ
ชิ้นส่วนที่มีน้ำหนักมากจะใช้เรซินต่อการฉีดมากขึ้น ทำให้ต้นทุนสูงขึ้น ผนังที่บางและสม่ำเสมอจะช่วยลดการใช้วัสดุและลดเวลาในการเย็นตัว เศษวัสดุที่เหลือจากทางวิ่งและทางเทก็ทำให้การใช้วัสดุเพิ่มขึ้นเช่นกัน ดังนั้นการออกแบบทางเข้าและทางวิ่งจึงส่งผลต่อปริมาณเรซินที่ใช้จริงในแต่ละชิ้นส่วนที่ดี
เวลาในการทำงานแต่ละรอบและกำลังรับน้ำหนักของเครื่องจักร
เวลาในการผลิตต่อรอบเป็นปัจจัยสำคัญที่สุดอย่างหนึ่งที่มีผลต่อราคาต่อชิ้น เพราะเป็นตัวกำหนดว่าเครื่องจักรจะผลิตได้กี่ชิ้นต่อชั่วโมง โดยปกติแล้วกระบวนการระบายความร้อนจะใช้เวลาส่วนใหญ่ในรอบการผลิต เครื่องจักรขนาดใหญ่จะมีอัตราค่าบริการต่อชั่วโมงสูงกว่า และขนาดกำลังการขึ้นรูปที่ต้องการจะขึ้นอยู่กับพื้นที่ที่คาดการณ์ไว้และแรงกดในการบรรจุ
จำนวนฟันผุและประสิทธิภาพการผลิต
จำนวนโพรงที่มากขึ้นจะเพิ่มจำนวนชิ้นงานต่อรอบการผลิต ซึ่งจะช่วยลดต้นทุนเครื่องจักรและต้นทุนการประมวลผลต่อชิ้นเมื่อหักค่าเสื่อมราคาของอุปกรณ์แล้ว ข้อเสียคือต้นทุนอุปกรณ์ที่สูงขึ้น ดังนั้นขนาดของโพรงควรเหมาะสมกับปริมาณการผลิตจริงของคุณ
ค่าแรง ค่าเศษวัสดุ และค่าใช้จ่ายในการผลิต
การติดตั้ง การดำเนินงาน การตรวจสอบคุณภาพ และการกำกับดูแลในสายการผลิต ล้วนเพิ่มต้นทุนให้กับทุกชิ้นส่วน เศษวัสดุเหลือทิ้งจากการผลิตที่ไม่ผ่านมาตรฐาน การผลิตที่ผิดพลาด และความผันแปรของกระบวนการผลิต ทำให้ต้นทุนต่อชิ้นส่วนที่ดีเพิ่มขึ้น ดังนั้นกระบวนการที่สม่ำเสมอและได้รับการตรวจสอบอย่างดีจึงมีความสำคัญ
การดำเนินการขั้นที่สองและการตกแต่งชิ้นส่วน
การตัดแต่ง การลบคม การทาสี การพิมพ์ การเชื่อม และการตรวจสอบเพิ่มเติม ล้วนเป็นต้นทุนที่เกิดขึ้นซ้ำหลังจากกระบวนการขึ้นรูป เมื่อใดก็ตามที่จำเป็นต้องมีการตกแต่งเพื่อความสวยงามหรือเพื่อการใช้งาน ควรคำนึงถึงต้นทุนนี้ในราคาต่อชิ้น แทนที่จะคิดว่ารวมอยู่ในราคาแล้ว
ช่วงราคาทั่วไปของการฉีดขึ้นรูปพลาสติกแบบรวดเร็ว
ช่วงราคาที่ประกาศไว้มีประโยชน์สำหรับการวางแผนงบประมาณ แต่ควรใช้เป็นเพียงแนวทางเท่านั้น ราคาจริงจะแตกต่างกันไปตามรูปทรงเรขาคณิต เครื่องมือ วัสดุ และปริมาณการใช้งาน
ช่วงราคาการผลิตแม่พิมพ์อลูมิเนียมแบบรวดเร็ว
โดยทั่วไปแล้ว เครื่องมืออลูมิเนียมเป็นตัวเลือกที่ราคาถูกที่สุดและเร็วที่สุด เครื่องมืออลูมิเนียมแบบช่องเดียวที่เรียบง่ายมักมีราคาอยู่ในช่วง 1,500 ถึง 5,000 ดอลลาร์ ในขณะที่แม่พิมพ์ที่ซับซ้อนกว่านั้นจะมีราคาสูงถึง 8,000 ถึง 15,000 ดอลลาร์ อายุการใช้งานของเครื่องมือมีจำกัด โดยมักใช้งานได้เพียงไม่กี่พันครั้งไปจนถึงประมาณ 20,000–50,000 ครั้ง ขึ้นอยู่กับโลหะผสมและเรซิน ซึ่งเป็นเหตุผลว่าทำไมอลูมิเนียมจึงเหมาะสำหรับการผลิตต้นแบบและการผลิตจำนวนน้อยในระยะเริ่มต้น
ช่วงราคาเครื่องมือ P20 และเหล็กอ่อน
P20 และเหล็กอ่อนชุบแข็งเบื้องต้นมีราคาและความทนทานอยู่ระหว่างอลูมิเนียมและเหล็กชุบแข็ง เครื่องมือ P20 แบบช่องเดียวธรรมดาโดยทั่วไปมีราคา 3,000 ถึง 8,000 ดอลลาร์ ในขณะที่เครื่องมือที่ซับซ้อนกว่าหรือแบบหลายช่องจะมีราคา 10,000 ถึง 25,000 ดอลลาร์ขึ้นไป อายุการใช้งานของเครื่องมือมักอยู่ที่ประมาณ 10,000 ถึง 200,000 ครั้ง ทำให้ P20 เป็นตัวเลือกที่แข็งแกร่งสำหรับการผลิตในปริมาณน้อยและสำหรับการเปลี่ยนผ่านไปสู่การผลิตในปริมาณมากในระยะยาว
ช่วงราคาของเครื่องมือเหล็กกล้าชุบแข็ง
เหล็กกล้าชุบแข็งเป็นวัสดุที่ทนทานที่สุดและมีราคาแพงที่สุด แม่พิมพ์แบบช่องเดียวสำหรับงานผลิตจำนวนมากมักเริ่มต้นที่ประมาณ 15,000 ดอลลาร์ และอาจสูงถึง 50,000 ดอลลาร์หรือมากกว่านั้นสำหรับแม่พิมพ์แบบหลายช่องที่ซับซ้อน อายุการใช้งานของแม่พิมพ์โดยทั่วไปอยู่ที่ 100,000 ถึง 1,000,000 ครั้งขึ้นไป แต่เวลาในการผลิตจะนานกว่า เหล็กกล้าชุบแข็งมักคุ้มค่าก็ต่อเมื่อปริมาณการผลิตมากพอที่จะคุ้มค่ากับการลงทุน
ช่วงราคาทั่วไปต่อชิ้นส่วน
สำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลางทั่วไป ราคาต่อชิ้นมักอยู่ระหว่าง 0.50 ถึง 5.00 ดอลลาร์สหรัฐ โดยชิ้นส่วนที่มีปริมาณการผลิตสูงและเรียบง่ายจะมีราคาต่ำกว่า ในขณะที่ชิ้นส่วนที่ซับซ้อนหรือทำจากวัสดุที่ได้รับการออกแบบพิเศษจะมีราคาสูงกว่า ราคาต่อชิ้นจะลดลงเมื่อปริมาณการผลิตเพิ่มขึ้น เนื่องจากต้นทุนการผลิตและการตั้งค่าจะกระจายไปในจำนวนชิ้นที่มากขึ้น
ขนาดและความซับซ้อนของชิ้นส่วนส่งผลต่อช่วงอย่างไร
ต้นทุนจะสูงขึ้นตามขนาดของชิ้นส่วน ความซับซ้อนของแม่พิมพ์ และจำนวนคุณสมบัติ ชิ้นส่วนขนาดเล็ก เรียบง่าย และผนังบาง จะมีต้นทุนต่ำทั้งในส่วนของค่าเครื่องมือและต้นทุนต่อชิ้น ในขณะที่ชิ้นส่วนขนาดใหญ่ที่มีรางเลื่อน ความคลาดเคลื่อนที่แคบ และการตกแต่งผิวสำเร็จ จะมีต้นทุนสูง โปรดระบุปัจจัยเหล่านี้เมื่อเปรียบเทียบราคาเสนอสองรายการใดๆ
วิธีการใช้ช่วงราคาที่เผยแพร่อย่างมีความรับผิดชอบ
ใช้ช่วงราคาเพื่อตรวจสอบความถูกต้องของใบเสนอราคาและเพื่อกำหนดโครงสร้างความคาดหวังของคุณ ไม่ใช่ใช้เป็นมาตรฐานในสัญญา เนื่องจากชิ้นส่วนแต่ละชิ้นไม่เหมือนกัน ตัวเลขที่เชื่อถือได้เพียงอย่างเดียวคือใบเสนอราคาตามปริมาณที่ระบุในแบบ CAD วัสดุ และการตกแต่ง หากช่วงราคาที่เผยแพร่ดูแตกต่างจากใบเสนอราคามาก ช่องว่างนั้นมักบ่งชี้ถึงความแตกต่างในรูปทรงเรขาคณิต จำนวนช่อง วัสดุของเครื่องมือ หรือการตกแต่งที่คุณควรสอบถามเพิ่มเติม
ระยะเวลาและกำหนดการสำหรับการฉีดขึ้นรูปพลาสติกอย่างรวดเร็ว
ต้นทุนและกำหนดการต้องเดินทางควบคู่กันไป การเข้าใจไทม์ไลน์จะช่วยให้เห็นว่าความล่าช้ามาจากจุดใด และการเปลี่ยนแปลงการออกแบบส่งผลกระทบต่อทั้งสองด้านอย่างไร
การออกแบบเครื่องมือและการตรวจสอบ DFM
โปรแกรมเริ่มต้นด้วยการตรวจสอบ DFM และการออกแบบแม่พิมพ์ ซึ่งโดยทั่วไปจะใช้เวลาไม่กี่วันไปจนถึงประมาณหนึ่งหรือสองสัปดาห์ ขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและความเร็วในการได้รับข้อเสนอแนะ การตัดสินใจในขั้นตอนนี้ เช่น เส้นแบ่งแม่พิมพ์ ประตูฉีด ความลาดเอียง และการดีดชิ้นงาน จะกำหนดตารางงานในขั้นตอนต่อไปเป็นส่วนใหญ่
การกลึงและการประกอบเครื่องมือ
โดยปกติแล้ว การกลึงและการประกอบบนแท่นจะเป็นขั้นตอนที่ใช้เวลานานที่สุด โดยอาจใช้เวลาตั้งแต่สองสามสัปดาห์สำหรับเครื่องมืออะลูมิเนียมแบบง่ายๆ ไปจนถึงหลายสัปดาห์สำหรับแม่พิมพ์เหล็กที่ซับซ้อน ขั้นตอนนี้รวมถึงการตัดโพรง การเพิ่มกลไกด้านข้าง การขัดเงา และการสร้างแม่พิมพ์
ตัวอย่าง T0 การแก้ไข และการตรวจสอบความถูกต้อง
การทดลองผลิตครั้งแรก (T0/T1) ช่วยให้คุณตรวจสอบชิ้นส่วนเทียบกับแบบพิมพ์ การตรวจสอบขนาด การให้ข้อเสนอแนะ และการแก้ไขเครื่องมือใดๆ จะเกิดขึ้นในขั้นตอนนี้ ซึ่งมักใช้เวลาหนึ่งสัปดาห์หรือมากกว่านั้น การเปลี่ยนแปลงการออกแบบหรือข้อกำหนดที่ร้องขอหลังจากตัวอย่างชุดแรกจะทำให้กระบวนการยืดเยื้อออกไป
การผลิตและการส่งมอบขั้นสุดท้าย
หลังจากได้รับการอนุมัติแล้ว กระบวนการผลิตจะเริ่มจากแม่พิมพ์สำหรับผลิตตามจำนวนจริง ซึ่งสำหรับปริมาณน้อยอาจใช้เวลาเพียงไม่กี่วัน จากนั้นจึงทำการตรวจสอบขั้นสุดท้าย บรรจุภัณฑ์ และจัดส่งชิ้นส่วน ระยะเวลาทั้งหมดตั้งแต่การอนุมัติแบบจนถึงการจัดส่งครั้งแรกโดยทั่วไปจะใช้เวลาหลายสัปดาห์สำหรับโครงการเร่งด่วน
การเปลี่ยนแปลงการออกแบบส่งผลกระทบต่อต้นทุนและระยะเวลาดำเนินการอย่างไร
การเปลี่ยนแปลงก่อนการผลิตแม่พิมพ์นั้นมีต้นทุนต่ำ ส่วนการเปลี่ยนแปลงหลังการผลิต เช่น การเปลี่ยนสไลด์ การปรับรูปทรง หรือการกลึงโพรงใหม่ จะเพิ่มวัสดุ แรงงาน และเวลา การแก้ไขแต่ละครั้งในภายหลังจะทำให้ต้นทุนและกำหนดการเพิ่มขึ้น ดังนั้นควรกำหนดแบบที่ต้องการผลิตให้แน่นอน และใช้ DFM (Design for Manufacturing) ตั้งแต่เนิ่นๆ เพื่อหลีกเลี่ยงปัญหาที่ไม่คาดคิด
การวิเคราะห์จุดคุ้มทุน เทียบกับ การพิมพ์ 3 มิติ และการตัดเฉือนด้วยเครื่อง CNC
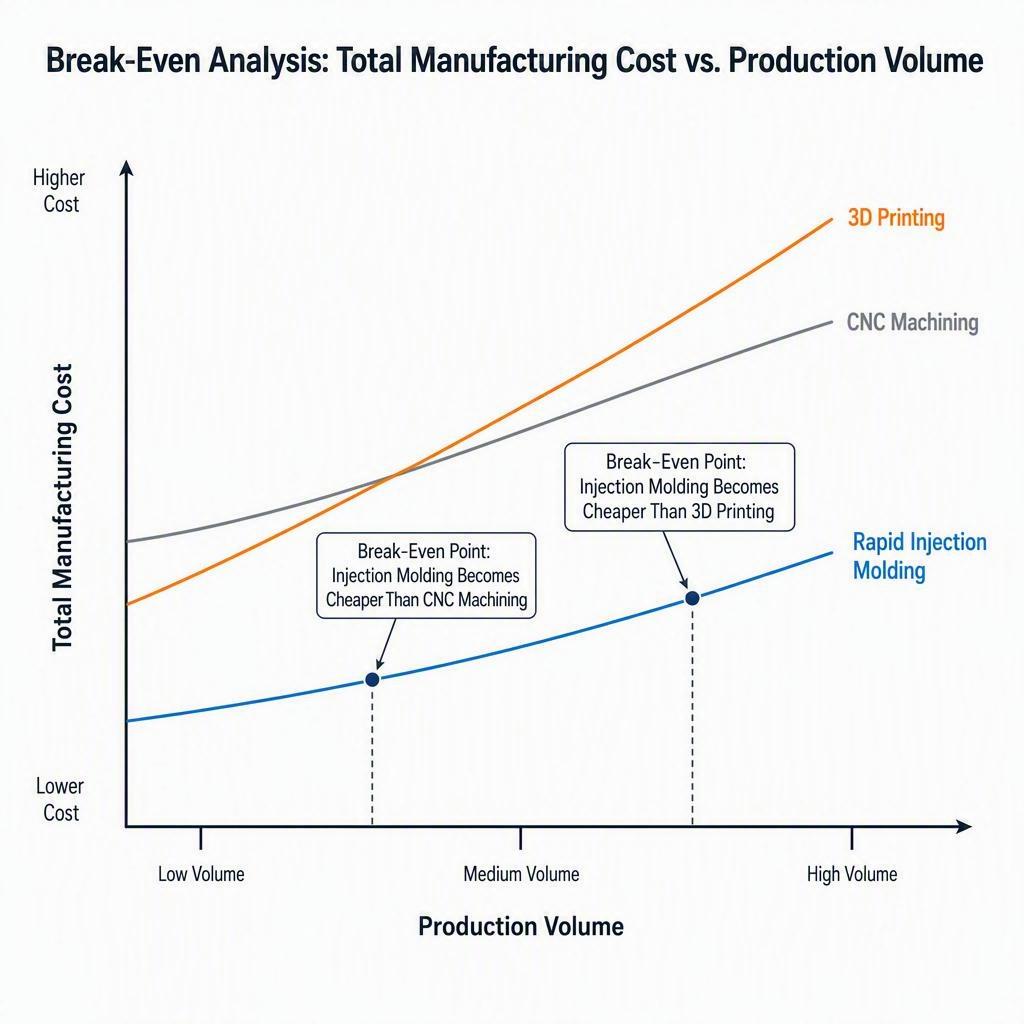
วิธีที่ชัดเจนที่สุดในการตัดสินใจเลือกกระบวนการผลิตคือ การวิเคราะห์จุดคุ้มทุน: หาปริมาณการผลิตที่ต้นทุนคงที่ของกระบวนการผลิตที่ใช้เครื่องมือ บวกกับราคาต่อชิ้นที่ต่ำกว่า จะเท่ากับกระบวนการผลิตที่ไม่ต้องใช้เครื่องมือ
ปริมาณการผลิตที่คุ้มทุนของการฉีดขึ้นรูปคือเท่าไร?
ปริมาณการผลิตที่คุ้มทุน คือปริมาณการผลิตที่ต้นทุนรวมของการฉีดขึ้นรูปอย่างรวดเร็ว (ค่าเครื่องมือ บวกต้นทุนต่อชิ้น × ปริมาณ) เท่ากับต้นทุนรวมของทางเลือกอื่น เช่น การตัดเฉือนด้วยเครื่อง CNC หรือการพิมพ์ 3 มิติ หากปริมาณการผลิตต่ำกว่าจุดนี้ กระบวนการที่ไม่ต้องใช้เครื่องมือมักจะถูกกว่า แต่หากปริมาณการผลิตสูงกว่าจุดนี้ การฉีดขึ้นรูปจะคุ้มค่ากว่า เพราะต้นทุนต่อชิ้นจะต่ำกว่าเมื่อรวมค่าเครื่องมือแล้ว
สูตรจุดคุ้มทุนพื้นฐาน
กำหนดให้ต้นทุนรวมทั้งสองเท่ากัน แล้วแก้สมการหาปริมาณ:
ปริมาณจุดคุ้มทุน = ต้นทุนแม่พิมพ์ ÷ (ต้นทุนต่อชิ้นแบบอื่น − ต้นทุนต่อชิ้นแบบขึ้นรูป)
ตัวอย่างเช่น หากเครื่องมืออลูมิเนียมมีราคา 5,000 ดอลลาร์ ชิ้นส่วนที่พิมพ์ด้วยเครื่องพิมพ์ 3 มิติมีราคา 8 ดอลลาร์ และชิ้นส่วนที่ขึ้นรูปมีราคา 1.50 ดอลลาร์ จุดคุ้มทุนจะอยู่ที่ประมาณ 5,000 ดอลลาร์ ÷ (8.00 ดอลลาร์ − 1.50 ดอลลาร์) = ประมาณ 769 ชิ้น หากปริมาณการผลิตสูงกว่านั้น การขึ้นรูปจะกลายเป็นวิธีที่มีต้นทุนต่ำกว่า
จุดคุ้มทุนเทียบกับการพิมพ์ 3 มิติ
การพิมพ์ 3 มิติ ไม่จำเป็นต้องใช้แม่พิมพ์ และมีต้นทุนต่อชิ้นสูงกว่า การวิเคราะห์ที่ตีพิมพ์เผยแพร่มักระบุจุดเปลี่ยนกับการฉีดขึ้นรูปอยู่ที่ประมาณ 250 ถึงหลายพันชิ้นสำหรับรูปทรงเรขาคณิตทั่วไป อย่างไรก็ตาม ชิ้นส่วนขนาดเล็กและซับซ้อนอาจทำให้จุดเปลี่ยนสูงขึ้น สำหรับปริมาณการผลิตที่ต่ำมาก การพิมพ์มักจะได้เปรียบ แต่เมื่อปริมาณการผลิตเพิ่มขึ้นเกินจุดเปลี่ยน การฉีดขึ้นรูปจะเข้ามาแทนที่
จุดคุ้มทุนเทียบกับการตัดเฉือนด้วยเครื่อง CNC
การใช้เครื่อง CNC ในการขึ้นรูปชิ้นงานก็ไม่ต้องใช้เครื่องมือเช่นกัน แต่มีต้นทุนต่อชิ้นสูงกว่าการขึ้นรูปด้วยการฉีดพลาสติกในปริมาณมาก จุดคุ้มทุนเมื่อเทียบกับการใช้ CNC มักจะอยู่ที่ประมาณไม่กี่ร้อยถึงไม่กี่พันชิ้น ขึ้นอยู่กับต้นทุนเครื่องมือและราคาที่ถูกกว่าของชิ้นส่วนที่ขึ้นรูปด้วยการฉีดพลาสติก เมื่อเกินจุดคุ้มทุนแล้ว การขึ้นรูปด้วยการฉีดพลาสติกจะช่วยลดต้นทุนเครื่องมือและได้เปรียบในด้านราคาต่อหน่วย
การผลิตเครื่องมืออย่างรวดเร็วเทียบกับการผลิตเครื่องมือแบบเดิม
การผลิตแม่พิมพ์อย่างรวดเร็วช่วยลดจุดคุ้มทุนเมื่อเทียบกับการใช้แม่พิมพ์ขนาดใหญ่ในการผลิต เนื่องจากต้นทุนการลงทุนเริ่มต้นต่ำกว่า แม้ว่าอายุการใช้งานของแม่พิมพ์จะสั้นกว่าก็ตาม หากคุณต้องการผลิตเพียงไม่กี่พันชิ้น แม่พิมพ์อะลูมิเนียมหรือ P20 ที่ผลิตอย่างรวดเร็วสามารถคืนทุนได้เร็วกว่าการลงทุนในแม่พิมพ์เหล็กขนาดใหญ่ที่มีราคาสูงถึงหลักแสนชิ้น
เหตุใดจุดคุ้มทุนจึงขึ้นอยู่กับต้นทุนโครงการที่แท้จริง
จุดคุ้มทุนจะดีได้ก็ต่อเมื่อปัจจัยนำเข้าดีเท่านั้น ต้นทุนเครื่องมือ ต้นทุนต่อชิ้น และราคาต่อหน่วยของทางเลือกอื่น ล้วนส่งผลต่อจุดคุ้มทุน บางครั้งอาจเปลี่ยนแปลงอย่างมาก ควรคำนวณจากใบเสนอราคาจริงเสมอ โดยรวมค่าใช้จ่ายในการตกแต่ง เศษวัสดุ และค่าขนส่งแล้ว แทนที่จะใช้ตัวเลขโดยประมาณเป็นเกณฑ์
ตัวอย่างต้นทุนการฉีดขึ้นรูปอย่างรวดเร็วตามปริมาณ
ตัวอย่างที่แสดงจะทำให้เห็นผลกระทบของปริมาตรได้อย่างชัดเจน ตัวเลขด้านล่างเป็นเพียงสถานการณ์จำลองพร้อมข้อสมมติฐานที่ระบุไว้ ไม่ใช่ราคาสำหรับชิ้นส่วนใดชิ้นส่วนหนึ่งโดยเฉพาะ
ตัวอย่างต้นทุน 500 ชิ้น
สมมติว่าแม่พิมพ์อลูมิเนียมแบบง่ายๆ ราคา 5,000 ดอลลาร์ และราคาชิ้นส่วนที่ขึ้นรูปแต่ละชิ้นอยู่ที่ 2.50 ดอลลาร์ ต้นทุนการขึ้นรูปทั้งหมดคือ 5,000 ดอลลาร์ + (2.50 ดอลลาร์ × 500) = 6,250 ดอลลาร์ ลองเปรียบเทียบกับเครื่องจักร CNC ที่ราคา 10 ดอลลาร์ต่อชิ้น หรือ 5,000 ดอลลาร์สำหรับชิ้นส่วนที่ขึ้นรูป 500 ชิ้น บวกกับค่าตั้งค่าใดๆ ที่ปริมาณการผลิตต่ำเช่นนี้ ค่าเสื่อมราคาแม่พิมพ์ที่ 10 ดอลลาร์ต่อชิ้น ทำให้กระบวนการผลิตทางเลือกอื่นๆ มีความคุ้มค่า เว้นแต่ว่าคุณภาพหรือวัสดุของการขึ้นรูปเป็นสิ่งสำคัญ
ตัวอย่างต้นทุน 2000 ชิ้น
หากใช้เครื่องมือราคา 5,000 ดอลลาร์เท่าเดิม และราคาชิ้นส่วนที่ขึ้นรูปชิ้นละ 2.00 ดอลลาร์ ต้นทุนการขึ้นรูปทั้งหมดจะอยู่ที่ 5,000 ดอลลาร์ + (2.00 ดอลลาร์ × 2,000) = 9,000 ดอลลาร์ เมื่อเทียบกับ CNC ที่ราคาชิ้นละ 8 ดอลลาร์ (16,000 ดอลลาร์) การขึ้นรูปจึงดูถูกกว่าอย่างเห็นได้ชัด และการพิมพ์ 3 มิติที่มีต้นทุนต่อชิ้นสูงกว่าก็ยิ่งเสียเปรียบมากขึ้นไปอีก ค่าเสื่อมราคาของเครื่องมืออยู่ที่เพียง 2.50 ดอลลาร์ต่อชิ้นในปริมาณการผลิตนี้
ตัวอย่างต้นทุน 10000 ชิ้น
เพิ่มจำนวนการผลิตเป็น 10,000 ชิ้น โดยใช้แม่พิมพ์ P20 ที่มีประสิทธิภาพมากขึ้น ในราคา 12,000 ดอลลาร์ และราคาขึ้นรูปต่อชิ้นที่ 1.20 ดอลลาร์ รวมเป็นต้นทุนทั้งหมด 12,000 ดอลลาร์ + (1.20 ดอลลาร์ × 10,000) = 24,000 ดอลลาร์ เมื่อเทียบกับการกลึงที่ราคาหลายดอลลาร์ต่อชิ้น หรือการพิมพ์ 3 มิติในอัตราที่สูงกว่า การฉีดขึ้นรูปจึงเป็นทางเลือกที่มีต้นทุนต่ำกว่าอย่างเห็นได้ชัด และค่าเสื่อมราคาของแม่พิมพ์ลดลงเหลือเพียง 1.20 ดอลลาร์ต่อชิ้น
การตัดจำหน่ายเครื่องมือส่งผลต่อต้นทุนต่อหน่วยอย่างไร
เครื่องมือเดียวกันนี้ถูกนำไปใช้กับชิ้นส่วนจำนวนมากขึ้น ดังนั้นต้นทุนต่อหน่วยที่รวมทุกอย่างแล้วจึงลดลงอย่างมากเมื่อปริมาณการผลิตเพิ่มขึ้น ในตัวอย่างข้างต้น เครื่องมือราคา 5,000 ดอลลาร์ จะเพิ่มต้นทุน 10 ดอลลาร์ต่อชิ้นเมื่อผลิต 500 ชิ้น แต่จะเพิ่มเพียง 0.50 ดอลลาร์ต่อชิ้นเมื่อผลิต 10,000 ชิ้น นี่คือเหตุผลหลักที่ทำให้การขึ้นรูปพลาสติกมีราคาถูกลงเมื่อผลิตในปริมาณมาก และเป็นเหตุผลว่าทำไมคุณควรเปรียบเทียบต้นทุนรวมของโครงการเสมอ ไม่ใช่แค่ราคาที่ติดอยู่บนแม่พิมพ์เพียงอย่างเดียว
ความไวต่อเครื่องมือและราคาชิ้นส่วน
การเปลี่ยนแปลงเล็กน้อยในเครื่องมือและราคาต่อชิ้นจะส่งผลต่อจุดเปลี่ยน เครื่องมือที่ซับซ้อนกว่าจะเพิ่มต้นทุนเป็นสองเท่าเมื่อผลิตได้ 500 ชิ้น แต่จะมีผลกระทบน้อยลงเมื่อผลิตได้ 10,000 ชิ้น ในทางกลับกัน ความแตกต่างเพียงหนึ่งดอลลาร์ต่อชิ้นจะมีผลอย่างมากเมื่อผลิตในปริมาณมาก เมื่อคุณจำลองโครงการของคุณเอง ควรทดสอบสมมติฐานเกี่ยวกับเครื่องมือและราคาต่อชิ้นที่หลากหลาย แทนที่จะใช้เพียงจุดเดียว
เมื่อใดที่การฉีดขึ้นรูปอย่างรวดเร็วจะมีราคาถูกกว่าวิธีการอื่น?
จุดคุ้มทุนเป็นเพียงแนวทาง ไม่ใช่ทั้งหมด คุณภาพ วัสดุ ความคลาดเคลื่อน และกำหนดการก็มีส่วนสำคัญเช่นกัน
เมื่อใดจึงควรเลือกใช้การฉีดขึ้นรูปอย่างรวดเร็ว
เลือกใช้การฉีดขึ้นรูปอย่างรวดเร็วเมื่อคุณต้องการผลิตชิ้นส่วนจำนวนหลายร้อยถึงหลายพันชิ้นด้วยเรซินคุณภาพสูง ต้องการความสม่ำเสมอและความคลาดเคลื่อนของชิ้นงาน และต้องการส่งสินค้าออกสู่ตลาดได้เร็วกว่าการใช้แม่พิมพ์เหล็กแบบเต็มรูปแบบ เทคโนโลยีนี้โดดเด่นในฐานะแม่พิมพ์ชั่วคราวเพื่อก้าวไปสู่การผลิตในปริมาณที่มากขึ้น และสำหรับการเปิดตัวผลิตภัณฑ์ที่การออกแบบมีความเสถียรแล้ว
เมื่อใดควรใช้เทคโนโลยีการพิมพ์ 3 มิติต่อไป
การพิมพ์ 3 มิติเหมาะสำหรับงานผลิตในปริมาณน้อยมาก ตั้งแต่ชิ้นเดียวไปจนถึงไม่กี่สิบหรือหลายร้อยชิ้น หรือเมื่อรูปทรงยังคงเปลี่ยนแปลงอยู่ และคุณให้ความสำคัญกับความเร็วในการปรับปรุงการออกแบบมากกว่าต้นทุนต่อหน่วย การพิมพ์ยังเหมาะสำหรับชิ้นส่วนที่ไม่สามารถขึ้นรูปได้ หรือชิ้นส่วนที่ยังไม่จำเป็นต้องใช้เครื่องมือ ข้อจำกัดของการพิมพ์ 3 มิติคือ ต้นทุนต่อชิ้นสูงกว่า และสำหรับบางกระบวนการ คุณสมบัติของวัสดุอาจด้อยกว่า
เมื่อใดที่การตัดเฉือนด้วยเครื่อง CNC อาจดีกว่า
การตัดเฉือนด้วยเครื่อง CNC อาจเป็นทางเลือกที่ดีกว่าเมื่อคุณต้องการชิ้นส่วนที่แข็งแรง แม่นยำตามขนาด จากวัสดุแข็งในปริมาณน้อย โดยเฉพาะอย่างยิ่งในวัสดุที่ยากต่อการฉีดขึ้นรูป หรือเมื่อคุณไม่ต้องการระยะเวลารอแม่พิมพ์ นอกจากนี้ยังเป็นทางเลือกที่ดีเมื่อปริมาณการผลิตไม่มากนัก และต้นทุนการตัดเฉือนต่ำกว่าต้นทุนการขึ้นรูปที่คิดเฉลี่ยแล้ว
เมื่อการวิเคราะห์สรุปว่าควรใช้การกลึงขึ้นรูป ให้เสนอราคาทั้งสองวิธีจากทีมวิศวกรทีมเดียวกันLKprototype มีเครื่องจักร CNC สำหรับการผลิตต้นแบบและชิ้นส่วนโดยใช้เครื่องกัดและกลึงแบบ 3, 4 และ 5 แกนในโรงงานเดียวกันกับเครื่องฉีดขึ้นรูปพลาสติกแบบเร็ว ดังนั้นคุณจึงสามารถชั่งน้ำหนักต้นทุนและความคลาดเคลื่อนของชิ้นส่วนเดียวกันได้โดยไม่ต้องเปลี่ยนซัพพลายเออร์
เมื่อใดจึงควรลงทุนในเครื่องมือการผลิต
ควรเปลี่ยนไปใช้เครื่องมือการผลิตที่แข็งแรงทนทานเมื่อปริมาณการผลิตสูงพอที่เครื่องมือที่มีอายุการใช้งานยาวนานจะคุ้มค่ากับการลงทุน — ซึ่งมักจะอยู่ที่หลายหมื่นชิ้นหรือมากกว่านั้น — หรือเมื่อคุณต้องการรอบการผลิตที่แม่นยำที่สุดและความทนทานสูงสุดในโครงการระยะยาวหลายปี การผลิตเครื่องมือแบบรวดเร็วสามารถใช้เป็นขั้นตอนชั่วคราวในขณะที่คุณกำลังตรวจสอบความต้องการของตลาด
เหตุใดจุดคุ้มทุนจึงไม่ใช่ปัจจัยเดียวในการตัดสินใจ
กระบวนการที่มีต้นทุนต่ำกว่าไม่ได้หมายความว่าจะเป็นตัวเลือกที่ดีที่สุดเสมอไป ระยะเวลานำส่ง ความสามารถของวัสดุ ความคลาดเคลื่อน ความทนทานของเครื่องมือ ความยืดหยุ่นในการสั่งซื้อขั้นต่ำ และความสามารถในการรับความเสี่ยงของทีม ล้วนมีความสำคัญ คำนวณจุดคุ้มทุนก่อน จากนั้นจึงพิจารณาปัจจัยที่ไม่ใช่ต้นทุนก่อนตัดสินใจ
วิธีลดต้นทุนการฉีดขึ้นรูปพลาสติกอย่างรวดเร็ว
ตัวแปรด้านล่างนี้ส่งผลต่อต้นทุนในทิศทางที่คาดการณ์ได้ และควรค่าแก่การพิจารณาร่วมกับผู้ขายทุกราย
นำ DFM มาใช้ก่อนออกแบบเครื่องมือ
ควรพิจารณาความเรียบของพื้นผิว ความหนาของผนัง แนวแบ่งแม่พิมพ์ และตำแหน่งของช่องฉีดก่อนทำการตัดแม่พิมพ์ การออกแบบเพื่อการผลิตที่ดี (DFM) จะช่วยลดเวลาในการผลิต ความเสี่ยงของเครื่องมือ และโอกาสที่จะต้องแก้ไขอย่างมีค่าใช้จ่ายสูงหลังจากเริ่มการผลิตเครื่องมือแล้ว
ความคลาดเคลื่อนที่เหมาะสมและข้อกำหนดด้านความสวยงาม
ระบุเฉพาะค่าความคลาดเคลื่อนและผิวสำเร็จที่คุณต้องการจริงๆ เท่านั้น ค่าความคลาดเคลื่อนที่แคบเกินความจำเป็นและผิวสำเร็จที่เน้นความสวยงามจะเพิ่มต้นทุนในการกลึงและขัดเงา การลดความคลาดเคลื่อนของพื้นผิวที่ซ่อนอยู่เป็นวิธีที่ความเสี่ยงต่ำในการประหยัดค่าใช้จ่าย
เลือกวัสดุเครื่องมือที่เหมาะสม
เลือกวัสดุของเครื่องมือให้เหมาะสมกับปริมาณการผลิตและชนิดของเรซิน อลูมิเนียมเหมาะสำหรับการผลิตต้นแบบและชิ้นงานเชื่อมต่อในปริมาณน้อย เหล็ก P20/เหล็กอ่อนเหมาะสำหรับการผลิตในปริมาณน้อยต่อเนื่อง และเหล็กกล้าชุบแข็งจะคุ้มค่าก็ต่อเมื่อผลิตในปริมาณมาก การเลือกเครื่องมือที่มีขนาดใหญ่เกินไปสำหรับการผลิตแต่ละครั้งจะทำให้สิ้นเปลืองเงิน
ลดความซับซ้อนที่ไม่จำเป็นของเชื้อรา
ลดความซับซ้อนของส่วนเว้า ส่วนเลื่อน ส่วนยก และกลไกอื่นๆ เท่าที่การออกแบบจะเอื้ออำนวย ชิ้นส่วนที่เคลื่อนไหวแต่ละชิ้นจะเพิ่มต้นทุนและความเสี่ยงในการผลิตเครื่องมือ ดังนั้นควรออกแบบโดยคำนึงถึงชิ้นส่วนเหล่านั้นให้มากที่สุดเท่าที่จะเป็นไปได้โดยไม่ลดทอนฟังก์ชันการทำงาน
ปรับจำนวนโพรงฟันให้เหมาะสมกับปริมาตรที่คาดหวัง
เลือกขนาดโพรงพิมพ์ให้เหมาะสมกับความต้องการใช้งานจริง เครื่องมือพิมพ์หลายโพรงจะเพิ่มต้นทุนการผลิต แต่จะช่วยลดต้นทุนต่อชิ้น ดังนั้นควรเลือกจำนวนโพรงพิมพ์ที่ช่วยลดต้นทุนรวมของโครงการให้เหลือน้อยที่สุดในปริมาณการผลิตที่คาดการณ์ไว้ แทนที่จะเลือกจำนวนโพรงพิมพ์ที่ให้ผลผลิตสูงสุด
ตรวจสอบความต้องการด้านวัสดุและการตกแต่งให้เรียบร้อยตั้งแต่เนิ่นๆ
การกำหนดชนิดของเรซินและผิวเคลือบก่อนการผลิตแม่พิมพ์จะช่วยหลีกเลี่ยงการแก้ไขงานซ้ำและการเสนอราคาใหม่ เกรดของวัสดุมีผลต่อทั้งราคาต่อชิ้นและการสึกหรอของแม่พิมพ์ ดังนั้นควรกำหนดเกรดให้แน่นอนตั้งแต่เนิ่นๆ และหลีกเลี่ยงการเปลี่ยนเกรดหลังจากสร้างแม่พิมพ์เสร็จแล้ว
ขอราคาตามปริมาณ
ขอราคาตามปริมาณที่คุณอาจใช้งานจริง ไม่ใช่แค่ราคาเดียว การเสนอราคาตามปริมาณจะแสดงให้เห็นว่าราคาต่อชิ้น ค่าเสื่อมราคาเครื่องมือ และจุดคุ้มทุนเปลี่ยนแปลงอย่างไร เพื่อให้คุณสามารถวางแผนการสั่งซื้อซ้ำและการขยายขนาดได้อย่างเที่ยงตรง
เปรียบเทียบต้นทุนรวมของโครงการ ไม่ใช่แค่ราคาต่อหน่วย
ราคาต่อชิ้นที่ต่ำอาจซ่อนต้นทุนเครื่องมือที่สูง และราคาแม่พิมพ์ที่ต่ำอาจซ่อนต้นทุนการตกแต่งที่แพง ควรเปรียบเทียบราคารวมของต้นทุนเครื่องมือ ราคาต่อชิ้นตามปริมาณการผลิต กระบวนการผลิตขั้นที่สอง และโลจิสติกส์ เพื่อให้ได้การตัดสินใจที่ยุติธรรม
รายการตรวจสอบต้นทุนการฉีดขึ้นรูปอย่างรวดเร็วสำหรับผู้ซื้อ
ใช้รายการตรวจสอบนี้เพื่อให้แน่ใจว่าได้เปรียบเทียบราคาอย่างยุติธรรมก่อนตัดสินใจ
รูปทรงชิ้นส่วน วัสดุ และปริมาณ
ขนาดโดยรวมและความหนาของผนังได้กำหนดไว้แล้วหรือไม่?
วัสดุที่ใช้ได้รับการสรุปแล้วหรือไม่ และมีผลต่อการสึกหรอของเครื่องมือหรือราคาหรือไม่?
ปริมาณที่เหมาะสมควรเป็นเท่าไหร่ — คำนวณครั้งเดียวหรือคำนวณสะสมไปเรื่อยๆ?
มีการระบุค่าความคลาดเคลื่อนในกรณีที่สำคัญจริงๆ หรือไม่?
ข้อกำหนดด้านเครื่องมือ การตกแต่ง และคุณภาพ
วัสดุเครื่องมือชนิดใดเหมาะสมกับจำนวนการยิงที่คาดการณ์ไว้?
มีการลดการตัดมุมและการกระทำด้านข้างให้น้อยที่สุดหรือไม่?
ควรใช้สี พื้นผิว หรือประเภทการตกแต่งแบบใดกันแน่?
ชิ้นส่วนนี้ต้องผ่านการตรวจสอบคุณภาพและจัดทำรายงานอย่างไรบ้าง?
ข้อสมมติฐานเกี่ยวกับการจัดส่ง โลจิสติกส์ และต้นทุนรวม
ต้องกำหนดวันส่งมอบสินค้าสำหรับการจัดส่งครั้งแรกคือวันใด?
มีค่าใช้จ่ายอะไรบ้าง เช่น ค่าบรรจุภัณฑ์ ค่าขนส่ง และค่าภาษีนำเข้าหรือศุลกากร?
ราคาสินค้าต่อชิ้นรวมค่าตกแต่งและกระบวนการเสริมแล้วหรือไม่?
ผู้จำหน่ายคิดราคาตามปริมาณการสั่งซื้อของคุณหรือไม่?
คำถามที่พบบ่อยเกี่ยวกับต้นทุนการฉีดขึ้นรูปอย่างรวดเร็ว
การฉีดขึ้นรูปพลาสติกแบบรวดเร็วมีค่าใช้จ่ายเท่าไหร่?
ไม่มีตัวเลขตายตัว คาดว่าค่าใช้จ่ายในการผลิตแม่พิมพ์อย่างรวดเร็วจะอยู่ที่ประมาณ 1,000 ดอลลาร์ถึงมากกว่า 50,000 ดอลลาร์ ขึ้นอยู่กับวัสดุและความซับซ้อนของแม่พิมพ์ และราคาต่อชิ้นจะอยู่ระหว่างต่ำกว่าหนึ่งดอลลาร์ถึงหลายดอลลาร์ ต้นทุนรวมคือค่าใช้จ่ายในการผลิตแม่พิมพ์ บวกกับราคาต่อชิ้น คูณด้วยปริมาณ
เครื่องมือฉีดขึ้นรูปพลาสติกแบบเร็วมีราคาเท่าไหร่?
เครื่องมือขึ้นรูปเร็วที่ทำจากอลูมิเนียมโดยทั่วไปมีราคาตั้งแต่ 1,500 ถึง 8,000 ดอลลาร์สหรัฐสำหรับชิ้นส่วนที่ไม่ซับซ้อน เครื่องมือที่ทำจากเหล็ก P20/เหล็กอ่อนมีราคาตั้งแต่ประมาณ 3,000 ถึง 25,000 ดอลลาร์สหรัฐ และเครื่องมือที่ทำจากเหล็กชุบแข็งมีราคาเริ่มต้นที่ประมาณ 15,000 ดอลลาร์สหรัฐ และอาจสูงขึ้นไปอีกขึ้นอยู่กับความซับซ้อนและจำนวนช่อง
ชิ้นส่วนที่ผลิตด้วยวิธีการฉีดขึ้นรูปมีราคาเท่าไหร่?
โดยทั่วไป ราคาต่อชิ้นจะอยู่ที่ประมาณ 0.50 ถึง 5.00 ดอลลาร์สหรัฐ สำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลางก่อนการตกแต่ง ซึ่งจะแตกต่างกันไปตามชนิดของเรซิน น้ำหนัก เวลาในการผลิต จำนวนช่อง และปริมาตร เนื่องจากต้นทุนของแม่พิมพ์จะถูกคิดเฉลี่ยตลอดการผลิต
ปัจจัยใดบ้างที่ส่งผลต่อต้นทุนการฉีดขึ้นรูปพลาสติกอย่างรวดเร็ว?
ปัจจัยหลักที่ส่งผลต่อการออกแบบ ได้แก่ ขนาดและความซับซ้อนของชิ้นส่วน ร่องและส่วนยื่นด้านข้าง วัสดุและอายุการใช้งานของเครื่องมือ จำนวนช่องแม่พิมพ์ การออกแบบระบบระบายความร้อนและทางเข้าแม่พิมพ์ ผิวสำเร็จ และการเปลี่ยนแปลงการออกแบบก่อนหรือหลังการใช้เครื่องมือ
ปริมาณการผลิตส่งผลต่อต้นทุนการฉีดขึ้นรูปอย่างไร?
ปริมาณการผลิตที่สูงขึ้นจะช่วยลดต้นทุนต่อชิ้นโดยรวม เนื่องจากค่าใช้จ่ายด้านเครื่องมือคงที่ถูกกระจายไปยังจำนวนชิ้นที่มากขึ้น เครื่องมือราคา 5,000 ดอลลาร์จะเพิ่มต้นทุน 10 ดอลลาร์ต่อชิ้นเมื่อผลิต 500 ชิ้น แต่จะเพิ่มเพียง 0.50 ดอลลาร์ต่อชิ้นเมื่อผลิต 10,000 ชิ้น
การฉีดขึ้นรูปพลาสติกจะคุ้มค่าเมื่อใด?
โดยทั่วไปแล้ว การฉีดขึ้นรูปจะคุ้มค่าเมื่อปริมาณการผลิตถึงหลักร้อยถึงหลักพันชิ้น เนื่องจากค่าเสื่อมราคาของเครื่องมือจะลดลงมากพอที่จะเอาชนะทางเลือกที่ไม่ต้องใช้เครื่องมือ เช่น การตัดเฉือนด้วยเครื่อง CNC หรือการพิมพ์ 3 มิติ ในแง่ของต้นทุนต่อหน่วย
คุณคำนวณปริมาณจุดคุ้มทุนของการฉีดขึ้นรูปอย่างไร?
นำต้นทุนการผลิตแม่พิมพ์มาหารด้วยส่วนต่างต้นทุนต่อชิ้นเมื่อเทียบกับวิธีการผลิตแบบอื่น: จุดคุ้มทุน = ต้นทุนการผลิตแม่พิมพ์ ÷ (ต้นทุนต่อชิ้นของวิธีการผลิตแบบอื่น − ต้นทุนต่อชิ้นของวิธีการผลิตแบบขึ้นรูป) ที่ปริมาณการผลิตเท่านี้ ต้นทุนรวมของทั้งสองวิธีจะเท่ากัน
การฉีดขึ้นรูปพลาสติกแบบเร็ว (Rapid Injection Molding) มีราคาถูกกว่าการตัดเฉือนด้วยเครื่อง CNC หรือไม่?
ขึ้นอยู่กับปริมาณ สำหรับปริมาณไม่มาก การใช้เครื่องจักร CNC โดยไม่ต้องใช้เครื่องมือมักจะถูกกว่า แต่หากปริมาณสูงกว่าจุดคุ้มทุน การฉีดขึ้นรูปอย่างรวดเร็วจะดีกว่า เพราะต้นทุนต่อชิ้นที่ต่ำกว่าจะชดเชยกับค่าเสื่อมราคาของเครื่องมือที่ตัดจำหน่ายไปแล้ว
การฉีดขึ้นรูปพลาสติกแบบเร็ว (Rapid Injection Molding) ราคาถูกกว่าการพิมพ์ 3 มิติหรือไม่?
สำหรับการผลิตในปริมาณน้อยมาก การพิมพ์ 3 มิติ มักจะมีราคาถูกกว่า เพราะไม่จำเป็นต้องใช้เครื่องมือ แต่เมื่อปริมาณการผลิตเพิ่มขึ้นจนถึงระดับกลาง — ซึ่งมักจะอยู่ในช่วงหลักร้อยถึงหลักพันชิ้น — การฉีดขึ้นรูปอย่างรวดเร็วจะกลายเป็นตัวเลือกที่ต้นทุนต่ำกว่า
ฉันจะลดต้นทุนการฉีดขึ้นรูปพลาสติกอย่างรวดเร็วได้อย่างไร?
นำ DFM มาใช้ตั้งแต่เนิ่นๆ ผ่อนปรนค่าความคลาดเคลื่อนและผิวสำเร็จที่ไม่จำเป็น เลือกวัสดุเครื่องมือที่เหมาะสม ลดความซับซ้อนของรูปทรงแม่พิมพ์ กำหนดขนาดช่องว่างให้เหมาะสม ยืนยันวัสดุตั้งแต่เนิ่นๆ และขอราคาตามปริมาณเพื่อให้คุณสามารถเปรียบเทียบต้นทุนรวมของโครงการแทนที่จะเปรียบเทียบเฉพาะราคาต่อหน่วย
สรุป: ใช้ต้นทุนรวมและจุดคุ้มทุนในการเลือกกระบวนการที่เหมาะสม
การฉีดขึ้นรูปอย่างรวดเร็ว (Rapid injection molding) เหมาะสมที่จะนำมาใช้ระหว่างการผลิตต้นแบบและการผลิตเต็มรูปแบบ เนื่องจากเป็นการผสมผสานคุณภาพของการขึ้นรูปเข้ากับเครื่องมือขนาดเล็กและรวดเร็ว การตัดสินใจว่าจะเลือกใช้เทคนิคนี้หรือไม่นั้น ขึ้นอยู่กับต้นทุนเครื่องมือ ราคาต่อชิ้น และปริมาณการผลิตมากกว่าตัวเลขเพียงอย่างเดียว ควรคำนวณต้นทุนรวม เปรียบเทียบจุดคุ้มทุนกับทางเลือกอื่นๆ และพิจารณาตารางการผลิตและความต้องการวัสดุควบคู่ไปกับราคา หากปริมาณและรูปทรงของชิ้นงานบ่งชี้ว่าควรใช้ชิ้นส่วนขึ้นรูป และคุณต้องการการออกแบบเพื่อการผลิต (DFM) และการเสนอราคาตามปริมาณมากกว่าราคาตายตัวLKprototypeมีบริการผลิตเครื่องมืออย่างรวดเร็วและการฉีดขึ้นรูปปริมาณน้อย พร้อมคำแนะนำทางวิศวกรรมเพื่อช่วยให้คุณเปรียบเทียบต้นทุนได้อย่างตรงไปตรงมา