ЛКпрототип
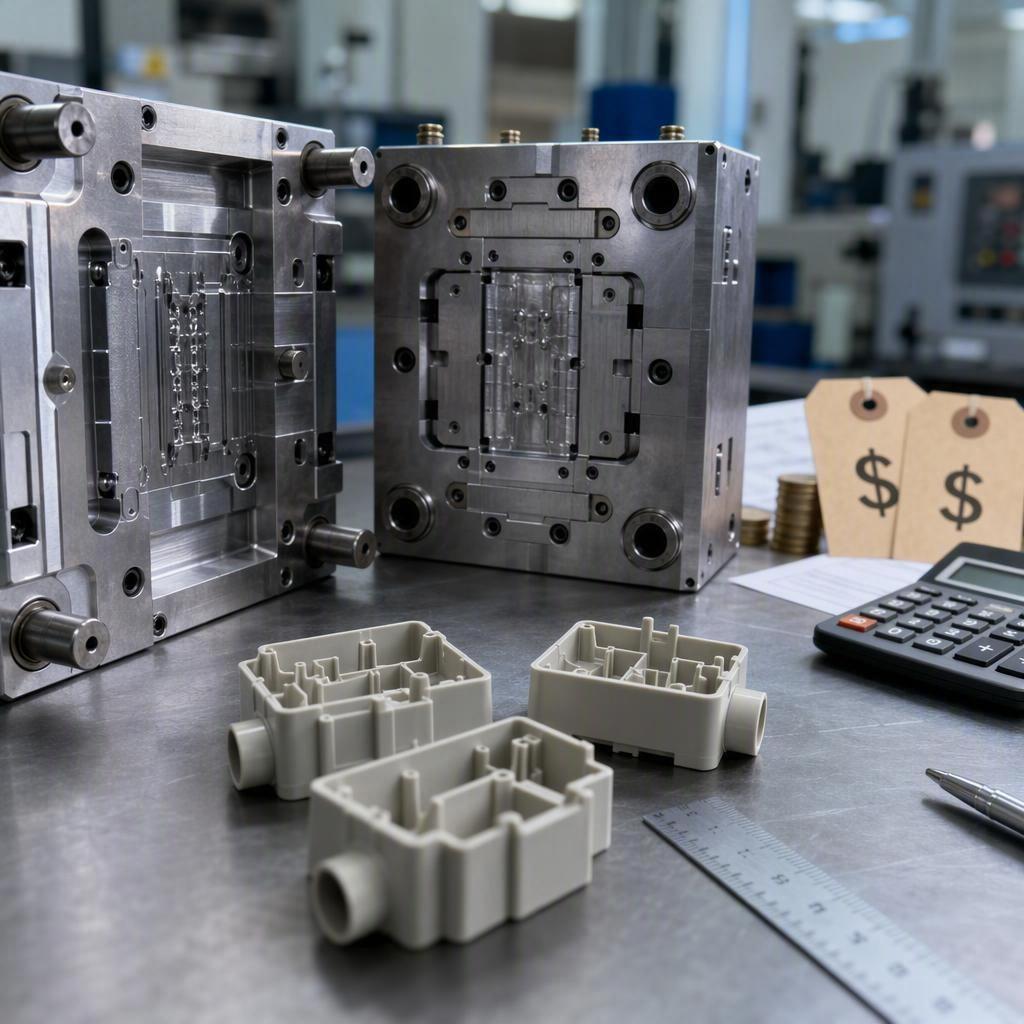
Если вы оцениваете, подходит ли технология быстрого литья под давлением для вашей программы, честный ответ таков: единой цены не существует. Затраты делятся на единовременные инвестиции в оснастку и периодические платежи за каждую деталь, и именно это разделение определяет, имеет ли смысл использовать данный процесс в ваших объемах. В этом руководстве подробно рассматривается структура затрат и показано, как смоделировать точку безубыточности по сравнению с обработкой на станках с ЧПУ и 3D-печатью.
Основные выводы
Стоимость быстрого литья под давлением состоит из двух частей: разовые затраты на оснастку (NRE) плюс разовые затраты на каждую деталь, включающие материал, машинное время и отделку.
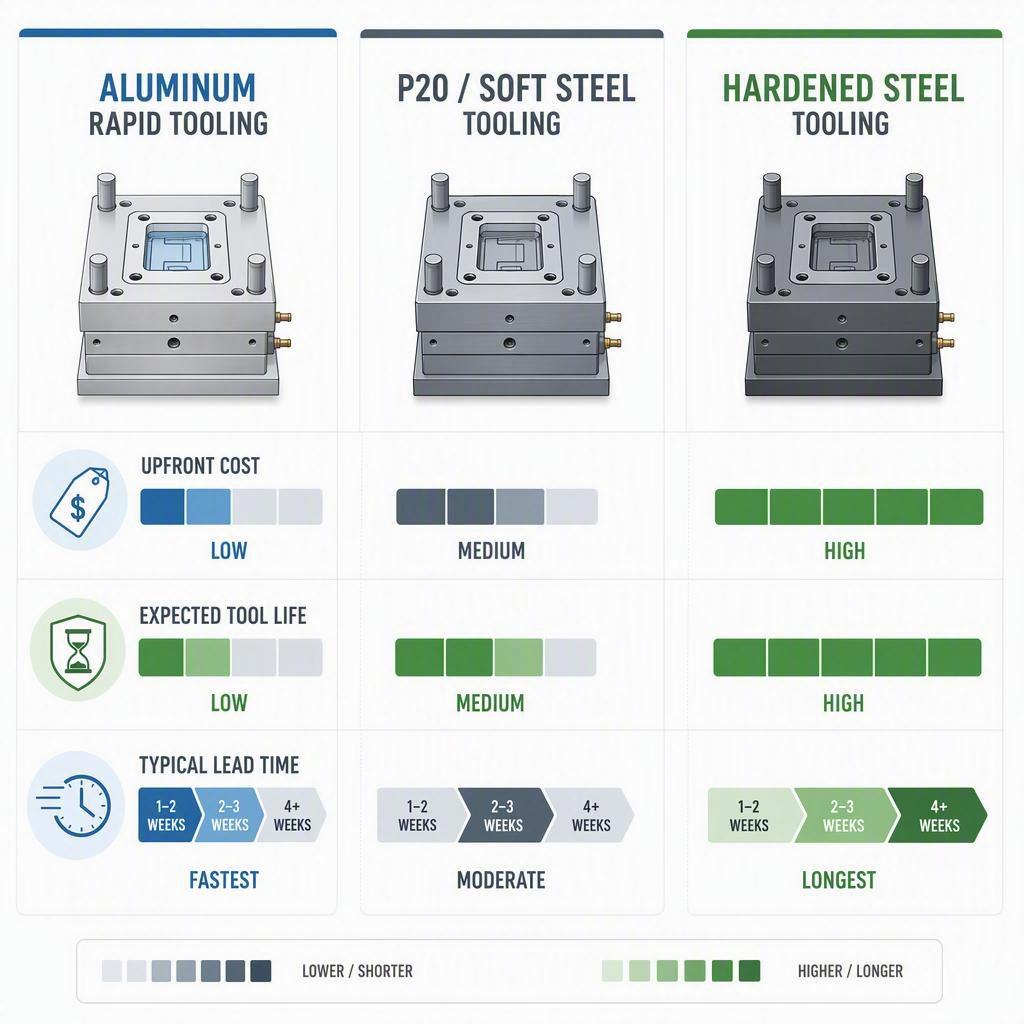
Быстрорежущая оснастка из алюминия — самая дешевая и быстрая, но имеет ограниченный срок службы; сталь P20/мягкая сталь занимает промежуточное положение; закаленная сталь — самая долговечная и самая дорогая.
Точка безубыточности достигается тогда, когда использование фиксированной оснастки в сочетании с более низкой себестоимостью одной детали превосходит альтернативу без оснастки — как правило, это несколько сотен или несколько тысяч деталей в зависимости от геометрии.
Указанные диапазоны цен носят ориентировочный характер, а не являются стандартами; всегда сверяйте цену с расчетом количества для конкретной детали.
Краткий ответ: Сколько стоит быстрое литье под давлением?
В целом, стоимость быстрой оснастки может варьироваться от примерно 1,000 до более чем 50 000 долларов, а цена за деталь — от менее доллара до нескольких долларов, без учета финишной обработки и логистики. Небольшая одногнездная алюминиевая оснастка может стоить от 1,500 до 5,000 долларов, в то время как мостовая оснастка из стали P20 или мягкой стали может достигать 5,000–25 000 долларов и более. Стоимость закаленной производственной оснастки начинается от более высокой цены, часто от 15 000 долларов и выше. Окончательная цена за деталь зависит от материала, веса, времени цикла и количества.
Типичные составляющие стоимости быстрого литья под давлением
Каждое предложение по быстрому литью под давлением сводится к нескольким предсказуемым категориям:
Единовременные инженерные (оснасточные) затраты , включающие проектирование пресс-форм, проектирование с учетом технологичности производства (DFM), механическую обработку и проверку качества.
Стоимость материалов равна цене смолы, умноженной на количество впрыскиваемой смолы на одну деталь.
Стоимость обработки зависит от почасовой ставки станка, времени цикла и количества полостей.
Затраты на рабочую силу и накладные расходы , включая подготовку, обработку и контроль качества.
Вторичные операции , такие как обрезка, отделка, покраска или печать.
Логистика : доставка, упаковка и любые грузоперевозки.
Стоимость оснастки против стоимости одной детали
Рассматривайте затраты на оснастку как единовременный первоначальный взнос, а стоимость детали — как постоянные расходы. При небольших объемах производства затраты на оснастку составляют основную часть общей суммы. По мере увеличения объемов производства решающим фактором становится цена за деталь — особенно стоимость материалов и время производственного цикла. При сравнении предложений никогда не ориентируйтесь только на цену за единицу продукции; амортизация затрат на оснастку существенно меняет реальную стоимость детали.
Почему не существует единой стандартной цены
Стоимость быстрого литья под давлением зависит от размера детали, сложности пресс-формы, материала, типа инструмента, допусков, качества обработки поверхности и объема производства. Две детали, которые выглядят похожими, могут отличаться по инструменту на порядок. Именно поэтому авторитетные рекомендации указывают диапазоны и называют факторы, влияющие на стоимость, вместо того, чтобы цитировать универсальное число.
В каких случаях быстрое литье под давлением имеет финансовый смысл?
Быстрое литье под давлением подходит не для любых объемов производства. Оно занимает определенное место на стыке прототипирования и полномасштабного серийного производства и наиболее привлекательно, когда требуются детали из формованных материалов в умеренных количествах и в сжатые сроки.
От прототипа к серийному производству
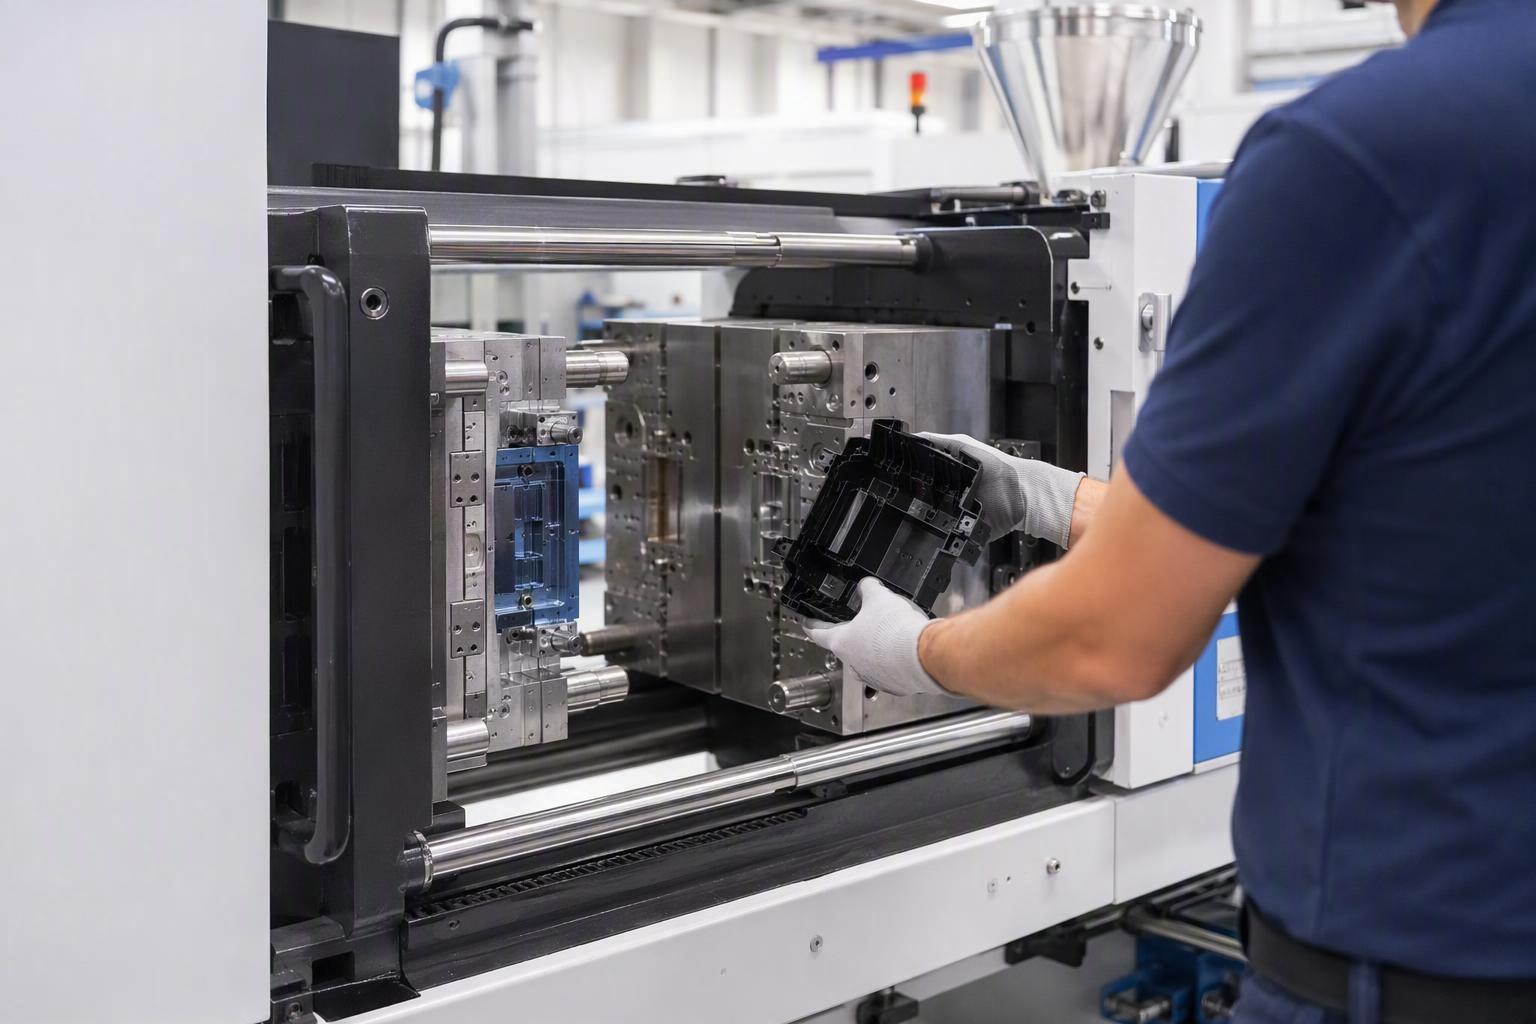
Когда ваша конструкция стабилизировалась и вам нужны функциональные детали, изготовленные методом литья из полимерной смолы, а не просто единичные экземпляры, быстрое изготовление оснастки из алюминия или мягкой стали обеспечивает необходимый переходный этап. Эта оснастка позволяет проверить соответствие размеров, функциональность, свойства материала и сборку во время пилотного или начального этапа запуска, прежде чем вы решитесь на дорогостоящую серийную литьевую форму.
Если даже небольшой металлический инструмент кажется вам излишним, более мягкий промежуточный этап позволит отойти на одну ступень назад в том же диапазоне. Вакуумное литье позволяет заливать инженерный полиуретан в силиконовую форму, изготовленную по напечатанной или обработанной на станке мастер-модели, получая от десятка до нескольких сотен функциональных деталей за небольшую часть стоимости металлического инструмента. Это позволяет проверить соответствие размеров, качество отделки и сборки до того, как вы потратите деньги на оснастку для литья под давлением.
Мелкосерийное производство и вывод продукции на рынок
Для партий от нескольких сотен до нескольких тысяч изделий быстрое литье под давлением часто превосходит по себестоимости как обработку на станках с ЧПУ, так и 3D-печать, сохраняя при этом качество отливки. Оно хорошо подходит для ограниченных запусков продукции, региональных поставок, производства запасных частей и пробных запусков, когда еще не оправдано использование стальной оснастки с длительным сроком службы.
Требования к материалам и эксплуатационным характеристикам
Поскольку при литье под давлением используются стандартные конструкционные смолы, этот метод подходит для деталей, требующих определенных механических, термических или нормативных свойств, а также стабильного качества от партии к партии. Если ваша деталь должна быть армирована стекловолокном или соответствовать жестким условиям эксплуатации, то формованная смола — а не напечатанный или отлитый заменитель — может быть единственным практичным решением.
Стабильность конструкции и ожидаемый спрос
Быстрое изготовление оснастки наиболее экономично, когда геометрия в значительной степени зафиксирована. Частые изменения конструкции снижают ценность любой оснастки. Перед инвестированием подтвердите ожидаемый спрос и вероятность скорых изменений. Если объемы производства невелики, а изменения в конструкции высоки, то безинструментальный процесс может быть более целесообразным.
Структура затрат на быстрое литье под давлением
Это помогает формализовать процесс накопления затрат, позволяя сравнивать варианты и рассчитывать точку безубыточности.
Быстрое изготовление оснастки и затраты на НИОКР
Оснастка — самая крупная статья первоначальных затрат и основной источник разброса цен. Она включает в себя проектирование с учетом технологичности использования (DFM) и конструкцию пресс-формы, основание пресс-формы, обработку полостей, боковые механизмы или подъемные механизмы, а также испытания. Цена возрастает с увеличением сложности элементов, количества полостей и выбранного материала инструмента, поскольку каждый из этих факторов влияет на время обработки и трудозатраты на проектирование.
себестоимость производства одной детали
Постоянные затраты включают в себя материалы, машинное время, рабочую силу и накладные расходы. Машинное время — это произведение почасовой ставки пресса и времени цикла, деленное на количество полостей. Материал — это цена смолы за единицу веса, умноженная на вес детали (и литника). Брак и неэффективность процесса добавляют небольшие накладные расходы к каждой качественной детали.
Дополнительные затраты на отделку, контроль качества и логистику.
Внешние требования, такие как текстурирование, покраска или печать, а также контроль качества и упаковка, увеличивают себестоимость единицы продукции. Логистика влияет как на стоимость оснастки, так и на общую стоимость детали. Учитывайте эти факторы при сравнении общей стоимости программы, а не только цены пресс-формы.
Простая формула общей стоимости
Наглядный способ сравнения — это суммирование разовых и периодических затрат:
Общая стоимость программы = стоимость оснастки + (цена за деталь × количество)
Эта формула лежит в основе каждого решения о точке безубыточности, приведенного ниже. Сохраняйте цены на оснастку, стоимость детали и количество в одних и тех же единицах измерения, а отделку и логистику добавляйте отдельно, когда это необходимо.
Амортизация оснастки на деталь
Распределение стоимости оснастки по всей партии позволяет получить амортизацию: разделите стоимость оснастки на количество и добавьте к цене за деталь, чтобы получить полную себестоимость единицы продукции. При производстве 500 деталей оснастка стоимостью 5,000 долларов добавляет 10 долларов к стоимости детали. При производстве 10 000 деталей та же оснастка добавляет всего 0.50 доллара к стоимости детали. Именно поэтому себестоимость единицы продукции при литье так резко снижается с увеличением объема производства.
Что влияет на стоимость оснастки для быстрого литья под давлением?
Большая часть колебаний в цене быстрой оснастки обусловлена рядом инженерных решений, которые вы контролируете на ранних этапах.
Размер детали и сложность пресс-формы
Для деталей большего размера требуются более крупные основания пресс-форм и больший объем механической обработки, что повышает стоимость. Сложность имеет еще большее значение: глубокая вытяжка, тонкие стенки, сложные стержни и крутые углы увеличивают сложность обработки и риск повреждения инструмента. Детали более простой геометрии обрабатываются быстрее и стоят дешевле.
Подрезы, направляющие, подъемники и выталкиватели
Подрезы вынуждают инструмент использовать боковые действия, подъёмники или сжимающиеся сердечники для освобождения детали. Каждый движущийся механизм увеличивает объем обработки, сборки и риски, а также повышает стоимость и сроки выполнения заказа. Линии разъема и выталкивания часто можно спроектировать таким образом, чтобы избежать или минимизировать эти особенности.
Срок службы пресс-форм и инструмента
Алюминий обрабатывается быстро и дешево, но изнашивается быстрее; сталь P20/мягкая сталь служит дольше при умеренных затратах; закаленная сталь является наиболее долговечной, но изготавливается медленнее всего. Выбирайте материал в соответствии с ожидаемым количеством циклов формования и абразивностью смолы, поскольку абразивные материалы для литья или смолы, армированные стекловолокном, быстрее изнашивают мягкие инструменты.
Количество полостей и конфигурация пресс-формы
Одногнездный инструмент является самым дешевым, но позволяет изготовить одну деталь за цикл. Двух-, четырех- или восьмигнездные инструменты увеличивают стоимость оснастки, одновременно снижая себестоимость цикла изготовления одной детали. Подбирайте количество гнезд в соответствии с ожидаемым объемом производства, а не стремитесь к максимальной производительности, которая вам не нужна.
Охлаждение, литниковые системы и проектирование пресс-форм
Хорошее охлаждение сокращает время цикла, но сложные или комплексные системы охлаждения обходятся дороже в обработке. Расположение литниковых каналов и конструкция литниковых каналов влияют на качество заполнения, время цикла и на то, где будут появляться декоративные следы. Эти решения представляют собой компромисс между затратами на оснастку и экономией на каждой детали.
Требования к отделке поверхности и внешнему виду
Полировка, текстурирование и глянцевая или бархатистая отделка требуют дополнительной обработки инструментом и более длительных сроков выполнения. Если деталь скрыта от глаз или не нуждается в декоративной отделке, смягчение требований к отделке — один из самых быстрых способов сократить затраты на оснастку.
Изменения в DFM до начала изготовления оснастки.
Изменения, внесенные до изготовления пресс-формы с учетом технологичности производства — например, корректировка уклона, толщины стенок или линии разъема — снижают риски и затраты на оснастку. Каждое изменение, запрошенное после начала изготовления оснастки, увеличивает объем доработок и сроки. Тщательный анализ технологичности производства на начальном этапе, как правило, является самым дешевым решением в отношении оснастки.
Что влияет на цену деталей, изготовленных методом быстрого литья под давлением?
В условиях мелкосерийного производства, где преобладает производство оснастки, цена за деталь имеет наибольшее значение по мере увеличения объемов наращивания производства. Понимание факторов, влияющих на цену, позволяет вести переговоры и оптимизировать процесс.
Стоимость пластиковой смолы и материалов
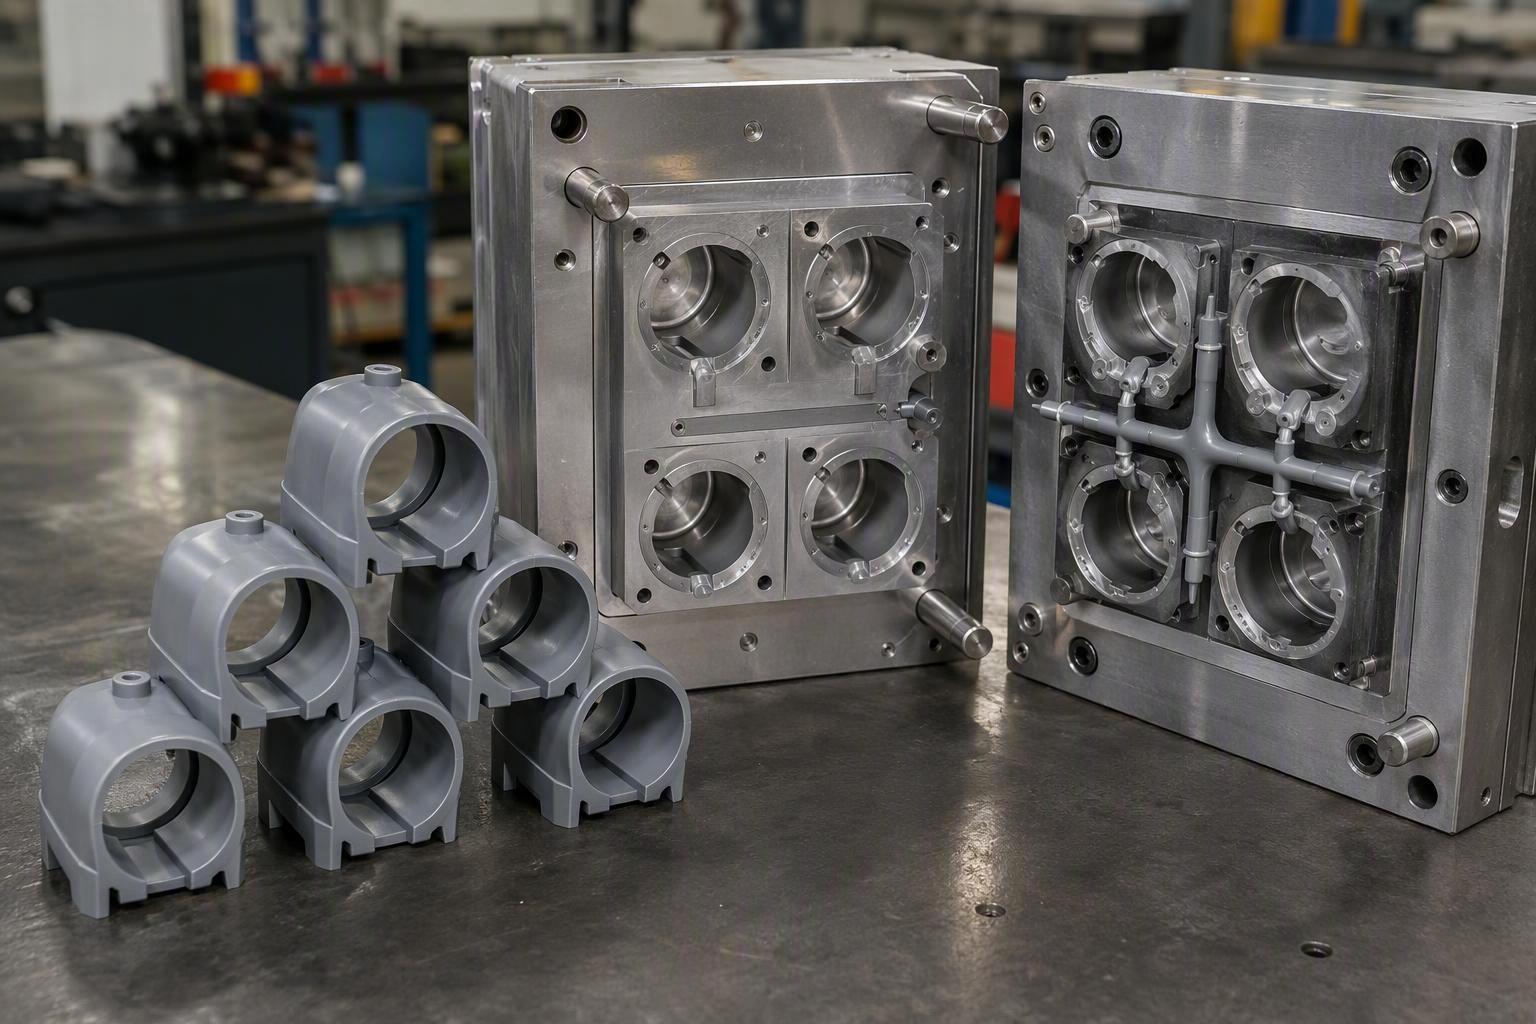
Обычные полимерные смолы недороги; специальные и высококонцентрированные смолы стоят дороже за килограмм. Материал, как правило, является основной составляющей текущих затрат, поэтому выбор смолы напрямую влияет на цену за единицу продукции. Наполненные или армированные стекловолокном марки повышают стоимость материала и могут также сократить срок службы инструмента.
Вес детали и расход материала
Более тяжелые детали потребляют больше смолы за один цикл литья, что увеличивает стоимость. Тонкие, однородные стенки уменьшают расход материала и сокращают время охлаждения. Отходы из литниковых каналов и обводных борозд также увеличивают расход материала, поэтому конструкция литниковых каналов влияет на реальную стоимость смолы для каждой качественной детали.
Время цикла и тоннаж оборудования
Время цикла — один из наиболее важных факторов, влияющих на цену детали, поскольку оно определяет, сколько деталей машина производит в час; охлаждение обычно занимает большую часть цикла. Более крупные машины имеют более высокую почасовую ставку, а необходимая производительность зависит от площади поверхности и давления упаковки.
Количество полостей и эффективность производства
Увеличение количества кавитационных полостей приводит к увеличению количества деталей за цикл, что снижает себестоимость оборудования и обработки одной детали после амортизации оснастки. Компромисс заключается в увеличении стоимости оснастки, поэтому количество кавитационных полостей следует рассчитывать в соответствии с реальным объемом производства.
Накладные расходы на рабочую силу, брак и производственные издержки
Настройка, эксплуатация, контроль качества и производственные операции увеличивают накладные расходы на каждую деталь. Брак от пусконаладочных работ, литников и отклонений в процессе производства повышает эффективную стоимость одной качественной детали, поэтому последовательный и хорошо проверенный процесс имеет важное значение.
Вторичные операции и финишная обработка деталей
Обрезка, снятие заусенцев, покраска, печать, сварка и дополнительный контроль увеличивают текущие затраты после литья. Если требуется декоративная или функциональная отделка, учитывайте ее в цене детали, а не предполагайте, что она включена в стоимость.
Типичные диапазоны стоимости быстрого литья под давлением
Опубликованные диапазоны цен полезны для планирования бюджета, но рассматривайте их как ориентировочные. Фактические цены могут отличаться в зависимости от геометрии, инструмента, материала и объема работ.
Диапазон цен на быстрое изготовление алюминиевых оснасток
Алюминиевые пресс-формы, как правило, являются самым дешевым и быстрым вариантом. Простые одногнездные алюминиевые быстроизготовительные пресс-формы обычно стоят от 1,500 до 5,000 долларов, а более сложные быстроизготовительные формы — от 8,000 до 15,000 долларов. Срок службы пресс-формы ограничен, часто от нескольких тысяч циклов до примерно 20,000–50,000 циклов в зависимости от сплава и смолы, поэтому алюминий подходит для прототипов и небольших партий мостов.
Диапазон цен на оснастку из стали P20 и мягкой стали
Сталь P20 и предварительно закаленная мягкая сталь занимают промежуточное положение между алюминием и закаленной сталью по стоимости и долговечности. Простая одногнездная оснастка из стали P20 обычно стоит от 3,000 до 8,000 долларов, в то время как более сложные или многогнездные мостовые оснастки достигают 10 000–25 000 долларов и более. Срок службы инструмента обычно составляет примерно от 10 000 до 200 000 циклов, что делает сталь P20 отличным выбором для длительных мелкосерийных и переходных серийных производств.
Диапазон цен на инструменты из закаленной стали
Закаленная сталь — самый прочный и самый дорогой материал. Стоимость одногнездных пресс-форм для серийного производства начинается примерно с 15 000 долларов и может достигать 50 000 долларов и более для сложных многогнездных пресс-форм. Срок службы инструмента обычно составляет от 100 000 до 1 000 000 и более циклов, но время изготовления увеличивается. Использование закаленной стали обычно оправдано только тогда, когда объем производства оправдывает инвестиции.
Типичные диапазоны цен за деталь
Для типичных мелких и средних деталей цена за одну отлитую деталь обычно составляет от 0.50 до 5.00 долларов, при этом цена на простые детали, выпускаемые большими партиями, снижается, а на сложные детали или детали из конструкционных материалов — повышается. Цена за деталь снижается с увеличением объема производства, поскольку затраты на оснастку и переналадку распределяются на большее количество единиц продукции.
Как размер и сложность детали влияют на диапазон
Стоимость увеличивается с размером детали, сложностью пресс-формы и количеством элементов. Небольшая, простая, тонкостенная деталь находится в нижней части диапазона стоимости как оснастки, так и самой детали, в то время как крупная деталь с направляющими, жесткими допусками и декоративной отделкой находится в верхней части этого диапазона. Укажите эти факторы при сравнении любых двух предложений.
Как ответственно использовать опубликованные диапазоны цен
Используйте диапазоны для проверки обоснованности предложения и структурирования ваших ожиданий, а не в качестве договорного стандарта. Поскольку нет двух одинаковых деталей, единственное надежное число — это предложение, основанное на количестве, материале и отделке, указанных в вашей CAD-модели. Если опубликованный диапазон сильно отличается от предложения, это обычно указывает на разницу в геометрии, количестве полостей, материале инструмента или отделке, о которой вам следует уточнить.
Сроки и график выполнения работ по быстрому литью под давлением
Стоимость и расписание взаимосвязаны. Понимание графика позволяет выявить причины задержек и понять, как изменения в проекте влияют на оба фактора.
Проектирование оснастки и анализ DFM-технологий
Программа начинается с анализа DFM (технологичности изготовления) и проектирования пресс-формы, что обычно занимает от нескольких дней до одной-двух недель в зависимости от сложности детали и скорости получения обратной связи. Принятые здесь решения — линия разъема, литниковый канал, уклон, выталкивание — определяют большую часть последующего графика.
Обработка и сборка инструментов
Механическая обработка и сборка на верстаке обычно являются самым длительным этапом, занимающим от нескольких недель для простой алюминиевой оснастки до нескольких недель для сложной стальной пресс-формы. Этот этап включает в себя вырезание полостей, добавление боковых элементов, полировку и изготовление пресс-формы.
Образец T0, исправления и проверка
Первые пробные оттиски (T0/T1) позволяют проверить деталь на соответствие чертежу. Здесь же проводится контроль размеров, предоставляется обратная связь и вносятся необходимые корректировки инструмента, что часто занимает неделю или больше. Изменения в конструкции или спецификации, запрошенные после изготовления первых образцов, продлевают цикл разработки.
Производственный цикл и окончательная доставка
После утверждения проекта начинается производство необходимого количества деталей, что при небольших объемах может занять всего несколько дней. Затем производится окончательная проверка, упаковка и логистика для доставки деталей. Общее время от утверждения проекта до первой отгрузки обычно составляет несколько недель для программ быстрого производства.
Как изменения в дизайне влияют на стоимость и сроки выполнения заказа
Изменения до изготовления оснастки обходятся недорого; изменения после обработки — новые направляющие, измененная геометрия, переделанные полости — увеличивают расход материала, трудозатраты и время. Каждая поздняя доработка увеличивает как стоимость, так и сроки, поэтому зафиксируйте проект, который вы планируете изготовить, и используйте DFM (проектирование для производства) на ранних этапах, чтобы избежать неожиданностей.
Анализ точки безубыточности в сравнении с 3D-печатью и обработкой на станках с ЧПУ.
Наиболее наглядный способ определить оптимальное время для процесса — это анализ точки безубыточности: нужно найти такое количество продукции, при котором постоянные затраты на производство с использованием оснастки плюс более низкая цена за деталь равны стоимости альтернативного варианта без использования оснастки.
Что такое объем безубыточности при литье под давлением?
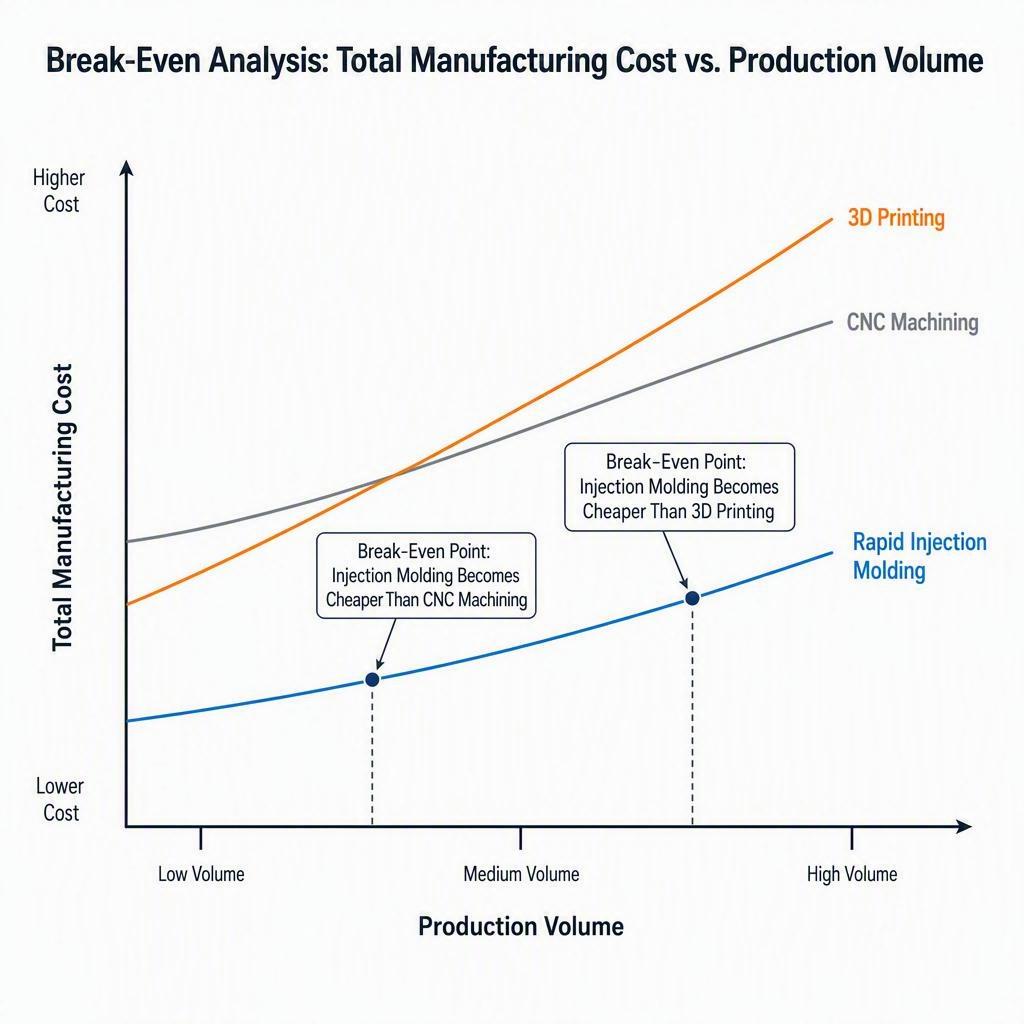
Точка безубыточности — это объем производства, при котором общая стоимость быстрого литья под давлением (оснастка плюс стоимость одной детали × количество) равна общей стоимости альтернативного метода, такого как обработка на станках с ЧПУ или 3D-печать. Ниже этой точки безинструментальный процесс обычно дешевле; выше нее выигрывает литье под давлением, поскольку его стоимость одной детали ниже после окупаемости оснастки.
Базовая формула точки безубыточности
Приравняйте обе суммы затрат и вычислите количество:
Точка безубыточности по объему производства = стоимость оснастки ÷ (альтернативная стоимость одной детали − стоимость формованной детали)
Например, если алюминиевый инструмент стоит 5,000 долларов, деталь, изготовленная методом печатной формы, стоит 8 долларов, а деталь, изготовленная методом литья, стоит 1.50 доллара, то точка безубыточности составляет примерно 5,000 долларов ÷ (8.00 долларов − 1.50 доллара) = около 769 деталей. При объеме производства, превышающем этот показатель, литье становится более дешевым вариантом.
Точка безубыточности против 3D-печати
3D-печать не требует оснастки и имеет более высокую стоимость одной детали. В опубликованных анализах переходный период между 3D-печатью и литьевым формованием часто указывается в диапазоне примерно от 250 до нескольких тысяч деталей для распространенных геометрических форм, хотя для небольших сложных деталей он может быть еще выше. При очень малых объемах печать обычно выигрывает; по мере увеличения объемов производства, переходящих за пределы переходного периода, литье становится более предпочтительным.
Точка безубыточности против обработки на станках с ЧПУ
Обработка на станках с ЧПУ также позволяет избежать использования оснастки, но обходится дороже в пересчете на одну деталь, чем литье под давлением при массовом производстве. Точка безубыточности по сравнению с ЧПУ обычно составляет от нескольких сотен до нескольких тысяч единиц в зависимости от стоимости оснастки и того, насколько дешевле отлитая деталь. Помимо этого, литье под давлением амортизирует стоимость оснастки и выигрывает по цене за единицу продукции.
Быстрое изготовление оснастки против серийного производства оснастки
Быстрое изготовление оснастки снижает точку безубыточности по сравнению с крупногабаритной производственной пресс-формой, поскольку первоначальные инвестиции в оснастку меньше, даже ценой сокращения срока службы инструмента. Если вам нужно изготовить всего несколько тысяч деталей, быстрое изготовление алюминиевой или P20 оснастки позволит достичь точки безубыточности гораздо быстрее, чем затраты на шестизначную стоимость стальной производственной пресс-формы.
Почему точка безубыточности зависит от реальных затрат по проекту
Точка безубыточности зависит от используемых ресурсов. Стоимость оснастки, стоимость одной детали и цена за единицу альтернативного варианта — все эти факторы влияют на точку безубыточности, иногда существенно. Всегда производите расчеты на основе фактической сметы — с учетом отделки, отходов и логистики — а не полагайтесь на эмпирические правила.
Примеры стоимости быстрого литья под давлением в зависимости от объема
Примеры наглядно демонстрируют эффект объема. Приведенные ниже цифры представляют собой иллюстративные сценарии с указанными предположениями, а не расценки на конкретную деталь.
Пример расчета стоимости 500 деталей.
Предположим, что простая алюминиевая оснастка стоит 5,000 долларов, а цена одной детали, изготовленной методом литья, составляет 2.50 доллара. Общая стоимость литья составляет 5,000 долларов + (2.50 доллара × 500) = 6,250 долларов. Сравните это с ЧПУ, где, скажем, цена детали составляет 10 долларов, или 5,000 долларов за 500 обработанных деталей плюс любые затраты на настройку. При таком малом объеме производства амортизация оснастки в размере 10 долларов за деталь делает альтернативные процессы конкурентоспособными, если только качество литья или материал не являются определяющими.
Пример расчета стоимости 2000 деталей.
Используя тот же инструмент стоимостью 5,000 долларов и цену за деталь, изготовленную методом литья, 2 доллара, общая стоимость литья составляет 5,000 + (2.00 × 2,000) = 9,000 долларов. По сравнению с ЧПУ, где стоимость детали составляет 8 долларов (16 000 долларов), литье теперь выглядит явно дешевле, а 3D-печать с более высокой стоимостью детали теряет еще больше позиций. Амортизация оснастки составляет всего 2.50 доллара за деталь при таком объеме производства.
Пример расчета стоимости 10000 деталей.
Увеличьте объем производства до 10 000 деталей, используя более совершенный пресс-форму P20 стоимостью 12 000 долларов и ценой литья в 1.20 доллара за деталь. Итого составит 12 000 долларов + (1.20 доллара × 10 000) = 24 000 долларов. По сравнению с механической обработкой, стоимость которой составляет несколько долларов за деталь, или печатью по еще более высокой цене, литье под давлением теперь является однозначно более дешевым вариантом, а амортизация оснастки снизилась всего до 1.20 доллара за деталь.
Как амортизация оснастки влияет на себестоимость единицы продукции
Один и тот же инструмент используется для большего количества деталей, поэтому полная себестоимость единицы продукции резко снижается с увеличением объема производства. В приведенных выше примерах инструмент стоимостью 5,000 долларов добавляет 10 долларов к стоимости детали при производстве 500 единиц, но всего 0.50 доллара к стоимости детали при производстве 10 000 единиц. Это главная причина, по которой литье становится дешевле в больших масштабах — и почему всегда следует сравнивать общую стоимость программы, а не только стоимость самой пресс-формы.
Чувствительность к ценам на оснастку и комплектующие
Небольшие изменения в оснастке и цене за деталь сдвигают точку пересечения. Более сложная оснастка удваивает свою стоимость при объеме производства в 500 деталей, но имеет гораздо меньшее значение при объеме в 10 000. И наоборот, разница в цене за деталь в один доллар становится доминирующей при больших объемах производства. При моделировании собственного проекта тестируйте различные варианты оснастки и предположений о цене за деталь, а не одну конкретную точку.
В каких случаях быстрое литье под давлением дешевле, чем альтернативные методы?
Точка безубыточности — это лишь ориентир, а не полная картина. Качество, материалы, допуски и сроки также имеют значение.
Когда следует выбирать быстрое литье под давлением
Быстрое литье под давлением следует выбирать, когда вам необходимо изготавливать от сотен до нескольких тысяч деталей из полимерной смолы, требуется высокая однородность и точность формования, а также необходимо быстрее вывести продукцию на рынок, чем это позволяет использование цельностальной оснастки. Этот метод отлично подходит в качестве промежуточной оснастки для увеличения объемов производства и для запуска продукции, конструкция которой уже стабильна.
Когда стоит продолжать заниматься 3D-печатью?
3D-печать подходит для очень малых объемов производства — от одной единицы до нескольких десятков или сотен — или когда геометрия постоянно меняется, и вы цените скорость итераций проектирования выше себестоимости единицы продукции. Печать также подходит для деталей, которые невозможно отлить или для которых использование оснастки еще не оправдано. Ее ограничениями являются более высокая стоимость одной детали и, для некоторых процессов, более слабые свойства материала.
Когда обработка на станках с ЧПУ может быть предпочтительнее.
Обработка на станках с ЧПУ может быть предпочтительнее, когда требуется прочная, точно выверенная деталь из цельного материала в небольших количествах, особенно из материалов, которые трудно поддаются литью под давлением, или когда необходимо избежать длительного срока изготовления оснастки. Это также хороший выбор, когда объемы производства невелики, а стоимость обработки остается ниже амортизированной стоимости готовой детали.
Когда в результате анализа будет решен вопрос с механической обработкой, предложите оба варианта от одной инженерной команды. В LKprototype на станках с ЧПУ для изготовления прототипов и деталей используются 3-, 4- и 5-осевые фрезерные и токарные станки, а также технология быстрого литья под давлением, что позволяет оценить стоимость и допуски для одной и той же детали без необходимости обращаться к разным поставщикам.
Когда следует инвестировать в производственное оборудование
Переходите к закаленной производственной оснастке, когда объемы производства становятся достаточно высокими, чтобы окупить затраты на инструмент с длительным сроком службы — часто это десятки тысяч деталей и более — или когда вам необходимы максимально короткие циклы производства и наибольшая долговечность в рамках многолетних программ. Быстрое изготовление оснастки может служить промежуточным этапом, пока вы подтверждаете спрос.
Почему точка безубыточности — не единственный фактор, влияющий на принятие решения.
Более дешевый процесс не всегда является оптимальным вариантом. Время выполнения заказа, возможности по поставке материалов, допуски, долговечность инструмента, гибкость минимального заказа и допустимый уровень риска для вашей команды — все это имеет значение. Произведите расчет точки безубыточности, а затем оцените не связанные с затратами факторы, прежде чем принимать окончательное решение.
Как снизить стоимость быстрого литья под давлением
Приведенные ниже рычаги влияют на стоимость в предсказуемом направлении, и их стоит обсудить с любым поставщиком.
Применяйте проектирование с учетом технологичности производства (DFM) до проектирования оснастки.
Перед изготовлением пресс-формы необходимо учесть уклон, толщину стенок, линии разъема и расположение литниковых каналов. Качественный подход к проектированию с учетом технологичности производства (DFM) сокращает время обработки, риски, связанные с инструментом, и вероятность дорогостоящих корректировок после начала изготовления инструмента.
Допуски на оптимальные размеры и требования к внешнему виду.
Указывайте только те допуски и качество обработки, которые вам действительно необходимы. Завышенные допуски и некачественная обработка поверхности увеличивают стоимость механической обработки и полировки. Сглаживание скрытых поверхностей — это низкорискованный способ сэкономить.
Выберите подходящий материал для инструмента.
Подбирайте материал инструмента в соответствии с ожидаемым объемом производства и используемой смолой. Алюминий подходит для небольших серий прототипов и мостовых конструкций; сталь P20/мягкая сталь — для длительных мелкосерийных проектов; закаленная сталь окупается только при больших объемах производства. Выбор слишком большого количества инструмента для конкретной серии приводит к нерациональному расходованию средств.
Уменьшите ненужную сложность процесса образования плесени.
Упростите подрезы, направляющие, подъемники и другие механизмы там, где это позволяет конструкция. Каждая подвижная деталь увеличивает стоимость и риски, связанные с инструментом, поэтому по возможности проектируйте с учетом этих факторов, не жертвуя функциональностью.
Оптимизация количества полостей для ожидаемого объема
Размер канавки определяется реальным спросом. Многоканальный инструмент увеличивает стоимость оснастки, но снижает себестоимость обработки одной детали, поэтому выбирайте количество канавок, которое минимизирует общие затраты на программу при прогнозируемом объеме производства, а не максимально возможную производительность.
Заранее подтвердите требования к материалам и отделке.
Фиксация смолы и финишного покрытия до изготовления оснастки позволяет избежать переделок и пересмотра цен. Марка материала влияет как на цену детали, так и на износ инструмента, поэтому определитесь с ней заранее и избегайте смены материала после изготовления оснастки.
Запросите ценообразование в зависимости от количества
Запрашивайте цены, исходя из реальных объемов производства, а не только из одной точки. Цены, основанные на количестве, показывают, как меняется цена за деталь, амортизация оснастки и точка безубыточности, что позволяет честно планировать повторные заказы и масштабирование производства.
Сравнивайте общую стоимость программы, а не только цену за единицу.
Низкая цена за деталь может скрывать высокую стоимость оснастки, а низкая цена пресс-формы — дорогостоящую финишную обработку. Сравните сумму затрат на оснастку, цену за деталь в зависимости от объемов производства, вторичные операции и логистику, чтобы принять справедливое решение.
Контрольный список затрат на быстрое литье под давлением для покупателей
Используйте этот контрольный список, чтобы убедиться в объективности сравнения цен, прежде чем принимать решение.
Геометрия детали, материал и количество
Габаритные размеры и толщина стенок заданы?
Материал окончательно утвержден, и влияет ли это на износ инструмента или цену?
Каков реалистичный показатель — результат одного запуска или суммарный показатель за определенный период времени?
Указываются ли допустимые отклонения там, где они действительно имеют значение?
Требования к оснастке, отделке и качеству
Какой материал инструмента соответствует ожидаемому количеству выстрелов?
Сведены ли к минимуму подрезки и боковые действия?
Какое покрытие, текстура или краска действительно необходимы?
Какие процедуры контроля качества и составления отчетов необходимы для данной детали?
Предположения относительно доставки, логистики и общей стоимости
К какому сроку доставки необходима первая партия товара?
Какие расходы на упаковку, доставку и таможенное оформление взимаются?
Включены ли финишная обработка и вторичные операции в цену за деталь?
Предоставляет ли поставщик ценообразование в зависимости от объема заказа?
Часто задаваемые вопросы о стоимости быстрого литья под давлением
Сколько стоит быстрое литье под давлением?
Единой цифры нет. Ожидайте, что стоимость быстрой оснастки составит от примерно 1,000 до более 50 000 долларов в зависимости от материала и сложности инструмента, а цена за деталь — от менее доллара до нескольких долларов. Общая стоимость — это стоимость оснастки плюс цена за деталь, умноженная на количество.
Сколько стоит оборудование для быстрой инъекции?
Стоимость быстрозажимных инструментов из алюминия для простых деталей обычно составляет от 1,500 до 8,000 долларов, инструменты из стали P20/мягкой стали стоят примерно от 3,000 до 25,000 долларов, а инструменты из закаленной стали начинаются примерно с 15,000 долларов и выше в зависимости от сложности и количества полостей.
Сколько стоит деталь, изготовленная методом литья под давлением?
Типичная цена за деталь составляет примерно от 0.50 до 5.00 долларов США для мелких и средних деталей до финишной обработки, и варьируется в зависимости от смолы, веса, времени цикла, количества полостей и объема, поскольку затраты на оснастку амортизируются в течение всего производственного цикла.
Какие факторы влияют на стоимость быстрого литья под давлением?
Основными факторами, влияющими на процесс, являются размер и сложность детали, подрезы и боковые воздействия, материал инструмента и срок его службы, количество полостей, конструкция системы охлаждения и литникового канала, качество поверхности, а также изменения в конструкции, внесенные до или после обработки инструмента.
Как объем производства влияет на стоимость литья под давлением?
Увеличение объёма производства снижает общую себестоимость одной детали, поскольку фиксированная оснастка распределяется на большее количество единиц продукции. Инструмент стоимостью 5,000 долларов добавляет 10 долларов к стоимости детали при объёме производства 500 единиц, но всего 0.50 доллара к стоимости детали при объёме производства 10 000 единиц.
Когда литье под давлением становится экономически выгодным?
Литье под давлением обычно становится экономически выгодным, когда объем производства достигает нескольких сотен или тысяч деталей, поскольку амортизация оснастки снижается настолько, что по себестоимости единицы продукции превосходит безинструментальные альтернативы, такие как обработка на станках с ЧПУ или 3D-печать.
Как рассчитать безубыточный объем производства при литье под давлением?
Разделите стоимость оснастки на экономию на единицу детали по сравнению с альтернативным вариантом: точка безубыточности = стоимость оснастки ÷ (стоимость детали в альтернативном варианте − стоимость отформованной детали). При таком объеме производства общая стоимость будет одинаковой.
Действительно ли технология быстрого литья под давлением дешевле, чем обработка на станках с ЧПУ?
Всё зависит от объёма производства. При небольших объёмах обработка на станках с ЧПУ без оснастки часто оказывается дешевле; выше точки безубыточности выигрывает быстрое литье под давлением, поскольку более низкая цена за деталь компенсируется уже амортизированной оснасткой.
Действительно ли технология быстрого литья под давлением дешевле, чем 3D-печать?
При очень малых объемах 3D-печать обычно дешевле, поскольку не требует инструментов. После достижения переходного объема — часто составляющего от нескольких сотен до нескольких тысяч деталей — более дешевым вариантом становится быстрое литье под давлением.
Как можно снизить стоимость быстрого литья под давлением?
Применяйте принципы проектирования с учетом технологичности производства (DFM) на ранних этапах, ослабляйте ненужные допуски и требования к качеству обработки поверхности, выбирайте правильный материал оснастки, упрощайте геометрию пресс-формы, оптимизируйте размеры полостей, подтверждайте материал на раннем этапе и запрашивайте цены, зависящие от количества, чтобы сравнивать общую стоимость программы, а не только цену за единицу продукции.
Вывод: используйте метод общей стоимости и метод точки безубыточности для выбора оптимального процесса.
Быстрое литье под давлением занимает промежуточное положение между изготовлением прототипов и полномасштабным производством, сочетая высокое качество литья с использованием небольшого и быстрого инструмента. Правильность такого решения зависит не столько от одного показателя, сколько от взаимодействия стоимости оснастки, цены за деталь и объема производства. Смоделируйте общую стоимость, рассчитайте точку безубыточности по сравнению с реальными альтернативами, а также оцените график производства и потребности в материалах наряду с ценой. Если ваши объемы и геометрия указывают на возможность изготовления деталей методом литья под давлением, и вам нужен расчет стоимости с учетом технологичности производства (DFM) и количества, а не универсальный расчет, LKprototype предлагает быстрое изготовление оснастки и мелкосерийное литье под давлением с инженерной обратной связью, которая поможет вам честно сравнить затраты.