LKprotótipo
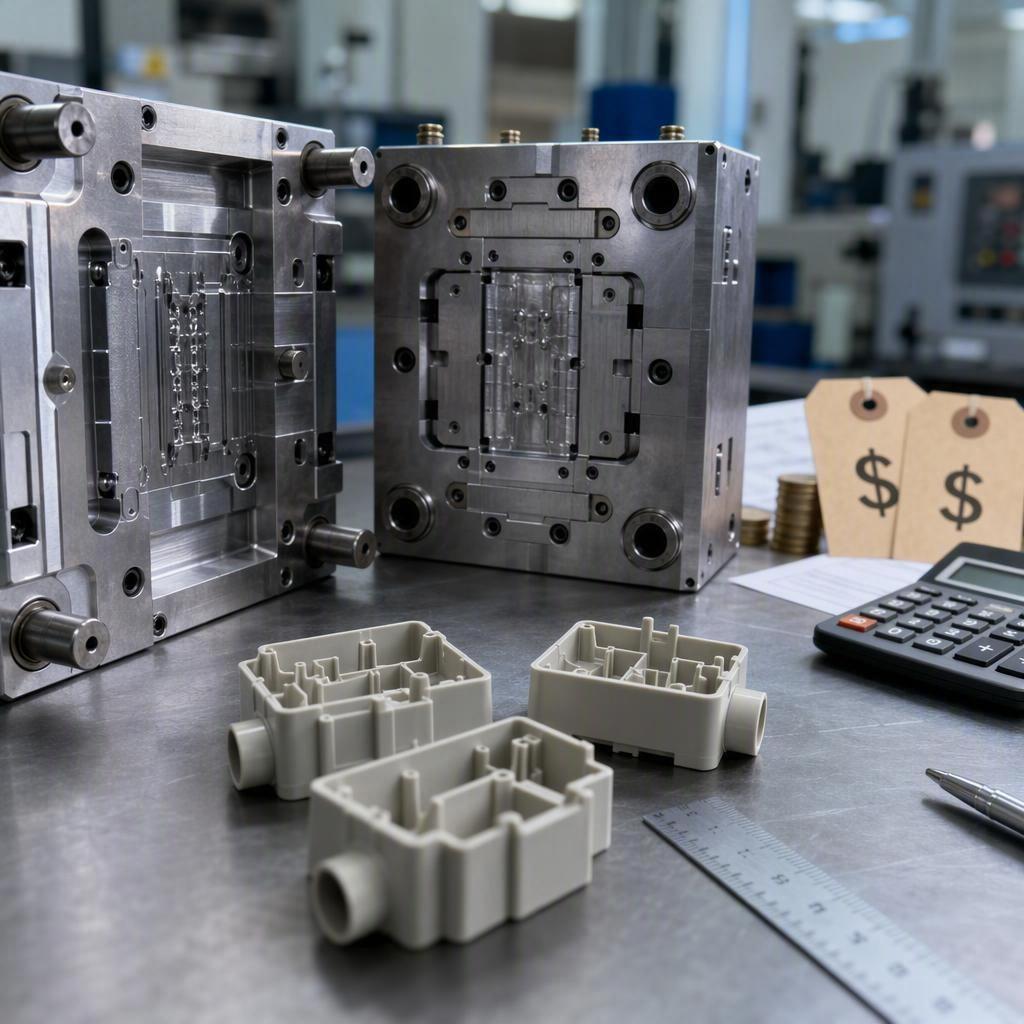
Se você está avaliando se a moldagem por injeção rápida se encaixa no seu programa de produção, a resposta honesta é que não existe um preço único. O custo se divide em um investimento inicial em ferramentas e um preço recorrente por peça, e essa divisão determina se o processo faz sentido para o seu volume de produção. Este guia detalha a estrutura de custos e mostra como modelar o ponto de equilíbrio em comparação com a usinagem CNC e a impressão 3D.
Principais takeaways
O custo da moldagem por injeção rápida é composto por duas partes: ferramentas não recorrentes (NRE) mais um preço recorrente por peça que inclui material, tempo de máquina e acabamento.
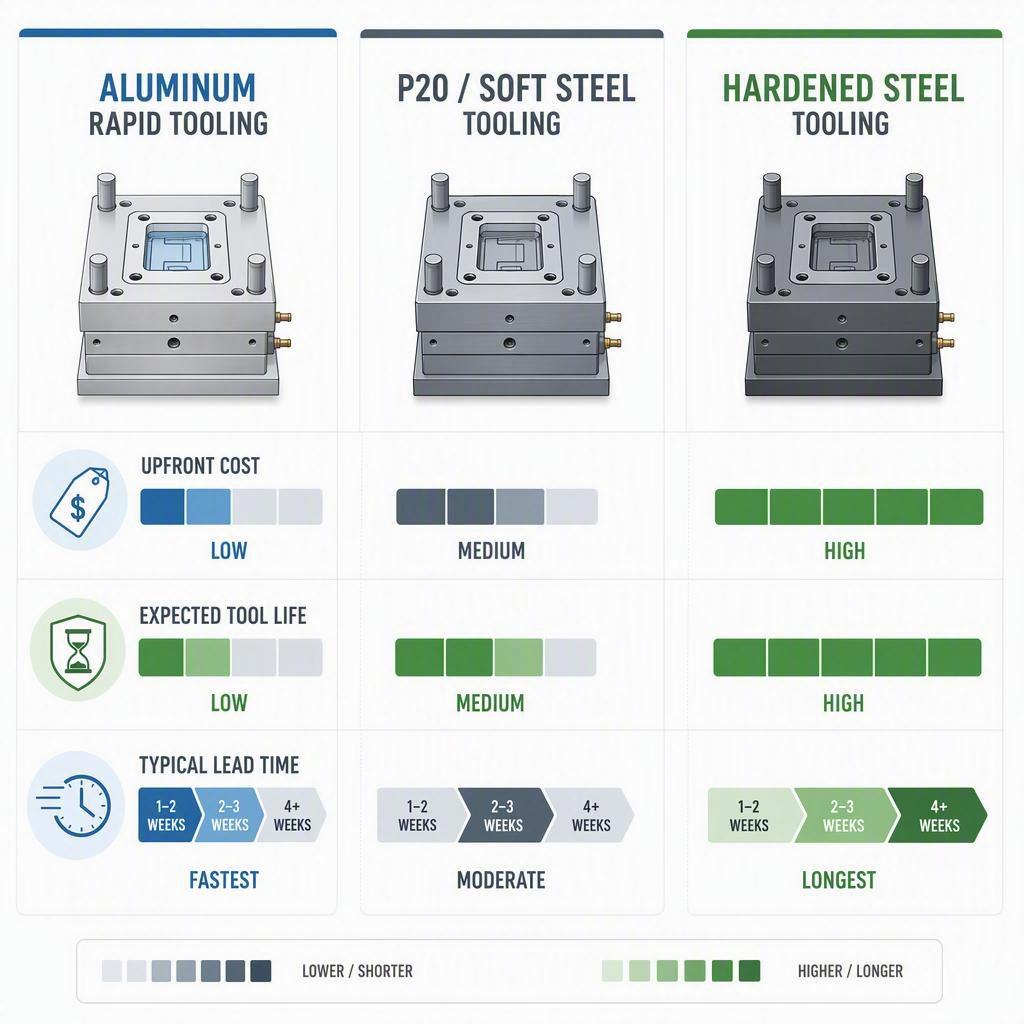
A usinagem rápida com alumínio é a opção mais barata e rápida, mas tem vida útil limitada; o aço macio P20 fica em uma posição intermediária; o aço temperado é o mais durável e o mais caro.
O volume de equilíbrio é aquele em que o ferramental fixo, somado ao custo unitário mais baixo, supera a alternativa sem ferramental — normalmente na faixa de algumas centenas a alguns milhares de peças, dependendo da geometria.
As faixas de preço publicadas são indicativas e não padrões; sempre valide com uma cotação baseada na quantidade da sua peça específica.
Resposta rápida: Quanto custa a moldagem por injeção rápida?
Em termos gerais, espere que o custo de ferramental rápido varie de aproximadamente US$ 1,000 a mais de US$ 50,000, com um preço por peça que varia de menos de um dólar a vários dólares, antes dos custos de acabamento e logística. Uma pequena ferramenta de alumínio com uma única cavidade pode custar de US$ 1,500 a US$ 5,000, enquanto uma ferramenta de ponte em aço P20 ou aço macio pode chegar a US$ 5,000 a US$ 25,000 ou mais. Uma ferramenta de produção temperada tem um custo inicial mais alto, geralmente a partir de US$ 15,000. O preço final por peça depende do material, peso, tempo de ciclo e quantidade.
Componentes típicos de custo da moldagem por injeção rápida
Todas as cotações de moldagem por injeção rápida se enquadram em algumas categorias previsíveis:
Custos não recorrentes de engenharia (ferramentas) , que abrangem projeto de moldes, DFM (Design for Manufacturing), usinagem e validação.
Custo do material , igual ao preço da resina multiplicado pelo peso da injeção utilizada por peça.
O custo de processamento é determinado pela taxa horária da máquina, pelo tempo de ciclo e pelo número de cavidades.
Mão de obra e custos indiretos , incluindo preparação, manuseio e inspeção de qualidade.
Operações secundárias , como aparar, dar acabamento, pintar ou imprimir.
Logística para entrega, embalagem e qualquer tipo de frete.
Custo de ferramental versus custo por peça
Considere as ferramentas como uma taxa única de entrada e o preço da peça como a despesa recorrente. Em volumes baixos, as ferramentas representam a maior parte do custo total. À medida que a quantidade aumenta, o preço por peça — especialmente o custo do material e do tempo de ciclo — torna-se o fator decisivo. Ao comparar orçamentos, nunca considere apenas o preço unitário; a amortização das ferramentas altera drasticamente o custo real por peça.
Por que não existe um preço padrão único?
O custo da moldagem por injeção rápida depende do tamanho da peça, da complexidade do molde, do material, do tipo de ferramenta, das tolerâncias, do acabamento e do volume. Duas peças com aparência semelhante podem diferir em termos de ferramentas em uma ordem de grandeza. É por isso que orientações confiáveis fornecem faixas de preço e nomeiam os fatores determinantes, em vez de citar um número universal.
Quando a moldagem por injeção rápida faz sentido financeiramente?
A moldagem por injeção rápida não é uma ferramenta para todos os tamanhos de produção. Ela se situa em um espectro específico entre a prototipagem e a produção em larga escala, sendo mais atraente quando se necessita de peças reais moldadas em quantidade moderada e com prazos curtos.
Do protótipo à produção em série
Quando seu projeto estiver estabilizado e você precisar de peças funcionais em resina moldada para produção — e não apenas de uma peça única —, a fabricação rápida de ferramentas em alumínio ou aço macio oferece uma solução intermediária. Essas ferramentas permitem validar o encaixe, a função, o comportamento do material e a montagem durante a fase piloto ou o lançamento inicial, antes de investir em um molde de produção caro.
Se até mesmo uma pequena ferramenta de metal parecer mais do que o necessário para o seu piloto, uma etapa intermediária mais suave representa um passo atrás no mesmo espectro. A fundição a vácuo utiliza poliuretano de engenharia para ser injetado em um molde de silicone produzido a partir de um modelo impresso ou usinado, permitindo a produção de dezenas a centenas de peças funcionais por uma fração do custo de uma ferramenta de metal. Isso possibilita confirmar o encaixe, o acabamento e a montagem antes mesmo de investir em ferramentas de moldagem por injeção.
Produção em baixo volume e lançamentos no mercado
Para quantidades na faixa das centenas aos milhares de unidades, a moldagem por injeção rápida geralmente supera a usinagem CNC e a impressão 3D em custo unitário, mantendo a qualidade da peça moldada. É ideal para lançamentos de produtos em escala limitada, expansões regionais, peças de reposição e testes que ainda não justificam o uso de um molde de aço de longa duração.
Requisitos de material e desempenho
Como a moldagem por injeção utiliza resinas de engenharia padrão, ela é adequada para peças que necessitam de propriedades mecânicas, térmicas ou regulamentares específicas, além de qualidade consistente entre lotes. Se a sua peça precisa ser reforçada com fibra de vidro ou atender a um ambiente operacional exigente, a resina moldada — em vez de uma peça impressa ou fundida — pode ser a única opção viável.
Estabilidade do projeto e demanda esperada
A produção rápida de ferramentas é mais econômica quando a geometria está praticamente definida. Alterações frequentes no projeto corroem o valor de qualquer ferramenta. Antes de investir, confirme a demanda esperada e a probabilidade de revisões em curto prazo. Se o volume for pequeno e a rotatividade de projetos for alta, um processo sem ferramentas pode ser mais vantajoso.
Estrutura de custos da moldagem por injeção rápida
Isso ajuda a formalizar como os custos se acumulam, para que você possa comparar opções e calcular o ponto de equilíbrio.
Ferramentas Rápidas e Custos de NRE
O ferramental é o item de custo inicial mais elevado e a maior fonte de variação no orçamento. Inclui o projeto de fabricação (DFM) e do molde, a base do molde, a usinagem da cavidade, as ações laterais ou mecanismos de elevação e os testes. O preço aumenta com a complexidade do recurso, o número de cavidades e o material da ferramenta escolhido, pois cada um desses fatores afeta o tempo de usinagem e o esforço de engenharia.
Custos de produção por peça
Os custos recorrentes incluem material, tempo de máquina, mão de obra e custos indiretos. O tempo de máquina é o produto do custo por hora da prensa pelo tempo de ciclo, dividido pelo número de cavidades. O custo do material é o preço da resina por unidade de peso multiplicado pelo peso da peça (e do canal de injeção). Refugos e ineficiências do processo adicionam um pequeno custo indireto a cada peça produzida de forma satisfatória.
Custos adicionais de acabamento, inspeção e logística
Requisitos estéticos como textura, pintura ou impressão, além de inspeção e embalagem, aumentam o custo unitário. A logística afeta tanto o custo das ferramentas quanto o custo por peça. Inclua esses fatores ao comparar o custo total do programa, em vez do preço bruto do molde.
Fórmula simples do custo total
Uma forma clara de comparar é somar os custos únicos e recorrentes:
Custo total do programa = ferramental + (preço por peça × quantidade)
Essa fórmula é a base para todas as decisões de ponto de equilíbrio abaixo. Mantenha as ferramentas, o preço por peça e a quantidade nas mesmas unidades e adicione acabamento e logística explicitamente quando forem relevantes.
Amortização de ferramentas por peça
Distribuir o custo das ferramentas ao longo da produção permite a amortização: divida o custo das ferramentas pela quantidade e adicione ao preço por peça para obter o custo unitário total. Com 500 peças, uma ferramenta de US$ 5,000 adiciona US$ 10 por peça. Com 10,000 peças, a mesma ferramenta adiciona apenas US$ 0.50 por peça. É por isso que o custo unitário de moldagem cai drasticamente à medida que o volume aumenta.
O que influencia o custo das ferramentas de moldagem por injeção rápida?
A maior parte da variação no preço das ferramentas de produção rápida resulta de um pequeno conjunto de decisões de engenharia que você controla desde o início do processo.
Dimensões da peça e complexidade do molde
Peças maiores exigem bases de molde maiores e mais usinagem, aumentando o custo. A complexidade é ainda mais importante: estampagens profundas, paredes finas, núcleos complexos e cantos apertados aumentam a dificuldade de usinagem e o risco para as ferramentas. Geometrias mais simples são usinadas mais rapidamente e custam menos.
Recortes, corrediças, elevadores e ejeção
Os rebaixos obrigam a ferramenta a usar movimentos laterais, extratores ou núcleos retráteis para liberar a peça. Cada mecanismo móvel adiciona usinagem, montagem e risco — e aumenta tanto o custo quanto o prazo de entrega. As linhas de partição e os mecanismos de ejeção podem, muitas vezes, ser projetados para evitar ou minimizar esses problemas.
Vida útil do material e da ferramenta do molde
O alumínio é usinado de forma rápida e barata, mas desgasta-se mais rapidamente; o aço P20/aço macio dura mais tempo a um custo moderado; o aço temperado é o mais durável e o mais lento de fabricar. Escolha o material de acordo com a quantidade de injeções esperada e a abrasividade da resina, visto que resinas abrasivas para moldagem ou resinas com carga de vidro desgastam as ferramentas macias mais rapidamente.
Número de cavidades e configuração do molde
Uma ferramenta de cavidade única é a mais barata, mas produz apenas uma peça por ciclo. Ferramentas de duas, quatro ou oito cavidades aumentam o custo da ferramenta, embora reduzam o custo por ciclo de produção. Adeque o número de cavidades ao volume esperado, em vez de maximizar a produção desnecessariamente.
Resfriamento, Sistemas de Injeção e Projeto de Moldes
Um bom sistema de refrigeração reduz o tempo de ciclo, mas canais de refrigeração conformes ou complexos aumentam o custo de usinagem. A localização do ponto de injeção e o projeto do canal de alimentação afetam a qualidade do preenchimento, o tempo de ciclo e a incidência de marcas estéticas. Essas escolhas representam um equilíbrio entre o custo das ferramentas e a economia por peça.
Acabamento de superfície e requisitos estéticos
Polimento, texturização e acabamentos brilhantes ou aveludados exigem trabalho adicional com ferramentas e prazos de entrega mais longos. Se a peça estiver escondida ou não precisar de uma superfície estética, flexibilizar os requisitos de acabamento é uma das maneiras mais rápidas de reduzir os custos de ferramental.
Alterações de DFM antes da criação das ferramentas
Alterações de projeto para manufatura feitas antes do corte do molde — como ajuste de ângulo de saída, espessura da parede ou linha de partição — reduzem o risco e o custo das ferramentas. Cada alteração solicitada após o início da fabricação das ferramentas adiciona retrabalho e atrasos no cronograma. Uma análise completa de DFM (Design for Manufacturing) no início do processo geralmente é a decisão mais econômica que você pode tomar em relação às ferramentas.
O que influencia o preço das peças moldadas por injeção rápida?
Em volumes baixos, onde o ferramental é o fator dominante, o preço por peça torna-se mais importante à medida que a produção aumenta. Compreender os seus mecanismos permite negociar e otimizar o processo.
Resina plástica e custo do material
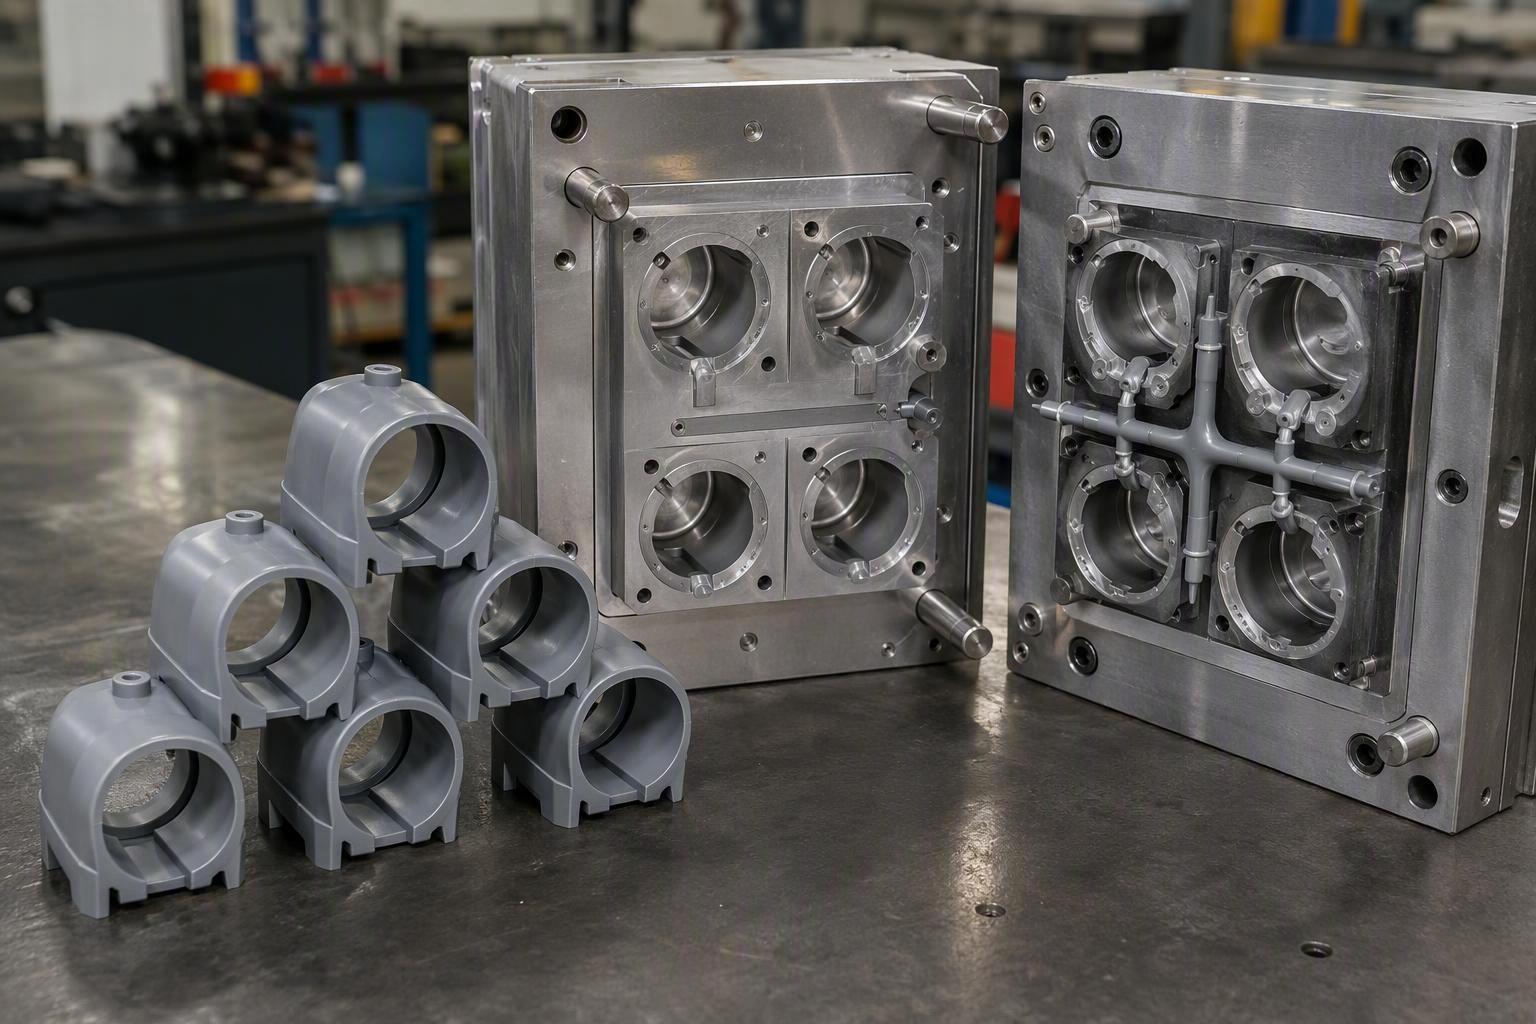
Resinas comuns são baratas; resinas especiais e de engenharia custam mais por quilo. O material geralmente representa uma grande parte dos custos recorrentes, portanto, a escolha da resina influencia diretamente o preço unitário. Resinas com carga ou reforçadas com fibra de vidro aumentam o custo do material e também podem reduzir a vida útil da ferramenta.
Peso da peça e consumo de material
Peças mais pesadas consomem mais resina por injeção, aumentando o custo. Paredes finas e uniformes reduzem o uso de material e diminuem o tempo de resfriamento. O desperdício de canais de injeção e de alimentação também aumenta o consumo de material, portanto, o design dos canais de injeção e de alimentação afeta o custo real de resina para cada peça bem-feita.
Tempo de ciclo e tonelagem da máquina
O tempo de ciclo é um dos principais fatores que influenciam o preço por peça, pois determina quantas peças uma máquina produz por hora; o resfriamento normalmente consome a maior parte do tempo do ciclo. Máquinas maiores têm custos por hora mais elevados, e a capacidade de produção necessária depende da área projetada e da pressão de compactação.
Número de cáries e eficiência de produção
Mais cavidades multiplicam o número de peças por ciclo, reduzindo o custo por peça da máquina e do processo, uma vez amortizado o ferramental. A desvantagem é o maior custo do ferramental, portanto, a cavitação deve ser dimensionada de acordo com o seu volume de produção realista.
Mão de obra, sucata e custos indiretos de processo
A preparação, a operação, os controles de qualidade e a supervisão da linha de produção adicionam custos indiretos a cada etapa. O refugo proveniente de rejeições iniciais, canais de alimentação e variações do processo aumenta o custo efetivo por peça boa, portanto, um processo consistente e bem validado é fundamental.
Operações Secundárias e Acabamento de Peças
Processos como corte, rebarbação, pintura, impressão, soldagem e inspeção adicional representam custos recorrentes após a moldagem. Quando um acabamento estético ou funcional for obrigatório, inclua-o no preço por peça, em vez de presumir que esteja incluso.
Faixas de custo típicas para moldagem por injeção rápida
As faixas de preço publicadas são úteis para o planejamento orçamentário, mas considere-as apenas como uma referência. Os valores reais variam de acordo com a geometria, a ferramenta, o material e o volume.
Faixas de custo para ferramental rápido em alumínio
As ferramentas de alumínio são geralmente a opção mais barata e rápida. Moldes rápidos de alumínio simples, com uma única cavidade, normalmente custam entre US$ 1,500 e US$ 5,000, enquanto moldes de produção rápida mais complexos podem chegar a US$ 8,000 a US$ 15,000. A vida útil da ferramenta é limitada, geralmente de alguns milhares de ciclos a aproximadamente 20,000 a 50,000 ciclos, dependendo da liga e da resina, razão pela qual o alumínio é mais adequado para protótipos e lotes de produção em menor escala.
Faixas de custo de ferramentas de aço P20 e aço macio
O aço P20 e o aço macio pré-endurecido situam-se entre o alumínio e o aço temperado em termos de custo e durabilidade. Uma ferramenta simples de cavidade única em P20 custa normalmente entre US$ 3,000 e US$ 8,000, enquanto ferramentas de ponte mais complexas ou com múltiplas cavidades podem chegar a US$ 10,000 a US$ 25,000 ou mais. A vida útil da ferramenta geralmente varia de 10,000 a 200,000 disparos, tornando o P20 uma excelente opção para longas produções de baixo volume e para a transição para a produção em série.
Faixas de custo de ferramentas de aço temperado
O aço temperado é o mais durável e o mais caro. Moldes de produção de cavidade única geralmente custam a partir de US$ 15,000 e podem chegar a US$ 50,000 ou mais para ferramentas complexas de múltiplas cavidades. A vida útil da ferramenta normalmente atinge de 100,000 a mais de 1,000,000 de ciclos, mas os tempos de produção são mais longos. O aço temperado geralmente só se justifica quando o volume de produção justifica o investimento.
Faixas de preço típicas por peça
Para peças típicas de pequeno a médio porte, o preço unitário de moldagem geralmente fica entre US$ 0.50 e US$ 5.00, sendo que peças simples de alto volume têm preços mais baixos, enquanto peças complexas ou feitas com materiais especiais têm preços mais altos. O preço unitário diminui com o volume, à medida que os custos de ferramental e preparação são diluídos em um número maior de unidades.
Como o tamanho e a complexidade da peça alteram a faixa de valores.
O custo aumenta com o tamanho da peça, a complexidade do molde e a quantidade de recursos. Uma peça pequena, simples e de paredes finas fica próxima à extremidade inferior das faixas de custo de ferramental e por peça, enquanto uma peça grande com guias, tolerâncias apertadas e acabamento estético fica na extremidade superior. Mencione esses fatores ao comparar dois orçamentos.
Como usar as faixas de preço publicadas de forma responsável
Use intervalos de preço para verificar a cotação e estruturar suas expectativas, não como um padrão contratual. Como não existem duas peças iguais, o único número confiável é uma cotação baseada na quantidade de peças que você projetou em CAD, no material e no acabamento desejados. Se um intervalo de preço publicado parecer muito diferente de uma cotação, a discrepância geralmente indica uma diferença na geometria, na quantidade de cavidades, no material da ferramenta ou no acabamento, e você deve questioná-la.
Prazo de entrega e cronograma da moldagem por injeção rápida
Custo e cronograma caminham juntos. Compreender o cronograma mostra de onde vêm os atrasos e como as alterações de projeto afetam ambos.
Revisão de projeto de ferramentas e DFM
O programa começa com uma revisão de DFM (Design for Manufacturing) e projeto do molde, geralmente levando de alguns dias a uma ou duas semanas, dependendo da complexidade da peça e da rapidez com que o feedback é recebido. As decisões tomadas aqui — linha de partição, ponto de injeção, ângulo de saída, ejeção — definem grande parte do cronograma subsequente.
Usinagem e montagem de ferramentas
A usinagem e a montagem em bancada geralmente constituem a etapa mais longa, podendo levar de algumas semanas para uma ferramenta simples de alumínio a várias semanas para um molde complexo de aço. Esta etapa inclui o corte das cavidades, a adição de quaisquer ações laterais, o polimento e a construção do molde.
Amostra T0, correções e validação
Os primeiros ensaios (T0/T1) permitem verificar a peça em relação ao desenho. A inspeção dimensional, o feedback e quaisquer correções de ferramentas ocorrem nesta etapa, que geralmente leva uma semana ou mais. Alterações de projeto ou especificação solicitadas após as primeiras amostras prolongam o ciclo.
Produção e Entrega Final
Após a aprovação, a produção dos moldes resulta na quantidade exata solicitada, o que, para volumes baixos, pode levar apenas alguns dias. A inspeção final, a embalagem e a logística são então realizadas para a entrega das peças. O tempo total desde a aprovação do projeto até o primeiro envio geralmente se estende por várias semanas para programas de produção rápida.
Como as alterações de design afetam o custo e o prazo de entrega
Alterações antes da fabricação das ferramentas são baratas; alterações após a usinagem — novas guias, geometria revisada, cavidades refeitas — aumentam o custo em material, mão de obra e tempo. Cada revisão tardia impacta o custo e o cronograma, portanto, finalize o projeto que pretende construir e utilize o DFM (Design for Manufacturing) desde o início para evitar surpresas.
Análise do Ponto de Equilíbrio vs. Impressão 3D e Usinagem CNC
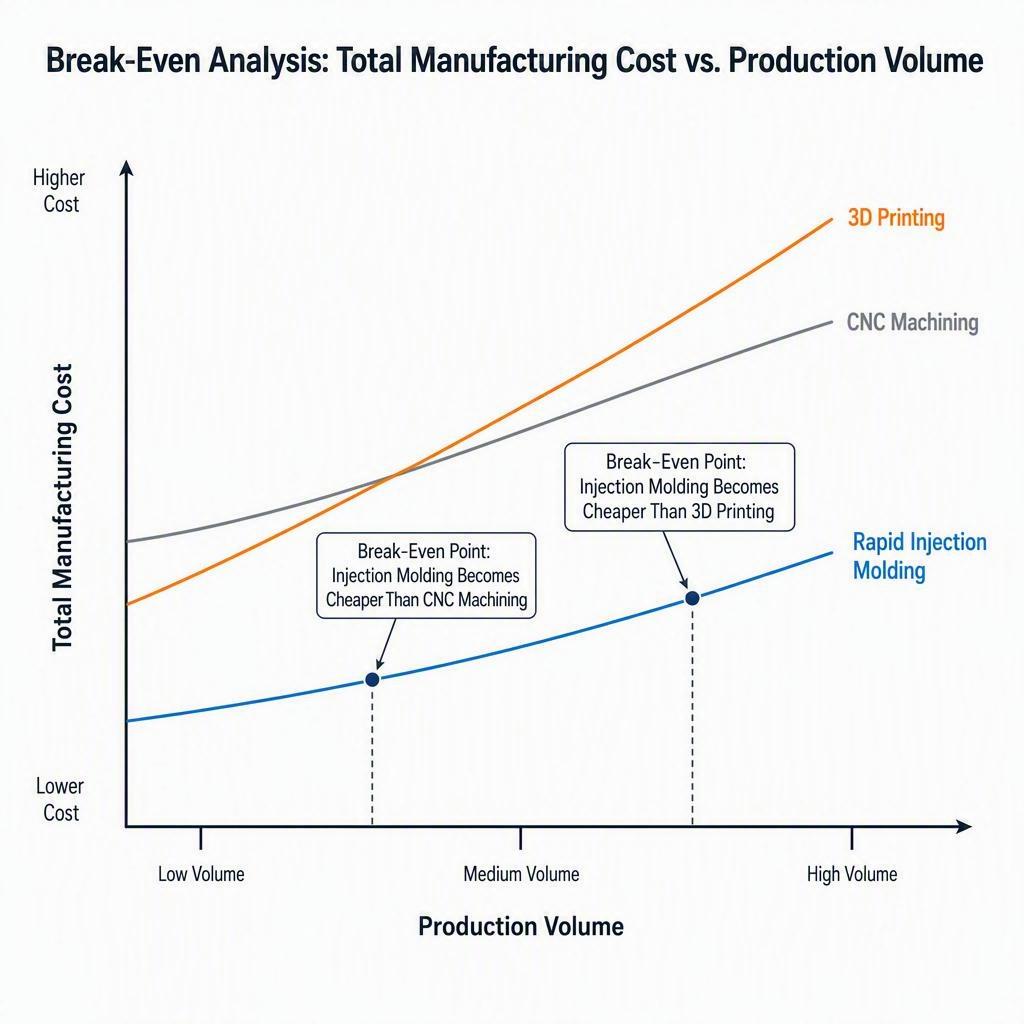
A maneira mais clara de decidir sobre um processo é por meio da análise do ponto de equilíbrio: encontrar a quantidade na qual o custo fixo do processo com ferramentas, somado ao menor preço por peça, se iguala a uma alternativa sem ferramentas.
Qual é o volume de equilíbrio na moldagem por injeção?
O volume de equilíbrio é a quantidade de produção na qual o custo total da moldagem por injeção rápida (ferramentas mais custo por peça × quantidade) se iguala ao custo total de uma alternativa como usinagem CNC ou impressão 3D. Abaixo desse ponto, o processo sem ferramentas geralmente é mais barato; acima dele, a moldagem se torna mais vantajosa porque seu custo por peça é menor depois que a ferramenta é amortizada.
A fórmula básica do ponto de equilíbrio
Igualando os dois custos totais, calculamos a quantidade:
Quantidade de equilíbrio = custo de ferramental ÷ (custo por peça da alternativa − custo por peça moldada)
Por exemplo, se uma ferramenta de alumínio custa US$ 5,000, uma peça impressa custa US$ 8 e uma peça moldada custa US$ 1.50, o ponto de equilíbrio é de aproximadamente US$ 5,000 ÷ (US$ 8.00 − US$ 1.50) = cerca de 769 peças. Acima desse volume, a moldagem se torna a opção de menor custo.
Ponto de equilíbrio versus impressão 3D
A impressão 3D não requer ferramentas e tem um custo por peça mais elevado. Análises publicadas geralmente situam o ponto de convergência com a moldagem por injeção em algum ponto entre aproximadamente 250 e alguns milhares de peças para geometrias comuns, embora peças pequenas e complexas possam elevar esse limite. Para quantidades muito baixas, a impressão geralmente se mostra mais vantajosa; à medida que o volume ultrapassa o ponto de convergência, a moldagem assume a liderança.
Ponto de equilíbrio versus usinagem CNC
A usinagem CNC também dispensa o uso de ferramentas, mas apresenta um custo unitário mais elevado do que a moldagem em grande volume. O ponto de equilíbrio em relação à usinagem CNC geralmente varia de algumas centenas a alguns milhares de unidades, dependendo do custo das ferramentas e da diferença de preço entre a peça moldada e a própria peça. Após esse ponto de equilíbrio, a moldagem por injeção amortiza o custo das ferramentas e apresenta vantagem no preço unitário.
Ferramentaria Rápida vs. Ferramentaria de Produção
A produção rápida de ferramentas reduz o ponto de equilíbrio em comparação com um molde de produção em larga escala, pois o investimento inicial em ferramentas é menor, mesmo que isso signifique uma vida útil mais curta. Se você precisa de apenas alguns milhares de peças, uma ferramenta de alumínio ou P20 produzida rapidamente pode atingir o ponto de equilíbrio muito mais cedo do que investir em um molde de produção em aço de alto custo.
Por que o ponto de equilíbrio depende dos custos reais do projeto?
O ponto de equilíbrio só é eficaz se os seus insumos forem adequados. O custo das ferramentas, o custo por peça e o preço unitário da alternativa influenciam o ponto de equilíbrio, às vezes drasticamente. Sempre faça os cálculos com base no seu orçamento real — incluindo acabamento, refugo e logística — em vez de confiar em um número aproximado.
Exemplos de custos de moldagem por injeção rápida por volume
Exemplos práticos tornam o efeito de volume concreto. Os números abaixo são cenários ilustrativos com suposições indicadas, não valores para uma peça específica.
Exemplo de custo de 500 peças
Considere uma ferramenta simples de alumínio com preço de US$ 5,000 e um custo unitário de US$ 2.50 para a moldagem. O custo total da moldagem é de US$ 5,000 + (US$ 2.50 × 500) = US$ 6,250. Compare isso com a usinagem CNC, que custa, digamos, US$ 10 por peça, ou US$ 5,000 para 500 peças usinadas, mais o custo de preparação. Nesse baixo volume, a amortização da ferramenta de US$ 10 por peça torna os processos alternativos competitivos, a menos que a qualidade da peça moldada ou o material sejam essenciais.
Exemplo de custo de 2000 peças
Utilizando a mesma ferramenta de US$ 5,000 e um preço de US$ 2.00 por peça moldada, o custo total da moldagem é de US$ 5,000 + (US$ 2.00 × 2,000) = US$ 9,000. Comparado com a usinagem CNC a US$ 8 por peça (US$ 16,000), a moldagem agora parece claramente mais barata, e a impressão 3D, com um custo por peça mais elevado, perde ainda mais terreno. O custo amortizado das ferramentas é de apenas US$ 2.50 por peça neste volume.
Exemplo de custo de 10000 peças
Aumente a produção para 10,000 peças com uma ferramenta P20 mais eficiente, a um custo de US$ 12,000 e um preço de US$ 1.20 por peça moldada. O total é de US$ 12,000 + (US$ 1.20 × 10,000) = US$ 24,000. Comparada à usinagem, a um custo de vários dólares por peça, ou à impressão, a um custo ainda maior, a moldagem por injeção se apresenta agora como a opção de menor custo, e a amortização das ferramentas caiu para apenas US$ 1.20 por peça.
Como a amortização de ferramentas altera o custo unitário
A mesma ferramenta é utilizada em mais peças, portanto o custo unitário total cai drasticamente à medida que o volume aumenta. Nos exemplos acima, uma ferramenta de US$ 5,000 adiciona US$ 10 por peça em 500 unidades, mas apenas US$ 0.50 por peça em 10,000 unidades. Esta é a principal razão pela qual a moldagem se torna mais barata em escala — e por que você sempre deve comparar o custo total do programa, e não apenas o preço da etiqueta no molde.
Sensibilidade às ferramentas e ao preço das peças
Pequenas alterações nas ferramentas e no preço por peça alteram o ponto de convergência. Uma ferramenta mais complexa dobra de preço a partir de 500 peças, mas sua importância diminui consideravelmente a partir de 10,000. Por outro lado, uma diferença de um dólar por peça torna-se determinante em grandes volumes. Ao modelar seu próprio projeto, teste uma variedade de hipóteses sobre ferramentas e preço por peça, em vez de se concentrar em um único ponto.
Quando a moldagem por injeção rápida é mais barata do que as alternativas?
O ponto de equilíbrio é apenas uma referência, não representa tudo. Qualidade, material, tolerâncias e cronograma também são fatores determinantes.
Quando escolher a moldagem por injeção rápida
Escolha a moldagem por injeção rápida quando precisar de centenas a alguns milhares de peças em resina de produção, desejar consistência e tolerâncias na moldagem e precisar chegar ao mercado mais rapidamente do que uma ferramenta de aço completa permite. Ela se destaca como ferramenta de transição para volumes maiores e para lançamentos de produtos com design consolidado.
Quando optar pela impressão 3D?
Opte pela impressão 3D para volumes muito baixos — de uma única unidade a algumas dezenas ou centenas — ou quando a geometria ainda está em constante mudança e você prioriza a velocidade de iteração do projeto em detrimento do custo unitário. A impressão também é adequada para peças impossíveis de moldar ou para as quais o uso de ferramentas ainda não se justifica. Suas limitações são o custo mais elevado por peça e, em alguns processos, propriedades de material menos robustas.
Quando a usinagem CNC pode ser melhor
A usinagem CNC pode ser a melhor opção quando você precisa de uma peça robusta e com dimensões precisas a partir de um bloco sólido em baixa quantidade, especialmente em materiais difíceis de moldar por injeção ou quando não se deseja um prazo de entrega para as ferramentas. Também é uma excelente escolha quando a quantidade é modesta e o custo da usinagem permanece abaixo do custo amortizado da peça moldada.
Quando a análise se concentrar na usinagem, solicite orçamentos para ambas as opções com uma única equipe de engenharia. A LKprototype oferece serviços de prototipagem CNC e usinagem de peças, incluindo fresamento e torneamento de 3, 4 e 5 eixos, realizados no mesmo local que a moldagem por injeção rápida. Assim, você pode avaliar custos e tolerâncias para a mesma peça sem precisar lidar com vários fornecedores.
Quando investir em ferramentas de produção
Adote ferramentas de produção reforçadas quando o volume for suficientemente alto para que uma ferramenta de longa duração se pague — geralmente dezenas de milhares de peças ou mais — ou quando precisar dos menores tempos de ciclo e da maior durabilidade em programas de vários anos. A produção rápida de ferramentas pode servir como uma etapa intermediária enquanto você valida a demanda.
Por que o ponto de equilíbrio não é o único fator decisivo
Um processo de menor custo não é automaticamente a melhor opção. Prazo de entrega, disponibilidade de materiais, tolerâncias, durabilidade das ferramentas, flexibilidade na quantidade mínima de pedido e a tolerância ao risco da sua equipe são fatores importantes. Calcule o ponto de equilíbrio e, em seguida, considere os fatores não relacionados a custos antes de se comprometer.
Como reduzir o custo da moldagem por injeção rápida
Os fatores abaixo influenciam os custos em direções previsíveis e vale a pena analisá-los com qualquer fornecedor.
Aplique o DFM antes do projeto da ferramenta.
Defina o ângulo de saída, a espessura da parede, as linhas de partição e a localização do ponto de injeção antes do corte do molde. Um bom planejamento de fabricação (DFM) reduz o tempo de usinagem, o risco de falhas nas ferramentas e a probabilidade de correções dispendiosas após o início da fabricação das ferramentas.
Tolerâncias de tamanho adequadas e requisitos estéticos
Especifique apenas as tolerâncias e o acabamento realmente necessários. Tolerâncias mais rigorosas do que o necessário e superfícies com acabamento estético aumentam os custos de usinagem e polimento. Aliviar as superfícies ocultas é uma maneira de baixo risco de economizar.
Escolha o material de ferramental correto
Escolha um material de ferramenta que seja adequado ao volume e à resina esperados. O alumínio é ideal para protótipos e tiragens de ponte mais curtas; o aço P20/aço macio suporta volumes baixos e prolongados; o aço temperado só justifica o custo em grandes volumes. Escolher uma ferramenta muito grande para a tiragem resulta em desperdício de dinheiro.
Reduzir a complexidade desnecessária do mofo
Simplifique rebaixos, corrediças, levantadores e outros mecanismos sempre que o projeto permitir. Cada elemento móvel aumenta o custo e o risco das ferramentas, portanto, projete levando-os em consideração sempre que possível, sem sacrificar a funcionalidade.
Otimizar o número de cavidades para o volume esperado
Dimensionar a cavitação de acordo com a demanda real. Uma ferramenta com múltiplas cavidades aumenta o custo das ferramentas, mas reduz o custo de processamento por peça; portanto, escolha a quantidade que minimize o custo total do programa na quantidade projetada, em vez de priorizar a maior produtividade possível.
Confirme os requisitos de material e acabamento com antecedência.
A fixação da resina e do acabamento antes da fabricação das ferramentas evita retrabalho e novos orçamentos. A qualidade do material afeta tanto o preço por peça quanto o desgaste da ferramenta, portanto, defina-a com antecedência e evite alterá-la após a fabricação da ferramenta.
Solicite um orçamento com base na quantidade.
Solicite orçamentos com base nos volumes que você realmente pretende produzir, e não apenas em uma única quantidade. Orçamentos baseados em quantidade revelam a evolução do preço por peça, da amortização das ferramentas e do ponto de equilíbrio, permitindo que você planeje novas encomendas e o aumento da produção de forma transparente.
Compare o custo total do programa, não apenas o preço unitário.
Um preço unitário baixo pode mascarar custos elevados de ferramental, e um preço baixo de molde pode mascarar custos elevados de acabamento. Compare a soma do ferramental e do preço unitário em todos os seus volumes, operações secundárias e logística para tomar uma decisão justa.
Lista de verificação de custos de moldagem por injeção rápida para compradores
Use esta lista de verificação para garantir que os custos sejam comparados de forma justa antes de tomar uma decisão.
Geometria, material e quantidade da peça
As dimensões gerais e a espessura da parede estão definidas?
O material já está definido? Isso afeta o desgaste da ferramenta ou o preço?
Qual é a quantidade realista — uma única execução ou o valor acumulado ao longo do tempo?
As tolerâncias são declaradas onde realmente importam?
Requisitos de ferramentas, acabamento e qualidade
Qual material de ferramenta é adequado para a quantidade de disparos esperada?
Os cortes na parte inferior da cabeça e as ações laterais são minimizados?
Que tipo de acabamento, textura ou tinta é realmente necessário?
Que tipo de inspeção e relatório de qualidade a peça precisa?
Suposições sobre entrega, logística e custo total
Qual é a data de entrega necessária para o primeiro envio?
Quais são os custos de embalagem, frete e importação ou alfândega aplicáveis?
Os serviços de acabamento e operações secundárias estão incluídos no preço por peça?
O fornecedor oferece preços baseados na quantidade para os seus volumes?
Perguntas frequentes sobre o custo da moldagem por injeção rápida
Qual o custo da moldagem por injeção rápida?
Não existe um valor único. Espere custos de ferramental rápido que variam de aproximadamente US$ 1,000 a mais de US$ 50,000, dependendo do material e da complexidade da ferramenta, e um preço por peça que varia de menos de um dólar a vários dólares. O custo total é a soma do ferramental com o preço por peça e a quantidade.
Qual o custo das ferramentas de injeção rápida?
As ferramentas de usinagem rápida em alumínio geralmente custam de US$ 1,500 a US$ 8,000 para peças simples, as ferramentas em aço macio/P20 variam de aproximadamente US$ 3,000 a US$ 25,000, e as ferramentas em aço temperado começam em torno de US$ 15,000, podendo aumentar dependendo da complexidade e do número de cavidades.
Qual o custo de uma peça moldada por injeção?
Os preços típicos por peça variam de aproximadamente US$ 0.50 a US$ 5.00 para peças de pequeno a médio porte antes do acabamento, variando de acordo com a resina, o peso, o tempo de ciclo, o número de cavidades e o volume, já que o ferramental é amortizado ao longo da produção.
Quais fatores afetam o custo da moldagem por injeção rápida?
Os principais fatores determinantes são o tamanho e a complexidade da peça, os rebaixos e as ações laterais, o material e a vida útil da ferramenta, o número de cavidades, o sistema de refrigeração e o projeto do ponto de injeção, o acabamento superficial e as alterações de projeto feitas antes ou depois da fabricação da ferramenta.
Como o volume afeta o custo da moldagem por injeção?
Um volume de produção maior reduz o custo total por peça, pois o ferramental fixo é distribuído por mais unidades. Uma ferramenta de US$ 5,000 adiciona US$ 10 por peça a 500 unidades, mas apenas US$ 0.50 por peça a 10,000 unidades.
Quando a moldagem por injeção se torna economicamente viável?
A moldagem por injeção normalmente se torna economicamente viável quando a quantidade atinge algumas centenas ou alguns milhares de peças, onde a amortização das ferramentas cai o suficiente para superar alternativas sem ferramentas, como usinagem CNC ou impressão 3D, em termos de custo unitário.
Como calcular o volume de equilíbrio na moldagem por injeção?
Divida o custo das ferramentas pela economia por peça em comparação com uma alternativa: ponto de equilíbrio = ferramental ÷ (economia por peça da alternativa − economia por peça moldada). Nessa quantidade, os dois custos totais são iguais.
A moldagem por injeção rápida é mais barata que a usinagem CNC?
Depende da quantidade. Para volumes modestos, a usinagem CNC sem ferramentas costuma ser mais barata; acima do ponto de equilíbrio, a moldagem por injeção rápida se torna mais vantajosa, pois seu menor preço por peça é compensado pelo custo já amortizado da ferramenta.
A moldagem por injeção rápida é mais barata que a impressão 3D?
Para volumes muito baixos, a impressão 3D geralmente é mais barata porque não requer ferramentas. Acima desse volume de transição — geralmente entre algumas centenas e alguns milhares de peças — a moldagem por injeção rápida torna-se a opção de menor custo.
Como posso reduzir o custo da moldagem por injeção rápida?
Aplique o DFM (Design for Manufacturing) desde o início, relaxe tolerâncias e acabamentos desnecessários, escolha o material de ferramenta correto, simplifique a geometria do molde, dimensione as cavidades corretamente, confirme o material antecipadamente e solicite preços baseados na quantidade para comparar o custo total do programa em vez de apenas o preço unitário.
Conclusão: Utilize o Custo Total e o Ponto de Equilíbrio para escolher o processo correto.
A moldagem por injeção rápida conquista seu espaço entre a prototipagem e a produção em larga escala, combinando a qualidade da peça moldada com uma ferramenta pequena e rápida. A decisão de escolher essa tecnologia depende menos de um único número e mais da interação entre o custo da ferramenta, o preço por peça e o volume. Modele o custo total, calcule o ponto de equilíbrio em comparação com suas alternativas reais e pondere o cronograma e as necessidades de material, além do preço. Se a quantidade e a geometria das suas peças indicarem a necessidade de peças moldadas e você preferir orçamentos baseados em DFM (Design for Manufacturing) e quantidade, em vez de um valor fixo, a LKprototype oferece prototipagem rápida e moldagem por injeção de baixo volume com consultoria de engenharia para ajudá-lo a comparar custos de forma transparente.