LKプロトタイプ
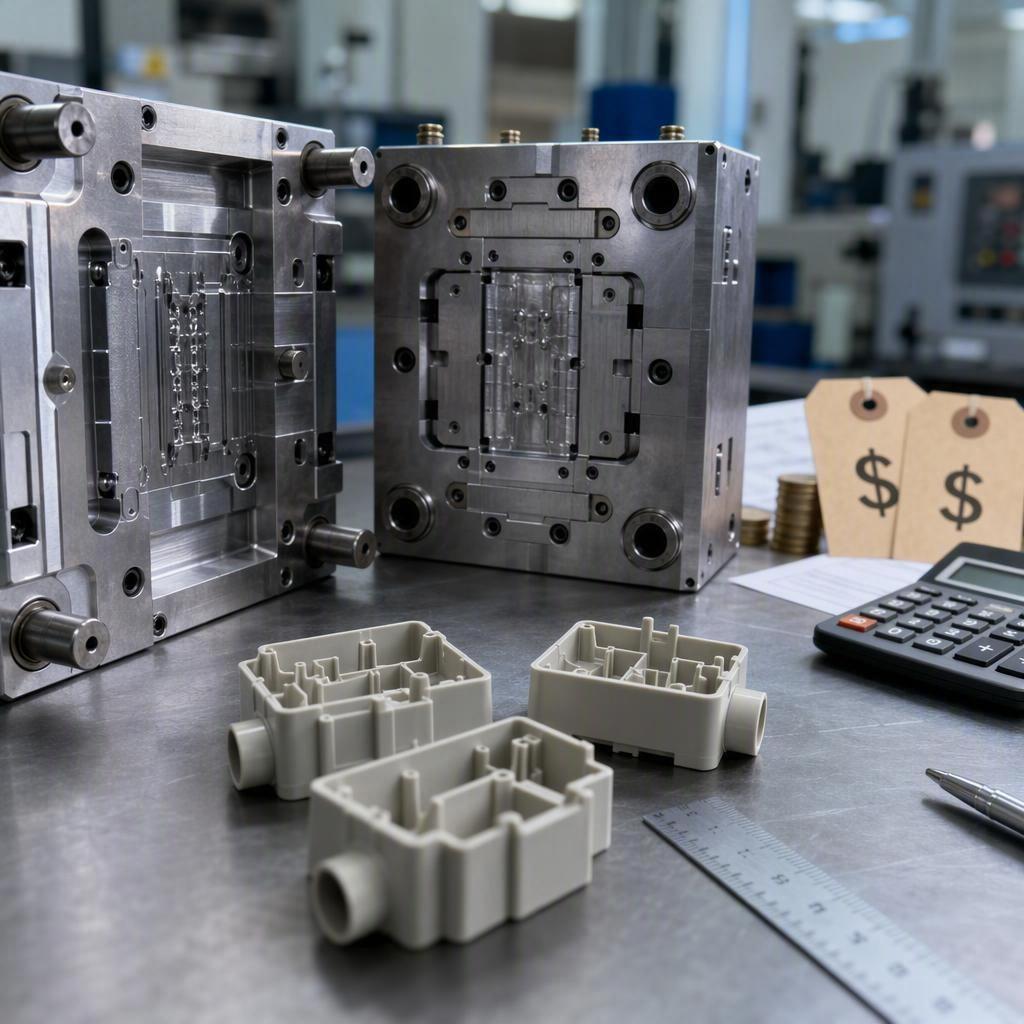
ラピッド射出成形が自社の事業計画に適しているかどうかを検討している場合、正直なところ、単一の価格設定はできません。コストは、一度限りの金型投資と、部品ごとの継続的なコストに分けられ、この割合によって、自社の生産量においてラピッド射出成形が採算に合うかどうかが決まります。このガイドでは、コスト構造を詳細に解説し、CNC加工や3Dプリンティングと比較した損益分岐点の算出方法を示します。
主要な取り組み
高速射出成形のコストは、非反復的な金型費用(NRE)と、材料費、機械時間、仕上げ費用を含む部品ごとの反復的な価格の2つの部分から構成されます。
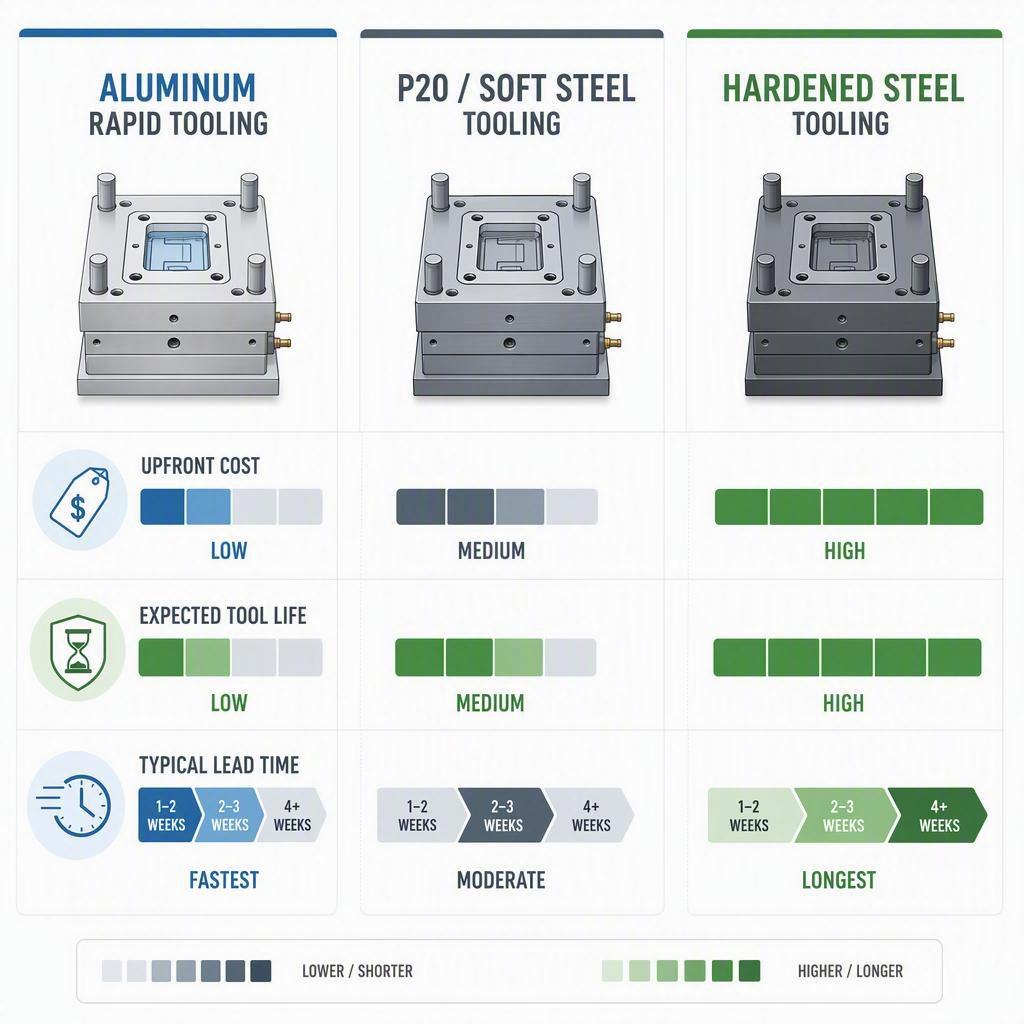
アルミニウム製の高速加工工具は最も安価で高速ですが、工具寿命が限られています。P20/軟鋼は中間的な位置づけで、焼入れ鋼は最も耐久性が高く、最も高価です。
損益分岐点となる生産量は、固定工具と部品あたりのコスト削減を組み合わせた方が、工具不要の代替案よりも有利になる生産量であり、形状にもよるが、通常は数百個から数千個程度である。
掲載されている価格帯は目安であり、標準価格ではありません。必ず実際の部品について数量ベースの見積もりで確認してください。
簡単な回答:高速射出成形の費用はいくらですか?
概算すると、ラピッドツーリングの費用は1,000ドルから50,000ドル以上、部品1個あたりの価格は仕上げと物流費を除いて1ドル未満から数ドル程度になると考えてください。小型の単一キャビティのアルミ製金型は1,500ドルから5,000ドル程度、P20鋼や軟鋼製のブリッジ金型は5,000ドルから25,000ドル以上になる場合があります。硬化処理された生産用金型はさらに高額で、多くの場合15,000ドル以上になります。最終的な部品1個あたりの価格は、材質、重量、サイクルタイム、数量によって異なります。
一般的な高速射出成形コスト構成要素
高速射出成形の見積もりは、いくつかの予測可能なカテゴリーに分類できます。
金型設計、DFM(製造性設計)、機械加工、および検証を含む、非反復的なエンジニアリング(ツーリング)コスト。
材料費は、樹脂価格に部品1個あたりに使用する射出重量を乗じた値に等しい。
加工コストは、機械の時給、サイクルタイム、およびキャビティ数によって決まります。
人件費および諸経費(設置、取り扱い、品質検査を含む)。
トリミング、仕上げ、塗装、印刷などの二次加工。
配送、梱包、およびあらゆる貨物輸送に関する物流業務。
金型費用対部品単価
金型費用は一度限りの初期費用、部品価格は継続的な費用と捉えましょう。少量生産の場合、金型費用が総コストの大部分を占めます。生産量が増えるにつれて、部品単価、特に材料費とサイクルタイムが決定的な要因となります。見積もりを比較する際は、単価だけを見て判断してはいけません。金型費用を償却すると、部品単価は劇的に変化します。
単一の標準価格が存在しない理由
ラピッド射出成形のコストは、部品サイズ、金型の複雑さ、材料、工具の種類、公差、表面仕上げ、および生産量によって異なります。見た目が似ている2つの部品でも、金型によってコストが桁違いに異なる場合があります。そのため、信頼できるガイダンスでは、一律の数値を提示するのではなく、コストを左右する要因を挙げ、範囲を示すのです。
高速射出成形はどのような場合に経済的に理にかなうのか?
ラピッド射出成形は、あらゆる生産規模に適したツールではありません。試作品製作と本格的な量産金型製作の中間に位置する特定の用途において、その真価を発揮します。特に、少量の成形品を短期間で必要とする場合に最も魅力的なツールとなります。
試作品から量産への移行
設計が安定し、単なる試作品ではなく、成形樹脂製の機能部品が必要になった場合、アルミニウム製または軟鋼製のラピッドツーリングが有効な解決策となります。これらのツールを使用することで、高価な量産用金型に投資する前に、試作段階や初期生産段階で、適合性、機能、材料特性、組み立て性を検証できます。
たとえ小型の金属製金型でもパイロットのニーズに合わないと感じる場合は、より手軽な中間段階として、同じ範囲で少し控えめな方法があります。真空鋳造では、印刷または機械加工されたマスターから作られたシリコン金型にエンジニアリングポリウレタンを流し込み、金属製金型のわずかなコストで10個から数百個の機能部品を製造できます。射出成形金型に費用をかける前に、適合性、仕上がり、組み立て精度を確認できます。
少量生産と市場投入
数百個から数千個程度の少量生産の場合、高速射出成形は、成形品質を維持しながら、単位コストでCNC加工や3Dプリンティングを上回ることが多い。そのため、限定的な製品発売、地域展開、スペアパーツ、試作など、長寿命の鋼製金型をまだ導入するほどではない用途に最適である。
材料および性能に関する要件
射出成形は標準的なエンジニアリング樹脂を使用するため、特定の機械的特性、熱特性、または規制上の特性が求められ、ロット間の品質が一定である必要がある部品に適しています。部品がガラス繊維強化されている必要がある場合や、厳しい使用環境に対応する必要がある場合は、3Dプリントや鋳造による代替品ではなく、樹脂成形が唯一の現実的な選択肢となる可能性があります。
設計の安定性と予想される需要
ラピッドツーリングは、形状がほぼ固定されている場合に最も経済的です。頻繁な設計変更は、あらゆるツールの価値を低下させます。投資する前に、予想される需要と近い将来の改訂の可能性を確認してください。生産量が少なく、設計変更が多い場合は、ツールレスプロセスの方が賢明かもしれません。
高速射出成形コスト構造
コストがどのように発生するかを体系化することで、選択肢を比較したり、損益分岐点を計算したりするのに役立ちます。
迅速な金型製作とNREコスト
金型製作費は初期費用の中で最も高額であり、見積もり価格の変動要因としても最大です。金型製作費には、DFM(設計製造性)と金型設計、金型ベース、キャビティ加工、サイドアクションまたはリフター機構、試作などが含まれます。加工時間と設計作業量に影響を与えるため、形状の複雑さ、キャビティ数、選択する金型材料によって価格は上昇します。
部品ごとの製造コスト
経常コストは、材料費、機械稼働時間、人件費、および間接費から発生します。機械稼働時間は、プレス機の時給とサイクルタイムをキャビティ数で割った値です。材料費は、樹脂の単位重量あたりの価格に部品(およびランナー)の重量を掛けた値です。不良品や工程の非効率性により、良品ごとにわずかな間接費が発生します。
追加の仕上げ、検査、および物流費用
表面仕上げ、塗装、印刷などの外観に関する要件に加え、検査や梱包も単位コストに加算されます。物流コストは金型費用と部品ごとの合計金額の両方に影響します。金型原価ではなく、プログラム全体のコストを比較する際には、これらの要素も考慮に入れてください。
総費用の簡単な計算式
比較する明確な方法は、一時費用と継続費用を合計することです。
プログラムの総コスト = 金型費用 + (部品単価 × 数量)
この計算式は、以下の損益分岐点に関するすべての判断の基礎となります。金型費用、部品単価、数量はすべて同じ単位で表し、仕上げ費用と物流費用は、必要に応じて明示的に加算してください。
部品ごとの工具償却費
金型費用を生産量全体に分散させることで償却効果が得られます。金型費用を数量で割って部品単価に加算すれば、総費用込みの単位コストが算出できます。例えば、500個の部品を生産する場合、5,000ドルの金型は部品1個あたり10ドルのコスト増となります。一方、10,000個の部品を生産する場合、同じ金型でも部品1個あたりわずか0.50ドルのコスト増にしかなりません。これが、生産量が増加するにつれて成形単位コストが急激に低下する理由です。
高速射出成形金型のコストを左右する要因とは?
ラピッドツーリングの価格変動の大部分は、初期段階でコントロールできる少数の設計上の決定事項に起因します。
部品サイズと金型の複雑さ
大型部品はより大きな金型ベースとより多くの加工を必要とし、コストが上昇する。複雑さはさらに重要で、深絞り、薄肉、複雑なコア、狭いコーナーなどは加工の難易度と工具リスクを高める。形状が単純なほど加工速度が速く、コストも低くなる。
アンダーカット、スライド、リフター、および排出
アンダーカットがあると、工具は部品を解放するために、サイドアクション、リフター、またはコラプティングコアを使用する必要が生じます。これらの可動機構はそれぞれ、加工、組み立て、およびリスクを増加させ、コストとリードタイムの両方を押し上げます。パーティングラインとエジェクタを設計することで、これらの問題を回避または最小限に抑えることができます。
金型材料と金型寿命
アルミニウムは加工が速く安価ですが、摩耗が早いです。P20/軟鋼は中程度のコストで長持ちします。硬化鋼は最も耐久性がありますが、加工に最も時間がかかります。成形用樹脂が研磨性またはガラス繊維強化樹脂の場合、軟質工具の摩耗が早くなるため、想定されるショット数と樹脂の研磨性に合わせて材料を選択してください。
キャビティ数と金型構成
シングルキャビティ金型は最も安価ですが、1サイクルで1個の部品しか製造できません。2キャビティ、4キャビティ、または8キャビティの金型は、金型価格は高くなりますが、部品1個あたりのサイクルコストは低くなります。必要のないスループットを最大化するのではなく、予想される生産量に合わせてキャビティ数を調整してください。
冷却、ゲート、および金型設計
適切な冷却はサイクルタイムを短縮しますが、形状に合わせた複雑な冷却通路は加工コストが高くなります。ゲート位置とランナー設計は、充填品質、サイクルタイム、および化粧マークの発生位置に影響を与えます。これらの選択は、金型コストと部品あたりのコスト削減とのトレードオフとなります。
表面仕上げと外観要件
研磨、表面加工、光沢仕上げやベルベット仕上げには、追加の工具製作と長い納期が必要です。部品が目に見えない部分にある場合や、表面仕上げが不要な場合は、仕上げ要件を緩和することが、工具コストを削減する最も手っ取り早い方法の一つです。
金型製作前のDFM変更
金型製作前に、抜き勾配、肉厚、パーティングラインなどの設計変更を行うことで、金型製作のリスクとコストを削減できます。金型製作開始後に変更を要求すると、手戻りやスケジュールの遅延が発生します。事前の徹底的なDFM(設計製造性)レビューは、通常、最も費用対効果の高い金型製作の決定となります。
高速射出成形部品の価格を左右する要因とは?
少量生産では金型費用が大きな割合を占めるが、生産量が増えるにつれて部品単価が最も重要になる。その決定要因を理解することで、交渉や最適化が可能になる。
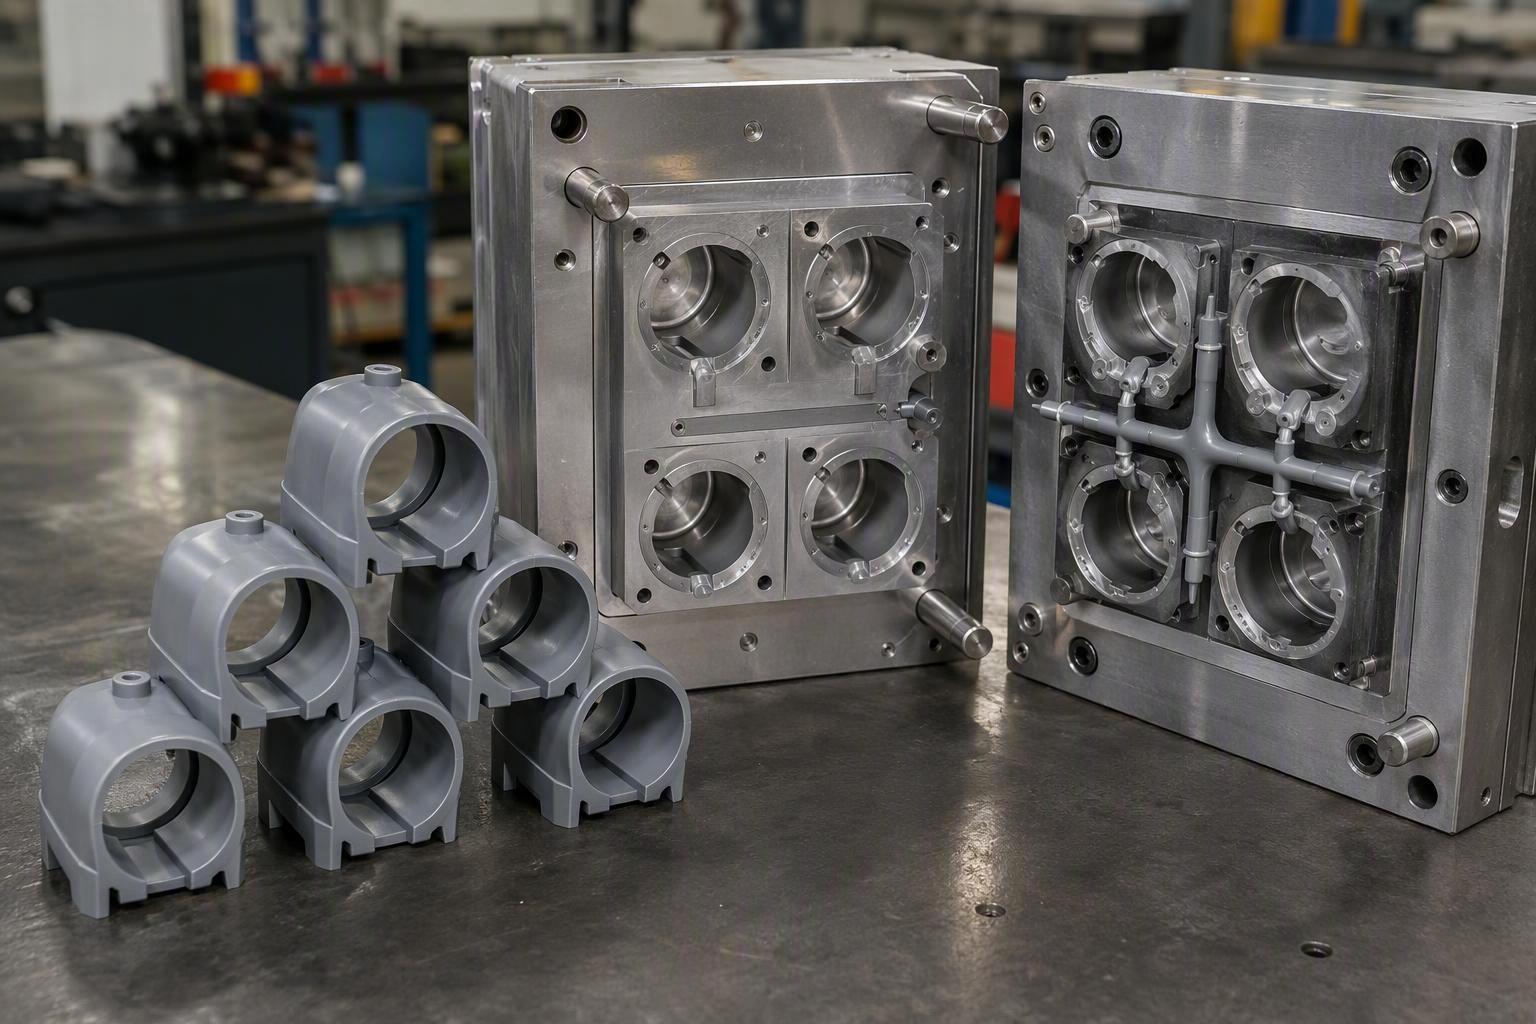
プラスチック樹脂と材料費
汎用樹脂は安価ですが、エンジニアリング樹脂や特殊樹脂は1ポンドあたりの価格が高くなります。材料費は通常、継続的なコストの大きな構成要素であるため、樹脂の選択は単価に直接影響します。充填材入り樹脂やガラス繊維強化樹脂は材料費が高くなるだけでなく、金型の寿命を縮める可能性もあります。
部品重量と材料使用量
重量のある部品は、1ショットあたりの樹脂消費量が多くなり、コストが上昇します。薄く均一な壁面は材料使用量を削減し、冷却時間を短縮します。ランナーやスプルーの無駄も材料消費量を増加させるため、ゲートとランナーの設計は、良品1個あたりの樹脂コストに影響します。
サイクルタイムと機械トン数
サイクルタイムは、部品単価に最も大きな影響を与える要素の一つです。なぜなら、サイクルタイムによって機械が1時間あたりに製造できる部品数が決まるからです。通常、冷却にサイクルタイムの大部分が費やされます。大型の機械ほど時間当たりのコストが高く、必要なトン数は想定される面積と梱包圧力によって異なります。
空洞数と生産効率
キャビティ数を増やすと、1サイクルあたりの加工部品数が増加し、金型費用を償却した後は、部品あたりの機械加工コストと加工コストが削減されます。ただし、金型費用が高くなるというトレードオフがあるため、キャビティ数は実際の生産量に合わせて決定する必要があります。
労務費、不良品、および工程間接費
セットアップ、操作、品質チェック、現場監督といった作業は、あらゆる工程において間接費の増加要因となります。初期不良、スプルー、工程変動による不良品は、良品1個あたりの実質コストを押し上げるため、一貫性があり、十分に検証された工程が重要となります。
二次加工および部品仕上げ
成形後には、トリミング、バリ取り、塗装、印刷、溶接、および追加検査といった工程が継続的にコストとして発生します。外観または機能的な仕上げが必須の場合は、それが価格に含まれていると想定するのではなく、部品単価にその費用を計上してください。
一般的な高速射出成形コストの範囲
公表されている価格帯は予算編成に役立ちますが、あくまで目安としてお考えください。実際の価格は、形状、工具、材料、および加工量によって異なります。
アルミニウム製ラピッドツーリングのコスト範囲
アルミニウム製金型は、一般的に最も低コストで迅速な選択肢です。シンプルな単一キャビティのアルミニウム製高速金型は、通常1,500ドルから5,000ドルの範囲で販売されており、より複雑なクイックターン金型は8,000ドルから15,000ドル程度になります。金型の寿命は限られており、合金や樹脂の種類にもよりますが、数千ショットから20,000~50,000ショット程度です。そのため、アルミニウムは試作品や少量生産に適しています。
P20および軟鋼工具のコスト範囲
P20鋼とプレ硬化軟鋼は、コストと耐久性の点でアルミニウムと硬化鋼の中間に位置します。シンプルなシングルキャビティのP20金型は一般的に3,000ドルから8,000ドルですが、より複雑なマルチキャビティのブリッジ金型は10,000ドルから25,000ドル以上になります。金型の寿命はおよそ10,000ショットから200,000ショットに及ぶため、P20鋼は少量生産や量産への移行期間における長期生産に適した選択肢となります。
硬化鋼製工具の価格帯
硬化鋼は最も耐久性が高く、最も高価です。量産用の単一キャビティ金型は通常15,000ドル程度から始まり、複雑な多キャビティ金型では50,000ドル以上になることもあります。金型の寿命は通常100,000万ショットから1,000,000万ショット以上ですが、製造時間は長くなります。硬化鋼の使用が理にかなうのは、生産量が投資に見合うようになった場合のみです。
部品ごとの一般的な価格帯
一般的な小型~中型部品の場合、成形品の単価は0.50ドルから5.00ドルの範囲になることが多く、単純な大量生産部品では単価が下がり、複雑な部品や特殊素材を使用した部品では単価が上がります。金型やセットアップ費用がより多くの部品に分散されるため、単価は生産量が増えるにつれて下がります。
部品のサイズと複雑さが範囲をどのように変えるか
部品のサイズ、金型の複雑さ、および機能数が増えるにつれてコストも上昇します。小型でシンプルな薄肉部品は、金型費用と部品単価の両方において低価格帯に位置しますが、スライド機構を備え、厳しい公差と表面仕上げを必要とする大型部品は高価格帯に位置します。2つの見積もりを比較する際には、これらの要素を明記してください。
公表されている価格帯を責任を持って利用する方法
見積もりの妥当性を確認したり、期待値を整理したりするために範囲を使用するのは、契約上の基準としてではなく、あくまで目安として考えてください。部品はそれぞれ異なるため、唯一信頼できる数値は、CADデータ、材料、仕上げに基づいた数量ベースの見積もりです。公表されている範囲が実際の見積もりと大きく異なる場合は、通常、形状、キャビティ数、工具材料、または仕上げの違いを示しているため、必ず問い合わせてください。
迅速な射出成形のリードタイムとスケジュール
コストとスケジュールは密接に関係しています。タイムラインを理解することで、遅延の原因や、設計変更がコストとスケジュールにどのような影響を与えるかが明らかになります。
ツール設計とDFMレビュー
このプログラムは、DFMレビューと金型設計から始まり、部品の複雑さやフィードバックの速さにもよりますが、通常は数日から1~2週間程度かかります。ここで決定される事項(パーティングライン、ゲート、抜き勾配、突き出し)によって、その後の工程スケジュールの大部分が確定します。
工具加工および組立
機械加工と組み立ては通常、最も長い工程であり、単純なアルミニウム製金型であれば数週間、複雑な鋼製金型であれば数週間を要する。この工程には、キャビティの切削、サイドアクションの追加、研磨、金型の組み立てが含まれる。
T0サンプル、修正、および検証
最初の試作(T0/T1)では、部品を図面と照合して確認します。寸法検査、フィードバック、および工具の修正はここで行われ、多くの場合1週間以上かかります。最初のサンプル作成後に設計や仕様の変更が要求されると、このプロセスがさらに延長されます。
生産工程と最終納品
承認後、実際の数量分の成形が行われます。少量生産の場合は、数日で完了することもあります。その後、最終検査、梱包、物流を経て部品が納品されます。設計承認から初回出荷までの総所要時間は、迅速なプログラムの場合、通常数週間です。
設計変更がコストとリードタイムに与える影響
金型製作前の変更は安価ですが、加工後の変更(新しいスライド、形状の変更、キャビティの再切削など)は、材料、労力、時間の増加を招きます。最終段階での変更はコストとスケジュールの両方を押し上げるため、製作予定の設計を確定し、早期にDFM(製造性設計)を活用して予期せぬ事態を回避しましょう。
損益分岐点分析 vs. 3DプリンティングとCNC加工
工程を決定する最も明確な方法は損益分岐点分析です。つまり、工具を使用する工程の固定費と部品単価の差額が、工具を使用しない代替工程のコストと等しくなる数量を求めます。
射出成形における損益分岐点生産量はどれくらいですか?
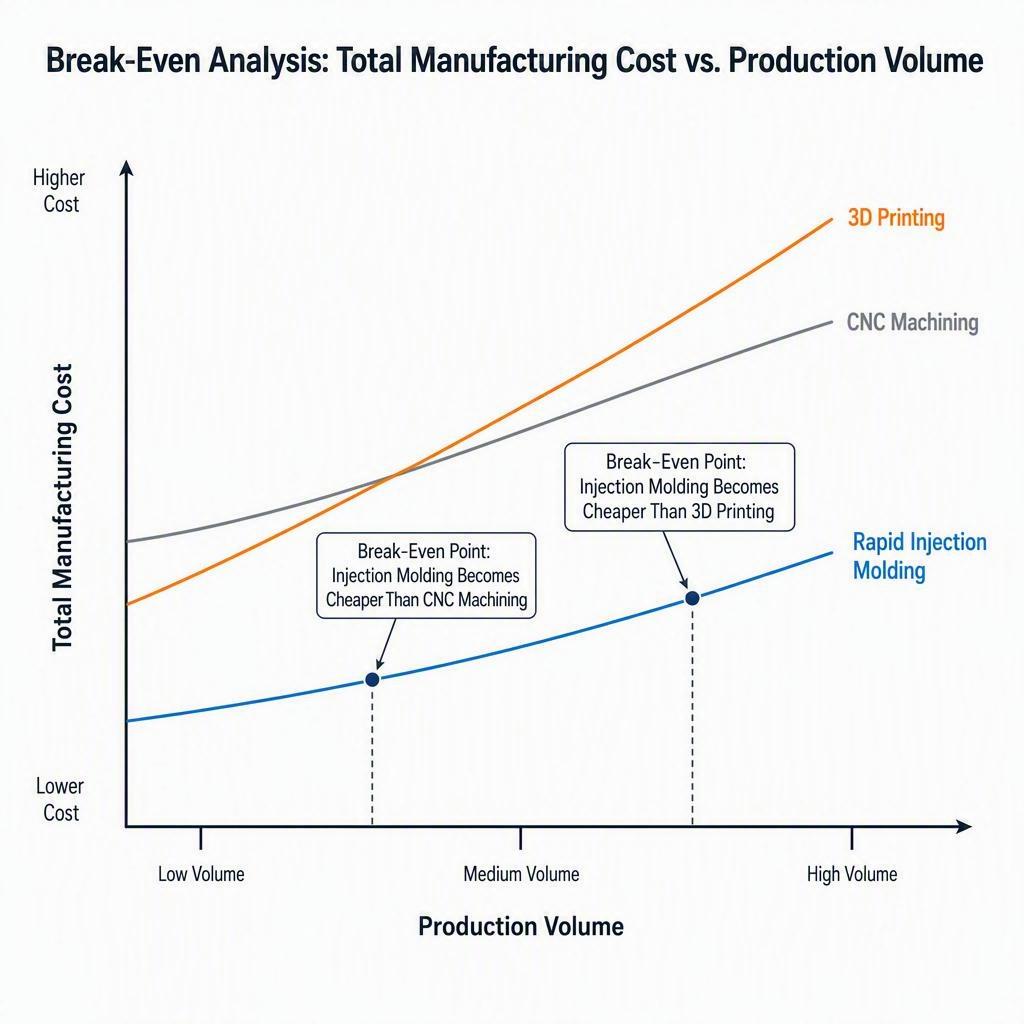
損益分岐点生産量とは、高速射出成形の総コスト(金型費用+部品単価×数量)が、CNC加工や3Dプリンティングなどの代替手段の総コストと等しくなる生産量のことです。この数量を下回ると、金型不要の成形プロセスの方が一般的に安価になります。一方、この数量を上回ると、金型費用を回収した後の部品単価が低くなるため、成形の方が有利になります。
基本的な損益分岐点計算式
2つの総費用を等しいとおいて、数量を求めます。
損益分岐点数量 = 金型費用 ÷ (代替品の部品単価 − 成形品の部品単価)
例えば、アルミ製の金型が5,000ドル、3Dプリント部品が8ドル、成形部品が1.50ドルの場合、損益分岐点は約5,000ドル÷(8.00ドル-1.50ドル)=約769個となります。この数量を超えると、成形の方がコスト効率が良くなります。
損益分岐点 vs. 3Dプリンティング
3Dプリンティングは金型が不要で、部品単価は高くなります。発表されている分析では、一般的な形状の場合、射出成形とのコストの転換点はおよそ250個から数千個の範囲にあるとされていますが、小型で複雑な部品の場合は、この転換点がさらに高くなる可能性があります。ごく少量の場合は通常、3Dプリンティングが有利ですが、生産量が転換点を超えると、成形が優位になります。
損益分岐点 vs. CNC加工
CNC加工は金型費用が不要ですが、量産時の部品単価は成形加工よりも高くなります。CNC加工との損益分岐点は、金型費用や成形部品の価格差によって、数百個から数千個程度になるのが一般的です。損益分岐点を超えると、射出成形は金型費用を償却でき、単価で優位に立ちます。
ラピッドツーリングと量産ツーリングの比較
ラピッドツーリングは、初期投資額が小さいため、大型生産用金型に比べて損益分岐点が低くなります。ただし、金型の寿命は短くなります。数千個の部品しか必要としない場合は、アルミニウム製またはP20製のラピッドツーリングを使用することで、数十万ドル規模の鋼製生産用金型に投資するよりもはるかに早く損益分岐点に達することができます。
損益分岐点が実際のプロジェクトコストに依存する理由
損益分岐点は、投入要素によって大きく左右されます。金型費用、部品単価、代替品の単価などによって、損益分岐点は大きく変動し、時には劇的に変化することもあります。経験則的な数値に頼るのではなく、仕上げ、スクラップ、物流費などを含めた実際の見積もりに基づいて、必ず損益計算を行ってください。
数量別迅速射出成形コスト例
具体的な例を用いることで、数量による影響をより明確に理解できます。以下の数値は、特定の部品の見積もりではなく、前提条件を明記した例示的なシナリオです。
500個の部品のコスト例
仮に、シンプルなアルミニウム製金型の価格を5,000ドル、成形品1個あたりの価格を2.50ドルとします。成形にかかる総費用は、5,000ドル + (2.50ドル × 500個) = 6,250ドルです。これを、例えば1個あたり10ドルのCNC加工と比較してみましょう。500個の機械加工品で5,000ドル、さらにセットアップ費用がかかります。この少量生産の場合、金型の償却費が1個あたり10ドルであれば、成形品の品質や材料が極めて重要でない限り、代替プロセスの方が競争力があります。
2000個の部品のコスト例
同じ5,000ドルの金型と、部品1個あたり2ドルの成形価格を使用した場合、成形にかかる総費用は5,000ドル+(2ドル×2,000個)=9,000ドルとなります。部品1個あたり8ドル(16,000ドル)のCNC加工と比較すると、成形の方が明らかに安価に見え、部品1個あたりのコストが高い3Dプリントはさらに不利になります。この生産量では、金型の償却費は部品1個あたりわずか2.5ドルです。
10000個の部品のコスト例
より高性能なP20金型(12,000ドル)を使用し、成形品単価を1.20ドルとして、生産量を10,000個に増やします。合計費用は12,000ドル+(1.20ドル×10,000個)=24,000ドルです。1個あたり数ドルかかる機械加工や、さらに高額な印刷と比較すると、射出成形は明らかに低コストな選択肢となり、金型償却費は1個あたりわずか1.20ドルにまで下がりました。
工具償却が単位コストに及ぼす影響
同じ金型をより多くの部品に使用できるため、生産量が増加するにつれて、総コストは大幅に低下します。上記の例では、5,000ドルの金型は、500個の生産では部品1個あたり10ドルのコスト増となりますが、10,000個の生産では部品1個あたりわずか0.50ドルのコスト増にしかなりません。これが、金型の価格だけでなく、プログラム全体のコストを比較すべき主な理由です。
工具および部品価格に対する感度
金型や部品単価のわずかな変化が、採算ラインの転換点に影響を与えます。複雑な金型は部品数が500個になるとコストが2倍になりますが、10,000個になるとその影響ははるかに小さくなります。逆に、部品単価が1ドル程度の差でも、大量生産では大きな差となります。ご自身のプロジェクトをモデル化する際は、単一の点ではなく、金型や部品単価に関するさまざまな前提条件を検証してください。
高速射出成形は、どのような場合に他の方法よりも安価になるのか?
損益分岐点はあくまで目安であり、全てを決定づけるものではありません。品質、材料、許容誤差、そして納期も重要な要素となります。
高速射出成形を選択する場合
生産用樹脂で数百個から数千個の部品を製造する必要がある場合、成形品の均一性と公差が求められる場合、そしてフルスチール金型よりも早く市場に投入する必要がある場合は、高速射出成形を選択してください。大量生産への移行期におけるブリッジ金型として、また設計が安定している新製品発売において、優れた性能を発揮します。
3Dプリンティングを続けるべき時
3Dプリンティングは、1個から数十個、数百個程度のごく少量生産の場合や、形状がまだ変更中で、単価よりも設計の反復速度を重視する場合に適しています。また、成形が不可能な部品や、金型の導入がまだ正当化されない部品にも適しています。ただし、部品あたりのコストが高くなること、そして一部のプロセスでは材料特性が劣るという欠点があります。
CNC加工の方が適している場合もある
CNC加工は、強度が高く寸法精度に優れた部品を少量生産でソリッド素材から製造する必要がある場合、特に射出成形が難しい材料の場合や、金型製作期間を省きたい場合に最適です。また、生産量が少額で、加工コストが成形コストの償却額を下回る場合にも、有力な選択肢となります。
分析の結果、機械加工が検討対象となった場合は、単一のエンジニアリングチームから両方の加工方法の見積もりを取りましょう。LKprototypeのCNCプロトタイプおよび部品加工部門は、3軸、4軸、5軸のフライス加工と旋削加工を、高速射出成形と同じ施設内で実施しているため、複数のサプライヤーを掛け持ちすることなく、同じ部品についてコストと公差を比較検討できます。
生産用工具への投資時期
生産量が十分に多く、長寿命の金型が投資に見合うだけのコスト削減効果を発揮する場合(多くの場合、数万個以上の部品を生産する場合)、または複数年にわたるプログラムで最短のサイクルタイムと最高の耐久性が求められる場合は、強化生産金型への移行を検討してください。需要を検証する間の暫定的なステップとして、ラピッドツーリングを活用することもできます。
損益分岐点だけが意思決定要因ではない理由
コストが低いプロセスが必ずしも最適とは限りません。リードタイム、材料の適合性、公差、工具の耐久性、最小注文数量の柔軟性、そしてチームのリスク許容度など、すべてが重要です。損益分岐点を計算し、コスト以外の要素も考慮してから決定してください。
高速射出成形コストを削減する方法
以下の要素はコストを予測可能な方向に変化させるため、どのベンダーとも検討する価値があります。
ツール設計の前にDFMを適用する
金型を切削する前に、抜き勾配、肉厚、パーティングライン、ゲート位置などを確認してください。適切なDFM(設計製造性)により、加工時間、金型リスク、金型製作開始後の高額な修正の可能性を低減できます。
適切なサイズ公差と外観要件
実際に必要な公差と仕上げのみを指定してください。必要以上に厳しい公差や化粧面は、加工および研磨コストを増加させます。隠れた面の公差を緩めることは、リスクの低いコスト削減方法です。
適切な工具材料を選択する
金型の材質は、想定される生産量と樹脂の種類に合わせて選びましょう。アルミニウムは、試作品やブリッジ製造などの少量生産に適しています。P20鋼や軟鋼は、少量生産を長期間続ける場合に適しており、高硬度鋼は大量生産で初めてそのコストに見合う効果を発揮します。生産量に対して金型が大きすぎると、無駄な出費になります。
不要な金型の複雑さを軽減する
設計上可能な場合は、アンダーカット、スライド、リフター、その他の機構を簡素化してください。可動部が増えるほど金型コストとリスクが増加するため、機能性を損なうことなく、可能な限り可動部を避けるように設計してください。
期待されるボリュームに合わせてキャビティ数を最適化
キャビティのサイズは実際の需要に合わせて決定してください。多キャビティ金型は金型コストは高くなりますが、部品あたりの加工コストは削減できます。そのため、最大の生産量ではなく、予測される数量における総プログラムコストを最小限に抑えるキャビティ数を選択してください。
材料と仕上げの要件を早めに確認してください。
金型製作前に樹脂と仕上げを確定することで、手直しや見積もり変更を回避できます。材料グレードは部品単価と金型摩耗の両方に影響するため、早めに決定し、金型製作後に変更することを避けましょう。
数量ベースの価格設定をリクエストする
単価だけでなく、実際に生産する可能性のある数量での価格を依頼しましょう。数量ベースの見積もりは、部品単価、償却金型費用、損益分岐点がどのように変動するかを明らかにし、再発注や生産規模拡大を現実的に計画するのに役立ちます。
単価だけでなく、プログラム全体の費用を比較してください。
部品単価が低いと、金型費用が高額になる場合があり、金型価格が低いと、仕上げ費用が高額になる場合があります。公正な判断を下すには、金型費用、部品単価の合計を、生産量、二次加工、物流の観点から比較検討してください。
迅速射出成形コストチェックリスト(購入者向け)
決定を下す前に、このチェックリストを使って費用が公平に比較されていることを確認してください。
部品の形状、材質、数量
全体の寸法と壁の厚さは決まっていますか?
材料は最終決定済みですか?また、それは工具の摩耗や価格に影響しますか?
現実的な数量とは、1回の実行なのか、それとも一定期間にわたる累積量なのか?
許容誤差は、本当に重要な箇所に明記されていますか?
工具、仕上げ、および品質要件
どの工具材料が想定されるショット数に適しているか?
アンダーカットやサイドアクションは最小限に抑えられていますか?
実際に必要な仕上げ、質感、または塗料は何ですか?
その部品にはどのような品質検査と報告が必要ですか?
配送、物流、および総コストに関する前提条件
初回出荷の納期はいつですか?
梱包費、運賃、輸入税または関税はどのくらいかかりますか?
部品単価には、仕上げ加工や二次加工は含まれていますか?
仕入先は、貴社の注文量に応じた数量ベースの価格設定を提供していますか?
高速射出成形コストに関するよくある質問
高速射出成形にはどれくらいの費用がかかりますか?
決まった金額はありません。金型製作費は、金型の材質や複雑さによって約1,000ドルから50,000ドル以上まで幅があり、部品1個あたりの価格は1ドル未満から数ドルまでとなります。総コストは、金型製作費に部品1個あたりの価格と数量を掛け合わせた金額です。
高速射出成形金型の費用はいくらですか?
アルミニウム製の高速加工工具は、単純な部品の場合、一般的に1,500ドルから8,000ドル程度、P20/軟鋼製の工具は3,000ドルから25,000ドル程度、硬化鋼製の工具は15,000ドル程度から始まり、複雑さやキャビティ数に応じてさらに高額になります。
射出成形部品の価格はいくらですか?
一般的な部品単価は、仕上げ前の小型から中型部品の場合、およそ0.50ドルから5.00ドルで、樹脂の種類、重量、サイクルタイム、キャビティ数、生産量によって変動し、金型費用は生産量全体で償却されます。
高速射出成形コストに影響を与える要因は何ですか?
主な要因としては、部品のサイズと複雑さ、アンダーカットとサイドアクション、工具材料と工具寿命、キャビティ数、冷却とゲート設計、表面仕上げ、および金型製作前または製作後に行われる設計変更などが挙げられます。
射出成形コストに生産量はどのような影響を与えるのか?
生産量が増えると、固定工具の費用がより多くの生産単位に分散されるため、部品1個あたりの総コストは低下します。例えば、5,000ドルの工具は、500個の生産では部品1個あたり10ドルのコスト増となりますが、10,000個の生産では部品1個あたりわずか0.50ドルのコスト増にしかなりません。
射出成形はいつ費用対効果が高くなるのでしょうか?
射出成形は、一般的に、生産量が数百個から数千個程度になると費用対効果が高くなる。これは、金型の償却費が十分に減少し、CNC加工や3Dプリンティングといった金型不要の代替手段よりも単位コストで優位になるためである。
射出成形における損益分岐点となる生産量はどのように計算するのですか?
金型費用を、代替品と比較した部品1個あたりのコスト削減額で割ると、損益分岐点が得られます。損益分岐点 = 金型費用 ÷ (代替品の部品1個あたりのコスト − 成形品の部品1個あたりのコスト)。この数量では、両者の総コストは等しくなります。
高速射出成形はCNC加工よりも安価ですか?
数量によります。少量生産の場合は、金型不要のCNC加工の方が安価な場合が多いですが、損益分岐点を超えると、金型費用が既に償却されているため、部品単価の低さが相殺され、高速射出成形の方が有利になります。
ラピッドインジェクション成形は3Dプリンティングよりも安価ですか?
ごく少量生産の場合、金型が不要なため、通常は3Dプリンティングの方が安価です。しかし、数百個から数千個程度の生産量を超えると、高速射出成形の方が低コストになります。
高速射出成形コストを削減するにはどうすればよいですか?
DFM(設計製造性)を早期に適用し、不要な公差や仕上げを緩和し、適切な工具材料を選択し、金型形状を簡素化し、キャビティのサイズを適正化し、材料を早期に確認し、数量ベースの価格設定を要求することで、単価だけでなくプログラム全体のコストを比較できるようにします。
結論:総コストと損益分岐点を用いて適切なプロセスを選択する
ラピッド射出成形は、小型で高速な金型と成形品質を両立させることで、試作金型と量産の中間に位置する技術として確立されています。ラピッド射出成形が最適な選択かどうかは、単一の数値よりも、金型コスト、部品単価、および生産量がどのように相互作用するかによって決まります。総コストをモデル化し、実際の代替案と比較して損益分岐点を計算し、価格だけでなくスケジュールと材料の必要量も考慮する必要があります。数量と形状から成形部品が適しており、一律の数値ではなく、DFM(製造性設計)と数量に基づいた見積もりを希望する場合は、LKprototypeがラピッド金型と少量射出成形を提供し、エンジニアリングからのフィードバックに基づいてコストを正直に比較できるようサポートします。