אב טיפוס של LK
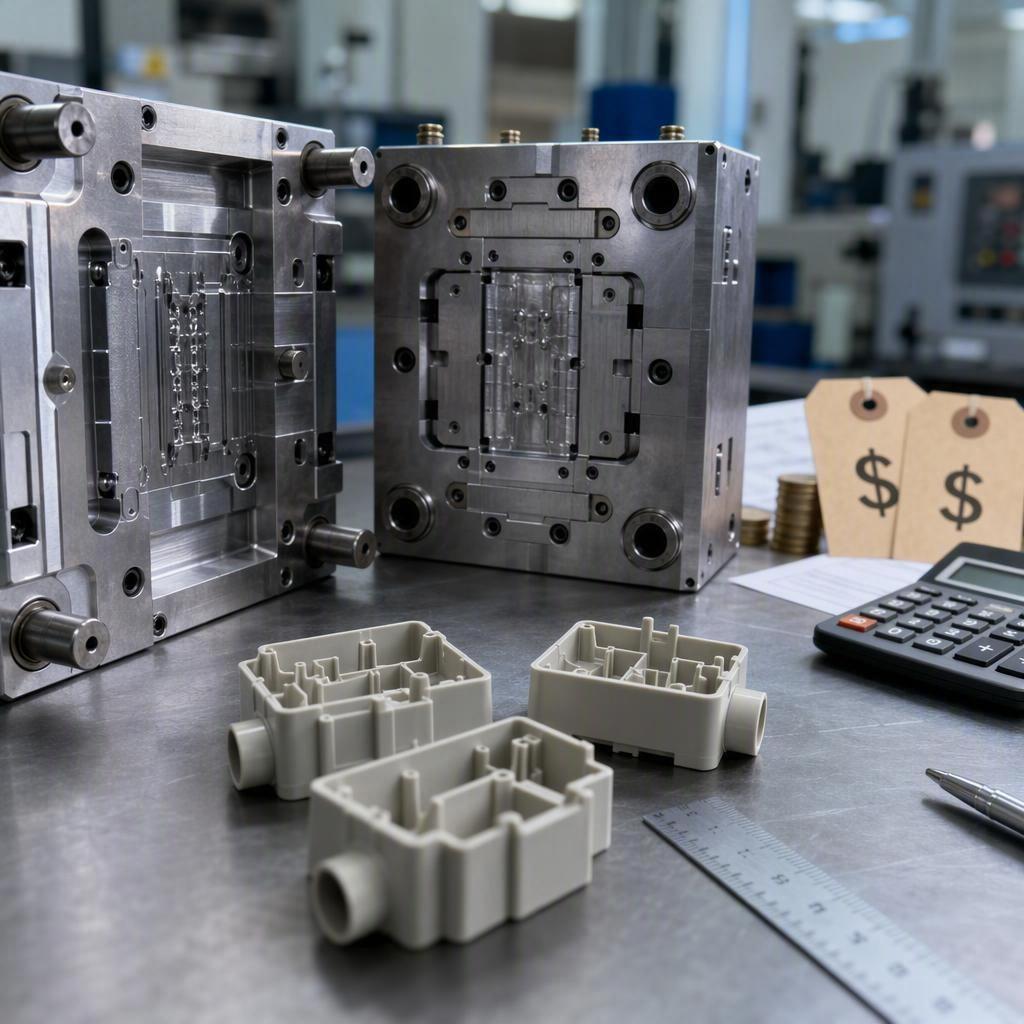
אם אתם בוחנים האם הזרקה מהירה מתאימה לתוכנית שלכם, התשובה הכנה היא שאין מחיר אחד. העלות מתחלקת להשקעה חד פעמית בכלי עבודה ולמחיר חוזר לכל חלק, והחלוקה קובעת האם התהליך הגיוני בנפח שלכם. מדריך זה מפרק את מבנה העלויות ומראה כיצד לדמות איזון מול עיבוד שבבי CNC והדפסה תלת-ממדית.
טעימות מפתח
עלות הזרקה מהירה מורכבת משני חלקים: ייצור כלים חד פעמי (NRE) בתוספת מחיר חוזר לחלק הכולל חומר, זמן מכונה וגימור.
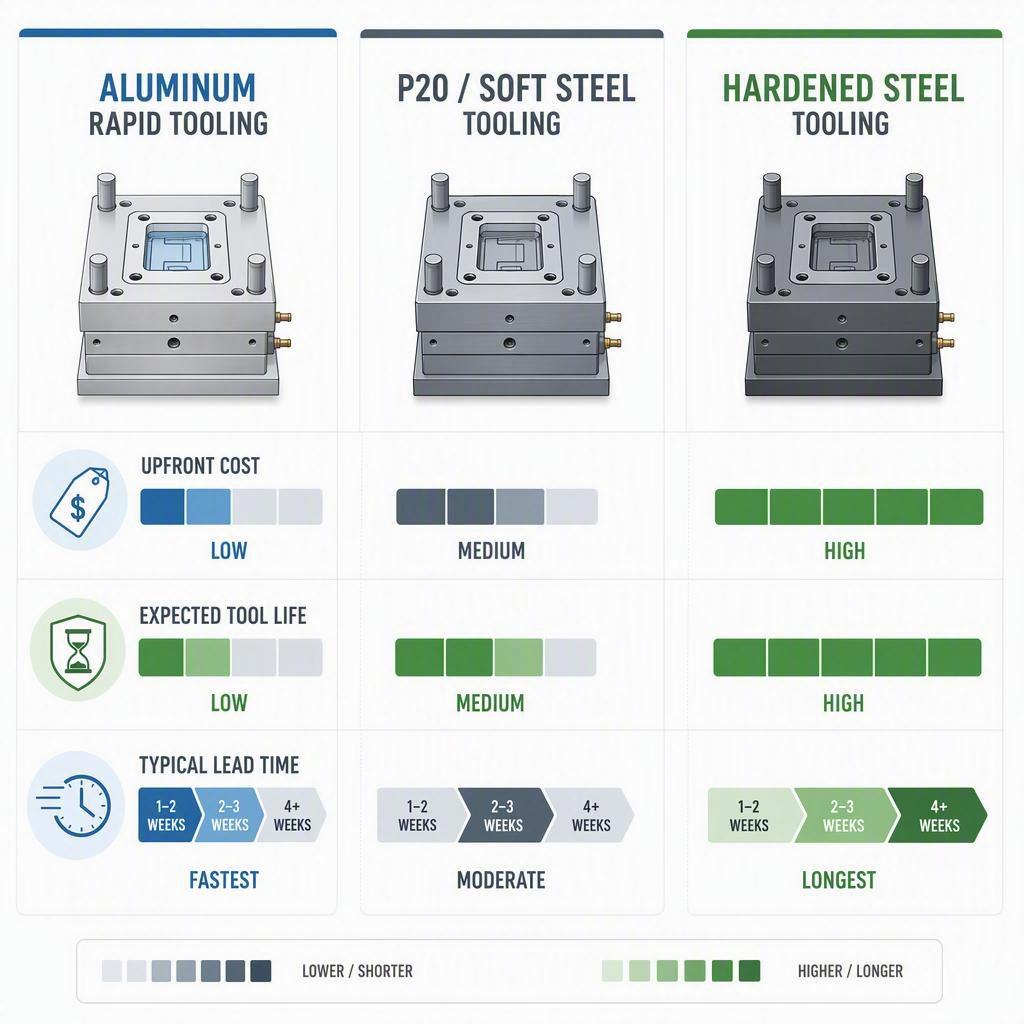
כלי עבודה מהירים מאלומיניום הם הזולים והמהירים ביותר אך בעלי אורך חיים מוגבל; פלדה רכה/P20 נמצאת באמצע; פלדה מוקשה היא העמידה והיקרה ביותר.
נפח נקודת איזון הוא המקום שבו כלים קבועים בתוספת עלות זולה יותר לחלק עדיפים על אלטרנטיבה ללא כלים - בדרך כלל במאות עד אלפי חלקים, תלוי בגיאומטריה.
טווחי העלויות שפורסמו הם כיווניים, לא סטנדרטיים; יש לאמת תמיד באמצעות הצעת מחיר המבוססת על כמות עבור החלק בפועל.
תשובה מהירה: כמה עולה הזרקה מהירה?
במונחים כלליים, ניתן לצפות כי ייצור מהיר של כלי עבודה ינועו בין 1,000 דולר ליותר מ-50,000 דולר, ומחיר לחלק נע בין פחות מדולר לכמה דולרים, לפני גימור ולוגיסטיקה. כלי אלומיניום קטן בעל חלל יחיד עשוי לעלות בין 1,500 ל-5,000 דולר, בעוד שכלי גשר P20 או פלדה רכה יכול להגיע ל-5,000 ל-25,000 דולר ומעלה. כלי ייצור מוקשה מתחיל גבוה יותר, לרוב 15,000 דולר ומעלה. המחיר הסופי לחלק תלוי בחומר, במשקל, בזמן המחזור ובכמות.
רכיבי עלות אופייניים להזרקה מהירה
כל הצעת מחיר להזרקה מהירה מתקפלת לכמה דליים צפויים:
עלות הנדסית (כלי עבודה) חד פעמית , הכוללת תכנון תבניות, DFM, עיבוד שבבי ותיקוף.
עלות החומר , שווה למחיר השרף כפול משקל הזריקה המשמש לחלק.
עלות העיבוד , מושפעת משיעור השעה של המכונה, זמן המחזור ומספר החללים.
עבודה ותקורה , כולל הקמה, טיפול ובדיקת איכות.
פעולות משניות , כגון חיתוך, גימור, צביעה או הדפסה.
לוגיסטיקה למשלוח, אריזה וכל הובלה.
עלות כלי עבודה לעומת עלות לחלק
התייחסו לכלים כאל דמי כניסה חד פעמיים ולמחיר החלק כהוצאה חוזרת. בנפח נמוך, הכלים שולטים בסך הכל. ככל שהכמות עולה, המחיר לחלק - במיוחד החומר וזמן המחזור - הופך לגורם המכריע. כשמשווים הצעות מחיר, לעולם אל תסתכלו רק על מחיר היחידה; הכלים המופחתים משנים את העלות האמיתית לחלק באופן דרמטי.
למה אין מחיר סטנדרטי אחד
עלות הזרקה מהירה תלויה בגודל החלק, מורכבות התבנית, החומר, סוג הכלי, סבולות, גימור ונפח. שני חלקים שנראים דומים יכולים להיות שונים זה מזה בכלי העבודה בסדר גודל. זו הסיבה שהנחיות אמינות נותנות טווחים ושמות של הגורמים במקום לצטט מספר אוניברסלי.
מתי הזרקה מהירה הגיונית מבחינה כלכלית?
הזרקה מהירה אינה כלי לכל גודל סדרה. היא מרוויחה את מקומה בספקטרום ספציפי בין אב טיפוס לבין כלי ייצור מלאים, והיא אטרקטיבית ביותר כאשר אתם זקוקים לחלקים מחומר יצוק אמיתי בכמות מתונה ובלוח זמנים קצר.
אב טיפוס לגישור על סבבי ייצור
כאשר העיצוב שלכם התייצב ואתם זקוקים לחלקים פונקציונליים משרף ייצור יצוק - לא רק חלק חד פעמי - כלי ייצור מהיר מאלומיניום או פלדה רכה מספקים גשר. כלים אלה מאפשרים לכם לאמת התאמה, תפקוד, התנהגות חומר והרכבה במהלך הפיילוט או ההשקה המוקדמת לפני שאתם מתחייבים לתבנית ייצור יקרה.
אם אפילו כלי מתכת קטן מרגיש כמו יותר ממה שהטייס שלכם צריך, שלב ביניים רך יותר יורד רף אחד מאותו ספקטרום. יציקת ואקום יוצקת פוליאוריטן הנדסי לתבנית סיליקון המיוצרת מתבנית אב מודפסת או מעובדת, ומייצרת תריסר עד כמה מאות חלקים פונקציונליים בחלקיק מעלותו של כלי מתכת. זה מאפשר לכם לאשר התאמה, גימור והרכבה לפני שתבזבזו על כלי הזרקה בכלל.
ייצור בנפח נמוך והשקות שוק
עבור כמויות של מאות עד אלפי יחידות, הזרקה מהירה לרוב עולה על עיבוד שבבי CNC והדפסה תלת-ממדית מבחינת עלות יחידה, תוך שמירה על איכות היצירה. היא מתאימה היטב להשקות מוצרים מוגבלות, פריסות אזוריות, חלקי חילוף והרצאות ניסיון שעדיין אינן מצדיקות כלי פלדה בעל אורך חיים ארוך.
דרישות חומר וביצועים
מכיוון שיציקה בהזרקה משתמשת בשרפים הנדסיים סטנדרטיים, היא מתאימה לחלקים הזקוקים לתכונות מכניות, תרמיות או רגולטוריות ספציפיות ולאיכות עקבית בין אצווה לאצווה. אם החלק שלכם חייב להיות מחוזק בסיבי זכוכית או לעמוד בסביבת הפעלה תובענית, שרף יצוק - במקום שרף מודפס או יצוק - עשוי להיות הדרך המעשית היחידה.
יציבות עיצובית וביקוש צפוי
ייצור מהיר של כלים הוא חסכוני ביותר כאשר הגיאומטריה קפואה במידה רבה. שינויים תכופים בתכנון פוגעים בערכו של כל כלי. לפני ההשקעה, יש לוודא את הביקוש הצפוי ואת הסבירות לתיקונים בטווח הקרוב. אם הנפח קטן ותנודת התכנון גבוהה, תהליך ללא כלים עשוי להיות חכם יותר.
מבנה עלויות הזרקה מהירה
זה עוזר למסד את אופן הצטברות העלויות, כך שתוכלו להשוות אפשרויות ולחשב נקודת איזון.
כלי עבודה מהירים ועלויות NRE
כלי עבודה הם הפריט הגדול ביותר בתחילת הפרויקט והמקור הגדול ביותר לשונות בהצעות מחיר. זה כולל עיבוד שבבי של DFM ותכנון תבנית, בסיס תבנית, עיבוד שבבי של חללים, פעולות צד או מנגנוני הרמה, וניסויים. המחיר עולה עם מורכבות התכונות, מספר החללים וחומר הכלי שתבחרו, מכיוון שכל אחד מהם משפיע על זמן העיבוד והמאמץ ההנדסי.
עלויות ייצור לכל חלק
עלות חוזרת נובעת מחומר, זמן מכונה, עבודה ועלויות תקורה. זמן מכונה הוא המכפלה של התעריף השעתי של המכונה וזמן המחזור חלקי מספר החללים. החומר הוא מחיר השרף ליחידת משקל כפול משקל החלק (והמסנן). גרוטאות וחוסר יעילות בתהליך מוסיפים תקורה קטנה לכל חלק טוב.
עלויות גימור, בדיקה ולוגיסטיקה נוספות
דרישות קוסמטיות כגון מרקם, צביעה או הדפסה, בנוסף לבדיקה ואריזה, מוסיפות לעלות היחידה. לוגיסטיקה משפיעה הן על כלי העבודה והן על סך הכלים לחלק. יש לכלול דרישות אלו בעת השוואת עלות התוכנית הכוללת ולא על מחיר התבנית הגולמית.
נוסחת עלות כוללת פשוטה
דרך ברורה להשוות היא לסכם את העלויות החד-פעמיות והחוזרות:
עלות התוכנית הכוללת = כלי עבודה + (מחיר לחלק × כמות)
נוסחה זו היא הבסיס לכל החלטה לגבי איזון בהמשך. שמרו על כלים, מחיר לחלק וכמות באותן יחידות, והוסיפו גימור ולוגיסטיקה במפורש כאשר הם חשובים.
פחת כלי עבודה לחלק
פיזור כלי העבודה על פני הרצף יוצר פחת: חלקו את עלות כלי העבודה בכמות והוסיפו אותה למחיר לחלק כדי לקבל את עלות היחידה המלאה. ב-500 חלקים, כלי של 5,000 דולר מוסיף 10 דולר לחלק. ב-10,000 חלקים, אותו כלי מוסיף רק 0.50 דולר לחלק. זו הסיבה שעלות יחידת היציקה יורדת בצורה כה חדה ככל שהנפח עולה.
מה גורם לעלות ייצור כלי הזרקה מהירה?
רוב השונות במחיר כלי עבודה מהירים נובעת מקומץ החלטות הנדסיות שאתה שולט בהן בשלב מוקדם.
גודל חלק ומורכבות עובש
חלקים גדולים יותר דורשים בסיסי תבניות גדולים יותר ויותר עיבוד שבבי, מה שמגדיל את העלות. מורכבות חשובה אף יותר: משיכות עמוקות, דפנות דקות, ליבות מורכבות ופינות צרות מגבירות את קושי העיבוד השבבי ואת הסיכון בכלי. גיאומטריה פשוטה יותר מעבדת מהר יותר ועולה פחות.
חיתוכים, החלקות, הרמות ופליטה
חיתוכים תחתיים מאלצים את הכלי להשתמש בפעולות צדדיות, הרמות או ליבות קורסות כדי לשחרר את החלק. כל מנגנון נע מוסיף עיבוד שבבי, הרכבה וסיכון - ומעלה גם את העלות וגם את זמן האספקה. קווי פרידה ופליטה יכולים לעתים קרובות להיות מתוכננים כדי להימנע או למזער מאפיינים אלה.
חומר התבנית וחיי הכלי
מכונות אלומיניום מייצרות במהירות ובזול אך נשחקות מהר יותר; פלדה רכה/P20 מחזיקה מעמד זמן רב יותר בעלות בינונית; פלדה מוקשה היא העמידה ביותר והאיטית ביותר לבנייה. בחרו חומר שיתאים למספר הזריקות הצפוי ולכוח השחיקה של השרף, מכיוון שיציקת שרפים שוחקים או שרפים ממולאים בזכוכית שוחקת כלים רכים מהר יותר.
ספירת חללים ותצורת עובש
כלי בעל חלל יחיד הוא הזול ביותר אך מייצר חלק אחד בכל מחזור. כלים עם שניים, ארבעה או שמונה חללים מעלים את מחיר הכלים תוך הפחתת עלות המחזור לחלק. התאימו חללים לנפח הצפוי במקום למקסם את התפוקה שאינכם צריכים.
קירור, שערים ועיצוב תבניות
קירור טוב מקצר את זמן המחזור, אך מעברי קירור קונפורמיים או מורכבים עולים יותר לעיבוד שבבי. מיקום השער ועיצוב המסלול משפיעים על איכות המילוי, זמן המחזור והיכן נפגעים סימנים קוסמטיים. בחירות אלו מחליפות את עלות הכלים כנגד חיסכון לחלק.
גימור פני השטח ודרישות קוסמטיות
ליטוש, טקסטורה וגימור מבריק או קטיפתי דורשים עבודת כלים נוספת וזמני אספקה ארוכים יותר. אם החלק נסתר מהעין או אינו זקוק לעיצוב קוסמטי, הקלה בדרישות הגימור היא אחת הדרכים המהירות ביותר לקצץ בעלויות הכלים.
שינויי DFM לפני כלי עבודה
שינויים בתכנון לייצור המבוצעים לפני חיתוך התבנית - כגון התאמת הטיוטה, עובי הדופן או קו הפרידה - מפחיתים את הסיכון והעלות של ייצור הכלים. כל שינוי שתבקשו לאחר תחילת ייצור הכלים מוסיף עבודות חוזרות ולוחות זמנים. סקירה יסודית של DFM מראש היא בדרך כלל החלטת הכלים הזולה ביותר שתוכלו לקבל.
מה מניע את מחיר החלקים ליציקת הזרקה מהירה?
כאשר כלי עבודה שולטים בנפח נמוך, המחיר לחלק קובע יותר ככל שהעלייה גבוהה יותר. הבנת המנופים שלו מאפשרת לך לנהל משא ומתן ולייעל.
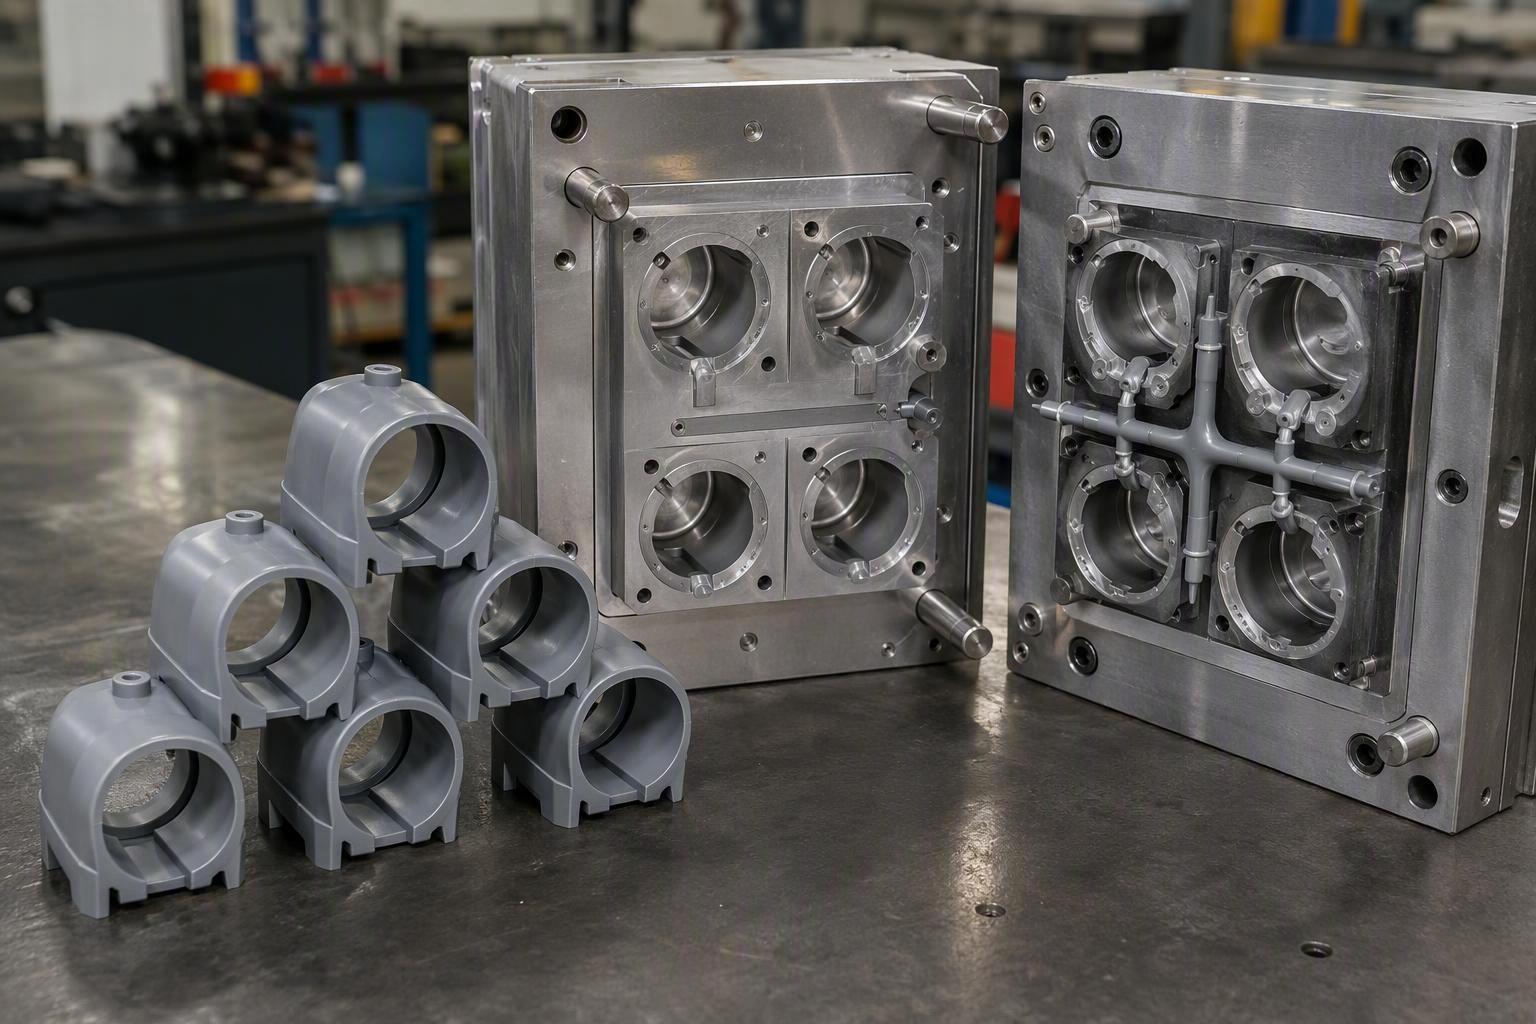
שרף פלסטיק ועלות חומרים
שרפים רגילים הם זולים; שרפים מהונדסים ומיוחדים עולים יותר לפאונד. החומר הוא בדרך כלל מרכיב עיקרי בעלות החוזרת, ולכן בחירת השרף משפיעה ישירות על מחיר היחידה. כיתות ממולאות או מחוזקות בזכוכית מעלות את עלות החומר ויכולות גם לקצר את חיי הכלי.
משקל חלק ושימוש בחומר
חלקים כבדים יותר צורכים יותר שרף בכל זריקה, מה שמגדיל את העלות. דפנות דקות ואחידות מפחיתות את השימוש בחומרים ומקצרות את זמן הקירור. פסולת של פתחי ניקוז וקינוחים גם מנפחת את צריכת החומר, כך שתכנון השער והפתח משפיע על כמות השרף האמיתית של כל חלק טוב.
זמן מחזור וטונות מכונה
זמן מחזור הוא אחד הגורמים החזקים ביותר למחיר לחלק מכיוון שהוא קובע כמה חלקים מכונה מייצרת בשעה; קירור בדרך כלל צורך את רוב המחזור. מכונות גדולות יותר נושאות תעריפים שעתיים גבוהים יותר, והטונאז' הדרוש לכם תלוי בשטח הצפוי ובלחץ האריזה.
ספירת חללים ויעילות ייצור
יותר חללים מכפילים חלקים בכל מחזור, מה שמקטין את עלות המכונה והעיבוד לחלק לאחר פירעון הכלי. הפשרה היא עלות כלים גבוהה יותר, לכן יש להתאים את גודל הקביטציה לנפח הריצה הריאלי.
תקורות עבודה, גריטה ותהליך
הקמה, תפעול, בדיקות איכות ופיקוח על הרצפה מוסיפים תקורה לכל חלק. גרוטאות מפסילות בהפעלה, זרימות ושינויים בתהליך מעלות את העלות האפקטיבית לחלק טוב, כך שתהליך עקבי ומאומת היטב חשוב.
פעולות משניות וגימור חלקים
חיתוך, הסרת שבבים, צביעה, הדפסה, ריתוך ובדיקה נוספת מוסיפים עלות חוזרת לאחר היציקה. כאשר גימור קוסמטי או פונקציונלי הוא חובה, יש להתחשב בו במחיר לחלק במקום להניח שהוא כלול.
טווחי עלויות אופייניים להזרקה מהירה
טווחים שפורסמו שימושיים לתקצוב, אך התייחסו אליהם כאל הצעות מחיר כיווניות. הצעות המחיר בפועל משתנות בהתאם לגיאומטריה, לכלי, לחומר ולנפח שלכם.
טווחי עלויות של כלי עבודה מהירים מאלומיניום
כלי אלומיניום הם בדרך כלל האפשרות הזולה והמהירה ביותר. כלי אלומיניום מהירים פשוטים בעלי חלל יחיד נעים בדרך כלל בטווח של 1,500 עד 5,000 דולר, בעוד שתבניות מורכבות יותר לסיבוב מהיר נעות בין 8,000 ל-15,000 דולר. אורך חיי הכלי מוגבל, לרוב בין כמה אלפי יריות לכ-20,000-50,000 יריות, תלוי בסגסוגת ובשרף, ולכן אלומיניום מתאים לאב טיפוס ולגשרים קצרים יותר.
טווחי עלויות של כלי עבודה P20 ופלדה רכה
P20 ופלדה רכה מוקשה מראש נמצאות בין אלומיניום לפלדה מוקשה מבחינת עלות ועמידות. כלי P20 פשוט בעל חלל יחיד עולה בדרך כלל 3,000 עד 8,000 דולר, בעוד שכלי גשר מורכבים יותר או מרובי חללים מגיעים ל-10,000 עד 25,000 דולר ומעלה. אורך חיי הכלי נע לרוב בין 10,000 ל-200,000 יריות, מה שהופך את P20 לבחירה חזקה עבור ריצות ממושכות בנפח נמוך וריצות מגשר לייצור.
טווחי עלויות כלי עבודה מפלדה מוקשה
פלדה מחוסמת היא העמידה והיקרה ביותר. תבניות בעלות חלל יחיד ברמה ייצור מתחילות לרוב בסביבות 15,000 דולר ויכולות לטפס ל-50,000 דולר או יותר עבור כלים מורכבים בעלי חללים מרובים. אורך חיי הכלי מגיע באופן שגרתי ל-100,000 עד 1,000,000+ יריות, אך זמני הבנייה ארוכים יותר. פלדה מחוסמת בדרך כלל הגיונית רק כאשר הנפח מצדיק את ההשקעה.
טווחי מחירים אופייניים לחלק
עבור חלקים קטנים עד בינוניים טיפוסיים, מחיר לחלק יצוקים נע לרוב בין 0.50$ ל-5.00$, כאשר חלקים פשוטים בנפח גבוה יורדים וחלקים מורכבים או מחומרים מהונדסים עולים. מחיר לחלק יורד עם הנפח ככל שהכלים וההתקנה מתפשטים על פני יותר יחידות.
כיצד גודל החלק והמורכבות שלו משנים את הטווח
העלות עולה עם גודל החלק, מורכבות התבנית ומספר המאפיינים. חלק קטן, פשוט ובעל דופן דקה נמצא קרוב לקצה הנמוך של טווחי הכלים והפריטים השונים, בעוד שחלק גדול עם הזזות, סבולות צפופות וגימור קוסמטי נמצא בקצה הגבוה. ציינו גורמים אלה בעת השוואת שתי הצעות מחיר.
כיצד להשתמש בטווחי עלויות שפורסמו בצורה אחראית
השתמשו בטווחים כדי לבדוק את שפיות הצעת המחיר ולבנות את הציפיות שלכם, לא כסטנדרט חוזי. מכיוון שאין שני חלקים זהים, המספר האמין היחיד הוא הצעת מחיר המבוססת על כמות על ה-CAD, החומר והגימור שלכם. אם טווח שפורסם נראה רחוק מהצעת מחיר, הפער בדרך כלל מצביע על הבדל בגיאומטריה, מספר החללים, חומר הכלי או הגימור שכדאי לשאול לגביו.
זמן אספקה ולוחות זמנים מהירים להזרקה
עלות ותזמון נסיעות יחד. הבנת ציר הזמן מראה מהיכן נובעים עיכובים וכיצד שינויים בתכנון מחלחלים לשניהם.
תכנון כלים וסקירת DFM
התוכנית נפתחת בסקירת DFM ותכנון תבנית, שלרוב נמשכת בין מספר ימים לשבוע או שבועיים, תלוי במורכבות החלק ובמהירות קבלת המשוב. ההחלטות המתקבלות כאן - קו הפרדה, שער, טיוטה, פליטה - נועלות חלק ניכר מלוח הזמנים במורד הזרם.
עיבוד שבבי והרכבה של כלים
עיבוד שבבי והרכבה על שולחן העבודה הם בדרך כלל השלבים הארוכים ביותר, ונמשכים בין שבועיים לכלי אלומיניום פשוט ועד מספר שבועות לתבנית פלדה מורכבת. שלב זה כולל חיתוך חללים, הוספת פעולות צד, ליטוש ובניית התבנית.
מדגם T0, תיקונים ואימות
צילומי הניסיון הראשונים (T0/T1) מאפשרים לך לבדוק את החלק מול ההדפסה. בדיקה ממדית, משוב ותיקוני כלים מתרחשים כאן, ולעתים קרובות גוזלים שבוע או יותר. שינויים בעיצוב או במפרט המתבקשים לאחר הדגימות הראשונות מאריכים את הלולאה.
ריצת ייצור ומסירה סופית
לאחר האישור, סדרת הייצור מעצבת את הכמות בפועל, אשר עבור כמויות קטנות עשויה להימשך ימים בלבד. לאחר מכן, הבדיקה הסופית, האריזה והלוגיסטיקה מספקים את החלקים. הזמן הכולל מאישור התכנון ועד למשלוח הראשון הוא בדרך כלל מספר שבועות עבור תוכניות מהירות.
כיצד שינויים בתכנון משפיעים על עלות וזמן אספקה
שינויים לפני ייצור כלים הם זולים; שינויים לאחר עיבוד שבבי - סלידות חדשות, גיאומטריה מתוקנת, חיתוך מחדש של חללים - מוסיפים חומר, עבודה וזמן. כל תיקון מאוחר דוחף גם את העלות וגם את לוח הזמנים, לכן הקפיאו את התכנון שאתם מתכוונים לבנות והשתמשו ב-DFM מוקדם כדי להימנע מהפתעות.
ניתוח איזון לעומת הדפסה תלת-ממדית ועיבוד שבבי CNC
הדרך הברורה ביותר לקבוע תהליך היא ניתוח איזון: מציאת הכמות שבה העלות הקבועה של התהליך המבוסס על כלים בתוספת מחיר נמוך יותר לחלק שווים לחלופה ללא כלים.
מהו נפח האיזון של הזרקת פלסטיק?
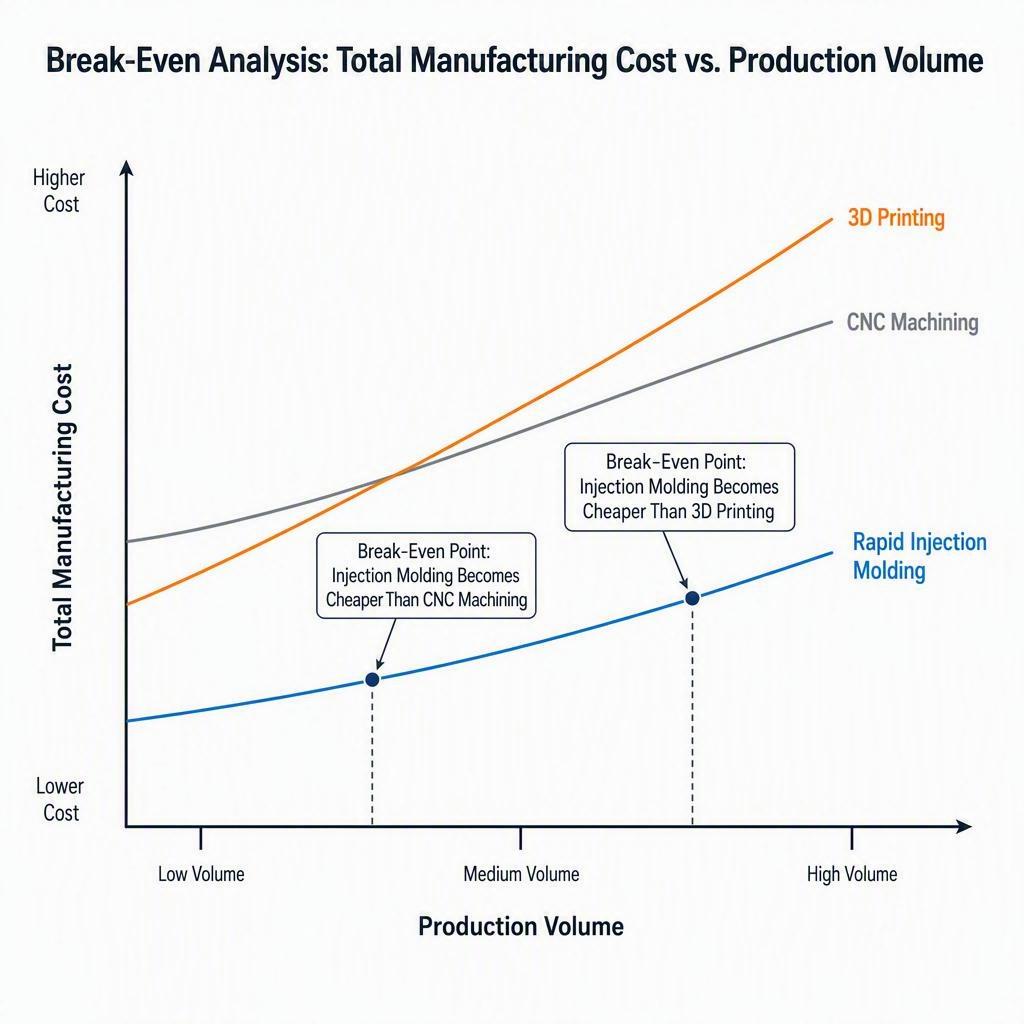
נפח איזון הוא כמות הייצור שבה העלות הכוללת של יציקה מהירה בהזרקה (כלים ועוד חלק × כמות) שווה לעלות הכוללת של אלטרנטיבה כמו עיבוד שבבי CNC או הדפסה תלת-ממדית. מתחת לנקודה זו, התהליך ללא כלים בדרך כלל זול יותר; מעליה, היציקה מנצחת מכיוון שעלותה לחלק נמוכה יותר לאחר ששולמה עבור הכלי.
נוסחת האיזון הבסיסית
קבעו את שתי העלויות הכוללות שוות ופתרו את הכמות:
כמות איזון = עלות כלי עבודה ÷ (עלות חלופית לחלק - עלות יצוק לחלק)
לדוגמה, אם כלי אלומיניום עולה 5,000 דולר, חלק מודפס עולה 8 דולר, וחלק יצוק עולה 1.50 דולר, נקודת האיזון היא כ-5,000 דולר ÷ (8.00 דולר − 1.50 דולר) = כ-769 חלקים. מעל נפח זה, יציקה הופכת לדרך הזולה יותר.
נקודת איזון לעומת הדפסה תלת-ממדית
להדפסה תלת-ממדית אין כלים ועלות גבוהה יותר לחלק. ניתוחים שפורסמו לעיתים קרובות מציבים את ההצטלבות עם יציקה בהזרקה בטווח של כ-250 עד כמה אלפי חלקים עבור גיאומטריות נפוצות, אם כי חלקים קטנים ומורכבים יכולים לדחוף אותו גבוה יותר. עבור כמויות קטנות מאוד, הדפסה בדרך כלל מנצחת; ככל שהנפח מטפס מעבר להצטלבות, היציקה משתלטת.
איזון לעומת עיבוד שבבי CNC
עיבוד שבבי CNC גם נמנע משימוש בכלים, אך כרוך בעלות גבוהה יותר לחלק מאשר יציקה בכמויות גדולות. נקודת איזון לעומת CNC נופלת בדרך כלל בין כמה מאות לכמה אלפי יחידות, תלוי בעלות הכלים ובזול החלק המעוצב. מעבר למעבר בין היתר, יציקה בהזרקה מפחיתה את הכלי ומרוויחה במחיר היחידה.
כלי עבודה מהירים לעומת כלי עבודה לייצור
כלי עבודה מהירים מורידים את נקודת האיזון בהשוואה לתבנית ייצור גדולה מכיוון שההשקעה הראשונית בכלים קטנה יותר, אפילו במחיר של חיי כלי קצרים יותר. אם אתם זקוקים רק לכמה אלפי חלקים, כלי אלומיניום או P20 מהיר יכול להגיע לנקודת איזון הרבה יותר מהר מאשר התחייבות לתבנית ייצור פלדה בעלת שש ספרות.
מדוע נקודת איזון תלויה בעלויות הפרויקט האמיתיות
נקודת איזון טובה רק כמו התשומות שלה. עלות הכלים, עלות לחלק ומחיר היחידה של החלופה - כל אלה משנים את המעבר, לפעמים באופן דרמטי. תמיד בצע את החישוב על הצעת המחיר בפועל - כולל גימור, גריטה ולוגיסטיקה - במקום להסתמך על כלל אצבע.
דוגמאות לעלויות הזרקה מהירה לפי נפח
דוגמאות מעשיות הופכות את אפקט הנפח למוחשי. המספרים שלהלן הם תרחישים להמחשה עם הנחות מוצהרות, לא ציטוטים עבור חלק ספציפי.
דוגמה לעלות של 500 חלקים
נניח כלי אלומיניום פשוט שמחירו 5,000 דולר ומחיר יצוק לחלק הוא 2.50 דולר. סך כל היציקה הוא 5,000 דולר + (2.50 דולר × 500 דולר) = 6,250 דולר. השווה זאת ל-CNC במחיר של, נניח, 10 דולר לחלק, או 5,000 דולר עבור 500 חלקים מעובדים בתוספת כל הגדרת מבנה. בנפח נמוך זה, פחת כלים של 10 דולר לחלק הופך תהליכים חלופיים לתחרותיים אלא אם כן איכות היציקה או החומר חיוניים.
דוגמה לעלות של 2000 חלקים
באמצעות אותו כלי של 5,000 דולר ומחיר יציקה של 2.00 דולר לחלק, סך היציקה הוא 5,000 דולר + (2.00 דולר × 2,000 דולר) = 9,000 דולר. לעומת CNC במחיר של 8 דולר לחלק (16,000 דולר), יציקה נראית כעת זולה יותר באופן ברור, והדפסה תלת-ממדית בעלות גבוהה יותר לחלק מאבדת עוד יותר קרקע. עלות הכלים המופחתת היא רק 2.50 דולר לחלק בנפח זה.
דוגמה לעלות של 10000 חלקים
הגדל את הכמות ל-10,000 חלקים עם כלי P20 חזק יותר במחיר של 12,000 דולר ומחיר יציקה של 1.20 דולר לחלק. סה"כ 12,000 דולר + (1.20 דולר × 10,000) = 24,000 דולר. לעומת עיבוד שבבי בעלות של כמה דולרים לחלק או הדפסה במחיר גבוה עוד יותר, יציקה בהזרקה היא כעת באופן חד משמעי האפשרות הזולה ביותר, ופחת הכלים ירד ל-1.20 דולר בלבד לחלק.
כיצד פחת כלי עבודה משנה את עלות היחידה
אותו כלי מתפרס על פני יותר חלקים, כך שעלות היחידה המבוטחת במלואה יורדת באופן חד ככל שהנפח עולה. בדוגמאות לעיל, כלי של 5,000 דולר מוסיף 10 דולר לחלק ב-500 יחידות אך רק 0.50 דולר לחלק ב-10,000 יחידות. זוהי הסיבה המרכזית לכך שיציקה הופכת זולה יותר בקנה מידה גדול - ומדוע תמיד כדאי להשוות את עלות התוכנית הכוללת, ולא רק את המדבקה שעל התבנית.
רגישות לכלי עבודה ומחיר חלק
שינויים קטנים במחיר הכלים ובמחיר לחלק משנים את המעבר. כלי מורכב יותר מכפיל את עצמו ב-500 חלקים אך משמעותי הרבה פחות ב-10,000. לעומת זאת, הפרש של דולר לחלק שולט בנפח גבוה. כשאתם מדגמים את הפרויקט שלכם, בדקו מגוון של הנחות לגבי כלים ומחיר לחלק ולא נקודה בודדת.
מתי הזרקה מהירה זולה יותר מחלופות?
נקודת איזון היא מדריך, לא הסיפור כולו. איכות, חומר, סבילות ולוח זמנים גם הם קובעים.
מתי לבחור הזרקה מהירה
בחרו בהזרקה מהירה כשאתם זקוקים למאות עד פחות מאלפי חלקים בשרף ייצור, רוצים עקביות וסבולות יצוקות, וצריכים להגיע לשוק מהר יותר ממה שמאפשר כלי פלדה מלא. הוא מצטיין ככלי גישור לקראת נפח גבוה יותר ולהשקות מוצרים שבהן העיצוב יציב.
מתי להישאר עם הדפסה תלת מימדית
הישארו עם הדפסה תלת-ממדית עבור כמויות נמוכות מאוד - מיחידה בודדת ועד כמה עשרות או מאות קטנות - או כאשר הגיאומטריה עדיין משתנה ואתם מעריכים מהירות איטרציות עיצוב על פני עלות יחידה. הדפסה מתאימה גם לחלקים שאי אפשר לעצב או שבהם כלי עדיין לא מוצדק. המגבלות שלה הן עלות גבוהה יותר לחלק, ובחלק מהתהליכים, תכונות חומר חלשות יותר.
מתי עיבוד שבבי CNC עשוי להיות טוב יותר
עיבוד שבבי CNC עשוי להיות טוב יותר כאשר אתם זקוקים לחלק חזק ומדויק מבחינה ממדית ממלאי מוצק בכמות קטנה, במיוחד בחומרים שקשה לעצב בהזרקה או כאשר אינכם רוצים זמן אספקה לכלוך. זוהי גם בחירה חזקה כאשר הכמות צנועה ועלות העיבוד נשארת מתחת לעלות היצירה המופחתת.
כאשר הניתוח נופל על עיבוד שבבי, צטטו את שני המסלולים מצוות הנדסה יחיד. עיבוד שבבי של אבות טיפוס וחלקים ב-CNC של LKprototype מריץ כרסום וחריטה של 3, 4 ו-5 צירים באותו בית כמו הזרקה מהירה, כך שתוכלו לשקול עלות וסבילות על אותו חלק מבלי להתערב עם ספקים.
מתי להשקיע בכלי ייצור
עברו לכלי ייצור קשיחים כאשר הנפח גבוה מספיק כך שכלי בעל אורך חיים מחזיר את מחירו - לעתים קרובות עשרות אלפי חלקים או יותר - או כאשר אתם זקוקים לזמני מחזור קצרים ועמידות מרבית לאורך תוכניות רב שנתיות. כלי ייצור מהירים יכולים לשמש כשלב ביניים בזמן שאתם מאמתים את הביקוש.
למה נקודת איזון אינה גורם ההחלטה היחיד
תהליך בעלות נמוכה יותר אינו בהכרח המתאים ביותר. זמן אספקה, יכולת החומר, סבילות, עמידות הכלים, גמישות מינימלית בהזמנה וסבילות הסיכון של הצוות שלכם - כל אלה חשובים. בצעו את חישוב האיזון, ולאחר מכן שקלו את הגורמים שאינם קשורים לעלות לפני שאתם מתחייבים.
כיצד להפחית את עלות הזרקה מהירה
המנופים שלהלן מזיזים את העלות לכיוונים צפויים ושווים לבחון אותם עם כל ספק.
החלת DFM לפני תכנון כלים
יש לטפל בטיוטה, עובי הדופן, קווי הפרידה ומיקום השער לפני חיתוך התבנית. DFM טוב מפחית את זמן העיבוד, את הסיכון לייצור כלים ואת הסיכוי לתיקונים יקרים לאחר תחילת ייצור כלים.
סבילות לגודל הנכון ודרישות קוסמטיות
ציינו רק את הסבולות והגימור שאתם באמת צריכים. סבולות צפופות מהנדרש ומשטחים קוסמטיים מוסיפים לעלות עיבוד שבבי וליטוש. הרפיית משטחים נסתרים היא דרך נמוכה לחסוך.
בחר את חומר הכלים הנכון
התאימו את חומר הכלי לנפח ולשרף הצפויים. אלומיניום מתאים לריצות קצרות יותר של אבות טיפוס וגשרים; פלדה רכה/P20 מטפלת בנפח נמוך ממושך; פלדה מוקשה מרוויחה את עלותה רק בנפח גבוה. בחירת כלי רב מדי לריצה מבזבזת כסף.
הפחתת מורכבות עובש מיותרת
פשטו חיתוכים, הזזות, הרמות ומנגנונים אחרים היכן שהתכנון מאפשר זאת. כל מאפיין נע מעלה את עלות הכלים ואת הסיכון, לכן תכננו סביבם במידת האפשר מבלי להתפשר על הפונקציונליות.
אופטימיזציה של ספירת החללים עבור הנפח הצפוי
התאמת גודל הקביטציה לדרישה אמיתית. כלי רב-חללי מעלה את עלות ייצור הכלים אך מפחית את עלות העיבוד לכל חלק, לכן בחרו את הספירה שממזערת את עלות התוכנית הכוללת בכמות הצפויה שלכם ולא את התפוקה הגדולה ביותר האפשרית.
אשרו מוקדם את דרישות החומר והגימור
קשירת שרף וגימור לפני ייצור הכלים מונעת עבודות חוזרות והצעות מחיר מתבקשות. דירוג החומר משפיע הן על מחיר החלק והן על בלאי הכלי, לכן סגרו את ההחלפה מוקדם והימנעו מהחלפה לאחר ייצור הכלי.
בקשת תמחור מבוסס כמות
בקשו תמחור לפי הכמויות שאתם עשויים להפעיל בפועל, לא רק בנקודה אחת. הצעות מחיר מבוססות כמות חושפות כיצד המחיר לחלק, הכלים המופחתים ונקודת האיזון נעים, כך שתוכלו לתכנן הזמנות חוזרות ולהגדיל בצורה כנה.
השווה את עלות התוכנית הכוללת ולא רק את מחיר היחידה
מחיר נמוך לחלק יכול להסתיר עלות גבוהה של כלים, ומחיר נמוך של תבנית יכול להסתיר גימור יקר. השוו את סכום הכלים ומחיר לחלק בין הנפחים, הפעולות המשניות והלוגיסטיקה שלכם כדי להגיע להחלטה הוגנת.
רשימת בדיקה לעלויות הזרקה מהירה לקונים
השתמשו בבדיקה זו כדי לוודא שהמחירים משווים בצורה הוגנת לפני שאתם מחליטים.
גיאומטריה של חלק, חומר וכמות
האם המידות הכלליות ועובי הדופן נקבעו?
האם החומר גמור, והאם זה משפיע על בלאי הכלים או המחיר?
מהי הכמות הריאלית - ריצה אחת או מצטברת לאורך זמן?
האם סובלנות מצוינות היכן שהן באמת חשובות?
דרישות ייצור, גימור ואיכות
איזה חומר כלי מתאים לספירת היריות הצפויה?
האם קיצוצים ופעולות צדדיות ממוזערים?
איזה גימור, מרקם או צבע באמת נדרשים?
איזה בדיקת איכות ודיווח נדרשים עבור החלק?
הנחות אספקה, לוגיסטיקה ועלות כוללת
איזה תאריך אספקה נדרש למשלוח הראשון?
אילו עלויות אריזה, הובלה, ייבוא או מכס חלות?
האם פעולות גימור ופעולות משניות כלולות במחיר לחלק?
האם הספק נותן תמחור מבוסס כמות בכמויות שלך?
שאלות נפוצות על עלות הזרקה מהירה
כמה עולה הזרקה מהירה?
אין נתון אחד. צפו לייצור מהיר של כלים החל מ-1,000 דולר עד מעל 50,000 דולר, תלוי בחומר הכלי ובמורכבותו, ומחיר לחלק החל מפחות מדולר אחד ועד כמה דולרים. העלות הכוללת היא מחיר הכלים בתוספת מחיר לחלק כפול הכמות.
כמה עולה כלי הזרקה מהירה?
כלי אלומיניום מהירים עולים בדרך כלל בין 1,500 ל-8,000 דולר עבור חלקים פשוטים, כלי P20/פלדה רכה נעים בין 3,000 ל-25,000 דולר בקירוב, וכלי פלדה מוקשה מתחילים בסביבות 15,000 דולר ומטפסים גבוה יותר בהתאם למורכבות ומספר החללים.
כמה עולה חלק יצוק בהזרקה?
מחירים אופייניים לחלק נעים בין 0.50$ ל-5.00$ עבור חלקים קטנים עד בינוניים לפני גימור, משתנים בהתאם לשרף, משקל, זמן מחזור, ספירת חללים ונפח ככל שהכלים מופחתים לאורך הריצה.
אילו גורמים משפיעים על עלות הזרקה מהירה?
הגורמים העיקריים הם גודל ומורכבות החלק, חיתוכים תחתונים ופעולות צד, חומר הכלי וחיי הכלי, ספירת חללים, קירור ותכנון שער, גימור פני השטח ושינויי תכנון שבוצעו לפני או אחרי ייצור כלים.
כיצד משפיע נפח על עלות הזרקת פלסטיק?
נפח גבוה יותר מוריד את העלות המלאה לחלק מכיוון שכלים קבועים מתפרסים על פני יותר יחידות. כלי של 5,000 דולר מוסיף 10 דולר לחלק ב-500 יחידות אבל רק 0.50 דולר לחלק ב-10,000.
מתי הזרקת פלסטיק הופכת לחסכונית?
הזרקת ייצור הופכת בדרך כלל לחסכונית ברגע שהכמות מגיעה למאות עד אלפי חלקים, כאשר פחת הכלים יורד מספיק כדי לעלות על חלופות ללא כלים כמו עיבוד שבבי CNC או הדפסה תלת-ממדית מבחינת עלות יחידה.
כיצד לחשב נפח איזון ביציקת הזרקה?
חלקו את עלות ייצור הכלים בחיסכון לחלק לעומת חלופה: נקודת איזון = ייצור כלים ÷ (חלופה לחלק - יצוק לחלק). בכמות זו שתי העלויות הכוללות שוות.
האם הזרקה מהירה זולה יותר מעיבוד שבבי CNC?
זה תלוי בכמות. עבור כמויות צנועות, עיבוד שבבי CNC ללא כלים לרוב זול יותר; מעל נקודת האיזון, הזרקה מהירה מנצחת מכיוון שמחירה הנמוך יותר לחלק מקוזז לעומת כלי שכבר מופחת.
האם הזרקה מהירה זולה יותר מהדפסה תלת מימדית?
עבור כמויות קטנות מאוד, הדפסה תלת-ממדית בדרך כלל זולה יותר מכיוון שהיא אינה דורשת כלים. מעבר לנפח המעבר - לעתים קרובות בין מאות לכמה אלפי חלקים - הזרקה מהירה הופכת לאופציה הזולה יותר.
כיצד ניתן להפחית את עלות הזרקה מהירה?
יש ליישם DFM מוקדם, להקל על סבולות וגימורים מיותרים, לבחור את חומר הכלי הנכון, לפשט את גיאומטריית התבנית, להתאים את גודל החללים לתבנית, לאשר את החומר מוקדם ולבקש תמחור מבוסס כמות כדי שתוכלו להשוות את עלות התוכנית הכוללת ולא את מחיר היחידה בלבד.
סיכום: השתמשו בעלות כוללת ובנקודת איזון כדי לבחור את התהליך הנכון
הזרקה מהירה מרוויחה את מקומה בין ייצור אב טיפוס לייצור בקנה מידה מלא על ידי שילוב איכות יצוק עם כלי קטן ומהיר. האם זו הבחירה הנכונה תלויה פחות במספר בודד ויותר באופן שבו עלות ייצור הכלים, מחיר לחלק ונפח פועלים יחד. מדלו את העלות הכוללת, הרצו את נקודת האיזון מול האלטרנטיבות האמיתיות שלכם, ותזמנו את לוח המשקלים וצרכי החומר לצד המחיר. אם הכמות והגיאומטריה שלכם מצביעות על חלקים יצוקים ואתם רוצים DFM והצעת מחיר מבוססת כמות במקום נתון אחד, LKprototype מציעה ייצור כלים מהיר והזרקה בנפח נמוך עם משוב הנדסי שיעזור לכם להשוות עלויות בכנות.