 אב טיפוס של LK
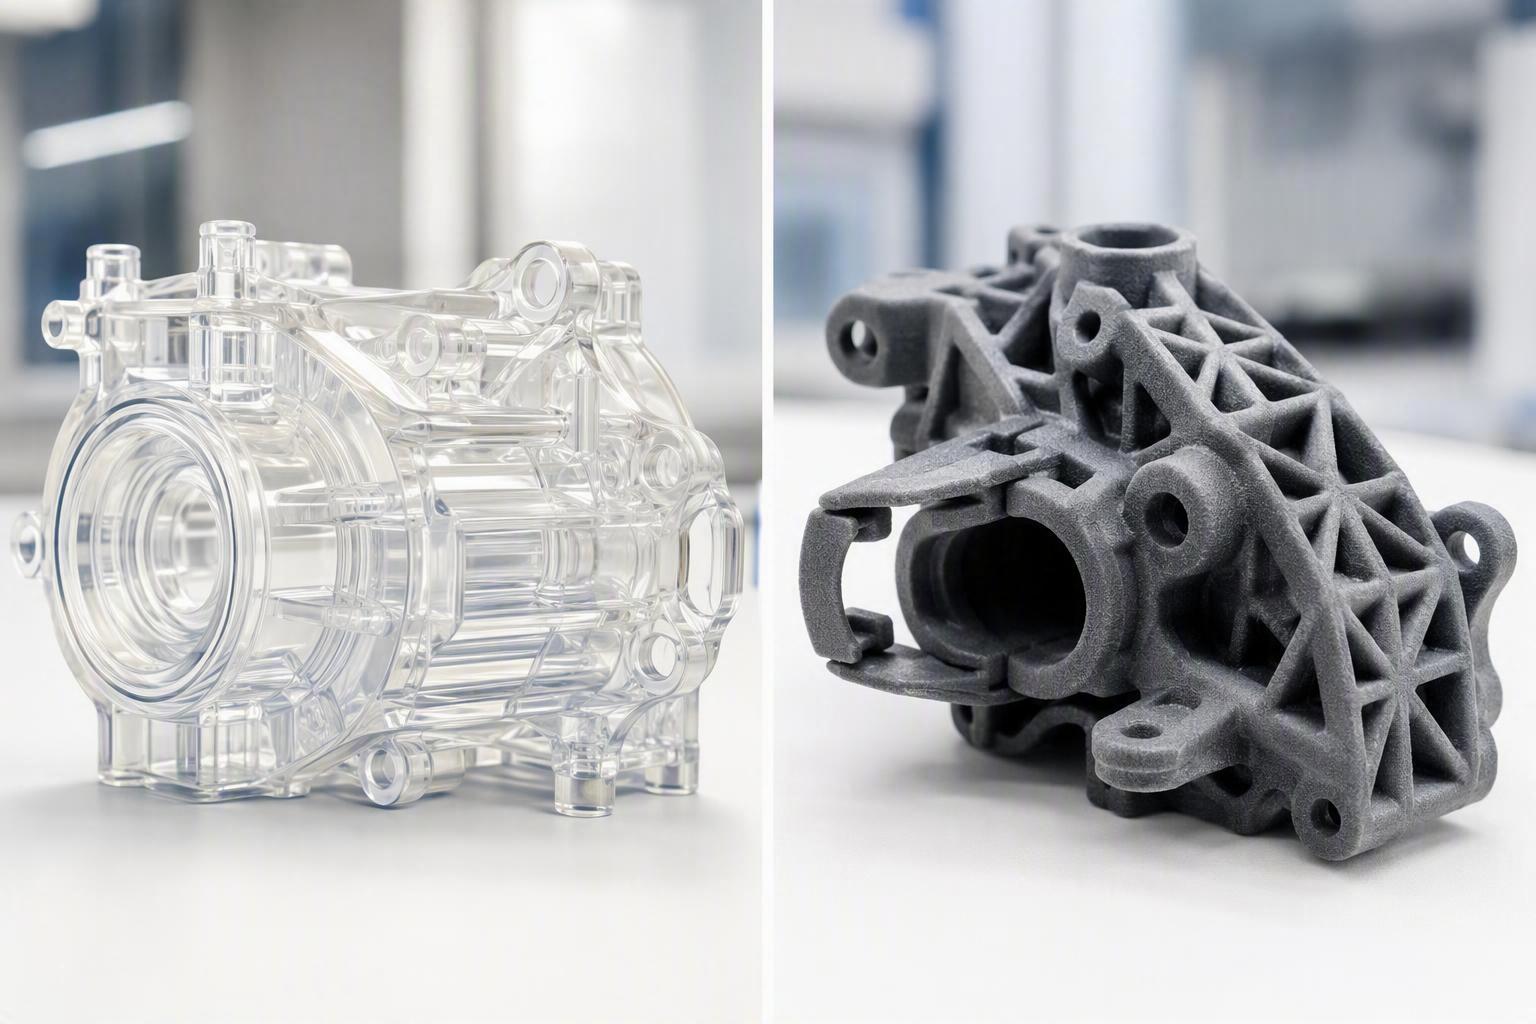
כאשר צוות הנדסה זקוק לחלק פיזי כדי להוכיח עיצוב, הצומת הראשון בדרך כמעט תמיד זהה: SLA או SLS? שניהם תהליכי הדפסה תלת-ממדית מבוססי לייזר של פולימרים, אך הם מייצרים אבות טיפוס בעלי תכונות שונות באופן משמעותי. בחירה שגויה עלולה לאלץ הדפסה חוזרת, לעכב אבן דרך, או - גרוע מכך - להגיש לכם תוצאות בדיקה שאינן משקפות את כוונת הייצור בפועל.
מדריך זה משווה SLA לעומת SLS עבור אבות טיפוס מבחינת דיוק ממדי, סבילות, חוזק, התנהגות חומר, גימור פני השטח, חופש גיאומטרי, עלות וזמן אספקה. המטרה היא לספק לצוותי הנדסה בסיס מבוסס לבחירת התהליך הנכון - כך שההחלטה לגבי SLA לעומת SLS תתבסס על מטרת האימות שלכם ולא על גיליון מפרט. במקום לדרג תהליך אחד כ"טוב יותר" באופן אוניברסלי, הוא כתוב סביב השאלה שחשובה באמת עבור מהנדסים: איזה תהליך מוכיח את מה שהאב טיפוס שלי צריך להוכיח? השתמשו בו כדי להתאים את התהליך למטרת האימות שלכם, לא כדי להשוות גיליונות מפרט בנפרד.
תשובה מהירה: SLA או SLS לאבות טיפוס?
אין תשובה אחת נכונה בין SLA ל-SLS עבור אבות טיפוס - הבחירה הטובה יותר תלויה במה שאתה בודק, בחומר שאתה צריך, בגיאומטריה המעורבת ובכמויות שאתה בונה.
באופן כללי: SLA הוא בדרך כלל הבחירה הטובה יותר כאשר פרטים עדינים, גימור משטח חלק או מראה חזותי הם בראש סדר העדיפויות. SLS בדרך כלל עדיף כאשר עמידות פונקציונלית, התנהגות ניילון קשיח, התאמות נצמדות או גיאומטריה מורכבת ללא תמיכה חשובות יותר. בסעיפים שלהלן, שתי הטענות מגיעות עם תנאים.
כאשר SLA הוא הבחירה הטובה יותר בבניית אב טיפוס
בחרו ב-SLA (סטריאוליתוגרפיה) כאשר אב הטיפוס שלכם נשפט בעיקר על סמך מראהו ורמת הדיוק של שחזור הפרטים. גורמים אופייניים כוללים סקירת חלקים קוסמטית, מאפיינים קטנים וטקסט חד, משטחים חלקים או שקופים, ובדיקות התאמה שבהן הגדרת המימד חשובה. SLA בנוי משרף פוטופולימר נוזלי הנרפא על ידי לייזר UV, המניב כמה מהמשטחים החלקים ביותר כפי שהודפסו והרזולוציה הטובה ביותר מבין תהליכי הפולימר.
מכיוון שהשרף מתקשה בשכבות דקות מאוד, SLA מתאים היטב לשחזור קצוות חדים, חריצים קטנים, מאפייני טיוטה דקים ופרטים קוסמטיים מורכבים. זוהי גם הדרך הפרגמטית כאשר אתם זקוקים לדגימה שקופה או שקופה, מכיוון שקיימים שרפים שקופים סטנדרטיים ושרפים שקופים מנוסחים במיוחד למטרה זו.
כאשר SLS היא הבחירה הטובה יותר בבניית אב טיפוס
בחרו ב-SLS (סינטור לייזר סלקטיבי) כאשר האב טיפוס שלכם חייב לשרוד טיפול פונקציונלי, הרכבה חוזרת ונשנית או פגיעות. SLS משלב אבקת ניילון במצע אבקה תומך עצמי, כך שאין צורך בתמיכות מודפסות והחלקים בדרך כלל קשיחים יותר משרף SLA סטנדרטי. יישומים המעדיפים SLS כוללים התאמת כפתורים עובדת, מכלולים נעים, גיאומטריה סגורה או חלולה ותעלות פנימיות.
מכיוון שהאבקה הלא מסונטרת עוטפת כל משטח, SLS יכולה להדפיס חלקים מחוררים, חיתוכים מתחת לקצה וחלקים מקוננים שהיו מסורבלים או בלתי אפשריים ללא תמיכה ב-SLA. עבור בדיקות פונקציונליות שבהן המטרה היא התנהגות ניילון ברמת ייצור, SLS היא לעתים קרובות נקודת התחלה חזקה יותר.
מבט חטוף על הפשרות המרכזיות
קריטריון | SLA נוטה להוביל | SLS נוטה להוביל |
|---|---|---|
גימור פני השטח / קוסמטיקה | יש | - |
פרטים עדינים ורזולוציה | יש | - |
דיוק/סובלנות ממדיים | כן (מבוקר) | - |
קשיחות ועומס חוזר ונשנה | - | יש |
התאמת כפתורים ומכלולים נעים | - | יש |
גיאומטריה מורכבת ללא תמיכה | - | יש |
חלקים שקופים/שקוףים | יש | - |
יעילות קינון / אצווה | - | יש |
שורה אחת לא תמיד מכריעה את ההחלטה, מכיוון שדרגת החומר והגיאומטריה יכולים להפוך את התוצאה. התייחסו לטבלה זו כהשערת התחלה, ולאחר מכן קראו את הסעיפים שלהלן כדי לאשר אותה.
מדוע גיאומטריית חומרים וחלקים משנה את התשובה
הפשרות הנקיות לעיל מניחות חומרים אופייניים וחלקים אופייניים. המציאות מבולגנת יותר. SLA היא משפחת תהליכים המשתרעת על פני שרפים סטנדרטיים, קשיחים, נוקשים ועמידים בטמפרטורה גבוהה - ושרף הנדסי מתנהג בצורה שונה משרף סטנדרטי. SLS גם משתרע על פני PA12, PA11, ניילון ממולא בזכוכית או מינרלים, ודרגות מיוחדות מפזרות אלקטרוסטטית או מעכבות בעירה.
גם גיאומטריה מסבכת את הדברים. חלק SLA קוסמטי עדין עם סימני תמיכה מוסתרים על משטח לא קריטי יכול להיות מצוין; אותו עיצוב עם פרטים קריטיים על משטח הפונה כלפי מטה עשוי להזדקק לניקוי כבד. לעומת זאת, חלק SLS עמיד הוא מרשים, אך המשטח המגורען שלו עשוי לא להתאים לדוגמה הפונה ללקוח. בחירת התהליך הגיונית רק לאחר שמקבעים את משפחת החומרים ואת הגיאומטריה שאתם מתכוונים להדפיס בפועל.
SLA לעומת SLS: כיצד שני התהליכים שונים
ל-SLA ול-SLS יש גישת בנייה בלייזר ובגישת בנייה שכבה אחר שכבה, אך הפיזיקה, החומרים ותהליך העבודה שלהם שונים באופן מהותי. הבנת האופן שבו כל אחד מהם בונה חלק מסבירה את רוב ההבדלים בדיוק, חוזק וגימור הבאים.
כיצד SLA בונה חלקי אב טיפוס
סטריאוליוגרפיה מתחילה במיכל של שרף פוטופולימר נוזלי. לייזר UV מתחקה אחר כל חתך רוחב על פני השרף, ומקשה שכבה דקה בכל מקום בו עוברת הקרן. משטח הבנייה יורד בעובי שכבה אחת, שכבה חדשה של שרף מצפה את פני השטח, והלייזר מרפא את הפרוסה הבאה.
מכיוון שהתהליך פועל מנוזל, הוא יכול לפתור גיאומטריה עדינה מאוד ולייצר משטח חלק יחסית. החיסרון הוא שמאפיינים תלויים ואי-חלקים זקוקים למבני תמיכה מודפסים כדי להחזיק אותם במקומם במהלך ההדפסה. לאחר הבנייה, החלקים נשטפים כדי להסיר שרף שלא התייבש ובדרך כלל נחשפים לאור UV כדי להשלים את תהליך הייבוש ולייצב תכונות מכניות.
כיצד SLS בונה חלקי אב טיפוס
סינטור לייזר סלקטיבי מתחיל במצע של אבקה תרמופלסטית דקה, בדרך כלל ניילון כמו PA12. לייזר מתיך באופן סלקטיבי כל חתך רוחב של אבקה, לאחר מכן גלגלת מפזרת שכבה חדשה של אבקה והתהליך חוזר על עצמו. אבקה לא מסונטרת מקיפה ותומכת בכל משטח לאורך כל הבנייה.
מכיוון שמצע האבקה עצמו מספק תמיכה, SLS אינו דורש מבני תמיכה מודפסים עבור רוב הגיאומטריות. לאחר ההדפסה, החלק קבור בעוגת אבקה וחייב להתקרר, לאחר מכן האבקה הרופפת מוסרת (מסירה את האבקה) לפני שניתן לנקות, להתיז ולסיים את החלק.
מערכות חומרי שרף לעומת ניילון
ההבדל החשוב ביותר בין חומרים הוא שרף לעומת אבקה. חלקי SLA בנויים מפוטופולימרים שהתנהגותם המכנית משתנה מאוד בהתאם לפורמולציה. שרפים סטנדרטיים מספקים חלקים מבריקים ומלאי פרטים אך יכולים להיות שבירים; שרפים קשיחים, נוקשים ועמידים בטמפרטורה גבוהה מעבירים את האיזון לכיוון עמידות וקשיחות על חשבון תכונות אחרות.
SLS משתמש בניילון תרמופלסטי שבדרך כלל קשיח יותר ועמיד יותר בפני עייפות מאשר שרף SLA סטנדרטי. PA12 הוא סוס העבודה לאיזון חוזק ואיכות פני שטח; PA11 מציע גמישות ועמידות בפני פגיעות גבוהות יותר; ניילון ממולא מוסיף קשיחות או תכונות אחרות. בסיס תרמופלסטי זה הוא הסיבה העיקרית לכך שחלקי SLS מתנהגים לעתים קרובות קרוב יותר מניילון יצוק בהזרקה.
מבני תמיכה לעומת הדפסה ללא תמיכה
SLA מסתמך על תומכים עבור קירות תלולים ואיים, ויש להסיר תומכים אלה לאחר ההדפסה. הסרתם משאירה צלקות קטנות הדורש ניקוי, ומיקום התומך מגביל את אופן כיוון החלק ואילו משטחים בסופו של דבר חלקים.
SLS אינו זקוק לתמיכה מודפסת מכיוון שמצע האבקה מחזיק את החלק. זה מסיר קטגוריה שלמה של אילוצי ניקוי ועיצוב, ולכן SLS מצטיין בחתכים, חיתוכים מתחת, תעלות פנימיות וחלקים חלולים או מקוננים. הדאגה הנותרת עוברת במקום זאת להסרת אבקה לכודה מחללים ומאפיינים פנימיים עדינים.
דיוק וסבילות של SLA לעומת SLS
מהנדסים לעיתים קרובות מצמצמים דיוק, רזולוציה וסבילות לרעיון אחד, אך הם שונים זה מזה ובלבול ביניהם מוביל לציפיות שגויות. סעיף זה מפריד ביניהם ומסביר מה באמת שולט בממדים הסופיים של SLA לעומת אב טיפוס של SLS.
רזולוציה לעומת דיוק ממדי
רזולוציה מתארת את התכונה הטובה ביותר שהמדפסת יכולה לשחזר - והיא נשלטת במידה רבה על ידי גודל נקודת הלייזר ועובי השכבה. דיוק ממדי מתאר עד כמה החלק המוגמר תואם את מודל ה-CAD בגודל ובמיקום. תהליך יכול להיות בעל רזולוציה יוצאת דופן אך דיוק ממדי כללי חלש יותר, מכיוון שהדיוק מושפע מהצטמקות, כיול, כיוון ועיבוד לאחר העיבוד, ולא רק מגובה השכבה.
SLA מדפיס בדרך כלל בשכבות דקות יותר מאשר SLS, ולכן הוא לרוב מנצח בשחזור מדויק של תכונות. אבל שכבה דקה כשלעצמה אינה מבטיחה חלק בגודל מדויק. אין להשוות עובי שכבה עם דיוק ממדי מובטח; שניהם מדווחים טובים יותר במכונות טובות בתנאים מבוקרים, וכל אחד מהם מושפע מגורמים כמו הצטמקות החומר ותהליכי ריפוי לאחר ההדפסה.
דיוק וסבילות אופייניים של SLA
בתנאים מבוקרים, מדווחים בדרך כלל כי ל-SLA סבילות הדוקות יותר מאשר ל-SLS, ולכן הוא מועדף לאבות טיפוס לבדיקת התאמה ולחלקים בעלי ממדים קוסמטיים קריטיים. ציון מספר מדויק הוא מסוכן מכיוון שהדיוק תלוי במכונה, בשרף, בגיאומטריית החלק, בכיוון ובאופן תהליך הריפוי של החלק.
בפועל, דיוק ממדי במכונת SLA מכוילת היטב נידון לעתים קרובות במאיות המילימטר עבור מאפיינים בגודל קטן עד בינוני, אך המספר משתנה עם גודל החלק, עובי הדופן, אסטרטגיית התמיכה וההצטמקות לאחר הריפוי. התייחסו לדיוק SLA מודפס כאל קו בסיס שניתן לאמת באמצעות מדידה על מידות קריטיות ולא כהנחה מחוברת.
עבור תכנון גס, SLA מכויל היטב מצוטט בדרך כלל על ידי מדריכי הנדסה בעלי מוניטין ככ-±0.05–0.15 מ"מ על מאפיינים קטנים עד בינוניים - מבוטא לעתים קרובות כ-±0.15% מהממד הנומינלי עם גבול תחתון הקרוב ל-±0.01 מ"מ. התייחסו לנתונים שפורסמו כנקודת התחלה הגונה לסקירת שרטוט, ולאחר מכן אשרו מידות קריטיות על ידי מדידה על החלק בפועל.
דיוק וסבילות טיפוסיים של SLS
SLS מדווח בדרך כלל עם מפרט מימדי מעט רופף יותר מאשר SLA, בין היתר משום שניילון מסונטר מתכווץ יותר ובין היתר משום שפני האבקה פחות פריכים. מסגרת תכנון מצוטטת בדרך כלל היא בסדר גודל של ±0.3 מ"מ, שלעתים קרובות מתבטאת כ-±0.3% מהמימד הנומינלי, אם כי הערכים בפועל משתנים בהתאם לחומר, כיול המכונה וגיאומטריית התכונה.
שום דבר מכל זה לא הופך את SLS ללא מדויק עבור אבות טיפוס פונקציונליים. עבור עבודות מבניות והרכבה בלחיצה, מהנדסים מתקצבים מרווחי הרכבה ומאמתים התאמות קריטיות באמצעות מדידה. הלקח זהה לזה של SLA: דיוק ממדי הוא יכולת תהליך של חלק ומשמעת תכנון ואימות חלקים, לא מספר קבוע שניתן להניח.
כיצד כיוון הבנייה משפיע על הדיוק
כיוון ההדפסה משנה את האופן שבו כל תהליך מחזיק מאפיין. ב-SLA, משטחים המודפסים הפונים כלפי מעלה נוטים להיות חלקים, בעוד שמשטחים הפונים כלפי מטה נושאים תמיכה ונוטים יותר לשינויים ולסימנים. הצטמקות החומר פועלת גם בצורה שונה בין צירים בהתאם לכיוון, כך שממד יכול לנחות בצורה מעט שונה בכיוונים X, Y ו-Z.
ב-SLS, היעדר תומכים מסיר מקור אחד של שונות, אך הכיוון עדיין חשוב מכיוון שהתנהגות האבקה וההצטמקות שלה אינם אחידים לחלוטין בכל כיוון. התנהגות מילוי איזוטרופית מצוטטת לעתים קרובות כיתרון של SLS, אך חלקים אמיתיים עדיין יכולים להראות הבדלים כיווניים קטנים. בכל תהליך שתשתמשו בו, כוונו את המשטחים הקוסמטיים והממדיים הקריטיים כדי למזער את הגימור ולאמת את הממדים החשובים לאחר שהחלק גמור, לא רק כשהוא יוצא מהמכונה.
התאמה, הרכבה ומידות קריטיות
דיוק קובע רק כאשר לממד יש השלכה. עבור התאמת לחיצות, התאמת הזזה והרכבה, מרווח והתאבכות קובעים את ההצלחה, כך שהשאלה הרלוונטית היא האם התהליך מחזיק בסבילות הפונקציונלית , ולא בדיוק הכללי שלו.
בקרת המידות ההדוקה יותר של SLA מתאימה בדרך כלל למכלולים קוסמטיים ואסתטיים צמודים, בעוד שלדת ה-SLS הרופפת מעט יותר משולבת בדרך כלל עם מרווח המיועד לניילון. בכל מקרה, מהנדסי אבות טיפוס מזהים מידות קריטיות, מאפשרים גימור חומר על משטחים שישייפו או ישוחלקו, ומאמתים את ההתאמה על החלק הפיזי. המדידה היא הקובעת, לא גיליון המפרט של המכונה.
כיצד עיבוד לאחר העיבוד משפיע על המידות הסופיות
עיבוד לאחר העיבוד משנה מידות, לפעמים בדרכים משמעותיות. שיוף חלקי SLA מסיר חומר ויכול להזיז משטח בכמה מאיות המילימטר או יותר; גימור אגרסיבי על משטח קריטי יכול להרוס התאמה אלא אם כן תוכנן חומר נוסף. לאחר העיבוד, קרינת UV מייצבת תכונות מכניות אך יכולה גם לגרום להתכווצות צנועה בהתאם לשרף ולאנרגיית הריפוי.
התזה או החלקה באדים של חלק SLS משפרת את המראה אך יכולה לעגל קצוות קטנים ולהפחית בעדינות את הגדרת המאפיינים, והחלקה אגרסיבית מגדילה או מעוותת ממדים מסוימים. צביעה בדרך כלל משפיעה מעט מאוד על הממדים. הכלל המעשי הוא להגדיר את הגימור הדרוש מוקדם, להוסיף תוספת להסרת חומר במידת הצורך, ולמדוד מחדש ממדים קריטיים לאחר הגימור במקום לסמוך על ערכים כפי שהודפסו.
חוזק והתנהגות חומרים של SLA לעומת SLS
התייחסות ל"SLA חלש ו-SLS חזק" ככלל אוניברסלי מסתירה את התמונה האמיתית. שתיהן משפחות תהליכים הבנויות סביב דרגות חומרים רבות, והביצועים המכניים תלויים בשרף או באבקה שתבחרו. סעיף זה מפריד בין תהליך לחומר.
שרפים סטנדרטיים והנדסיים של SLA
שרפי SLA סטנדרטיים מייצרים חלקים מבריקים ומפורטים, הנוחים לאימות קוסמטי אך בדרך כלל שבירים ורגישים לשבירה תחת פגיעה או כיפוף חוזר ונשנה. הם אינם מתאימים לבדיקות פונקציונליות או בדיקות Snap-Fit.
משפחות שרפים הנדסיים סוגרות חלק ניכר מהפער הזה. שרפים חזקים מוסיפים גמישות ועמידות בפני פגיעות, שרפים קשיחים ובעלי טמפרטורה גבוהה מגבירים את הנוקשות והיכולת התרמית, ופורמולציות מיוחדות עונות על צרכים ספציפיים. השרף שתבחרו קובע את המעטפת המכנית של אב טיפוס SLA, לכן התאימו את הפורמולציה לתכונה שאתם מנסים לאמת בפועל במקום להניח שכל הדפסות ה-SLA מתנהגות באופן דומה.
SLS PA12, PA11, וניילונים פונקציונליים
SLS בנוי סביב אבקת ניילון, וניילון הוא מטבעו קשיח יותר מרוב שרפי SLA סטנדרטיים. PA12 הוא הדרג הנפוץ ביותר, המאזן בין קשיחות, חוזק ואיכות פני השטח עבור חלקים פונקציונליים. PA11 מביא גמישות ועמידות בפני פגיעות גבוהות יותר, שימושיים עבור חלקים שחייבים להתכופף במקום להיסדק. ניילונים ממולאים מחליפים חלק מהגמישות עבור קשיחות נוספת, בעוד שדרגות ESD או מעכבי בעירה מיוחדים משמשות לסביבות מוסדרות.
מכיוון שחלקים תרמופלסטיים אלה מסונטרים מאותה משפחת ניילון המשמשת ביישומי ייצור, אבות טיפוס של SLS מתנהגים לעתים קרובות קרוב יותר לחומר היצוק האמיתי - סיבה מרכזית לכך ש-SLS מועדף לבדיקות פונקציונליות ומכניות.
חוזק מתיחה והתארכות
טבלאות הנדסה המשוות "חוזק מתיחה SLA 55-65 MPa" לעומת "SLS ~48 MPa PA12" הן נפוצות אך מטעות משום שהן משוות שרף הנדסי ספציפי לדרגת ניילון סטנדרטית. החלפה בדרגת SLS חזקה יותר או שרף SLA נוקשה יותר יכולה להשתנות.
מה שנשאר נכון באופן כללי הוא צורת ההתנהגות: שרפי SLA הנדסיים יכולים להגיע לקשיחות גבוהה וחוזק מתיחה מכובד, בעוד ששרף SLA סטנדרטי שביר יותר; ניילונים מסוג SLS מציעים בדרך כלל התארכות טובה יותר ותגובה גמישה יותר, דמוית ייצור. בחרו את נקודת הנתונים מגיליון הנתונים הספציפי שמתאים לחומר ולעומס שלכם, ולא מהשוואה של קטגוריות בשורה אחת.
עמידות בפני פגיעות ועומסים חוזרים
ההבדלים הבולטים ביותר בין SLA ל-SLS הם תחת פגיעה ועומס חוזר. שרף SLA סטנדרטי נסדק תחת פגיעה חדה, ו-SLA דק מתעייף פחות תחת כיפוף חוזר. ניילון SLS, לעומת זאת, סופג יותר אנרגיה וסובל הרכבה ומחזור חוזרים טוב יותר.
זו הסיבה שאבות טיפוס בהתקנה מהירה והרכבה חוזרת ונשנית עוברים לעתים כה קרובות ל-SLS. אם הבדיקה שלכם כוללת גזירה, פתיחת נעילה, כיפוף ציר חי או כל עומס חוזר, התייחסו לנילון SLS (או שרף SLA עמיד במיוחד כאפשרות משנית) כבסיס בטוח יותר, ואשרו את הדרגה שנבחרה בגיליון הנתונים.
ביצועים אניזוטרופיים וכיווניים
חלקים תוספים לעיתים רחוקות מתנהגים באופן זהה בכל כיוון, ו-SLA אינו יוצא מן הכלל. הידבקות שכבות ומיקום תמיכה יכולים ליצור אזורים חלשים יותר מבחינה כיוונית, במיוחד על גבי אלמנטים דקים וגבוהים. SLS מתואר באופן נרחב כאיזוטרופי יותר מכיוון שסינטור מתיך את האבקה בצורה שווה יותר, ויצרנים מציינים זאת לעתים קרובות כסיבה לכך שחלקי SLS נושאים עומסים בצורה צפויה יותר בצירים מרובים.
יש להתייחס ליתרון המוצהר הזה כמגמה, לא כחוק. חלקי SLS אמיתיים עדיין יכולים להראות הבדלים כיווניים, ודפנות דקות, מאפיינים צרים או חתכים קטנים מרכזים את הסיכון בשני התהליכים. אם כיוון העומס חשוב, יש לבדוק את החלק בכיוון שהוא יחווה בפועל ולהתייחס לערכי גיליון הנתונים כאל ערכים אופייניים.
השפעות לחות, קרינת UV וטמפרטורה
שתי משפחות החומרים מגיבות לסביבה. פוטופולימרים מסוג SLA יכולים להיות רגישים לקרינת UV ממושכת או לטמפרטורה גבוהה בהתאם לדרגה, כך שחלקים המושארים באור שמש או בקרבת חום עלולים להתכלות או להתרכך. ניילון SLS סופג לחות, שיכולה לשנות מידות ותגובה מכנית אם החלקים לא נשמרים יבשים או נבדקים לאחר חשיפה ממושכת ללחות.
שרף SLA סטנדרטי בדרך כלל אינו מיועד לשימוש ממושך בטמפרטורה גבוהה או בקרינת UV כבדה, ומסיבה זו קיימות דרגות שרף בטמפרטורה גבוהה. ניילון PA12 ו-PA11 מציעים עמידות טובה בחום ובכימיקלים אך אינם חסינים מפני ספיגת לחות. התאימו את החומר לסביבת השירות של הבדיקה שלכם כך שהאב טיפוס ישקף תנאים מציאותיים ולא מצב מעבדה אידיאלי.
בחירת חומר לבדיקה פונקציונלית
הדרך הקצרה ביותר לבדיקה פונקציונלית אמינה היא לבחור חומר שחתימתו המכנית תואמת את מה שאתם מתכוונים להוכיח, ולאחר מכן לאמת אותה בגיליון הנתונים. אם אתם מחפשים התנהגות דמוית ניילון יצוק בהזרקה לעומסים חוזרים ונשנים, SLS PA12 או PA11 בדרך כלל קרובים יותר ליעד. אם אתם זקוקים לקשיחות גבוהה, תכונות עדינות או משטח קוסמטי ספציפי במקרה עומס פחות תובעני, שרף SLA הנדסי יכול להיות הכלי הנכון.
אמצעי הגנה שימושי הוא לשאול איזו תכונה הבדיקה מודדת בפועל. אם מדובר בעמידות ועייפות, כדאי להסתמך על כיתות קשות יותר. אם מדובר בקשיחות ובפרטים תחת עומס קל, שרף הנדסי SLA עשוי לענות טוב יותר על שאלת התכנון. התהליך הוא מיכל; כיתת החומר היא זו שנושאת את המשמעות המכנית.
גימור פני שטח ועיבוד לאחר SLA לעומת SLS
גימור פני השטח הוא לרוב הדרך המהירה ביותר להבחין בין שני התהליכים, אך זהו גם המקום שבו הצהרות פשטניות מדי. השוו אותן תחילה כפי שהן מודפסות, ולאחר מכן קחו בחשבון כיצד הגימור משנה את המראה - ואת המידות.
מאפייני פני השטח של SLA כפי שהודפס
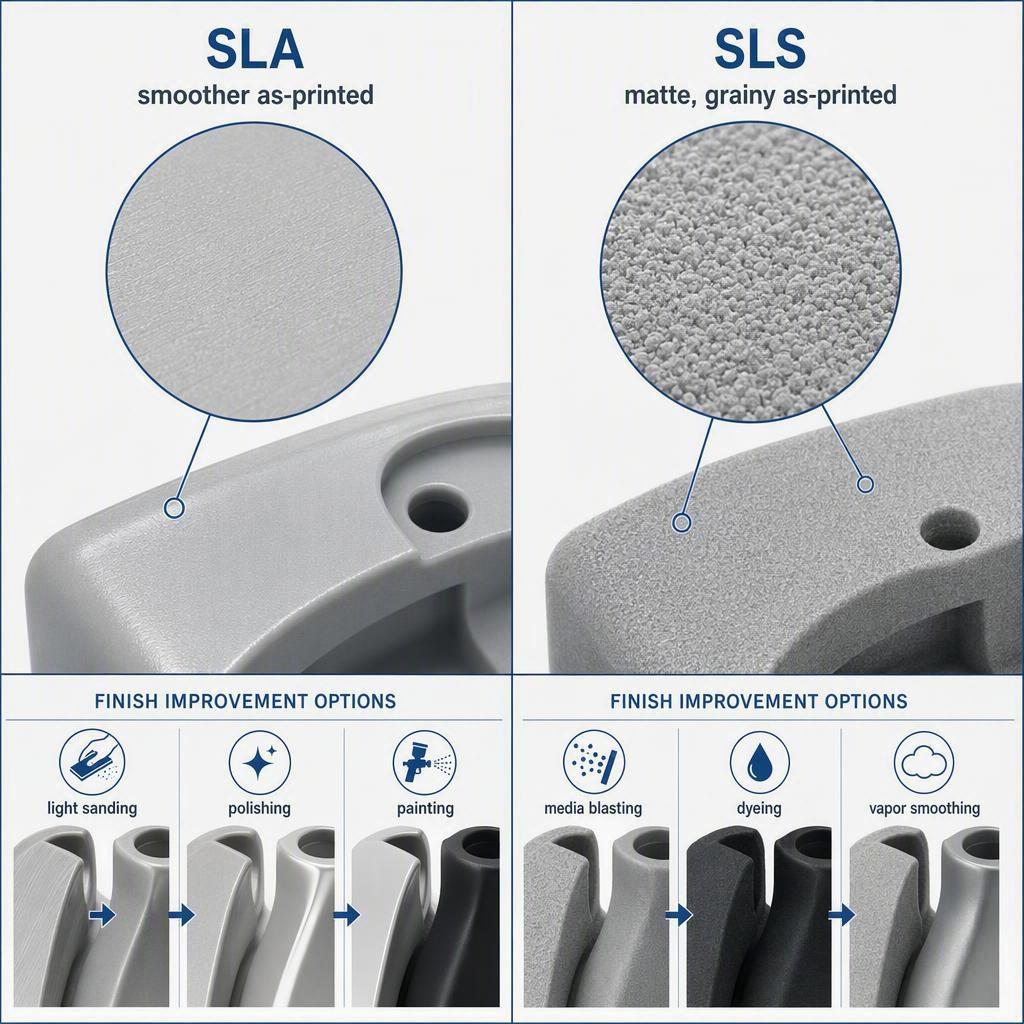
חלקי SLA משאירים את המדפסת עם משטח חלק ושכבתי עדין, הקרוב יותר למראה של יצוק בהזרקה או בעיבוד שבבי מאשר רוב תהליכי הפולימר האחרים. מכיוון שכל שכבה עוביה רק כמה מאיות המילימטר, השלבים עדינים וקשים לראייה בעין. פאות שאינן נתמכות הן חלקות; פאות נתמכות מראות נקודות חיבור קטנות הזקוקות לניקוי.
ניתן לעדן את התוצאה הקוסמטית ישירות מהמכונה, וזו הסיבה העיקרית לכך ש-SLA שולט באבות טיפוס חזותיים ופרזנטטיביים.
מאפייני פני השטח של SLS כפי שהודפס
חלקי SLS מגיעים עם משטח מט, מעט גרגירי, דמוי אבקה, המשקף את הניילון המותך. מרקם זה אחיד על פני החלק, אך הוא מחוספס באופן ניכר יותר מ-SLA ונקרא יותר "תעשייתי". המראה הגרגירי הוא מאפיין עיצובי של חלקים פונקציונליים, מכיוון שההתזה והצביעה עובדים היטב עליהם, אך לעתים רחוקות זהו הגימור הרצוי למצגת מבריקה ללקוח ללא עבודה נוספת.
היזהרו להתייחס לכל נתון כאל סטנדרט קשיח. חספוס פני השטח כפי שהודפס עבור SLS נדונה בדרך כלל בטווח מיקרומטר נמוך עד בינוני, אך המספר משתנה בהתאם לחומר, למכונה ולשיטת המדידה.
חספוס פני השטח וציפיות RA
טבלת Ra מדויקת מפתה מהנדסים, אך חספוס פני השטח משתנה בהתאם לחומר, למצב המכונה ולאופן מדידתו, לכן יש להתייחס לערכים שפורסמו כטווחים אינדיקטיביים ולא כערבויות. ככלל אצבע מעשי, SLA מדווח בדרך כלל בקצה החלק יותר של ספקטרום הפולימרים ו-SLS בקצה המחוספס יותר, כאשר הפער מצטמצם או גדל בהתאם לדרגה ולגימור.
לתכנון יחסי, צפו ש-SLA ידרוש פחות עבודה על פני השטח כאשר נדרש גימור עדין, וצפו ש-SLS יתחיל גרגירי יותר אך יגיב היטב להתזה והחלקה. ודאו את הגימור בפועל מול שיטת המדידה שלכם לפני שאתם קובעים אותו בשרטוט.
הסרת תמיכת SLA וייבוש לאחר קרינת UV
עיבוד לאחר ה-SLA נשלט על ידי הסרת תמיכות וריפוי בקרינת UV, עם שיוף וציפוי אופציונליים לקבלת גימורים גבוהים יותר. התומכות מוסרות באופן ידני במקומות בהן הן נצמדו, והצלקות שנוצרות משייפות או מטשטשות על פני השטח הנראים לעין. לאחר מכן, החלק נשטף ועובר ריפוי סופי בקרינת UV כדי לייצב תכונות מכניות.
אם נדרש גימור מבריק או דמוי זכוכית, טכנאים משייפים רטוב דרך גרגירים עדינים ועשויים למרוח שכבה שקופה או פוליש. מכיוון שכל אחד מהשלבים הללו מסיר או משנה את החומר, הם יכולים לשנות מעט את המידות על המשטחים המוגמרים, לכן תכננו חומר גימור על משטחים קריטיים.
התזת SLS, צביעה והחלקת אדים
גימור SLS מתמקד בהסרת אבקה, לאחר מכן בהתזה באמצעות חומר ניקוי לניקוי ואיחוד פני השטח, ולאחר מכן צביעה לצבע. ההתזה כמעט סטנדרטית ומעניקה גימור מט עקבי תוך הסרת אבקה מפני השטח. צביעה מוסיפה צבע במגוון גוונים ללא שינוי מימדי משמעותי.
לקבלת משטח חלק יותר, ולעתים מבריק, החלקת אדים מבצעת הזרמה מחדש של השכבה החיצונית של הניילון, מה שיכול לשפר באופן דרמטי את התחושה והמראה. החיסרון הוא שהחלקת אדים יכולה לעגל קצוות, להפחית פרטים עדינים ולהזיז ממדים יותר מאשר התזה, לכן יש לשמור אותה לחלקים שבהם קוסמטיקה חשובה יותר מגיאומטריה צמודה.
כיצד גימור יכול לשנות את מידות החלק
כל גימור להסרת חומר משנה את המידות במידה מסוימת. שיוף וליטוש של משטחי SLA יכולים להפחית את העובי ולטשטש תכונות עדינות. התזת חלקי SLS מעגלת מעט את הקצוות, והחלקת אדים משפיעה אף יותר על המידות החיצוניות והפרטים.
תהליך העבודה האמין הוא לקבוע את הגימור לפני ההדפסה כדי שהעיצוב יוכל לשאת מלאי נוסף על המשטחים שיעובדו, ולאחר מכן לאמת מידות קריטיות לאחר הגימור. צוותי אב טיפוס שמזמינים שלב התזה או החלקה כברירת מחדל - מבלי לבדוק אילו משטחים הם קריטיים מבחינת סבילות - הם אלה שמגלים התאמות שכבר אינן מחזיקות מעמד.
הסתרת מאפיינים קריטיים במהלך הגימור
כאשר שלב גימור עלול לפגוע במאפיין קריטי לסבולת, טכנאים מסווים תחילה את המאפיין הזה. ניתן להגן על הברגות, קדחים בלחץ, מושבי איטום ומשטחי נתון מדויקים מפני שיוף, התזה או החלקה, כך שמידותיהם ישארו שלמות בזמן ששאר החלק מעובד.
אם לעיצוב שלכם יש קדח או הברגה קריטיים, דווחו על כך לסדנת הגימור מראש. הבנת אילו משטחים יכולים לסבול הסרת חומר ואילו לא היא חלק מסקירת DFM טובה, ובדרך כלל היא מצורפת למשוב DFM ששירות בניית אב טיפוס יכול לספק לפני ייצור החלק.
גיאומטריה וחופש עיצובי של SLA לעומת SLS
גיאומטריה היא המקום שבו ההבדל בתמיכה בין SLA ל-SLS משפיע בצורה החזקה ביותר. ישנן צורות שהן טריוויאליות בתהליך אחד ויקרות או בלתי אפשריות בתהליך השני.
תעלות וחללים פנימיים מורכבים
SLS הוא בדרך כלל הבחירה החזקה יותר עבור תעלות פנימיות, מאפיינים חלולים וחללים סגורים מכיוון שמצע האבקה תומך בחלק הפנימי בזמן שהוא נבנה. ניתן להדפיס תעלות עם חתכים פנימיים מציאותיים, ואבקה לכודה מוסרת במהלך הסרת האבקה.
SLA יכול לייצר גם גיאומטריה פנימית, אך מבני תמיכה בתוך תעלות וחללים קשים או בלתי אפשריים להסרה נקייה בגדלים קטנים. עבור נתיבי זרימה, תעלות קירור או שקעים סגורים, SLS מציע בדרך כלל חופש עיצובי מעשי יותר.
חיתוכים, חריגות ודרישות תמיכה
חיתוכים ותלייה ארוכה חושפים את עונש התמיכה של SLA. כל תלייה משמעותית זקוקה לסריג תמיכה, ואת הסריג הזה יש לתכנן, להדפיס ולהסיר מאוחר יותר - מה שמוסיף זמן ומשאיר סימנים שקשה לנקות על גיאומטריה מורכבת.
SLS מתייחס לחריצים וחריצים תחתיים כלא-בעייתיים מכיוון שאבקה לא מסונטרת מחזיקה אותם. כתוצאה מכך, עיצוב מלא בחריצים תחתיים או מאפיינים של גובה-רוחב הוא לעתים קרובות קל ונקי הרבה יותר למימוש ב-SLS מאשר ב-SLA.
התאמות בצמד, צירים ומכלולים נעים
עבור גיאומטריה שחייבת להתגמש ולשרוד שימוש - התקני הצמדה, קליפסים, מדגים של צירים חיים או מכלולים נעים מרובי חלקים - ניילון SLS הוא בדרך כלל הבחירה הבטוחה יותר. הגמישות ותגובת העייפות של הניילון מאפשרות לתכונות אלו לשרוד מחזורים חוזרים ונשנים, בעוד ששרף SLA סטנדרטי נוטה להיסדק.
זהו סיפור על חומרים וגם על גיאומטריה. SLS מדפיס גם חלקים משתלבים ומכלולים סגורים בבנייה אחת מכיוון שאינו זקוק לתמיכה בין רכיבים, מה שמאפשר לך לאמת תנועה ללא עבודת הרכבה נפרדת.
סריגים וחלקים מקוננים
סריגים ורכיבים מקוננים משתמשים ישירות ליתרונות של SLS. אבקה תומכת בזרועות סריג דקות ובחלקים משתלבים מרובים בתוך מבנה יחיד, מה שהופך את SLS ליעיל עבור חלקים קטנים המושפעים מסריג או משוכפלים.
SLA יכול להדפיס פרטים עדינים של סריג בצורה יפה, אבל סריגים וחלקים מקוננים נוטים להכפיל את עבודת התמיכה והניקוי. כאשר המטרה היא אצווה צפופה של חלקים פונקציונליים או מקוננים קטנים, יעילות אריזה של SLS וחלקים פנימיים ללא תמיכה בדרך כלל מנצחים.
קירות דקים, מאפיינים קטנים וטקסט
היכן שהניצחון חוזר ל-SLA הוא שחזור תכונות עדין. השכבות הדקות והפרטים החדים של SLA הופכים אותו למצוין עבור קירות דקים, בוסים קטנים, טקסט חד וגיאומטריה קוסמטית מורכבת שחייבת להיות קריאה בצורה ברורה.
SLS יכול להדפיס גם מאפיינים עדינים, אך המשטח הגרגרי והתנהגות האבקה הופכים טקסט קטן מאוד ופרטים דקים כתער לפחות חדים בהשוואה ל-SLA. עבור מאפיינים קוסמטיים זעירים וחדים - לוגואים, מספרי חלקים, זוויות טיוטה עדינות - SLA הוא בדרך כלל הדרך הנקייה יותר.
כאשר הסרת תמיכה הופכת למגבלת עיצוב
הגבול האמיתי בין SLA ל-SLS מבחינת גיאומטריה הוא לרוב הסרת תמיכות, ולא היכולת הגולמית. SLA יכול להדפיס צורות מורכבות להפליא, אך אם התומכות הדרושות לבנייתן נופלות בתוך חללים בלתי נגישים או על כל משטח קוסמטי, הניקוי הופך לגורם המגביל.
אם אתם מוצאים את עצמכם מעצבים מחדש חלק כדי להפוך את תמיכות ה-SLA לנשלפות - כיוון מסוים, עיבוי מאפיינים או הסתרת משטחים - זהו סימן ש-SLS עשוי להיות התהליך הפרגמטי יותר. לעומת זאת, אם הפרטים הקטנים והקוסמטיים הם כל העניין, ניהול התמיכה של SLA הוא מחיר ששווה לשלם עבור הגימור.
עלות, זמן אספקה ויעילות אצווה של SLA לעומת SLS
עלות אינה תג מחיר יחיד; זהו סכום החומר, זמן המכונה, העבודה והגימור. מכיוון ש-SLA ו-SLS מוציאים תשומות אלו בצורה שונה, הכלכלה שלהם משתנה ככל שהכמות גדלה.
גורמים המשפיעים על עלויות חומרים ומכונות
עבור SLA, עלות החומר הדומיננטית היא השרף בו נעשה שימוש בתוספת חלקי הבנייה שהתומכים צורכים. עלות המכונה עוקבת אחר זמן הבנייה, אשר משתנה בהתאם למספר השכבות ולאופן שבו החלק ממלא כל שכבה.
עבור SLS, עלות החומר הדומיננטית היא צריכת האבקה על פני כל נפח הבנייה, כולל אבקה שאינה חלק מהחלק הסופי ולא תמיד ניתן לעשות בה שימוש חוזר מלא. צפיפות אריזה גבוהה מפזרת את עלות האבקה על פני חלקים רבים יותר, כך שכלכלת SLS מתגמלת מילוי תא הבנייה.
חומרי תמיכה ועבודה לאחר עיבוד
SLA גובה עומס עבודה לכל חלק עבור הסרת תמיכות, שטיפה, ייבוש UV, ולעתים קרובות שיוף או גימור. חלק צפוף עם תמיכות יכול להיות זול להדפסה אך יקר לגימור ידני.
SLS נמנע לחלוטין מהסרת תמיכות, ומחליף אותן בהסרת אבקה, התזה וניקוי. עבור חלקים מורכבים, הימנעות זו יכולה לחסוך עבודה ניכרת גם כאשר עלות החומר לחלק גבוהה יותר.
נפח בנייה ואריזת חלקים
מידת האיכות של אריזה של חלקים בנפח הבנייה משנה את עלות היחידה עבור שני התהליכים. ב-SLA, אריזה משפיעה על גובה הבנייה ועל זמן ההגעה של המכונה לשכבה הגבוהה ביותר, כך שערימת חלקים אנכית יכולה להגדיל את העלות אפילו צד אחד היא יעילה.
ב-SLS, אבק השריפה ממלא את כל התא ללא קשר, כך שצפיפות האריזה שולטת ישירות בכמות החלקים שמתקבלים ממטען אבק שרפה אחד. בניית SLS מקוננת היטב יכולה להיות זולה משמעותית לחלק מאשר בניית חלקים שאינם מלאים מספיק.
כלכלת ייצור חלק בודד לעומת ייצור אצווה
פריט בודד אומר מעט מאוד על כלכלת התהליך. עבור חלק SLA קוסמטי אחד, עבודת התמיכה והגימור היא מינורית והתוצאה מצוינת. עבור חלק פונקציונלי אחד, SLS עשוי לעלות יותר ליחידה באבקה, אך לדלג על רוב עבודת הגימור.
בקנה מידה של אצווה, ההשוואה מתהפכת. מספר חלקי SLS קטנים המקבילים זה בזה יכולים לחלוק מצע אבקה אחד וקירור אחד, מה שמפחית משמעותית את העלות לחלק. אותה אצווה ב-SLA עשויה להזדקק לגימור נפרד יותר ולבנייה גבוהה יותר, כך שעלות ה-SLA לחלק נוטה להישאר גבוהה יותר ככל שהנפח גדל.
זמן אספקה מהדפסה ועד לחלק המוגמר
זמן ההדפסה אינו הזמן המלא. לוח הזמנים הכולל כולל הצעת מחיר, סקירה הנדסית, הכנת בנייה, הדפסה, קירור או אשפרה לאחר ההדפסה, הסרת תמיכת חומר או הסרת אבקה, גימור, בדיקה ואריזה.
SLA יכול להיות מהיר עבור חלקים קטנים, פשוטים וקוסמטיים. SLS נבנה אפייה ואז זקוק לזמן להתקררות בתוך האבקה לפני הסרת האבקה, מה שמאריך את זמן המחזור לכאורה, אך SLS יכול להיות מהיר יותר באופן כללי עבור אצוות צפופות של חלקים מורכבים מכיוון שהוא מדלג על הסרת התמיכה. אם לוח הזמנים הוא קריטי, בקשו את זמן האספקה המלא כולל גימור ובדיקה, לא רק את שלב ההדפסה.
כיצד כמות משנה את השוואת העלויות
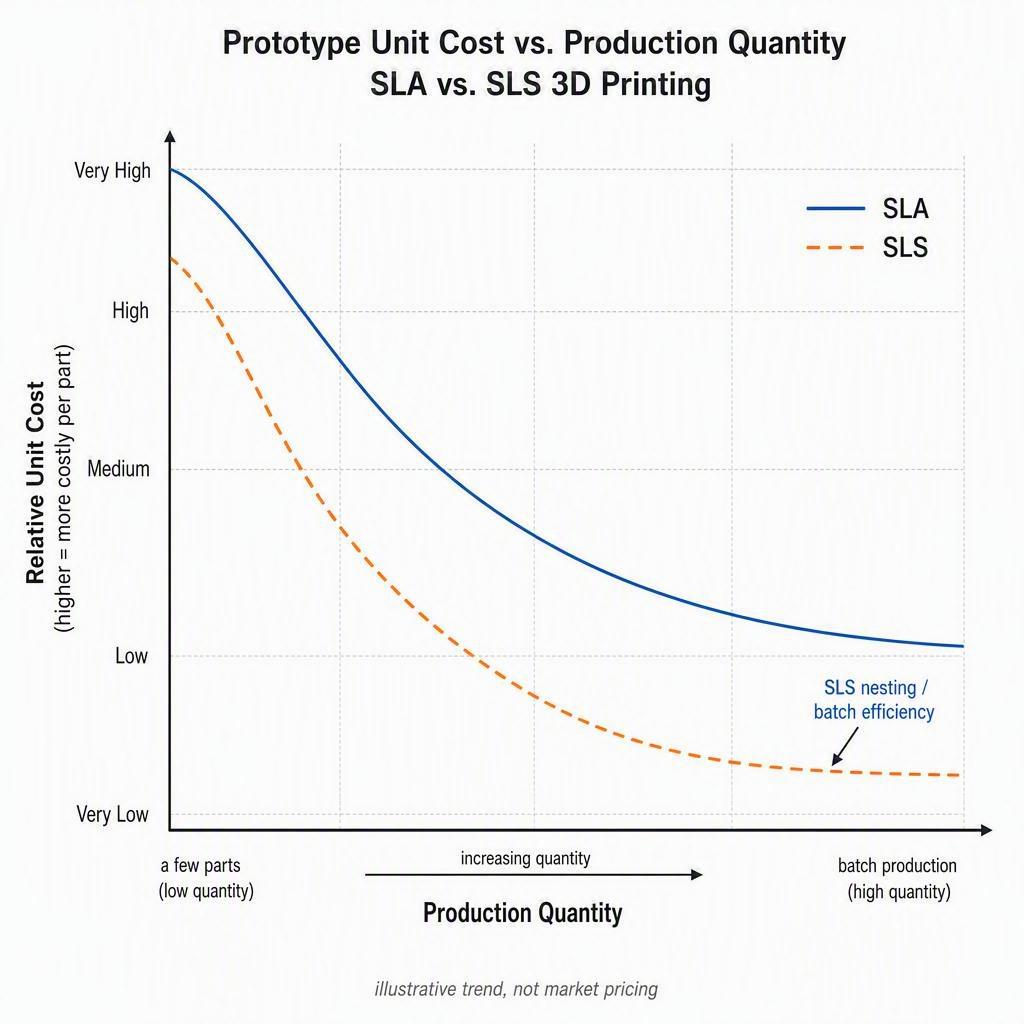
כמודל מנטלי גס, דגימה קוסמטית אחת היא בדרך כלל הכלכלית ביותר ב-SLA, בעוד שאצוות חוזרות ונשנות של חלקים פונקציונליים קטנים נוטות להעדיף SLS כתרכובת אריזה וחיסכון בעבודה. זוהי צורה להמחשה, לא נוסחת תמחור אוניברסלית - ספקים נותנים הצעות מחיר שונות ומציעים הצעות מחיר על חומר, ניצול בנייה וגימור.
ההרגל השימושי הוא להעריך את העלות לחלק בכמות בפועל, להשוות SLA לעומת SLS באותה כמות, ולזכור שדגימה חד פעמית ואצווה מקוננת בצפיפות יכולות להיות בעלות כלכלות יחידה שונות מאוד אפילו עבור אותו תהליך נומינלי.
SLA לעומת SLS עבור יישומי אב טיפוס שונים
הדרך האמינה ביותר לבחור היא להגדיר תחילה את היישום. מטרות שונות של אב טיפוס מתגמלות תהליכים שונים, והטבלה בסוף סעיף זה מסכמת את הנטייה עבור כל אחת מהן.
אבות טיפוס חזותיים וקוסמטיים
עבור אבות טיפוס הנבחנים לפי מראה, SLA הוא בדרך כלל הדרך המועדפת. פני השטח החלקים והמעודנים שלו ויכולתו לעמוד בשיוף, ליטוש וצביעה הופכים אותו לתחליף חזק לחלק פלסטיק גמור בפגישת סקירה או פגישת לקוח. SLS יכול להיראות נקי יותר לאחר התזה וצביעה, אך המרקם המט והגרגירי שלו כמעט ולא עולה על SLA בקוסמטיקה.
אבות טיפוס להרכבה והתאמה
עבור בדיקות התאמה והרכבה שבהן הגדרת ממד ומרווח צמוד חשובים, SLA מוביל לעתים קרובות בזכות בקרת הממדים ההדוקה יותר והתכונות החדות שלו. אם הבדיקה עוסקת בשאלה האם שני משטחים בדרגת SLA מתאימים זה לזה במדויק, SLA הוא בסיס טוב.
עם זאת, בדיקת התאמה על חלק המיועד לניילון בהזרקה עשויה להיות משמעותית יותר ב-SLS או בדגימה מעובדת, מכיוון שקשיחות החומר וסבילותו שונות. הגדירו מה ההתאמה בודקת, ולאחר מכן התאימו את התהליך לחומר המטרה.
אבות טיפוס פונקציונליים ומכניים
עבור אבות טיפוס פונקציונליים שחייבים לעמוד בעומסים אמיתיים - סוגר תחת לחץ, מעטפת שמוטמעת שוב ושוב - ניילון SLS הוא בדרך כלל נקודת המוצא החזקה יותר. קשיחות תרמופלסטית והתנהגות עייפות טובה יותר מאפשרים לחלק לשרוד בדיקות שיסדוקו שרף SLA סטנדרטי.
אם הפונקציה דורשת קשיחות צנועה וגיאומטריה עדינה בלבד, שרף SLA הנדסי יכול להספיק, אך עבור כל דבר הנושא עומס או נוטה לעייפות, תכננו SLS וודאו את הדרגתיות.
בדיקות SNAP-FIT והרכבה חוזרת ונשנית
התאמות לחיצה והרכבות חוזרות ונשנות הן טריטוריית ה-SLS הקלאסית. הגמישות של הניילון מאפשרת לזרוע הלחיצה להתעקם ולחזור מבלי להיסדק לאורך מחזורים רבים, וזה בדיוק מה שהבדיקה דורשת. שרף SLA סטנדרטי בדרך כלל נכשל בבדיקה זו, כך שאם שרף עמיד במיוחד מוכיח אחרת, SLS היא הבחירה הבטוחה יותר.
אבות טיפוס שקופים וצלולים
עבור דגימות שקופות או שקופות, SLA עדיף בדרך כלל מכיוון שניסוחי שרף שקופים וגימור עדין יכולים לייצר חלקים שקופים באמת. ניילון SLS הוא אטום ואינו דרך מציאותית לדגימה שקופה.
אם הדרישה היא שקיפות או בהירות, תכננו SLA עם שרף שקוף והחלקה מתאימה, ואשרו את התוצאה האופטית על דגימה מוקדמת.
גיאומטריות פנימיות מורכבות
עבור חלקים עם תעלות פנימיות, חללים חלולים או מבנים סגורים, SLS בדרך כלל מנצח מכיוון שמצע האבקה תומך בחלקים הפנימיים ומסיר את בעיית הניקוי של התמיכה. אם צריך לאמת נתיב זרימה פנימי אמיתי או מאפיין חלול אטום, SLS הוא בדרך כלל הדרך המעשית יותר.
חלקים פונקציונליים בכמות קטנה
עבור אצווה קטנה של חלקים פונקציונליים, יעילות הקינון של SLS והפנים נטולי התמיכה יכולים להפוך אותו לאטרקטיבי, ולאפשר לחלקים רבים לחלוק מבנה אחד. אם האצווה זקוקה גם לתכונות ניילון פונקציונליות, SLS הוא הפייבוריט הברור; אם מדובר באצווה של דוגמיות קוסמטיות, SLA עדיין מוביל בגימור.
מטריצת החלטות SLA לעומת SLS עבור מהנדסים
הדרך המהירה ביותר להחליט היא לדרג את סדרי העדיפויות של האב טיפוס שלכם ולקרוא את ההמלצה. השתמשו במטריצת ההחלטה שלהלן ככלי לבחירה עצמית ולא ככלי פסק דין קבוע.
מניע החלטות | רכון לכיוון |
|---|---|
פרטים עדינים וגימור קוסמטי חלק | צד"ל |
שליטה ממדית הדוקה על מאפיינים קטנים | צד"ל |
מדגם שקוף / שקוף | צד"ל |
אב טיפוס חזותי ומצגתי | צד"ל |
קשיחות, פגיעה, עומס חוזר ונשנה | SLS |
התאמות בצמד, צירים, מכלולים נעים | SLS |
גיאומטריה פנימית / חלולה / מורכבת ללא תמיכה | SLS |
קבוצה צפופה מקוננת של חלקים פונקציונליים | SLS |
האיזון הטוב ביותר להתנהגות ניילון פונקציונלית | SLS |
תן עדיפות לדיוק ולפרטים הקטנים
אם דיוק ממדי ופרטים עדינים הם הדאגה העיקרית שלכם, SLA הוא ברירת המחדל הבטוחה יותר. הרזולוציה שלו, חלקות פני השטח והסבילות ההדוקה יותר שלו בתנאים מבוקרים מתאימים לחלקים קוסמטיים וחלקים קריטיים להתאמה עם מאפיינים קטנים. שמרו על כיוון הפנים הקריטיים כלפי מעלה ווודאו את המידות לאחר הגמר.
תנו עדיפות לחוזק ועמידות
אם חוזק, עמידות ושימוש חוזר הם הבחינה העיקרית, כדאי להסתמך על ניילון SLS. קשיחות תרמופלסטית ותגובת עייפות הופכים את SLS למיכל אמין יותר עבור עומסים פונקציונליים, התאמות נצמדות וחלקים נעים. יש לאשר את הדירוג הספציפי מול מקרה העומס שלכם.
תן עדיפות לגימור פני השטח ולמראה
אם גימור פני השטח והמראה שלהם חשובים ביותר, SLA הוא המוביל באופן ברור. פני השטח החלקים שלו, כפי שהם מודפסים, תומכים בגימור עדין ובמראה מוכן לשוק, בעוד ש-SLS דורש עבודה נוספת - התזה, ואולי גם החלקה באדים - כדי לסגור את אותו פער קוסמטי.
תעדוף גיאומטריה מורכבת ללא תמיכה
אם החלק שלך תלוי בקיצוצים, חיתוכים תחתיים, תעלות פנימיות או רכיבים מקוננים, SLS בדרך כלל חזק יותר מכיוון שהוא אינו זקוק לתמיכה. כאשר הסרת תמיכה תגביל את התכנון שלך, SLS מסיר את האילוץ הזה במקור.
קביעת סדרי עדיפויות לעלות אצווה ותפוקה
אם אתם מייצרים אצווה והעלות לחלק שולטת, השוו SLS ארוז היטב לעומת בניית SLA קצרה יותר בכמות המדויקת שלכם. קינון ופנים ללא תמיכה לרוב מעניקים ל-SLS כלכלה טובה יותר עבור אצווה, בעוד שחלק קוסמטי בודד נשאר זול יותר ב-SLA.
מתי אסטרטגיה היברידית של SLA ו-SLS הגיונית
תוכניות מוצר רבות אינן צריכות לבחור תהליך יחיד. חלק SLA חזותי יכול למכור את העיצוב לבעלי עניין, בעוד שחלק SLS פונקציונלי מאמת את המכניקה, ושניהם יכולים להוביל לאותה סקירת עיצוב. שימוש ב-SLA לקוסמטיקה וב-SLS לתפקוד בתוכנית אחת הוא נפוץ, וכל חלק מרוויח את התהליך שלו בתפקיד האימות שלו.
כיצד LKPROTOTYPE יכול לתמוך בבחירת תהליך אב טיפוס
בחירה בין SLA ל-SLS היא רק חצי מהעבודה; החצי השני הוא ביצוע הבחירה בצורה נקייה ואימות התוצאה. שותף לבניית אב טיפוס יכול לקחת את ההחלטה מגיליון מפרט לחלק שנבדק.
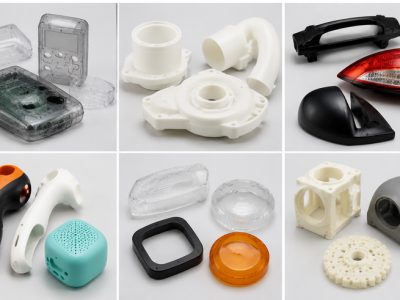
LKprototype מציעה ייצור מהיר של אבות טיפוס וייצור בנפח נמוך של הדפסה תלת-ממדית מפלסטיק, עיבוד שבבי CNC, יציקת ואקום ויציקה בהזרקה, עם תמיכה הנדסית ובקרת איכות מאחורי כל בנייה. כאשר מהנדסים שוקלים SLA לעומת SLS עבור אב טיפוס, LKprototype יכולה לתמוך בהחלטה באמצעות סקירת DFM, המלצות חומרים וגימור, ואימות אב טיפוס המגובה בבדיקת מידות במסגרת מערכת האיכות שלה.
זרימת עבודה זו פועלת תחת מערכת איכות מוסמכת ISO 9001:2015. חלקים עוברים בדיקות מטרולוגיה של CMM קואורדינטיבי, ולקוחות יכולים לקבל דוחות ממדיים של CMM ותעודות תאימות חומרים לפי בקשה - אימות מתועד המאפשר להתייחס לאב טיפוס של SLA או SLS כראיה ולא רק כדוגמה.
סקירת DFM עבור אבות טיפוס של SLA ו-SLS
סקירת תכנון לייצור מזהה את הבעיות המסתתרות בשרטוט: משטחים כבדים לתמיכה, מרווח שנסגר מתחת לגימור, עובי דופן בגבולות התהליך וגיאומטריה ניתנת לפריקה. עבור כל תהליך, מהנדס יכול לזהות האם יש לכוון את החלק לכיוון אחד, לאן שייך חומר הגימור, והיכן התכנון מתנגד לתהליך.
קבלת משוב מ-DFM לפני התחייבות לתהליך חוסכת הדפסות חוזרות ועבודות חוזרות. זהו ההבדל בין הזמנת חלקים לבין הזמנת החלקים הנכונים בפעם הראשונה.
המלצות חומרים וגימור
התאמת דרגת חומר למטרת אימות לא תמיד ברורה מגיליון נתונים. שותף מנוסה יכול להמליץ על משפחת שרפי SLA או דרגת ניילון SLS המשחזרת בצורה הטובה ביותר את התכונה שאתם בודקים, ולשלב אותה עם הגימור שמספק את המראה הדרוש לכם מבלי לפגוע בממד קריטי.
המלצות אלו נמצאות על הגבול שבין תהליך ליישום, וזה בדיוק המקום שבו מתרחשות רוב טעויות הבחירה. בקשת הדרכה לגבי חומר וגימור היא דרך זולה להעלות את הסיכויים שהאב טיפוס הראשון יהיה שמיש.
בדיקה ממדית ואימות אב טיפוס
אב טיפוס שימושי רק אם המספרים שלו עומדים. בדיקה ממדית מול מידות קריטיות, ובדיקה מתועדת שהחלק עומד בדרישה הפונקציונלית, הופכות דגימה לא מאומתת לראיה שהעיצוב שלך יעבוד. שירות עם בדיקה מבוססת CMM ומעקב אחר ISO 9001:2015 בתהליך העבודה שלו תומך באימות זה במקום רק לשלוח הדפסה.
מתי לשקול יציקת CNC או יציקת ואקום
SLA ו-SLS אינם תמיד נקודת הסיום. כאשר אב טיפוס חייב להיות מתכת, לשאת הברגות, או לעמוד בסבולות המכניות הצר של רכיב מעובד, עיבוד שבבי CNC עבור חלקי אב טיפוס מדויקים ממלא את הפער שמדפסות הפולימר אינן יכולות. CNC מתאים לבדיקות מתכת פונקציונליות, יישומים בטמפרטורה גבוהה וחלקים הזקוקים ליציבות ממדית של משטח מעובד.
וכאשר עוברים מעבר לחלק חד פעמי, לעבר כמות קטנה של חלקים שאמורים להתנהג כמוצר יצוק, יציקת ואקום עבור אבות טיפוס של פוליאוריטן בנפח קטן מציעה מראה דמוי ייצור ומגוון רמות קשיות עבור חלקים מרובים בעלות ייצור צנועה. בעוד שהדפסה תלת-ממדית מאמתת את העיצוב, תהליכים אלה במורד הזרם מובילים אותו לעבר אספקה בנפח קטן.
שאלות נפוצות על אבות טיפוס של SLA לעומת SLS
מה יותר מדויק, SLA או SLS?
בתנאים מבוקרים, מדווחים בדרך כלל כי SLA מחזיק בדיוק וסבילות ממדים הדוקים יותר מאשר SLS, ולכן הוא עדיף עבור אבות טיפוס מתאימים ואסתטיים שבהם הגדרת הממדים חשובה. הדיוק עדיין תלוי בכיול המכונה, הצטמקות החומר, כיוון ועיבוד לאחר מכן, לכן יש לאמת מידות קריטיות על ידי מדידה במקום להניח את הערך המודפס.
מה יותר חזק, SLA או SLS?
מבחינת חוזק ועמידות פונקציונליים, ניילון SLS בדרך כלל קשיח ועמיד יותר בפני פגיעות ועומסים חוזרים מאשר שרף SLA סטנדרטי. עם זאת, SLA היא משפחת שרף תהליכית, ודרגות שרף הנדסיות או קשיחות יכולות להגיע לקשיחות גבוהה - לכן השוו את דרגות השרף והאבקה הספציפיות מול מקרה העומס שלכם במקום להסתמך על תשובה לפי קטגוריה.
לאיזה מהם יש גימור משטח טוב יותר?
SLA בדרך כלל מייצר משטח חלק ועדין יותר כפי שהודפס בהשוואה ל-SLS, מה שהופך אותו לבחירה חזקה יותר עבור אבות טיפוס קוסמטיים ותצוגתיים. SLS מתחיל בצורה מט ומגורען אך ניתן לשפר אותו באמצעות התזת מדיה והחלקת אדים, עם האזהרה שהחלקה אגרסיבית יכולה לעגל קצוות ולהשפיע על הממדים.
מה יותר זול, SLA או SLS?
חלק SLA קוסמטי יחיד הוא בדרך כלל חסכוני, בעוד שמנה צפופה של חלקים פונקציונליים קטנים מעדיפה לרוב SLS מכיוון שמצע האבקה שלו וחלקי הפנים נטולי התמיכה שלו מפזרים את העבודה והחומר. העלות בפועל תלויה בחומר, בניצול הבנייה, בגימור ובכמות, כך שספקים נותנים הצעות מחיר שונות וההשוואה משתנה ככל שהנפח גדל.
האם SLA או SLS טובים יותר לאבות טיפוס פונקציונליים?
עבור אבות טיפוס פונקציונליים שחייבים לעמוד בעומסים ובטיפול חוזר, ניילון SLS הוא בדרך כלל הבחירה הטובה יותר בגלל קשיחותו ותגובתו לעייפות. אם הפונקציה דורשת רק קשיחות צנועה וגיאומטריה עדינה, שרף SLA הנדסי יכול להספיק, לכן יש להתאים את דרגת החומר לתכונה הספציפית שהבדיקה מאמתת.
האם SLA או SLS טובים יותר לאבות טיפוס חזותיים?
SLA בדרך כלל טוב יותר לאבות טיפוס חזותיים מכיוון שהמשטח החלק והמפורט שלו ויכולתו להיות שיוף, ליטוש וצביעה יוצרים מראה גמור יותר, דמוי שוק. SLS נראה מט ותעשייתי יותר גם לאחר התזה וצביעה, מה שהופך אותו להתאמה חלשה יותר לביקורות קוסמטיות טהורות.
האם SLS עדיף לגיאומטריות מורכבות?
SLS בדרך כלל טוב יותר עבור חריצים, חיתוכים, תעלות פנימיות, גיאומטריה חלולה ומקוננת מכיוון שמצע האבקה התומכת בעצמה שלו מבטל את הצורך בתמיכות מודפסות. SLA יכול ליצור גם צורות מורכבות, אך הסרת תמיכה בתכונות שקשה להגיע אליהן הופכת לעתים קרובות לגורם המגביל.
האם ניתן להשתמש ב-SLA וב-SLS לאותו פרויקט?
כן. אסטרטגיה נפוצה משתמשת ב-SLA עבור חלקים קוסמטיים, פרטים עדינים או חלקים שקופים וב-SLS עבור חלקים פונקציונליים, עמידים או חלקים ללא תמיכה באותה תוכנית מוצרים. כל תהליך מקבל את מקומו בהתבסס על מה שהחלק הבודד חייב להוכיח.
איך בוחרים בין SLA ל-SLS?
הגדירו תחילה את מטרת האימות של אב הטיפוס שלכם: איזה תכונה, חומר, גיאומטריה, גימור וכמות אתם צריכים. אם פרטים עדינים, מראה או בהירות חשובים, בחרו ב-SLA; אם קשיחות, עומסים חוזרים או גיאומטריה מורכבת ללא תמיכה חשובים, בחרו ב-SLS - ואשרו את דרגת החומר והמידות הקריטיות באמצעות מדידה. הבחירה בין אבות טיפוס SLA לבין SLS היא מיפוי של מטרת הבדיקה שלכם לתהליך שמשחזר אותה בצורה הטובה ביותר.
סיכום: בחרו SLA או SLS בהתבסס על יעדי בדיקות אב טיפוס
אין תהליך טוב יותר באופן אוניברסלי בהשוואה בין אבות טיפוס של SLA ל-SLS. הבחירה הנכונה תלויה במה שהאב טיפוס צריך להוכיח, ושתי הטכנולוגיות משרתות מטרות אימות שונות היטב.
בחרו ב-SLA כאשר פרטים עדינים, גימור משטח חלק, מראה, בהירות או סקירה קוסמטית הם המטרה. בחרו ב-SLS כאשר חוזק פונקציונלי, עמידות, התאמות נצמדות, גיאומטריה מורכבת ללא תמיכה או יעילות אצווה הם המטרה העיקרית.
היכן שאב טיפוס חייב להגיע רחוק יותר - לתוך מתכת, סבילות עיבוד שבבי צפופות יותר, או אצווה בנפח נמוך שאמורה להתנהג כמו חלק יצוק - עיבוד שבבי CNC ויציקת ואקום מרחיבים את נתיב הייצור מעבר למדפסות פולימר. התאימו את התהליך למטרה, ודאו את המספרים, ותנו לכל אב טיפוס לענות על השאלה שלשמה נבנה.