Prototipo LK
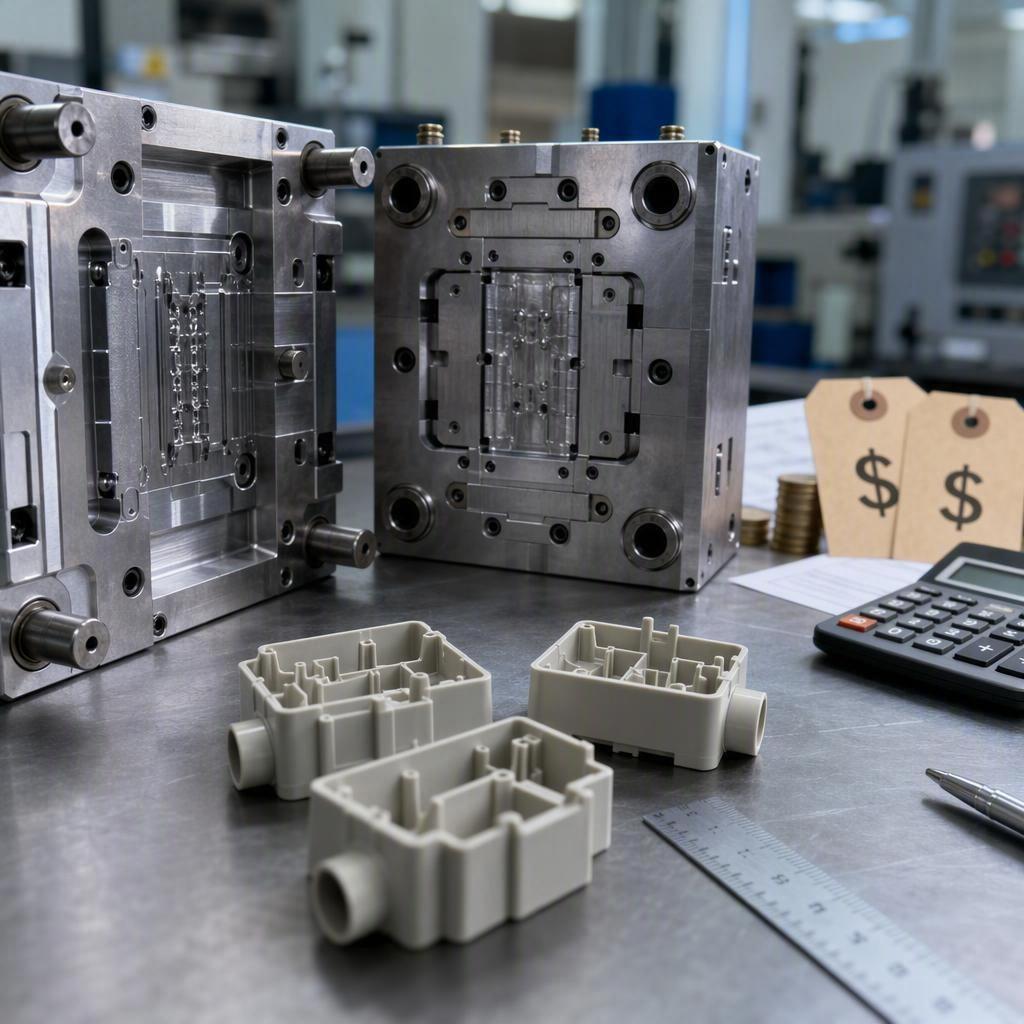
Se state valutando se lo stampaggio a iniezione rapida (RIP) sia adatto al vostro programma, la risposta sincera è che non esiste un prezzo unico. Il costo si suddivide in un investimento una tantum per gli stampi e un prezzo ricorrente per ogni singolo pezzo, e questa ripartizione determina se il processo è conveniente per i vostri volumi di produzione. Questa guida analizza la struttura dei costi e mostra come simulare il punto di pareggio rispetto alla lavorazione CNC e alla stampa 3D.
Principali takeaways
Il costo dello stampaggio a iniezione rapido si compone di due parti: i costi fissi di attrezzatura (NRE) e un prezzo ricorrente per pezzo che include materiale, tempo macchina e finitura.
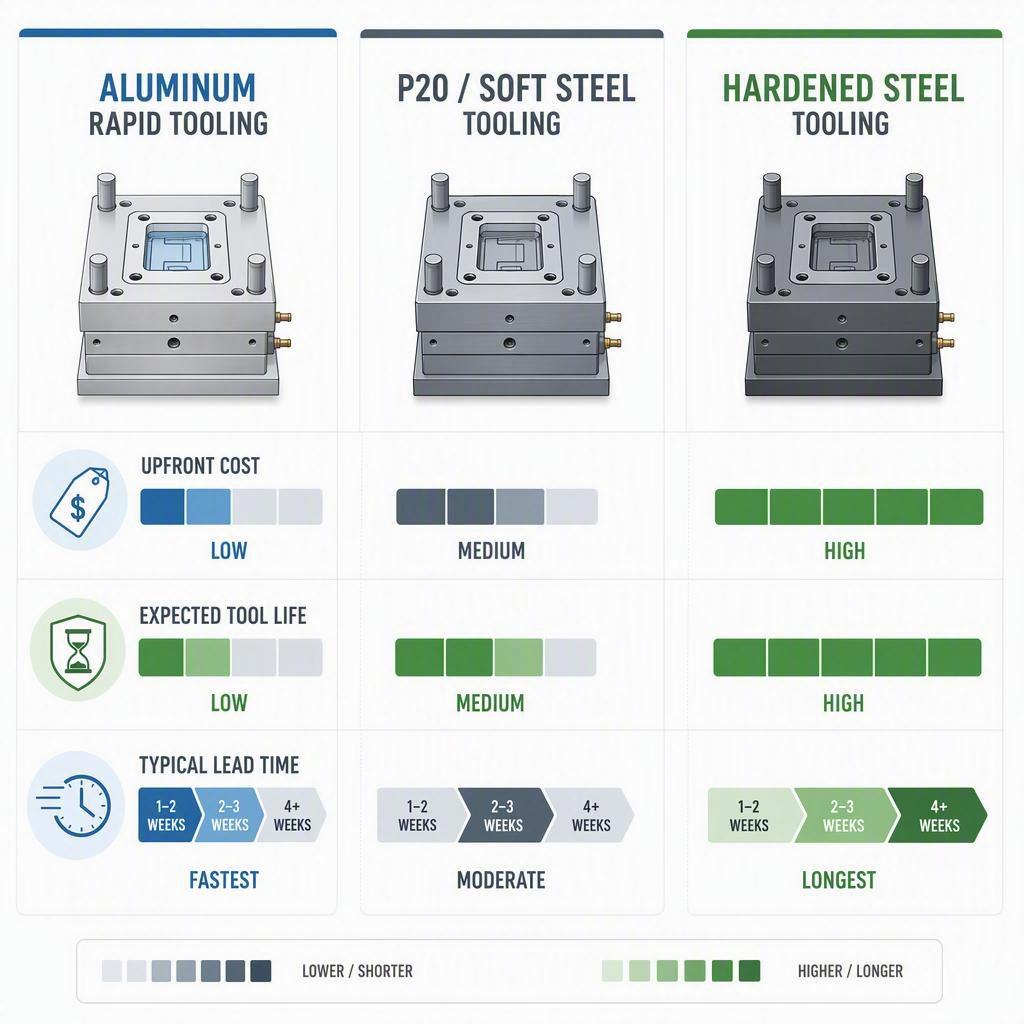
La lavorazione rapida dell'alluminio è la più economica e veloce, ma ha una durata limitata; l'acciaio P20/dolce si colloca a metà strada; l'acciaio temprato è il più resistente e il più costoso.
Il punto di pareggio si raggiunge quando la produzione con attrezzature fisse, unita a un costo unitario inferiore, supera l'alternativa senza attrezzature, in genere con un volume di produzione compreso tra poche centinaia e poche migliaia di pezzi, a seconda della geometria.
I prezzi indicati nelle fasce di costo pubblicate sono indicativi, non standard; si consiglia di richiedere sempre un preventivo basato sulla quantità per il componente specifico di cui si ha bisogno.
Risposta rapida: Quanto costa lo stampaggio a iniezione rapida?
In termini generali, si può prevedere che la realizzazione di stampi rapidi costi da circa 1,000 a oltre 50,000 dollari, con un prezzo per pezzo che va da meno di un dollaro a diversi dollari, escluse le finiture e la logistica. Un piccolo stampo in alluminio a cavità singola potrebbe costare dai 1,500 ai 5,000 dollari, mentre uno stampo a ponte in acciaio P20 o in acciaio dolce può arrivare a costare dai 5,000 ai 25,000 dollari o più. Uno stampo di produzione temprato ha un costo iniziale più elevato, spesso a partire da 15,000 dollari. Il prezzo finale per pezzo dipenderà dal materiale, dal peso, dal tempo di ciclo e dalla quantità.
Componenti tipici dei costi dello stampaggio a iniezione rapida
Ogni preventivo per lo stampaggio a iniezione rapido rientra in alcune categorie prevedibili:
Costi di ingegneria (attrezzature) non ricorrenti , che comprendono la progettazione dello stampo, la progettazione per la producibilità (DFM), la lavorazione e la validazione.
Costo del materiale , pari al prezzo della resina moltiplicato per il peso della resina utilizzata per ogni pezzo.
Il costo di lavorazione è determinato dalla tariffa oraria della macchina, dal tempo di ciclo e dal numero di cavità.
Manodopera e costi generali , inclusi allestimento, movimentazione e controllo qualità.
Operazioni secondarie , come rifilatura, finitura, verniciatura o stampa.
Servizi logistici per la consegna, l'imballaggio e qualsiasi tipo di trasporto merci.
Costo degli utensili rispetto al costo per pezzo
Considerate gli stampi come un costo iniziale una tantum e il prezzo del pezzo come una spesa ricorrente. A bassi volumi, gli stampi rappresentano la voce di spesa più consistente. Con l'aumentare della quantità, il prezzo per pezzo, in particolare il costo del materiale e del tempo di ciclo, diventa il fattore determinante. Quando confrontate i preventivi, non considerate mai solo il prezzo unitario; l'ammortamento degli stampi modifica drasticamente il costo reale per pezzo.
Perché non esiste un prezzo standard unico
Il costo dello stampaggio a iniezione rapido dipende dalle dimensioni del pezzo, dalla complessità dello stampo, dal materiale, dal tipo di utensile, dalle tolleranze, dalla finitura e dal volume di produzione. Due pezzi che sembrano simili possono differire in termini di utensili anche di un ordine di grandezza. Per questo motivo, una consulenza affidabile fornisce intervalli di valori e indica i fattori determinanti, anziché citare un numero universale.
Quando lo stampaggio a iniezione rapida (RIP) è economicamente vantaggioso?
Lo stampaggio a iniezione rapida non è una tecnica adatta a tutte le tirature. Trova la sua collocazione ideale in uno specifico ambito tra la prototipazione e la produzione in serie, e risulta particolarmente interessante quando si ha bisogno di componenti stampati in quantità moderate e con tempi di consegna brevi.
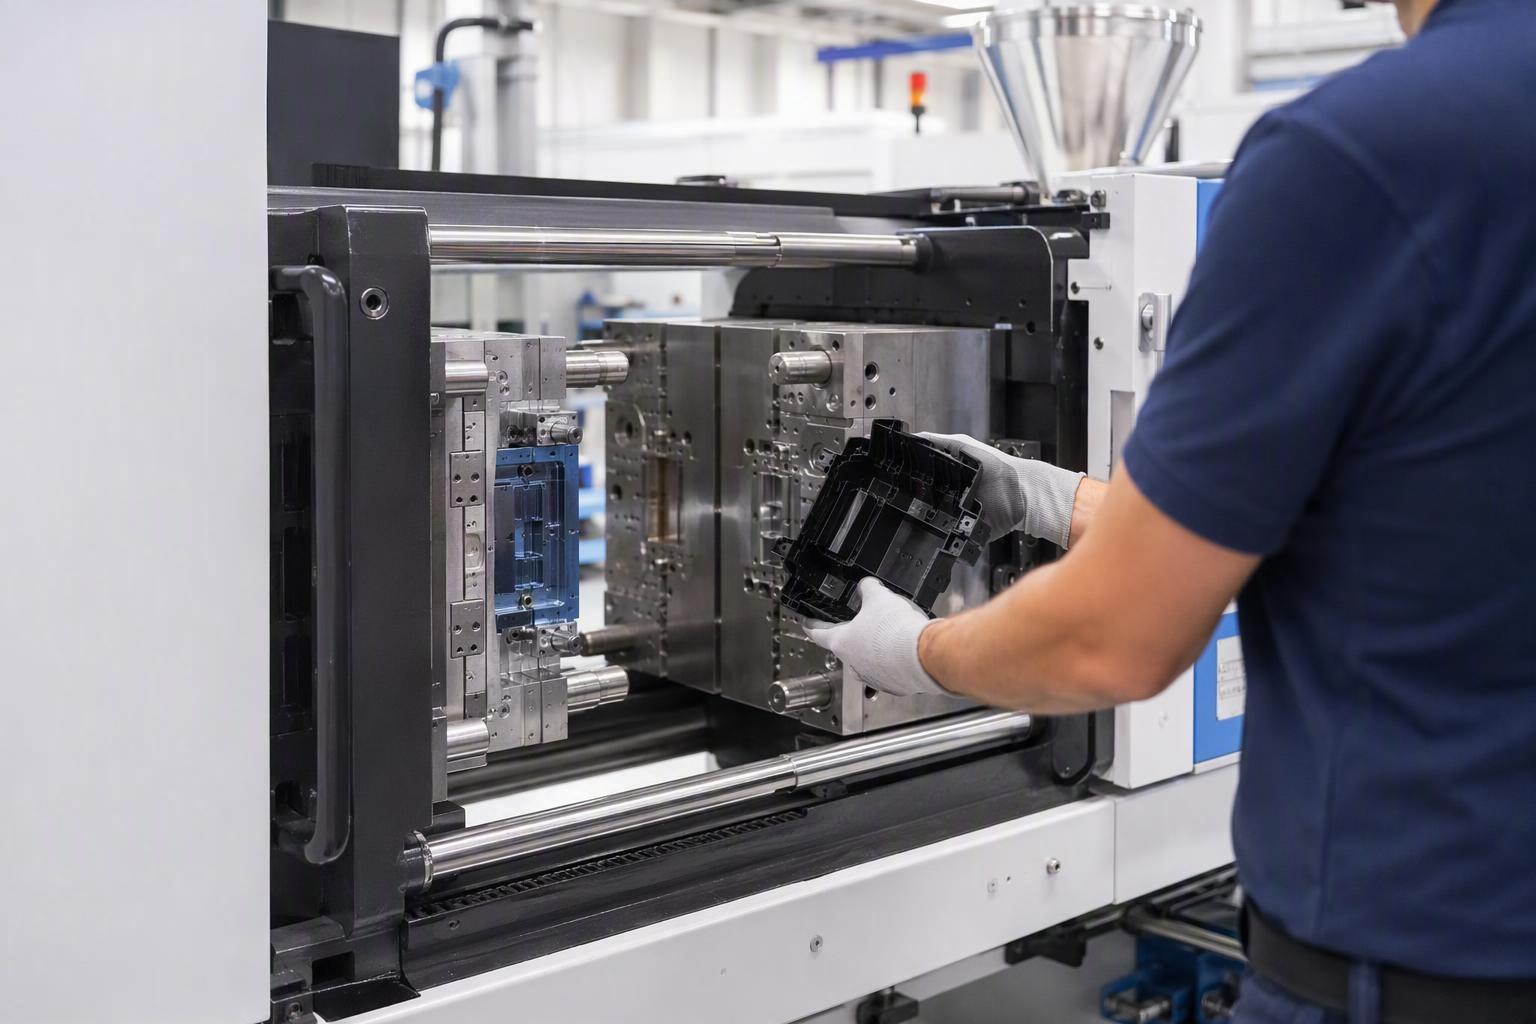
Prototipo per collegare le serie di produzione
Quando il progetto si è stabilizzato e hai bisogno di componenti funzionali in resina stampata per la produzione in serie, e non solo di un pezzo unico, gli stampi rapidi in alluminio o acciaio dolce rappresentano una soluzione intermedia. Questi stampi ti permettono di verificare l'adattamento, la funzionalità, il comportamento del materiale e l'assemblaggio durante la fase pilota o di lancio iniziale, prima di impegnarti in uno stampo di produzione costoso.
Se anche un piccolo utensile metallico sembra eccessivo per le vostre esigenze, una soluzione intermedia più semplice si colloca un gradino più in basso nello stesso spettro. La fusione sottovuoto permette di versare poliuretano tecnico in uno stampo in silicone ricavato da un master stampato o lavorato, producendo da una dozzina a qualche centinaio di pezzi funzionali a una frazione del costo di un utensile metallico. Consente di verificare l'adattamento, la finitura e l'assemblaggio prima ancora di investire in stampi per lo stampaggio a iniezione.
Produzione a basso volume e lancio sul mercato
Per quantitativi che vanno da poche centinaia a poche migliaia di pezzi, lo stampaggio a iniezione rapida spesso risulta più conveniente in termini di costo unitario rispetto alla lavorazione CNC e alla stampa 3D, pur mantenendo un'elevata qualità di stampaggio. È particolarmente adatto per lanci di prodotti limitati, implementazioni regionali, pezzi di ricambio e prove di produzione che non giustificano ancora l'utilizzo di uno stampo in acciaio di lunga durata.
Requisiti dei materiali e delle prestazioni
Poiché lo stampaggio a iniezione utilizza resine tecniche standard, è adatto a componenti che richiedono specifiche proprietà meccaniche, termiche o normative, nonché una qualità costante tra i diversi lotti. Se il vostro componente deve essere rinforzato con fibra di vetro o resistere a un ambiente operativo impegnativo, la resina stampata, anziché una soluzione stampata o fusa, potrebbe essere l'unica opzione praticabile.
Stabilità del progetto e domanda prevista
La prototipazione rapida è più economica quando la geometria è sostanzialmente definita. Le frequenti modifiche al progetto riducono il valore di qualsiasi utensile. Prima di investire, è necessario verificare la domanda prevista e la probabilità di revisioni a breve termine. Se i volumi sono ridotti e la prototipazione è soggetta a frequenti modifiche, un processo senza utensili potrebbe essere più conveniente.
Struttura dei costi dello stampaggio a iniezione rapido
Consente di formalizzare il modo in cui si accumulano i costi, in modo da poter confrontare le diverse opzioni e calcolare il punto di pareggio.
Costi di progettazione e sviluppo rapido e costi di non progettazione
La realizzazione degli stampi rappresenta la voce di spesa iniziale più consistente e la principale fonte di variazione del preventivo. Comprende la progettazione per la producibilità (DFM) e la progettazione dello stampo, la base dello stampo, la lavorazione delle cavità, i meccanismi di sollevamento o le azioni laterali e la fase di collaudo. Il prezzo aumenta con la complessità delle caratteristiche, il numero di cavità e il materiale dello stampo scelto, poiché ognuno di questi fattori influisce sui tempi di lavorazione e sull'impegno progettuale.
Costi di produzione per singolo pezzo
I costi ricorrenti derivano da materiali, tempo macchina, manodopera e spese generali. Il tempo macchina è il prodotto della tariffa oraria della pressa e del tempo di ciclo diviso per il numero di cavità. Il materiale è dato dal prezzo della resina per unità di peso moltiplicato per il peso del pezzo (e del canale di colata). Gli scarti e le inefficienze di processo aggiungono un piccolo costo generale a ogni pezzo prodotto correttamente.
Costi aggiuntivi di finitura, ispezione e logistica
Requisiti estetici come la texture, la verniciatura o la stampa, oltre all'ispezione e all'imballaggio, incidono sul costo unitario. La logistica incide sia sui costi degli stampi che sui costi per singolo pezzo. È importante tenerne conto quando si confronta il costo totale del programma, anziché il prezzo del solo stampo.
Formula semplice del costo totale
Un modo chiaro per fare un confronto è sommare i costi una tantum e quelli ricorrenti:
Costo totale del programma = attrezzatura + (prezzo per pezzo × quantità)
Questa formula è alla base di ogni decisione relativa al punto di pareggio riportata di seguito. Mantieni le stesse unità di misura per attrezzature, prezzo unitario e quantità, e aggiungi esplicitamente finitura e logistica quando sono rilevanti.
Ammortamento degli utensili per pezzo
Distribuire il costo degli stampi sull'intera produzione permette di ammortizzarlo: basta dividere il costo degli stampi per la quantità e aggiungerlo al prezzo unitario per ottenere il costo unitario totale. Per 500 pezzi, uno stampo da 5,000 dollari aggiunge 10 dollari per pezzo. Per 10,000 pezzi, lo stesso stampo aggiunge solo 0.50 dollari per pezzo. Questo è il motivo per cui il costo unitario di stampaggio diminuisce così drasticamente all'aumentare del volume di produzione.
Quali fattori influenzano il costo degli stampi per lo stampaggio a iniezione rapida?
La maggior parte della variazione di prezzo nella prototipazione rapida deriva da una manciata di decisioni ingegneristiche che si possono controllare nelle fasi iniziali.
Dimensioni del pezzo e complessità dello stampo
I pezzi più grandi richiedono basi di stampo più grandi e una lavorazione più complessa, con conseguente aumento dei costi. La complessità è ancora più importante: imbutiture profonde, pareti sottili, anime complesse e angoli stretti aumentano la difficoltà di lavorazione e il rischio per gli utensili. Le geometrie più semplici si lavorano più velocemente e costano meno.
Sottosquadri, scivolamenti, sollevatori ed espulsione
I sottosquadri costringono l'utensile a utilizzare azioni laterali, sollevatori o nuclei collassabili per rilasciare il pezzo. Ogni meccanismo mobile aggiunge lavorazione, assemblaggio e rischio, aumentando sia i costi che i tempi di consegna. Le linee di separazione e l'espulsione possono spesso essere progettate per evitare o ridurre al minimo queste caratteristiche.
Materiale dello stampo e durata dell'utensile
L'alluminio si lavora in modo rapido ed economico, ma si usura più velocemente; l'acciaio P20/dolce dura più a lungo a un costo moderato; l'acciaio temprato è il più resistente, ma anche il più lento da lavorare. Scegliete il materiale in base al numero di stampi previsti e all'abrasività della resina, poiché le resine abrasive o rinforzate con fibra di vetro usurano più rapidamente gli utensili morbidi.
Conteggio delle cavità e configurazione dello stampo
Uno stampo a cavità singola è il più economico, ma produce un solo pezzo per ciclo. Gli stampi a due, quattro o otto cavità aumentano il costo di produzione, ma riducono il costo per ciclo di produzione. È consigliabile scegliere il numero di cavità in base al volume di produzione previsto, piuttosto che massimizzare una produttività non necessaria.
Raffreddamento, sistema di colata e progettazione degli stampi
Un buon sistema di raffreddamento riduce i tempi di ciclo, ma i canali di raffreddamento conformali o complessi comportano costi di lavorazione maggiori. La posizione del punto di iniezione e il design del canale di alimentazione influenzano la qualità del riempimento, i tempi di ciclo e la posizione dei segni estetici. Queste scelte rappresentano un compromesso tra i costi di attrezzaggio e il risparmio per singolo pezzo.
Finitura superficiale e requisiti estetici
La lucidatura, la texturizzazione e le finiture lucide o vellutate richiedono lavorazioni aggiuntive e tempi di consegna più lunghi. Se il pezzo è nascosto alla vista o non necessita di una finitura estetica, allentare i requisiti di finitura è uno dei modi più rapidi per ridurre i costi di attrezzaggio.
Modifiche DFM prima della realizzazione degli stampi
Le modifiche di progettazione per la producibilità apportate prima del taglio dello stampo, come la regolazione dell'angolo di sformo, dello spessore della parete o della linea di separazione, riducono i rischi e i costi di attrezzaggio. Ogni modifica richiesta dopo l'inizio della produzione dello stampo comporta rilavorazioni e ritardi. Un'accurata analisi DFM (Design for Manufacturability) preliminare è solitamente la decisione più economica in termini di attrezzaggio.
Quali fattori influenzano il prezzo dei componenti stampati con la tecnica RIM (Rapid Injection Molding)?
Quando i costi degli utensili diventano predominanti nei bassi volumi di produzione, il prezzo per singolo pezzo assume un'importanza sempre maggiore man mano che si aumenta la produzione. Comprendere i fattori che lo influenzano permette di negoziare e ottimizzare le prestazioni.
Costo della resina plastica e dei materiali
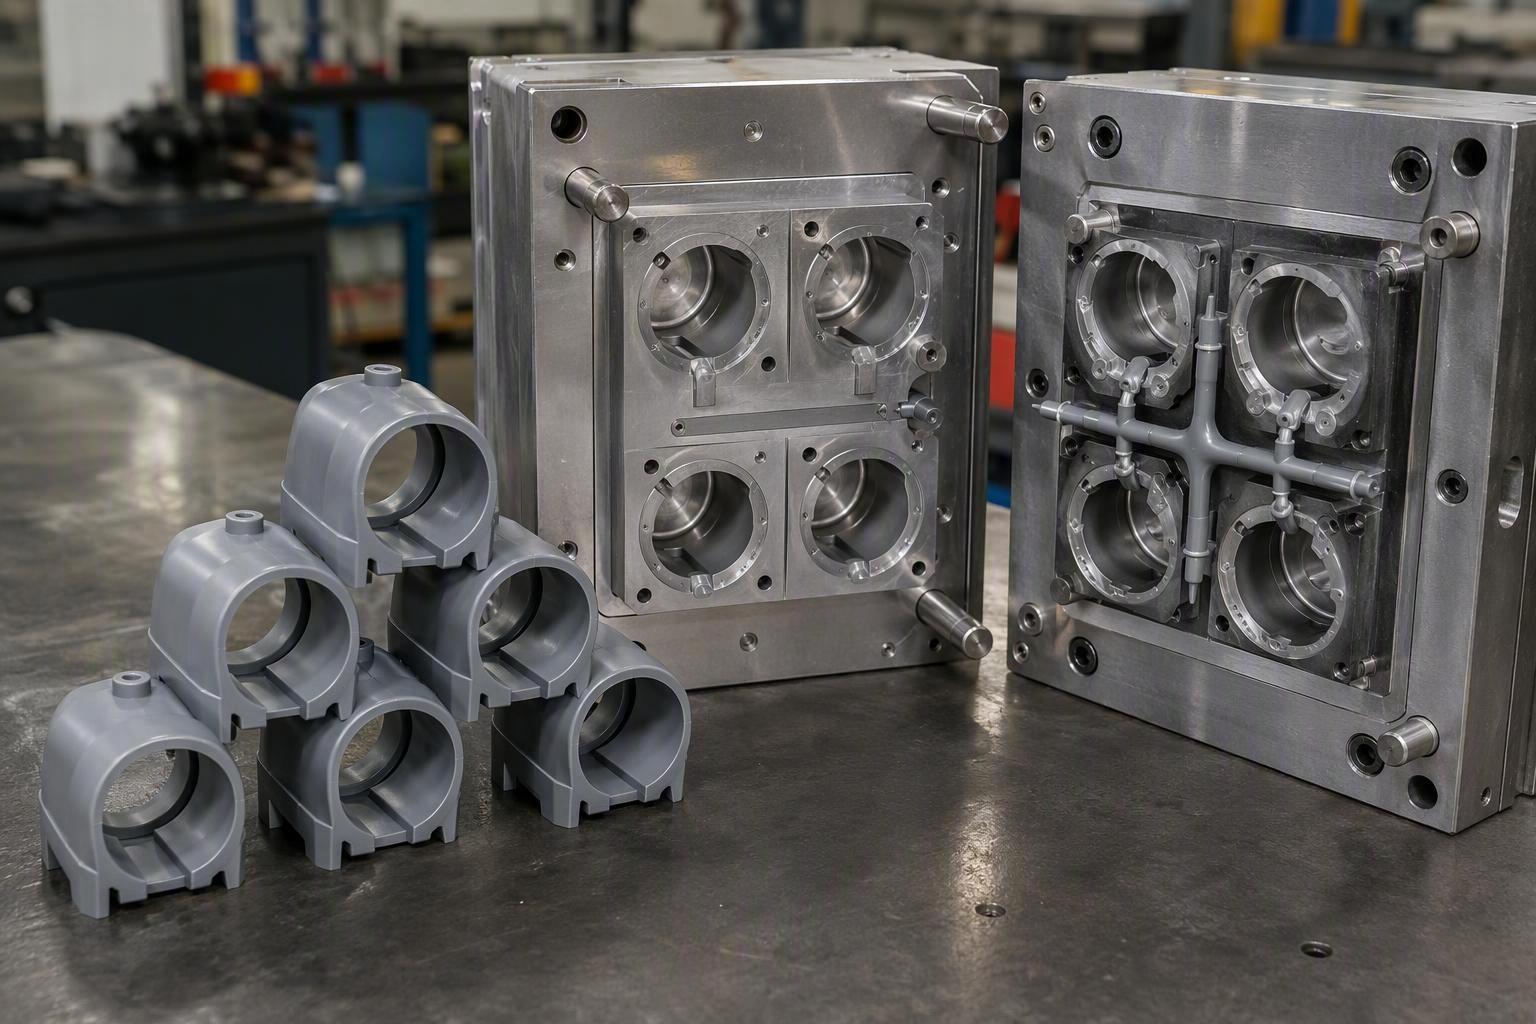
Le resine standard sono economiche; le resine ingegnerizzate e speciali costano di più al chilo. Il materiale rappresenta in genere una componente importante dei costi ricorrenti, quindi la scelta della resina incide direttamente sul prezzo unitario. Le resine caricate o rinforzate con fibra di vetro aumentano il costo del materiale e possono anche ridurre la durata degli utensili.
Peso del componente e utilizzo del materiale
I pezzi più pesanti consumano più resina per ogni stampaggio, aumentando i costi. Le pareti sottili e uniformi riducono il consumo di materiale e i tempi di raffreddamento. Anche gli scarti di canale e di colata aumentano il consumo di materiale, quindi la progettazione del punto di iniezione e del canale di colata influisce sul costo effettivo di ogni singolo pezzo.
Tempo di ciclo e tonnellaggio della macchina
Il tempo di ciclo è uno dei fattori più importanti che incidono sul prezzo unitario, poiché determina quanti pezzi una macchina produce all'ora; il raffreddamento, in genere, occupa la maggior parte del ciclo. Le macchine più grandi hanno una produttività oraria maggiore e il tonnellaggio necessario dipende dalla superficie prevista e dalla pressione di compattazione.
Numero di cavità ed efficienza produttiva
Un maggior numero di cavità permette di produrre più pezzi per ciclo, riducendo i costi di lavorazione e di produzione per singolo pezzo una volta ammortizzati gli utensili. Il compromesso è rappresentato da costi di attrezzaggio più elevati, pertanto la cavitazione deve essere dimensionata in base al volume di produzione effettivo.
Manodopera, scarti e costi generali di processo
L'allestimento, il funzionamento, i controlli di qualità e la supervisione in produzione aggiungono costi generali a ogni singolo pezzo. Gli scarti dovuti ai difetti di avviamento, alle sbavature di stampaggio e alle variazioni di processo aumentano il costo effettivo per pezzo conforme, pertanto è fondamentale disporre di un processo coerente e ben validato.
Operazioni secondarie e finitura dei pezzi
Le operazioni di rifinitura, sbavatura, verniciatura, stampa, saldatura e ulteriori controlli comportano costi ricorrenti dopo lo stampaggio. Quando una finitura estetica o funzionale è obbligatoria, è necessario tenerne conto nel prezzo unitario del pezzo, anziché presumere che sia inclusa.
Fasce di costo tipiche dello stampaggio a iniezione rapida
I valori indicativi pubblicati sono utili per la pianificazione del budget, ma vanno considerati solo come indicativi. I preventivi effettivi variano in base alla geometria, all'utensile, al materiale e al volume di lavoro.
Fasce di costo per la prototipazione rapida dell'alluminio
Gli stampi in alluminio sono in genere l'opzione più economica e veloce. Gli stampi rapidi in alluminio a cavità singola hanno un prezzo che varia solitamente dai 1,500 ai 5,000 dollari, mentre gli stampi più complessi a ciclo rapido possono arrivare a costare dagli 8,000 ai 15,000 dollari. La durata degli stampi è limitata, spesso da poche migliaia di cicli a circa 20,000-50,000 cicli a seconda della lega e della resina, motivo per cui l'alluminio è adatto alla prototipazione e alle piccole serie di ponti.
Fasce di costo per utensili in acciaio dolce e P20.
Il P20 e l'acciaio dolce pre-temprato si collocano tra l'alluminio e l'acciaio temprato in termini di costo e durata. Un semplice utensile a cavità singola in P20 ha un costo che varia generalmente dai 3,000 agli 8,000 dollari, mentre utensili a ponte più complessi o a cavità multiple possono arrivare a costare dai 10,000 ai 25,000 dollari o più. La durata dell'utensile si estende spesso da circa 10,000 a 200,000 cicli di stampaggio, il che rende il P20 un'ottima scelta per produzioni prolungate a basso volume e come soluzione di transizione dalla produzione in serie alla produzione di massa.
Fasce di costo degli utensili in acciaio temprato
L'acciaio temprato è il più resistente e il più costoso. Gli stampi a cavità singola per la produzione in serie hanno un prezzo di partenza di circa 15,000 dollari e possono arrivare a 50,000 dollari o più per stampi complessi a cavità multiple. La durata degli stampi raggiunge in genere da 100,000 a oltre 1,000,000 di stampaggi, ma i tempi di produzione si allungano. L'acciaio temprato è generalmente conveniente solo quando i volumi di produzione giustificano l'investimento.
Fasce di prezzo tipiche per singolo componente
Per i componenti di piccole e medie dimensioni, il prezzo unitario per lo stampaggio si aggira spesso tra 0.50 e 5.00 dollari, con prezzi inferiori per i componenti semplici prodotti in grandi volumi e prezzi superiori per i componenti complessi o realizzati con materiali speciali. Il prezzo unitario diminuisce con l'aumentare del volume di produzione, poiché i costi di stampaggio e impostazione si ripartiscono su un maggior numero di unità.
Come le dimensioni e la complessità dei componenti influenzano la gamma
Il costo aumenta con le dimensioni del pezzo, la complessità dello stampo e il numero di caratteristiche. Un pezzo piccolo, semplice e a parete sottile si colloca nella fascia bassa sia per quanto riguarda i costi di stampaggio che per il costo unitario, mentre un pezzo di grandi dimensioni con guide, tolleranze ristrette e una finitura estetica si trova nella fascia alta. È importante tenere conto di questi fattori quando si confrontano due preventivi.
Come utilizzare in modo responsabile le fasce di costo pubblicate
Utilizzate gli intervalli di prezzo per verificare la plausibilità di un preventivo e per definire le vostre aspettative, non come standard contrattuale. Poiché non esistono due pezzi identici, l'unico dato affidabile è un preventivo basato sulla quantità, sul vostro progetto CAD, sul materiale e sulla finitura. Se un intervallo di prezzo pubblicato si discosta significativamente dal preventivo, la differenza indica solitamente una discrepanza nella geometria, nel numero di cavità, nel materiale dello stampo o nella finitura, aspetti su cui dovreste chiedere chiarimenti.
Tempi di consegna e programma per lo stampaggio a iniezione rapido
Costi e tempi di viaggio vanno considerati insieme. Comprendere la tempistica permette di individuare le cause dei ritardi e di capire come le modifiche al progetto si ripercuotono su entrambi gli aspetti.
Progettazione degli utensili e revisione DFM (Design for Manufacturing)
Il programma inizia con una revisione DFM (Design for Manufacturing) e la progettazione dello stampo, che in genere richiede da pochi giorni a una o due settimane, a seconda della complessità del pezzo e della rapidità con cui si ricevono i feedback. Le decisioni prese in questa fase – linea di separazione, punto di iniezione, sformo, espulsione – definiscono gran parte della pianificazione successiva.
Lavorazione e assemblaggio di utensili
La lavorazione meccanica e l'assemblaggio al banco rappresentano solitamente la fase più lunga, che può variare da un paio di settimane per un semplice utensile in alluminio a diverse settimane per uno stampo complesso in acciaio. Questa fase comprende il taglio delle cavità, l'aggiunta di eventuali azioni laterali, la lucidatura e la costruzione dello stampo.
Campione T0, correzioni e convalida
Le prime prove di stampaggio (T0/T1) consentono di verificare la corrispondenza tra il pezzo e il disegno. In questa fase avvengono l'ispezione dimensionale, il feedback e le eventuali correzioni degli utensili, un processo che spesso richiede una settimana o più. Le modifiche al progetto o alle specifiche richieste dopo i primi campioni allungano i tempi.
Ciclo di produzione e consegna finale
Dopo l'approvazione, la produzione in serie realizza gli stampi per la quantità effettiva richiesta, operazione che per volumi ridotti può richiedere solo pochi giorni. Seguono poi l'ispezione finale, l'imballaggio e la logistica per la consegna dei pezzi. Il tempo totale che intercorre tra l'approvazione del progetto e la prima spedizione si estende generalmente per diverse settimane, soprattutto per i programmi a rapida realizzazione.
In che modo le modifiche al progetto influiscono su costi e tempi di consegna?
Le modifiche prima della realizzazione degli utensili sono economiche; le modifiche dopo la lavorazione (nuove guide, geometria rivista, cavità rimodellate) comportano un aumento di materiale, manodopera e tempo. Ogni revisione tardiva incide sia sui costi che sui tempi di consegna, quindi è fondamentale definire in modo definitivo il progetto che si intende realizzare e utilizzare la progettazione per la producibilità (DFM) fin dalle prime fasi per evitare sorprese.
Analisi del punto di pareggio rispetto alla stampa 3D e alla lavorazione CNC
Il modo più chiaro per decidere un processo è l'analisi del punto di pareggio: trovare la quantità alla quale il costo fisso del processo con attrezzatura, più il prezzo unitario inferiore, è uguale a quello di un'alternativa senza attrezzatura.
Qual è il volume di pareggio per lo stampaggio a iniezione?
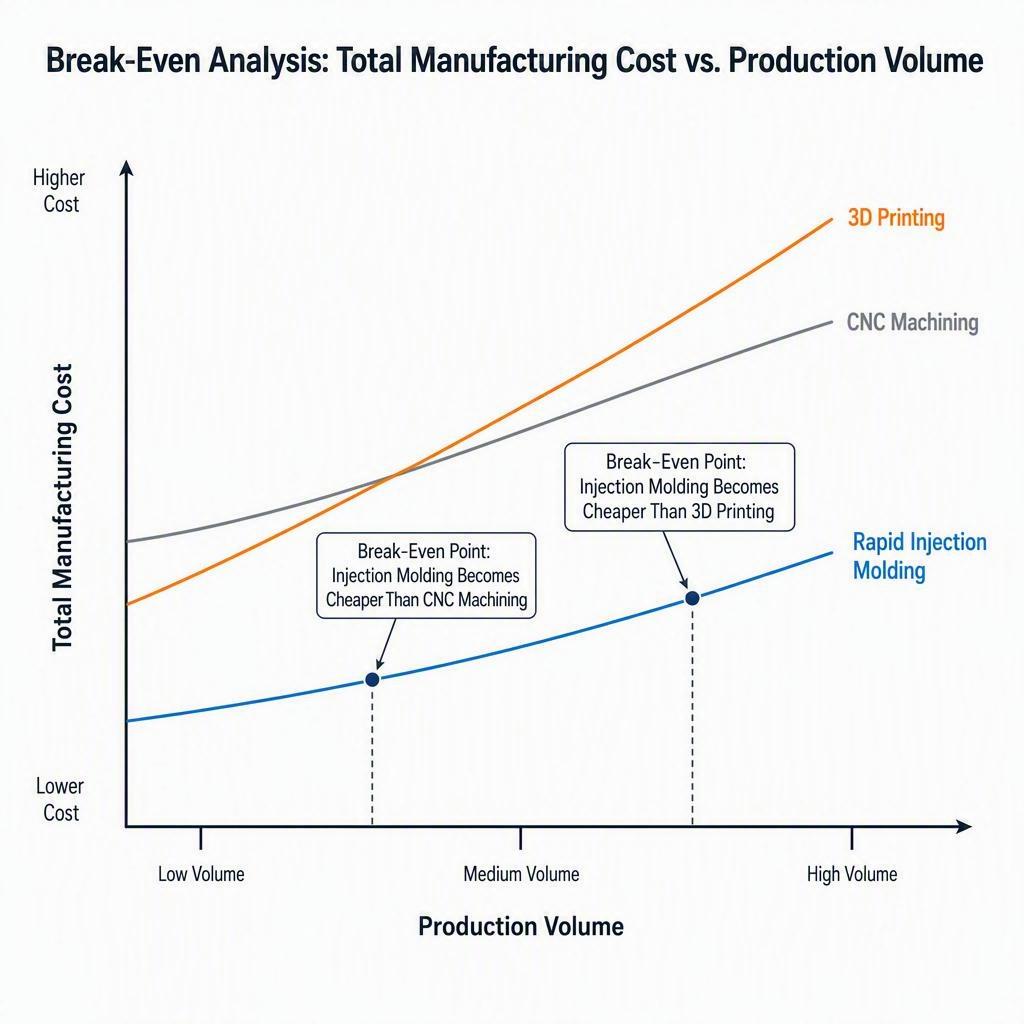
Il volume di pareggio è la quantità di produzione in cui il costo totale dello stampaggio a iniezione rapido (attrezzature più costo per pezzo × quantità) è pari al costo totale di un'alternativa come la lavorazione CNC o la stampa 3D. Al di sotto di questo punto, il processo senza stampi è solitamente più economico; al di sopra, lo stampaggio risulta più conveniente perché il suo costo per pezzo è inferiore una volta ammortizzato il costo degli stampi.
La formula base per il punto di pareggio
Uguagliando i due costi totali, si calcola la quantità:
Quantità di pareggio = costo degli stampi ÷ (costo unitario alternativo - costo unitario stampato)
Ad esempio, se uno stampo in alluminio costa 5,000 dollari, un pezzo stampato costa 8 dollari e un pezzo stampato a iniezione costa 1.50 dollari, il punto di pareggio si raggiunge con circa 5,000 dollari ÷ (8.00 dollari − 1.50 dollari) = circa 769 pezzi. Oltre tale volume, lo stampaggio a iniezione diventa la soluzione più economica.
Punto di pareggio vs. stampa 3D
La stampa 3D non richiede attrezzature specifiche e ha un costo unitario più elevato. Le analisi pubblicate spesso collocano il punto di svolta con lo stampaggio a iniezione in un intervallo compreso tra circa 250 e qualche migliaio di pezzi per le geometrie più comuni, sebbene per pezzi piccoli e complessi questo limite possa essere più alto. Per quantitativi molto bassi, la stampa 3D è generalmente più conveniente; quando i volumi superano il punto di svolta, lo stampaggio a iniezione diventa la soluzione più vantaggiosa.
Punto di pareggio vs. lavorazione CNC
Anche la lavorazione CNC evita la necessità di utensili, ma comporta costi unitari più elevati rispetto allo stampaggio a iniezione, soprattutto in grandi volumi. Il punto di pareggio rispetto alla lavorazione CNC si raggiunge generalmente con volumi compresi tra poche centinaia e qualche migliaio di unità, a seconda del costo degli utensili e del prezzo unitario inferiore del pezzo stampato. Oltre questo punto di pareggio, lo stampaggio a iniezione ammortizza il costo degli utensili e risulta più conveniente in termini di prezzo unitario.
Progettazione rapida vs. Progettazione di produzione
La prototipazione rapida riduce il punto di pareggio rispetto a uno stampo di produzione di grandi dimensioni, poiché l'investimento iniziale per gli stampi è inferiore, anche a costo di una durata inferiore degli stessi. Se si necessita solo di poche migliaia di pezzi, uno stampo rapido in alluminio o P20 può raggiungere il punto di pareggio molto prima rispetto a un investimento in uno stampo di produzione in acciaio da centinaia di migliaia di euro.
Perché il punto di pareggio dipende dai costi reali del progetto
Il punto di pareggio dipende dalla qualità dei fattori che lo compongono. Il costo degli utensili, il costo per pezzo e il prezzo unitario dell'alternativa influenzano il punto di pareggio, a volte in modo significativo. È sempre consigliabile calcolare il punto di pareggio sulla base del preventivo effettivo, includendo finitura, scarti e logistica, piuttosto che affidarsi a una stima approssimativa.
Esempi di costi dello stampaggio a iniezione rapida in base al volume
Gli esempi pratici rendono concreto l'effetto del volume. I numeri riportati di seguito si riferiscono a scenari illustrativi con ipotesi esplicite, non a preventivi per un componente specifico.
Esempio di costo per 500 pezzi
Ipotizziamo un semplice utensile in alluminio al prezzo di 5,000 dollari e un costo di stampaggio per pezzo di 2.50 dollari. Il costo totale dello stampaggio è di 5,000 dollari + (2.50 dollari × 500) = 6,250 dollari. Confrontiamolo con la lavorazione CNC, ad esempio, a 10 dollari per pezzo, ovvero 5,000 dollari per 500 pezzi lavorati più eventuali costi di impostazione. A questo basso volume, l'ammortamento dell'utensile di 10 dollari per pezzo rende i processi alternativi competitivi, a meno che la qualità o il materiale dello stampaggio non siano essenziali.
Esempio di costo per 2000 pezzi
Utilizzando lo stesso stampo da 5,000 dollari e un prezzo di stampaggio di 2.00 dollari per pezzo, il costo totale dello stampaggio è di 5,000 dollari + (2.00 dollari × 2,000) = 9,000 dollari. Rispetto alla lavorazione CNC a 8 dollari per pezzo (16,000 dollari), lo stampaggio appare ora nettamente più economico, e la stampa 3D, con un costo per pezzo più elevato, perde ulteriormente terreno. L'ammortamento dello stampo è di soli 2.50 dollari per pezzo a questo volume.
Esempio di costo per 10000 pezzi
Aumentando la produzione a 10,000 pezzi con uno stampo P20 più performante da 12,000 dollari e un costo di stampaggio per pezzo di 1.20 dollari, il totale è di 12,000 dollari + (1.20 dollari × 10,000) = 24,000 dollari. Rispetto alla lavorazione meccanica, che costa diversi dollari per pezzo, o alla stampa, che ha un costo ancora più elevato, lo stampaggio a iniezione si conferma l'opzione decisamente più economica, con un ammortamento dello stampo di soli 1.20 dollari per pezzo.
Come l'ammortamento degli utensili modifica il costo unitario
Lo stesso stampo viene utilizzato per produrre un numero maggiore di pezzi, quindi il costo unitario totale, comprensivo di tutti i costi, diminuisce drasticamente all'aumentare del volume di produzione. Negli esempi precedenti, uno stampo da 5,000 dollari aggiunge 10 dollari per pezzo a fronte di una produzione di 500 unità, ma solo 0.50 dollari per pezzo a fronte di una produzione di 10,000 unità. Questo è il motivo principale per cui lo stampaggio diventa più economico con l'aumento della produzione e perché è sempre opportuno confrontare il costo totale del programma, non solo il prezzo di listino dello stampo.
Sensibilità agli utensili e al prezzo dei componenti
Piccole variazioni negli utensili e nel prezzo unitario spostano il punto di incrocio. Un utensile più complesso raddoppia il costo a 500 pezzi, ma la differenza è molto minore a 10,000. Al contrario, una differenza di un dollaro per pezzo diventa determinante ad alti volumi. Quando si modella il proprio progetto, è consigliabile testare una gamma di ipotesi relative agli utensili e al prezzo unitario, piuttosto che concentrarsi su un singolo punto.
Quando lo stampaggio a iniezione rapida è più economico rispetto alle alternative?
Il punto di pareggio è solo un'indicazione, non l'intera storia. Anche la qualità, i materiali, le tolleranze e le tempistiche sono determinanti.
Quando scegliere lo stampaggio a iniezione rapida
Scegli lo stampaggio a iniezione rapida (RIP) quando hai bisogno di centinaia o poche migliaia di pezzi in resina per la produzione, desideri uniformità e tolleranze di stampaggio e devi immettere il prodotto sul mercato più velocemente di quanto consentito da uno stampo in acciaio tradizionale. È ideale come soluzione di transizione verso volumi di produzione più elevati e per il lancio di nuovi prodotti con un design stabile.
Quando conviene continuare a utilizzare la stampa 3D
Rimanete fedeli alla stampa 3D per volumi molto bassi, da una singola unità a poche decine o centinaia, oppure quando la geometria è ancora in evoluzione e la velocità di iterazione del progetto è più importante del costo unitario. La stampa è adatta anche per parti impossibili da realizzare tramite stampaggio o per le quali la creazione di uno stampo non è ancora giustificata. I suoi limiti sono rappresentati da un costo unitario più elevato e, per alcuni processi, da proprietà dei materiali meno robuste.
Quando la lavorazione CNC può essere migliore
La lavorazione CNC può essere la soluzione migliore quando si necessita di un componente robusto e dimensionalmente preciso, realizzato in piccole quantità partendo da un blocco solido, soprattutto per materiali difficili da stampare a iniezione o quando si desidera eliminare i tempi di consegna degli stampi. È inoltre un'ottima scelta quando le quantità sono modeste e il costo della lavorazione rimane inferiore al costo ammortizzato dello stampaggio.
Quando l'analisi si concentra sulla lavorazione meccanica, richiedete preventivi da un unico team di ingegneri per entrambe le opzioni. La prototipazione e la lavorazione CNC di componenti di LKprototype utilizzano fresatura e tornitura a 3, 4 e 5 assi nello stesso stabilimento dove si effettua lo stampaggio a iniezione rapido, consentendovi di valutare costi e tolleranze per lo stesso componente senza dover cambiare fornitore.
Quando investire in attrezzature di produzione
Passate agli utensili di produzione rinforzati quando i volumi sono sufficientemente elevati da ammortizzare l'investimento in utensili a lunga durata (spesso decine di migliaia di pezzi o più) o quando avete bisogno di cicli di produzione più ristretti e della massima durata per programmi pluriennali. Gli utensili a rapida lavorazione possono fungere da soluzione intermedia durante la fase di validazione della domanda.
Perché il punto di pareggio non è l'unico fattore decisionale
Un processo a basso costo non è automaticamente la soluzione migliore. Tempi di consegna, capacità dei materiali, tolleranze, durata degli utensili, flessibilità dell'ordine minimo e propensione al rischio del team sono tutti fattori importanti. Calcola il punto di pareggio, poi valuta i fattori non legati ai costi prima di prendere una decisione.
Come ridurre i costi dello stampaggio a iniezione rapida
Le leve indicate di seguito incidono sui costi in direzioni prevedibili e vale la pena esaminarle con qualsiasi fornitore.
Applicare la progettazione per la producibilità (DFM) prima della progettazione degli utensili.
Prima di tagliare lo stampo, è necessario definire con precisione angolazione, spessore delle pareti, linee di separazione e posizione del punto di iniezione. Una buona progettazione per la producibilità (DFM) riduce i tempi di lavorazione, i rischi legati agli utensili e la probabilità di costose correzioni dopo l'inizio della produzione dello stampo.
Tolleranze dimensionali e requisiti estetici ottimali
Specificate solo le tolleranze e la finitura effettivamente necessarie. Tolleranze più strette del necessario e superfici estetiche più rigide comportano costi aggiuntivi di lavorazione e lucidatura. Ridurre la rugosità delle superfici nascoste è un metodo a basso rischio per risparmiare.
Scegliere il materiale di stampaggio più adatto
Scegli il materiale dello stampo in base al volume di produzione previsto e al tipo di resina. L'alluminio è adatto per prototipi di piccole dimensioni e per piccole serie; l'acciaio P20/dolce è ideale per volumi ridotti e prolungati; l'acciaio temprato giustifica il suo costo solo per volumi elevati. Scegliere uno stampo troppo grande per la produzione comporta uno spreco di denaro.
Ridurre la complessità non necessaria delle muffe
Semplificate sottosquadri, guide, sollevatori e altri meccanismi laddove il progetto lo consenta. Ogni elemento mobile aumenta i costi e i rischi di attrezzaggio, quindi progettate tenendone conto, ove possibile, senza compromettere la funzionalità.
Ottimizzare il numero di cavità in base al volume previsto
Dimensionate la cavitazione in base alle reali esigenze. Uno stampo multicavità aumenta i costi di attrezzaggio ma riduce i costi di lavorazione per singolo pezzo, quindi scegliete il numero di cavità che minimizza il costo totale del programma in base alla quantità prevista, piuttosto che quello che massimizza la produttività.
Confermare in anticipo i requisiti relativi a materiali e finiture
Definire la resina e la finitura prima della realizzazione dello stampo evita rilavorazioni e nuove quotazioni. La qualità del materiale influisce sia sul prezzo unitario che sull'usura dello stampo, quindi è fondamentale definirla in anticipo ed evitare di cambiarla dopo la costruzione dello stampo.
Richiedi un preventivo in base alla quantità
Richiedete preventivi basati sui volumi che effettivamente produrrete, non solo su un singolo pezzo. I preventivi basati sulla quantità mostrano come variano il prezzo unitario, l'ammortamento degli utensili e il punto di pareggio, consentendovi di pianificare riordini e aumentare la produzione in modo oculato.
Confronta il costo totale del programma, non solo il prezzo unitario.
Un prezzo unitario basso può nascondere costi di attrezzaggio elevati, e un prezzo dello stampo basso può nascondere costi di finitura elevati. Confronta la somma dei costi di attrezzaggio e del prezzo unitario in base ai tuoi volumi, alle lavorazioni secondarie e alla logistica per prendere una decisione equa.
Lista di controllo dei costi per lo stampaggio a iniezione rapida per gli acquirenti
Utilizza questa lista di controllo per assicurarti che il confronto dei costi sia equo prima di prendere una decisione.
Geometria, materiale e quantità del componente
Le dimensioni complessive e lo spessore delle pareti sono stati definiti?
Il materiale è stato scelto definitivamente? Ciò influirà sull'usura degli utensili o sul prezzo?
Qual è la quantità realistica: una singola esecuzione o cumulativa nel tempo?
Le tolleranze sono specificate laddove sono effettivamente rilevanti?
Requisiti relativi ad attrezzature, finitura e qualità
Quale materiale per utensili è adatto al numero di colpi previsto?
I sottosquadri e le azioni laterali sono ridotti al minimo?
Quale finitura, texture o tipo di vernice è realmente necessario?
Quali controlli di qualità e reportistica sono necessari per il componente?
Presupposti relativi a consegna, logistica e costi totali
Qual è la data di consegna richiesta per la prima spedizione?
Quali sono i costi di imballaggio, trasporto e importazione o doganali da applicare?
Le operazioni di finitura e le lavorazioni secondarie sono incluse nel prezzo unitario?
Il fornitore applica prezzi differenziati in base alla quantità ordinata?
Domande frequenti sui costi dello stampaggio a iniezione rapida
Quanto costa lo stampaggio a iniezione rapida?
Non esiste una cifra univoca. I costi per la realizzazione rapida di stampi variano da circa 1,000 a oltre 50,000 dollari, a seconda del materiale e della complessità dello stampo, e il prezzo per singolo pezzo da meno di un dollaro a diversi dollari. Il costo totale è dato dalla somma del costo dello stampo e del prezzo per singolo pezzo, moltiplicata per la quantità.
Quanto costa un sistema di iniezione rapida?
Gli utensili rapidi in alluminio hanno generalmente un costo che varia dai 1,500 agli 8,000 dollari per i pezzi semplici, gli utensili in acciaio P20/dolce hanno un prezzo che va dai 3,000 ai 25,000 dollari circa, mentre gli utensili in acciaio temprato partono da circa 15,000 dollari e aumentano a seconda della complessità e del numero di cavità.
Quanto costa un componente stampato a iniezione?
I prezzi tipici per pezzo variano da circa 0.50 a 5.00 dollari per i pezzi di piccole e medie dimensioni, prima della finitura, e dipendono da fattori quali la resina, il peso, il tempo di ciclo, il numero di cavità e il volume, poiché i costi degli stampi vengono ammortizzati sull'intera produzione.
Quali fattori influenzano il costo dello stampaggio a iniezione rapido?
I fattori principali che influenzano i risultati sono le dimensioni e la complessità del pezzo, i sottosquadri e le azioni laterali, il materiale e la durata dell'utensile, il numero di cavità, il raffreddamento e la progettazione del canale di iniezione, la finitura superficiale e le modifiche di progettazione apportate prima o dopo la realizzazione dell'utensile.
In che modo il volume influisce sul costo dello stampaggio a iniezione?
Un volume di produzione maggiore riduce il costo unitario complessivo, poiché i costi fissi degli utensili si ripartiscono su un numero maggiore di unità. Un utensile da 5,000 dollari aggiunge 10 dollari per pezzo a fronte di una produzione di 500 unità, ma solo 0.50 dollari per pezzo a fronte di una produzione di 10,000 unità.
Quando lo stampaggio a iniezione diventa economicamente vantaggioso?
Lo stampaggio a iniezione diventa generalmente conveniente quando la quantità prodotta si attesta su poche centinaia o poche migliaia di pezzi, momento in cui l'ammortamento degli stampi si riduce a sufficienza da rendere più vantaggioso, in termini di costo unitario, rispetto ad alternative senza stampi come la lavorazione CNC o la stampa 3D.
Come si calcola il volume di pareggio nello stampaggio a iniezione?
Dividete il costo degli stampi per il risparmio per pezzo rispetto a un'alternativa: punto di pareggio = stampi ÷ (prezzo per pezzo alternativa - prezzo per pezzo stampato). A quella quantità, i due costi totali sono uguali.
Lo stampaggio a iniezione rapida è più economico della lavorazione CNC?
Dipende dalla quantità. Per volumi modesti, la lavorazione CNC senza utensili è spesso più economica; superata la soglia di pareggio, lo stampaggio a iniezione rapido risulta più conveniente perché il suo prezzo unitario inferiore viene compensato dal costo già ammortizzato dell'utensile.
Lo stampaggio a iniezione rapida è più economico della stampa 3D?
Per volumi molto bassi, la stampa 3D è solitamente più economica perché non richiede stampi. Superata tale soglia, che spesso si aggira tra le poche centinaia e le poche migliaia di pezzi, lo stampaggio a iniezione rapida diventa l'opzione più conveniente.
Come posso ridurre i costi dello stampaggio a iniezione rapido?
Applica il DFM fin dalle prime fasi, allenta le tolleranze e le finiture non necessarie, scegli il materiale giusto per gli stampi, semplifica la geometria dello stampo, dimensiona correttamente le cavità, conferma il materiale in anticipo e richiedi un preventivo basato sulla quantità in modo da poter confrontare il costo totale del programma anziché il solo prezzo unitario.
Conclusione: utilizzare il costo totale e il punto di pareggio per scegliere il processo più adatto.
Lo stampaggio a iniezione rapido si colloca tra la prototipazione e la produzione su larga scala, combinando la qualità dello stampaggio con stampi piccoli e veloci. La scelta giusta dipende meno da un singolo valore e più dall'interazione tra costo dello stampo, prezzo unitario e volume di produzione. È necessario modellare il costo totale, calcolare il punto di pareggio rispetto alle alternative reali, considerare il programma di peso e il fabbisogno di materiali, oltre al prezzo. Se la quantità e la geometria del pezzo richiedono lo stampaggio a iniezione e si desidera un preventivo basato sulla progettazione per la producibilità (DFM) e sulla quantità, anziché su un prezzo fisso, LKprototype offre stampaggio a iniezione rapido e per piccoli volumi con supporto tecnico per un confronto onesto dei costi.