एलकेप्रोटोटाइप
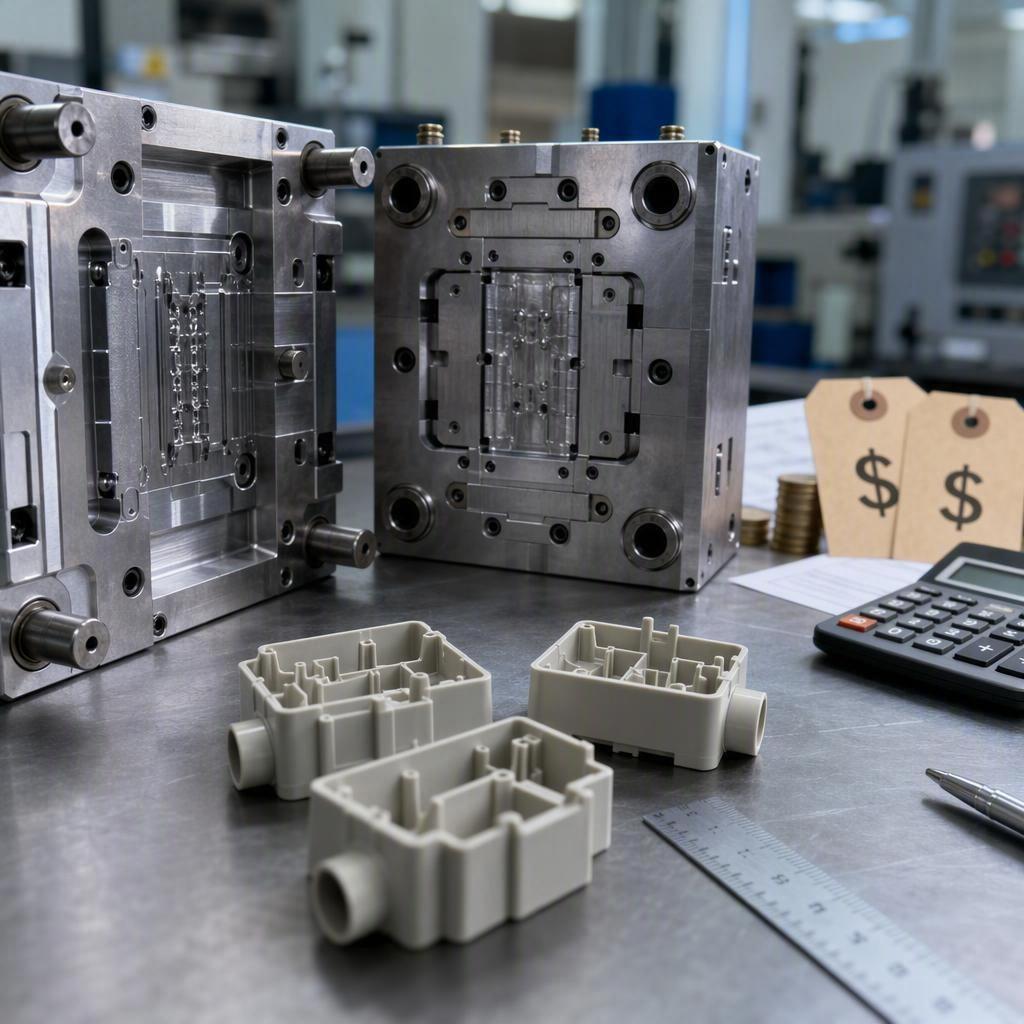
यदि आप यह मूल्यांकन कर रहे हैं कि रैपिड इंजेक्शन मोल्डिंग आपके प्रोजेक्ट के लिए उपयुक्त है या नहीं, तो इसका सीधा जवाब यह है कि इसकी कोई एक निश्चित कीमत नहीं है। लागत दो भागों में विभाजित होती है: एक बार का टूलिंग निवेश और प्रति पार्ट आवर्ती लागत। यह विभाजन ही निर्धारित करता है कि आपके उत्पादन मात्रा के हिसाब से यह प्रक्रिया लाभदायक है या नहीं। यह गाइड लागत संरचना को विस्तार से समझाती है और यह दर्शाती है कि सीएनसी मशीनिंग और 3डी प्रिंटिंग की तुलना में ब्रेक-ईवन का मॉडल कैसे बनाया जाए।
चाबी छीन लेना
रैपिड इंजेक्शन मोल्डिंग की लागत के दो भाग होते हैं: गैर-आवर्ती टूलिंग (एनआरई) और प्रति-भाग आवर्ती मूल्य जिसमें सामग्री, मशीन समय और फिनिशिंग शामिल होती है।
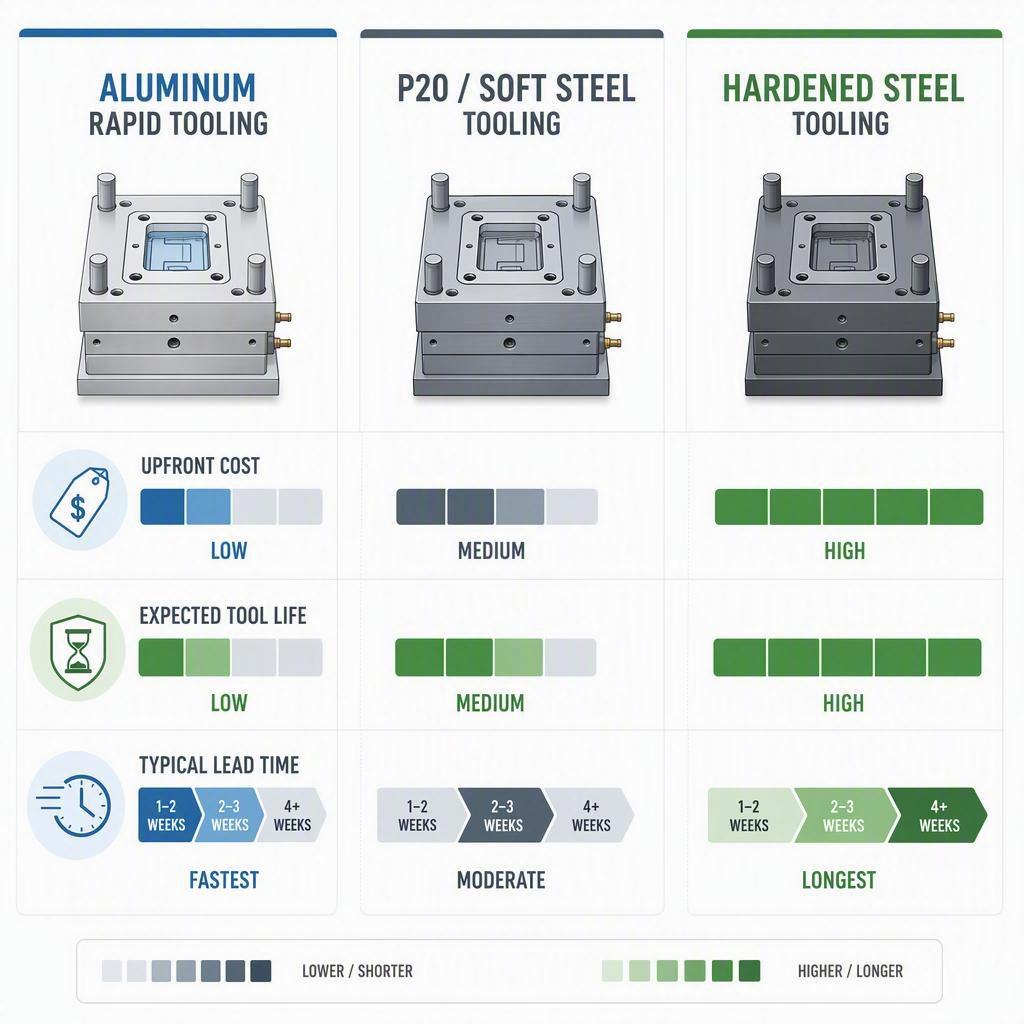
एल्युमिनियम रैपिड टूलिंग सबसे सस्ता और सबसे तेज़ है लेकिन इसकी टूल लाइफ सीमित होती है; पी20/सॉफ्ट स्टील बीच में आता है; कठोर स्टील सबसे टिकाऊ और सबसे महंगा होता है।
ब्रेक-ईवन वॉल्यूम वह स्तर है जहां निश्चित टूलिंग और प्रति पार्ट की कम लागत, बिना टूलिंग वाले विकल्प से बेहतर साबित होती है - आमतौर पर ज्यामिति के आधार पर यह संख्या कुछ सौ से लेकर कुछ हजार पार्ट तक होती है।
प्रकाशित लागत सीमाएं दिशात्मक हैं, मानक नहीं; अपने वास्तविक हिस्से के लिए मात्रा-आधारित कोटेशन के साथ हमेशा इसकी पुष्टि करें।
संक्षिप्त उत्तर: रैपिड इंजेक्शन मोल्डिंग की लागत कितनी है?
मोटे तौर पर, रैपिड टूलिंग की लागत लगभग $1,000 से लेकर $50,000 से अधिक तक हो सकती है, और प्रति पार्ट की कीमत फिनिशिंग और लॉजिस्टिक्स से पहले एक डॉलर से लेकर कई डॉलर तक हो सकती है। एक छोटे, सिंगल-कैविटी एल्युमीनियम टूल की कीमत $1,500 से $5,000 तक हो सकती है, जबकि P20 या सॉफ्ट-स्टील ब्रिज टूल की कीमत $5,000 से $25,000 या उससे अधिक तक पहुंच सकती है। हार्डन्ड प्रोडक्शन टूल की शुरुआती कीमत अक्सर $15,000 या उससे अधिक होती है। आपकी अंतिम प्रति पार्ट कीमत सामग्री, वजन, चक्र समय और मात्रा पर निर्भर करती है।
रैपिड इंजेक्शन मोल्डिंग की विशिष्ट लागत के घटक
रैपिड इंजेक्शन मोल्डिंग के प्रत्येक कोटेशन को कुछ निश्चित श्रेणियों में बांटा जा सकता है:
आवर्ती इंजीनियरिंग (टूलिंग) लागत नहीं , जिसमें मोल्ड डिजाइन, डीएफएम, मशीनिंग और सत्यापन शामिल हैं।
सामग्री की लागत , राल की कीमत को प्रति भाग उपयोग किए गए शॉट के वजन से गुणा करने के बराबर होती है।
प्रसंस्करण लागत , मशीन की प्रति घंटा दर, चक्र समय और गुहाओं की संख्या पर निर्भर करती है।
श्रम और अन्य व्यय , जिसमें सेटअप, हैंडलिंग और गुणवत्ता निरीक्षण शामिल हैं।
द्वितीयक क्रियाएं , जैसे कि ट्रिमिंग, फिनिशिंग, पेंटिंग या प्रिंटिंग।
डिलीवरी, पैकेजिंग और माल ढुलाई से संबंधित सभी प्रकार की व्यवस्था ।
औजारों की लागत बनाम प्रति-भाग लागत
टूलिंग को एकमुश्त प्रवेश शुल्क और पार्ट की कीमत को आवर्ती व्यय मानें। कम मात्रा में उत्पादन होने पर, टूलिंग कुल लागत का प्रमुख हिस्सा होती है। मात्रा बढ़ने पर, प्रति पार्ट कीमत—विशेष रूप से सामग्री और उत्पादन समय—निर्णायक कारक बन जाती है। कोटेशन की तुलना करते समय, केवल यूनिट कीमत पर ध्यान न दें; टूलिंग की लागत में होने वाला परिशोधन प्रति पार्ट की वास्तविक लागत को काफी हद तक बदल देता है।
एक मानक मूल्य क्यों नहीं है?
रैपिड इंजेक्शन मोल्डिंग की लागत पार्ट के आकार, मोल्ड की जटिलता, सामग्री, टूल के प्रकार, टॉलरेंस, फिनिश और मात्रा पर निर्भर करती है। दिखने में एक जैसे लगने वाले दो पार्ट्स में भी टूलिंग काफ़ी अलग हो सकती है। इसीलिए विश्वसनीय दिशानिर्देश सार्वभौमिक संख्या बताने के बजाय लागत सीमाएँ और लागत को प्रभावित करने वाले कारकों का उल्लेख करते हैं।
रैपिड इंजेक्शन मोल्डिंग कब आर्थिक रूप से लाभदायक साबित होती है?
रैपिड इंजेक्शन मोल्डिंग हर तरह के उत्पादन के लिए उपयुक्त नहीं है। यह प्रोटोटाइपिंग और पूर्ण उत्पादन उपकरणों के बीच एक विशिष्ट श्रेणी में आता है, और यह तब सबसे अधिक उपयोगी होता है जब आपको कम समय में मध्यम मात्रा में वास्तविक ढाले हुए पुर्जों की आवश्यकता होती है।
प्रोटोटाइप से लेकर उत्पादन प्रक्रियाओं तक
जब आपका डिज़ाइन स्थिर हो जाता है और आपको मोल्डेड प्रोडक्शन रेज़िन में कार्यात्मक पुर्जों की आवश्यकता होती है — न कि केवल एक बार उपयोग होने वाले पुर्जों की — तो तेज़ गति से काम करने वाले एल्युमीनियम या सॉफ्ट-स्टील टूलिंग एक सेतु का काम करते हैं। ये टूल आपको महंगे प्रोडक्शन मोल्ड को खरीदने से पहले पायलट या प्रारंभिक लॉन्च के दौरान फिट, कार्यक्षमता, सामग्री व्यवहार और असेंबली को सत्यापित करने की सुविधा देते हैं।
यदि आपको लगता है कि एक छोटा धातु का उपकरण भी आपके पायलट की ज़रूरत से ज़्यादा है, तो एक नरम मध्यवर्ती चरण उसी स्पेक्ट्रम पर एक पायदान नीचे आता है। वैक्यूम कास्टिंग में इंजीनियरिंग पॉलीयुरेथेन को एक मुद्रित या मशीनीकृत मास्टर से निर्मित सिलिकॉन मोल्ड में डाला जाता है, जिससे धातु के उपकरण की लागत के एक अंश में ही एक दर्जन से लेकर सैकड़ों कार्यात्मक पुर्जे तैयार हो जाते हैं। यह आपको इंजेक्शन मोल्डिंग टूलिंग पर खर्च करने से पहले ही फिट, फिनिश और असेंबली की पुष्टि करने की सुविधा देता है।
कम मात्रा में उत्पादन और बाजार में लॉन्च
कुछ सौ से लेकर कुछ हज़ार तक की मात्रा के लिए, तेज़ इंजेक्शन मोल्डिंग अक्सर CNC मशीनिंग और 3D प्रिंटिंग दोनों को प्रति यूनिट लागत के मामले में मात देती है, साथ ही मोल्ड की गुणवत्ता भी बरकरार रखती है। यह सीमित उत्पाद लॉन्च, क्षेत्रीय स्तर पर विस्तार, स्पेयर पार्ट्स और परीक्षण के लिए उपयुक्त है, जहाँ अभी तक लंबे समय तक चलने वाले स्टील टूल की आवश्यकता नहीं है।
सामग्री और प्रदर्शन संबंधी आवश्यकताएँ
इंजेक्शन मोल्डिंग में मानक इंजीनियरिंग रेजिन का उपयोग होता है, इसलिए यह उन पुर्जों के लिए उपयुक्त है जिन्हें विशिष्ट यांत्रिक, ऊष्मीय या नियामक गुणों और बैच-दर-बैच एकसमान गुणवत्ता की आवश्यकता होती है। यदि आपके पुर्जे को ग्लास-फाइबर से प्रबलित होना चाहिए या किसी कठिन परिचालन वातावरण के अनुरूप होना चाहिए, तो मुद्रित या ढले हुए विकल्प के बजाय मोल्डेड रेजिन ही एकमात्र व्यावहारिक विकल्प हो सकता है।
डिजाइन स्थिरता और अपेक्षित मांग
जब ज्यामिति लगभग स्थिर हो, तो रैपिड टूलिंग सबसे किफायती होती है। बार-बार डिज़ाइन में बदलाव किसी भी टूल के मूल्य को कम कर देते हैं। निवेश करने से पहले, अपनी अपेक्षित मांग और निकट भविष्य में संशोधन की संभावना की पुष्टि कर लें। यदि मात्रा कम है और डिज़ाइन में बार-बार बदलाव होता रहता है, तो टूल-लेस प्रक्रिया अधिक उपयुक्त हो सकती है।
रैपिड इंजेक्शन मोल्डिंग की लागत संरचना
इससे लागतों के संचय को औपचारिक रूप देने में मदद मिलती है ताकि आप विकल्पों की तुलना कर सकें और लाभ-हानि की गणना कर सकें।
रैपिड टूलिंग और एनआरई लागत
टूलिंग सबसे बड़ा प्रारंभिक खर्च है और कोटेशन में सबसे अधिक अंतर का कारण भी। इसमें डीएफएम और मोल्ड डिजाइन, मोल्ड बेस, कैविटी मशीनिंग, साइड एक्शन या लिफ्टर मैकेनिज्म और ट्रायल शामिल हैं। कीमत फीचर की जटिलता, कैविटी की संख्या और आपके द्वारा चुने गए टूल मटेरियल के आधार पर बढ़ती है, क्योंकि ये सभी मशीनिंग समय और इंजीनियरिंग प्रयासों को प्रभावित करते हैं।
प्रति भाग उत्पादन लागत
आवर्ती लागत सामग्री, मशीन समय, श्रम और अन्य खर्चों से आती है। मशीन समय प्रेस की प्रति घंटा दर और चक्र समय का गुणनफल होता है, जिसे कैविटी की संख्या से भाग दिया जाता है। सामग्री प्रति इकाई भार रेज़िन की कीमत को पार्ट (और रनर) के भार से गुणा करने पर प्राप्त होती है। स्क्रैप और प्रक्रिया की अक्षमता प्रत्येक अच्छे पार्ट में थोड़ा अतिरिक्त खर्च जोड़ती है।
अतिरिक्त परिष्करण, निरीक्षण और लॉजिस्टिक्स लागत
बनावट, पेंटिंग या प्रिंटिंग जैसी कॉस्मेटिक आवश्यकताएं, साथ ही निरीक्षण और पैकेजिंग, इकाई लागत में वृद्धि करती हैं। लॉजिस्टिक्स, टूलिंग और प्रति-भाग कुल लागत दोनों को प्रभावित करते हैं। कच्चे मोल्ड की कीमत के बजाय कुल प्रोग्राम लागत की तुलना करते समय इन्हें भी शामिल करें।
सरल कुल लागत सूत्र
तुलना करने का एक स्पष्ट तरीका एकमुश्त और आवर्ती लागतों को जोड़ना है:
कुल प्रोग्राम लागत = टूलिंग + (प्रति-भाग मूल्य × मात्रा)
नीचे दिए गए प्रत्येक ब्रेक-ईवन निर्णय के लिए यह सूत्र आधार है। टूलिंग, प्रति-भाग मूल्य और मात्रा को समान इकाइयों में रखें, और फिनिशिंग और लॉजिस्टिक्स को स्पष्ट रूप से तभी शामिल करें जब वे महत्वपूर्ण हों।
प्रति भाग टूलिंग परिशोधन
उत्पादन प्रक्रिया में टूलिंग को समान रूप से वितरित करने से लागत में कमी आती है: टूलिंग की लागत को मात्रा से भाग दें और प्रति-भाग मूल्य में जोड़ें, जिससे कुल इकाई लागत प्राप्त हो जाती है। 500 भागों पर, 5,000 डॉलर का टूल प्रति भाग 10 डॉलर जोड़ता है। 10,000 भागों पर, वही टूल प्रति भाग केवल 0.50 डॉलर जोड़ता है। यही कारण है कि उत्पादन मात्रा बढ़ने पर मोल्डिंग की इकाई लागत में इतनी तेजी से गिरावट आती है।
रैपिड इंजेक्शन मोल्डिंग टूलिंग की लागत को कौन से कारक प्रभावित करते हैं?
रैपिड टूलिंग की कीमत में अधिकांश भिन्नता कुछ ऐसे इंजीनियरिंग निर्णयों के कारण होती है जिन पर आपका नियंत्रण प्रारंभिक चरण में होता है।
भाग का आकार और मोल्ड की जटिलता
बड़े पुर्जों के लिए बड़े मोल्ड बेस और अधिक मशीनिंग की आवश्यकता होती है, जिससे लागत बढ़ जाती है। जटिलता और भी अधिक मायने रखती है: गहरे खांचे, पतली दीवारें, जटिल कोर और तंग कोने मशीनिंग की कठिनाई और टूल के जोखिम को बढ़ाते हैं। सरल ज्यामिति की मशीनिंग तेजी से होती है और लागत कम आती है।
अंडरकट, स्लाइड, लिफ्टर और इजेक्शन
अंडरकट के कारण टूल को पार्ट को रिलीज़ करने के लिए साइड एक्शन, लिफ्टर या कोलैप्सिंग कोर का उपयोग करना पड़ता है। प्रत्येक गतिशील तंत्र मशीनिंग, असेंबली और जोखिम को बढ़ाता है — और लागत और लीड टाइम दोनों को बढ़ाता है। पार्टिंग लाइन और इजेक्शन को अक्सर इन विशेषताओं से बचने या इन्हें कम करने के लिए डिज़ाइन किया जा सकता है।
मोल्ड सामग्री और उपकरण का जीवनकाल
एल्युमिनियम की मशीनिंग जल्दी और सस्ते में हो जाती है, लेकिन यह जल्दी घिस जाता है; P20/सॉफ्ट स्टील मध्यम लागत पर अधिक समय तक चलता है; कठोर स्टील सबसे टिकाऊ होता है और इसे बनाने में सबसे अधिक समय लगता है। अपनी अपेक्षित शॉट संख्या और रेज़िन की घर्षण क्षमता के अनुसार सामग्री का चयन करें, क्योंकि मोल्डिंग अपघर्षक या ग्लास-फिल्ड रेज़िन सॉफ्ट टूल्स को जल्दी घिस देते हैं।
कैविटी की संख्या और मोल्ड कॉन्फ़िगरेशन
एक कैविटी वाला टूल सबसे सस्ता होता है, लेकिन इससे प्रति चक्र केवल एक ही पार्ट बनता है। दो, चार या आठ कैविटी वाले टूल से टूलिंग की लागत बढ़ जाती है, जबकि प्रति पार्ट चक्र लागत कम हो जाती है। कैविटी का आकार अपेक्षित मात्रा के अनुसार रखें, न कि अनावश्यक उत्पादन बढ़ाने के चक्कर में पड़ें।
कूलिंग, गेटिंग और मोल्ड डिज़ाइन
बेहतर कूलिंग से साइकिल टाइम कम हो जाता है, लेकिन अनुरूप या जटिल कूलिंग पैसेज बनाने में मशीनिंग की लागत अधिक होती है। गेट की स्थिति और रनर का डिज़ाइन फिल की गुणवत्ता, साइकिल टाइम और कॉस्मेटिक निशान पड़ने की जगह को प्रभावित करते हैं। इन विकल्पों में टूलिंग की लागत और प्रति पार्ट बचत के बीच संतुलन बनाना पड़ता है।
सतह की फिनिश और सौंदर्य संबंधी आवश्यकताएँ
पॉलिशिंग, टेक्सचरिंग और ग्लॉसी या वेलवेट फिनिश के लिए अतिरिक्त टूल वर्क और अधिक समय की आवश्यकता होती है। यदि पार्ट दिखाई नहीं देता है या उसे कॉस्मेटिक फिनिश की आवश्यकता नहीं है, तो फिनिश संबंधी आवश्यकताओं को शिथिल करना टूलिंग लागत को कम करने का सबसे तेज़ तरीका है।
टूलिंग से पहले डीएफएम में बदलाव
मोल्ड काटने से पहले किए गए डिज़ाइन-फॉर-मैन्युफैक्चरिंग बदलाव — जैसे कि ड्राफ्ट, दीवार की मोटाई या पार्टिंग लाइन को समायोजित करना — टूलिंग के जोखिम और लागत को कम करते हैं। टूलिंग शुरू होने के बाद आप जो भी बदलाव करने का अनुरोध करते हैं, उससे रीवर्क और शेड्यूल बढ़ जाता है। शुरुआत में ही पूरी तरह से डिज़ाइन-फॉर-मैन्युफैक्चरिंग समीक्षा करना आमतौर पर सबसे किफायती टूलिंग निर्णय होता है।
इंजेक्शन मोल्डिंग से बनने वाले पुर्जों की कीमत में तेजी से वृद्धि के क्या कारण हैं?
जहां कम मात्रा में उत्पादन के लिए टूलिंग का महत्व अधिक होता है, वहीं उत्पादन बढ़ने के साथ-साथ प्रति-भाग कीमत सबसे अधिक मायने रखती है। इसके कारकों को समझने से आपको सौदेबाजी करने और अनुकूलन करने में मदद मिलती है।
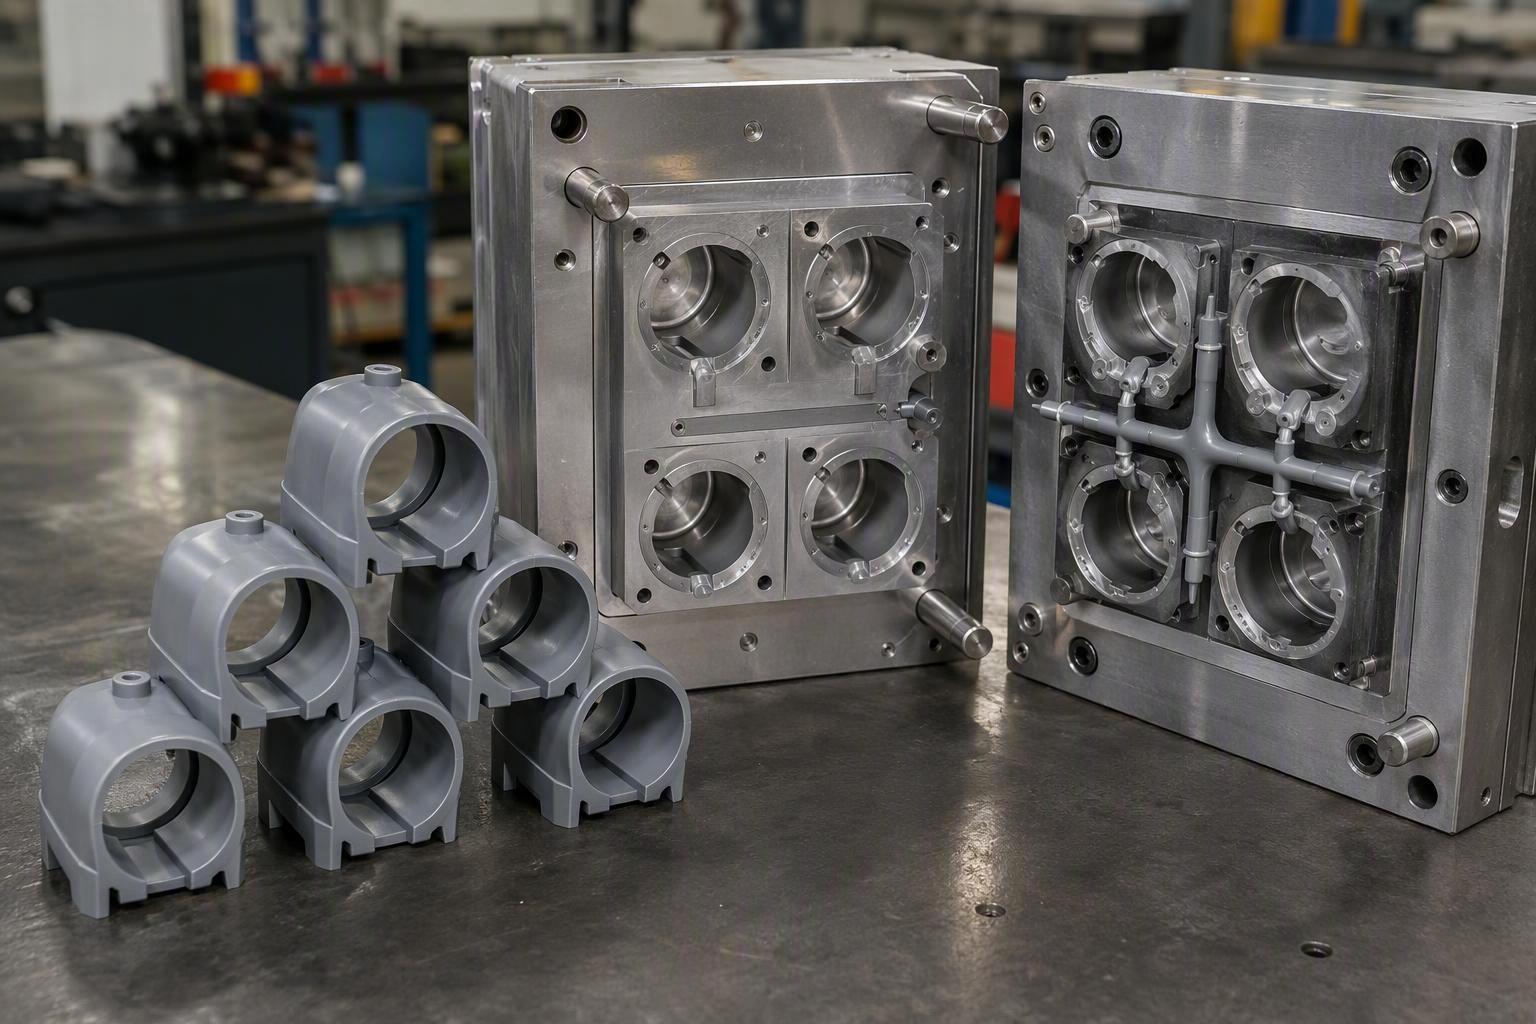
प्लास्टिक राल और सामग्री की लागत
सामान्य रेजिन सस्ते होते हैं; इंजीनियर और विशेष रेजिन प्रति पाउंड महंगे होते हैं। सामग्री आमतौर पर आवर्ती लागत का एक प्रमुख घटक होती है, इसलिए रेजिन का चयन सीधे इकाई मूल्य को प्रभावित करता है। फिल्ड या ग्लास-रीइन्फोर्स्ड ग्रेड सामग्री की लागत बढ़ाते हैं और उपकरण के जीवनकाल को भी कम कर सकते हैं।
भाग का वजन और सामग्री का उपयोग
भारी पुर्जों में प्रति शॉट अधिक रेज़िन की खपत होती है, जिससे लागत बढ़ जाती है। पतली, एकसमान दीवारें सामग्री की खपत को कम करती हैं और शीतलन समय को घटाती हैं। रनर और स्प्रू की बर्बादी भी सामग्री की खपत को बढ़ाती है, इसलिए गेट और रनर का डिज़ाइन इस बात पर असर डालता है कि प्रत्येक अच्छे पुर्जे की वास्तविक लागत कितनी रेज़िन है।
चक्र समय और मशीन का टन भार
मशीन द्वारा प्रति घंटे बनाए जाने वाले पुर्जों की संख्या निर्धारित करने में चक्र समय सबसे महत्वपूर्ण कारकों में से एक है, क्योंकि यह प्रति पुर्जे की कीमत को प्रभावित करता है; शीतलन प्रक्रिया में आमतौर पर चक्र का अधिकांश समय व्यतीत होता है। बड़ी मशीनों की प्रति घंटा दर अधिक होती है, और आवश्यक टन भार अनुमानित क्षेत्रफल और पैकिंग दबाव पर निर्भर करता है।
कैविटी की संख्या और उत्पादन दक्षता
अधिक कैविटीज़ प्रति चक्र पुर्जों की संख्या बढ़ाती हैं, जिससे टूलिंग की लागत कम होने के बाद प्रति पुर्जे की मशीनिंग और प्रोसेसिंग लागत में कमी आती है। हालांकि, इसके बदले टूलिंग की लागत बढ़ जाती है, इसलिए कैविटेशन को आपके वास्तविक उत्पादन मात्रा के अनुसार ही डिज़ाइन किया जाना चाहिए।
श्रम, स्क्रैप और प्रक्रिया ओवरहेड
सेटअप, संचालन, गुणवत्ता जांच और फ्लोर सुपरविजन हर पार्ट की लागत को बढ़ाते हैं। स्टार्टअप रिजेक्ट, स्पूज़ और प्रक्रिया में बदलाव से उत्पन्न स्क्रैप प्रति अच्छे पार्ट की प्रभावी लागत को बढ़ा देता है, इसलिए एक सुसंगत और अच्छी तरह से प्रमाणित प्रक्रिया महत्वपूर्ण है।
द्वितीयक संचालन और भाग परिष्करण
मोल्डिंग के बाद ट्रिमिंग, डिबरिंग, पेंटिंग, प्रिंटिंग, वेल्डिंग और अतिरिक्त निरीक्षण से आवर्ती लागत बढ़ जाती है। जब कॉस्मेटिक या कार्यात्मक फिनिशिंग अनिवार्य हो, तो इसे प्रति-भाग मूल्य में शामिल मानकर न चलें।
रैपिड इंजेक्शन मोल्डिंग की सामान्य लागत सीमाएँ
प्रकाशित अनुमान बजट बनाने में उपयोगी होते हैं, लेकिन इन्हें केवल दिशा-निर्देश के रूप में ही लें। वास्तविक लागत आपके ज्यामिति, उपकरण, सामग्री और मात्रा के आधार पर भिन्न हो सकती है।
एल्युमिनियम रैपिड टूलिंग की लागत सीमाएँ
एल्यूमीनियम उपकरण आमतौर पर सबसे कम लागत वाले और सबसे तेज़ विकल्प होते हैं। साधारण सिंगल-कैविटी एल्यूमीनियम रैपिड टूल्स की कीमत आमतौर पर 1,500 डॉलर से 5,000 डॉलर के बीच होती है, जबकि अधिक जटिल क्विक-टर्न मोल्ड्स की कीमत 8,000 डॉलर से 15,000 डॉलर तक पहुंच जाती है। उपकरणों का जीवनकाल सीमित होता है, जो मिश्र धातु और राल के आधार पर कुछ हज़ार शॉट्स से लेकर लगभग 20,000-50,000 शॉट्स तक होता है, यही कारण है कि एल्यूमीनियम प्रोटोटाइप और छोटे ब्रिज रन के लिए उपयुक्त है।
P20 और सॉफ्ट स्टील टूलिंग की लागत सीमाएँ
P20 और पूर्व-कठोर नरम इस्पात, लागत और टिकाऊपन के मामले में एल्यूमीनियम और कठोर इस्पात के बीच आते हैं। एक साधारण सिंगल-कैविटी P20 टूल की कीमत आमतौर पर $3,000 से $8,000 तक होती है, जबकि अधिक जटिल या मल्टी-कैविटी ब्रिज टूल की कीमत $10,000 से $25,000 या उससे भी अधिक हो सकती है। टूल का जीवनकाल लगभग 10,000 से 200,000 शॉट्स तक होता है, जो P20 को कम मात्रा में उत्पादन और उत्पादन प्रक्रिया के लिए एक मजबूत विकल्प बनाता है।
कठोर इस्पात औजारों की लागत सीमाएँ
कठोर स्टील सबसे टिकाऊ और सबसे महंगा होता है। उत्पादन-स्तर के सिंगल-कैविटी मोल्ड की शुरुआती कीमत लगभग 15,000 डॉलर होती है और जटिल मल्टी-कैविटी टूल्स के लिए यह कीमत 50,000 डॉलर या उससे भी अधिक तक जा सकती है। टूल लाइफ आमतौर पर 100,000 से 1,000,000 से अधिक शॉट्स तक पहुंचती है, लेकिन निर्माण में अधिक समय लगता है। कठोर स्टील का उपयोग तभी उचित होता है जब उत्पादन मात्रा में उत्पादन निवेश को सही ठहराता हो।
प्रति भाग की सामान्य मूल्य सीमाएँ
सामान्य छोटे से मध्यम आकार के पुर्जों के लिए, मोल्डिंग द्वारा तैयार किए गए प्रति पुर्जे की कीमत अक्सर $0.50 से $5.00 के बीच होती है। अधिक मात्रा में उत्पादित सरल पुर्जों की कीमत कम होती है, जबकि जटिल या विशेष रूप से इंजीनियर किए गए सामग्रियों से बने पुर्जों की कीमत बढ़ जाती है। जैसे-जैसे उत्पादन की मात्रा बढ़ती है और उपकरण और सेटअप अधिक इकाइयों में फैलते हैं, प्रति पुर्जे की कीमत कम होती जाती है।
पार्ट का आकार और जटिलता किस प्रकार रेंज को प्रभावित करती है
पार्ट के आकार, मोल्ड की जटिलता और फीचर्स की संख्या के साथ लागत बढ़ती है। एक छोटा, सरल और पतली दीवार वाला पार्ट टूलिंग और प्रति पार्ट लागत दोनों के निचले स्तर पर आता है, जबकि स्लाइड, सटीक टॉलरेंस और आकर्षक फिनिश वाला बड़ा पार्ट उच्च स्तर पर आता है। किन्हीं भी दो कोटेशन की तुलना करते समय इन कारकों का उल्लेख करें।
प्रकाशित लागत श्रेणियों का जिम्मेदारीपूर्वक उपयोग कैसे करें
कोटेशन की सटीकता की जांच करने और अपनी अपेक्षाओं को निर्धारित करने के लिए रेंज का उपयोग करें, न कि इसे संविदात्मक मानक के रूप में। चूंकि कोई भी दो पुर्जे एक जैसे नहीं होते, इसलिए एकमात्र विश्वसनीय संख्या आपके CAD, सामग्री और फिनिश पर आधारित मात्रा-आधारित कोटेशन है। यदि प्रकाशित रेंज कोटेशन से बहुत अलग दिखती है, तो यह अंतर आमतौर पर ज्यामिति, कैविटी की संख्या, उपकरण सामग्री या फिनिशिंग में अंतर को दर्शाता है जिसके बारे में आपको पूछताछ करनी चाहिए।
रैपिड इंजेक्शन मोल्डिंग लीड टाइम और शेड्यूल
लागत और समय-सारणी साथ-साथ चलती हैं। समय-सीमा को समझने से पता चलता है कि देरी के कारण क्या हैं और डिज़ाइन में बदलाव का इन दोनों पर क्या प्रभाव पड़ता है।
टूल डिज़ाइन और डीएफएम समीक्षा
कार्यक्रम की शुरुआत डीएफएम समीक्षा और मोल्ड डिजाइन से होती है, जिसमें आमतौर पर कुछ दिन से लेकर एक या दो सप्ताह तक का समय लगता है, जो पार्ट की जटिलता और प्रतिक्रिया मिलने में लगने वाले समय पर निर्भर करता है। यहां लिए गए निर्णय — पार्टिंग लाइन, गेट, ड्राफ्ट, इजेक्शन — आगे की प्रक्रिया के शेड्यूल को काफी हद तक निर्धारित कर देते हैं।
टूल मशीनिंग और असेंबली
मशीनिंग और बेंच असेंबली आमतौर पर सबसे लंबा चरण होता है, जो एक साधारण एल्यूमीनियम उपकरण के लिए कुछ हफ्तों से लेकर एक जटिल स्टील मोल्ड के लिए कई हफ्तों तक चल सकता है। इस चरण में कैविटीज़ को काटना, कोई भी अतिरिक्त कार्य जोड़ना, पॉलिश करना और मोल्ड बनाना शामिल है।
T0 नमूना, सुधार और सत्यापन
पहले परीक्षण शॉट्स (T0/T1) से आप प्रिंट के साथ पार्ट की तुलना कर सकते हैं। आयामी निरीक्षण, प्रतिक्रिया और किसी भी प्रकार के टूल संबंधी सुधार यहीं होते हैं, जिसमें अक्सर एक सप्ताह या उससे अधिक समय लग जाता है। पहले नमूनों के बाद अनुरोधित डिज़ाइन या विनिर्देश परिवर्तन प्रक्रिया को बढ़ा देते हैं।
उत्पादन प्रक्रिया और अंतिम वितरण
अनुमोदन के बाद, उत्पादन प्रक्रिया आपकी वास्तविक मात्रा के अनुसार सांचे में ढल जाती है, जो कम मात्रा के लिए कुछ ही दिनों में पूरी हो जाती है। इसके बाद अंतिम निरीक्षण, पैकेजिंग और लॉजिस्टिक्स के माध्यम से पुर्जों की डिलीवरी की जाती है। डिज़ाइन अनुमोदन से लेकर पहली खेप तक का कुल समय आमतौर पर कुछ हफ्तों का होता है, खासकर तेजी से होने वाले प्रोजेक्ट्स के लिए।
डिजाइन में बदलाव लागत और डिलीवरी समय को कैसे प्रभावित करते हैं
टूलिंग से पहले किए गए बदलाव सस्ते होते हैं; मशीनिंग के बाद किए गए बदलाव — नए स्लाइड, संशोधित ज्यामिति, फिर से काटे गए कैविटी — सामग्री, श्रम और समय बढ़ाते हैं। हर बाद का संशोधन लागत और समय-सीमा दोनों को प्रभावित करता है, इसलिए अपने इच्छित डिज़ाइन को अंतिम रूप दें और अप्रत्याशित समस्याओं से बचने के लिए शुरुआत में ही DFM का उपयोग करें।
ब्रेक-ईवन विश्लेषण बनाम 3डी प्रिंटिंग और सीएनसी मशीनिंग
किसी प्रक्रिया को तय करने का सबसे स्पष्ट तरीका ब्रेक-ईवन विश्लेषण है: वह मात्रा ज्ञात करें जिस पर टूल वाली प्रक्रिया की निश्चित लागत और प्रति-भाग की कम कीमत, बिना टूल वाली प्रक्रिया के विकल्प के बराबर हो।
इंजेक्शन मोल्डिंग का ब्रेक-ईवन वॉल्यूम क्या है?
ब्रेक-ईवन वॉल्यूम वह उत्पादन मात्रा है जहां रैपिड इंजेक्शन मोल्डिंग की कुल लागत (टूलिंग और प्रति पार्ट लागत × मात्रा) सीएनसी मशीनिंग या 3डी प्रिंटिंग जैसे किसी वैकल्पिक प्रक्रिया की कुल लागत के बराबर होती है। इस स्तर से नीचे, टूल-लेस प्रक्रिया आमतौर पर सस्ती होती है; इसके ऊपर, मोल्डिंग बेहतर होती है क्योंकि टूल की लागत चुकाने के बाद इसकी प्रति पार्ट लागत कम हो जाती है।
बुनियादी ब्रेक-ईवन फॉर्मूला
दोनों कुल लागतों को बराबर रखें और मात्रा ज्ञात करें:
ब्रेक-ईवन मात्रा = टूलिंग लागत ÷ (वैकल्पिक प्रति-भाग लागत − मोल्डेड प्रति-भाग लागत)
उदाहरण के लिए, यदि एल्युमीनियम के एक उपकरण की कीमत 5,000 डॉलर है, मुद्रित पुर्जे की कीमत 8 डॉलर है और ढाले हुए पुर्जे की कीमत 1.50 डॉलर है, तो लाभ-हानि लगभग 5,000 डॉलर ÷ ($8.00 - 1.50 डॉलर) = लगभग 769 पुर्जों पर होगी। इससे अधिक मात्रा में उत्पादन होने पर, मोल्डिंग कम लागत वाला विकल्प बन जाता है।
ब्रेक-ईवन बनाम 3डी प्रिंटिंग
3D प्रिंटिंग में किसी टूल की आवश्यकता नहीं होती और प्रति पार्ट लागत अधिक होती है। प्रकाशित विश्लेषणों के अनुसार, सामान्य ज्यामितियों के लिए इंजेक्शन मोल्डिंग के साथ इसका संबंध लगभग 250 से लेकर कुछ हजार पार्ट की संख्या के बीच होता है, हालांकि छोटे और जटिल पार्ट के मामले में यह संख्या और भी अधिक हो सकती है। बहुत कम मात्रा के लिए, प्रिंटिंग आमतौर पर बेहतर विकल्प होता है; जैसे-जैसे मात्रा इस सीमा को पार करती है, मोल्डिंग का स्थान ले लेता है।
ब्रेक-ईवन बनाम सीएनसी मशीनिंग
सीएनसी मशीनिंग में टूलिंग की आवश्यकता नहीं होती, लेकिन बड़े पैमाने पर उत्पादन में मोल्डिंग की तुलना में प्रति पार्ट लागत अधिक होती है। सीएनसी के मुकाबले ब्रेक-ईवन पॉइंट आमतौर पर कुछ सौ से लेकर कुछ हजार यूनिट तक होता है, जो टूलिंग लागत और मोल्ड किए गए पार्ट की कीमत पर निर्भर करता है। इस सीमा से आगे, इंजेक्शन मोल्डिंग अपने टूल की लागत को वसूल कर लेती है और प्रति यूनिट कीमत के मामले में बेहतर साबित होती है।
रैपिड टूलिंग बनाम प्रोडक्शन टूलिंग
तेज़ गति से निर्माण करने वाली मशीनें बड़े उत्पादन साँचे की तुलना में ब्रेक-ईवन पॉइंट को कम कर देती हैं, क्योंकि शुरुआती निवेश कम होता है, भले ही इससे उपकरण का जीवनकाल कम हो जाए। यदि आपको केवल कुछ हज़ार पुर्जों की आवश्यकता है, तो तेज़ गति से निर्माण करने वाली एल्यूमीनियम या P20 मशीन से ब्रेक-ईवन पॉइंट तक बहुत जल्दी पहुँचा जा सकता है, जबकि स्टील के उत्पादन साँचे पर लाखों डॉलर खर्च करने की आवश्यकता नहीं होती।
ब्रेक-ईवन वास्तविक परियोजना लागतों पर क्यों निर्भर करता है?
ब्रेक-ईवन तभी संभव है जब उसमें लगने वाली लागत सही हो। टूलिंग लागत, प्रति पार्ट लागत और विकल्प की यूनिट कीमत, ये सभी कारक ब्रेक-ईवन बिंदु को प्रभावित करते हैं, कभी-कभी तो काफी हद तक। किसी अनुमानित लागत पर भरोसा करने के बजाय, हमेशा अपनी वास्तविक लागत का हिसाब लगाएं—जिसमें फिनिशिंग, स्क्रैप और लॉजिस्टिक्स शामिल हों।
मात्रा के आधार पर रैपिड इंजेक्शन मोल्डिंग की लागत के उदाहरण
उदाहरणों के माध्यम से आयतन प्रभाव को स्पष्ट किया जा सकता है। नीचे दिए गए आंकड़े विशिष्ट भाग के लिए उद्धरण नहीं हैं, बल्कि केवल उदाहरण स्वरूप परिदृश्य हैं जिनमें कुछ मान्यताएँ बताई गई हैं।
500 पुर्जों की लागत का उदाहरण
मान लीजिए कि एक साधारण एल्युमीनियम टूल की कीमत $5,000 है और मोल्डिंग से बने प्रत्येक पार्ट की कीमत $2.50 है। मोल्डिंग की कुल लागत $5,000 + ($2.50 × 500) = $6,250 है। इसकी तुलना सीएनसी से करें, जिसकी लागत $10 प्रति पार्ट है, यानी 500 मशीनीकृत पार्टों की लागत $5,000 है, जिसमें सेटअप का खर्च भी शामिल है। इतनी कम मात्रा में उत्पादन के लिए, $10 प्रति पार्ट की टूलिंग लागत के हिसाब से वैकल्पिक प्रक्रियाएं प्रतिस्पर्धी साबित होती हैं, जब तक कि मोल्डिंग की गुणवत्ता या सामग्री अत्यंत महत्वपूर्ण न हो।
2000 पुर्जों की लागत का उदाहरण
उसी 5,000 डॉलर के टूल और 2.00 डॉलर प्रति पार्ट मोल्डिंग लागत का उपयोग करते हुए, मोल्डिंग की कुल लागत 5,000 डॉलर + ($2.00 × 2,000) = 9,000 डॉलर है। 8 डॉलर प्रति पार्ट ($16,000) की CNC की तुलना में, मोल्डिंग अब स्पष्ट रूप से सस्ती लगती है, और 3D प्रिंटिंग, जिसकी प्रति पार्ट लागत अधिक है, और भी पिछड़ जाती है। इस मात्रा पर टूलिंग की औसत लागत केवल 2.50 डॉलर प्रति पार्ट है।
10000 पुर्जों की लागत का उदाहरण
अधिक सक्षम P20 टूल का उपयोग करके उत्पादन को बढ़ाकर 10,000 पार्ट्स कर दिया जाए, जिसकी लागत $12,000 है और मोल्डिंग की प्रति पार्ट लागत $1.20 है। कुल लागत $12,000 + ($1.20 × 10,000) = $24,000 होगी। प्रति पार्ट कई डॉलर की मशीनिंग लागत या उससे भी अधिक दर पर प्रिंटिंग की तुलना में, इंजेक्शन मोल्डिंग अब निस्संदेह कम लागत वाला विकल्प है, और टूलिंग का मूल्यह्रास घटकर मात्र $1.20 प्रति पार्ट रह गया है।
औजारों के मूल्यह्रास से इकाई लागत में कैसे परिवर्तन आता है
एक ही उपकरण का उपयोग अधिक भागों में किया जाता है, इसलिए उत्पादन मात्रा बढ़ने पर प्रति इकाई लागत में तेजी से गिरावट आती है। ऊपर दिए गए उदाहरणों में, 5,000 डॉलर का उपकरण 500 इकाइयों पर प्रति भाग 10 डॉलर की वृद्धि करता है, लेकिन 10,000 इकाइयों पर केवल 0.50 डॉलर प्रति भाग की वृद्धि करता है। यही मुख्य कारण है कि बड़े पैमाने पर उत्पादन करने पर मोल्डिंग सस्ती हो जाती है - और इसीलिए आपको हमेशा मोल्ड पर लिखे मूल्य के बजाय कुल लागत की तुलना करनी चाहिए।
टूलिंग और पार्ट की कीमत के प्रति संवेदनशीलता
टूलिंग और प्रति-भाग कीमत में मामूली बदलाव भी महत्वपूर्ण अंतर पैदा कर देते हैं। 500 भागों पर अधिक जटिल टूल की कीमत दोगुनी हो जाती है, लेकिन 10,000 भागों पर इसका प्रभाव काफी कम हो जाता है। इसके विपरीत, अधिक मात्रा में उत्पादन होने पर प्रति-भाग कीमत में एक डॉलर का अंतर भी बहुत मायने रखता है। जब आप अपने प्रोजेक्ट का मॉडल तैयार करें, तो किसी एक बिंदु के बजाय टूलिंग और प्रति-भाग कीमत से संबंधित विभिन्न मान्यताओं का परीक्षण करें।
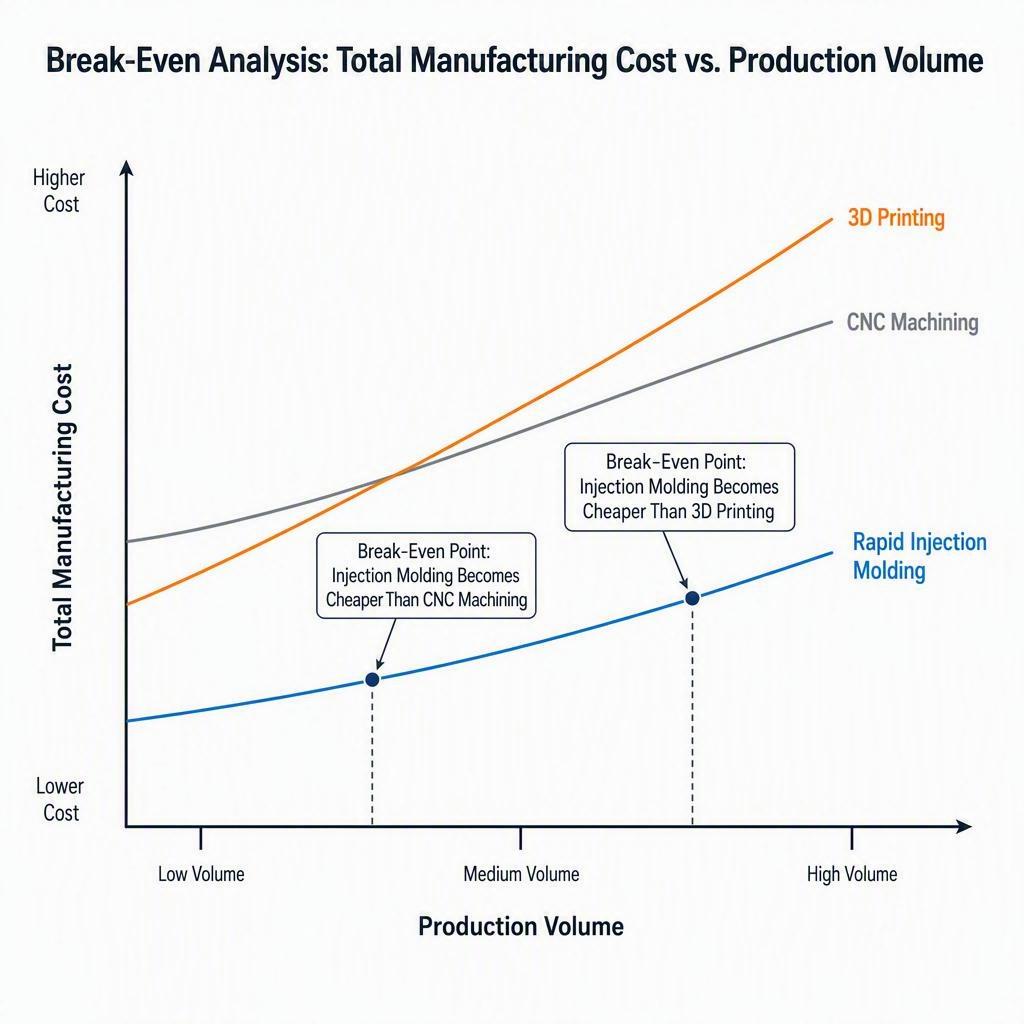
रैपिड इंजेक्शन मोल्डिंग कब वैकल्पिक तरीकों की तुलना में सस्ता होता है?
ब्रेक-ईवन एक मार्गदर्शक बिंदु है, संपूर्ण स्थिति नहीं। गुणवत्ता, सामग्री, सहनशीलता और समय-सीमा भी महत्वपूर्ण कारक हैं।
रैपिड इंजेक्शन मोल्डिंग कब चुनें
जब आपको उत्पादन रेज़िन में सैकड़ों से लेकर कुछ हज़ार पुर्जों की आवश्यकता हो, मोल्डिंग में एकरूपता और सहनशीलता चाहिए हो, और बाज़ार में पूरी तरह से स्टील के औजारों की तुलना में तेज़ी से पहुंचना हो, तो रैपिड इंजेक्शन मोल्डिंग चुनें। यह उच्च उत्पादन मात्रा की ओर अग्रसर होने और स्थिर डिज़ाइन वाले उत्पादों के लॉन्च के लिए एक उत्कृष्ट ब्रिज टूलिंग है।
3डी प्रिंटिंग के साथ कब बने रहना चाहिए
बहुत कम मात्रा में उत्पादन के लिए 3D प्रिंटिंग का उपयोग करें — चाहे वह एक यूनिट हो या कुछ दर्जन या सौ यूनिट — या जब ज्यामिति में अभी भी बदलाव हो रहे हों और आप यूनिट लागत की तुलना में डिज़ाइन में तेजी से सुधार को महत्व देते हों। प्रिंटिंग उन पार्ट्स के लिए भी उपयुक्त है जिन्हें मोल्ड करना असंभव है या जहां अभी तक किसी टूल का उपयोग उचित नहीं है। इसकी सीमाएं प्रति पार्ट अधिक लागत और कुछ प्रक्रियाओं के लिए सामग्री के कमजोर गुण हैं।
सीएनसी मशीनिंग कब बेहतर हो सकती है
कम मात्रा में ठोस सामग्री से मजबूत, सटीक आकार का पुर्जा बनाने के लिए सीएनसी मशीनिंग बेहतर विकल्प हो सकता है, खासकर उन सामग्रियों के लिए जिन्हें इंजेक्शन मोल्डिंग से बनाना मुश्किल हो या जब आप टूलिंग में लगने वाले समय को कम करना चाहते हों। यह तब भी एक अच्छा विकल्प है जब मात्रा सीमित हो और मशीनिंग की लागत मोल्डिंग की कुल लागत से कम रहे।
जब विश्लेषण मशीनिंग पर आकर रुकता है, तो एक ही इंजीनियरिंग टीम से दोनों विकल्पों का उल्लेख करें। एलकेप्रोटोटाइप की सीएनसी प्रोटोटाइप और पार्ट्स मशीनिंग में रैपिड इंजेक्शन मोल्डिंग के साथ ही 3-, 4- और 5-एक्सिस मिलिंग और टर्निंग की सुविधा उपलब्ध है, जिससे आप आपूर्तिकर्ताओं को बदलने की आवश्यकता के बिना एक ही पार्ट पर लागत और सहनशीलता का आकलन कर सकते हैं।
उत्पादन उपकरणों में निवेश कब करें
जब उत्पादन मात्रा इतनी अधिक हो कि लंबे समय तक चलने वाले उपकरण का खर्च निकल जाए (अक्सर दसियों हज़ार पुर्जों या उससे अधिक के उत्पादन में), या जब आपको कई वर्षों के कार्यक्रमों में सबसे कम चक्र समय और अधिकतम टिकाऊपन की आवश्यकता हो, तो कठोर उत्पादन उपकरणों का उपयोग शुरू करें। मांग की पुष्टि करते समय रैपिड टूलिंग एक अंतरिम उपाय के रूप में काम कर सकती है।
ब्रेक-ईवन ही एकमात्र निर्णय कारक क्यों नहीं है
कम लागत वाली प्रक्रिया हमेशा सबसे उपयुक्त नहीं होती। लीड टाइम, सामग्री की उपलब्धता, सहनशीलता, उपकरण की मजबूती, न्यूनतम ऑर्डर में लचीलापन और आपकी टीम की जोखिम सहने की क्षमता, ये सभी कारक मायने रखते हैं। ब्रेक-ईवन की गणना करें और फिर कोई निर्णय लेने से पहले लागत के अलावा अन्य कारकों पर भी विचार करें।
रैपिड इंजेक्शन मोल्डिंग की लागत को कैसे कम करें
नीचे दिए गए कारक लागत को अनुमानित दिशाओं में प्रभावित करते हैं और किसी भी विक्रेता के साथ इनकी समीक्षा करना उचित है।
टूल डिजाइन से पहले डीएफएम लागू करें
मोल्ड काटने से पहले ड्राफ्ट, दीवार की मोटाई, पार्टिंग लाइन और गेट की स्थिति का ध्यान रखें। बेहतर डीएफएम से मशीनिंग का समय, टूलिंग से जुड़े जोखिम और टूलिंग शुरू होने के बाद होने वाली महंगी गलतियों की संभावना कम हो जाती है।
सही आकार की सहनशीलता और दिखावटी आवश्यकताएँ
केवल वही टॉलरेंस और फिनिश निर्दिष्ट करें जिनकी आपको वास्तव में आवश्यकता है। आवश्यकता से अधिक सख्त टॉलरेंस और दिखावटी सतहों से मशीनिंग और पॉलिशिंग की लागत बढ़ जाती है। छिपी हुई सतहों को रिलैक्स करना लागत बचाने का एक कम जोखिम वाला तरीका है।
सही टूलिंग सामग्री का चयन करें
अपेक्षित मात्रा और रेज़िन के अनुसार टूल सामग्री का चयन करें। एल्युमीनियम छोटे प्रोटोटाइप और ब्रिज उत्पादन के लिए उपयुक्त है; P20/सॉफ्ट स्टील कम मात्रा में उत्पादन के लिए उपयुक्त है; कठोर स्टील अधिक मात्रा में उत्पादन पर ही लागत वसूल करता है। उत्पादन के लिए ज़रूरत से ज़्यादा टूल चुनना पैसे की बर्बादी है।
अनावश्यक फफूंद की जटिलता को कम करें
जहां डिजाइन अनुमति देता है, वहां अंडरकट, स्लाइड, लिफ्टर और अन्य तंत्रों को सरल बनाएं। प्रत्येक गतिशील भाग टूलिंग लागत और जोखिम को बढ़ाता है, इसलिए कार्यक्षमता से समझौता किए बिना जहां संभव हो, उनके आसपास डिजाइन बनाएं।
अपेक्षित आयतन के लिए गुहाओं की संख्या को अनुकूलित करें
वास्तविक मांग के अनुसार कैविटेशन का आकार निर्धारित करें। मल्टी-कैविटी टूल से टूलिंग लागत बढ़ जाती है, लेकिन प्रति पार्ट प्रोसेसिंग लागत कम हो जाती है। इसलिए, अधिकतम संभव थ्रूपुट के बजाय, अनुमानित मात्रा पर कुल प्रोग्राम लागत को न्यूनतम करने वाली संख्या का चयन करें।
सामग्री और फिनिश संबंधी आवश्यकताओं की पुष्टि पहले ही कर लें।
टूलिंग से पहले रेज़िन और फ़िनिश को अंतिम रूप देने से रीवर्क और रीकोटेशन से बचा जा सकता है। सामग्री की गुणवत्ता प्रति पार्ट कीमत और टूल के घिसाव दोनों को प्रभावित करती है, इसलिए इसे शुरुआत में ही तय कर लें और टूल बनने के बाद इसे बदलने से बचें।
मात्रा-आधारित मूल्य निर्धारण का अनुरोध करें
आप जितनी मात्रा में उत्पादन करने वाले हैं, उसके आधार पर मूल्य पूछें, न कि केवल एक बिंदु के आधार पर। मात्रा-आधारित कोटेशन से पता चलता है कि प्रति-भाग मूल्य, टूलिंग की लागत में कितना बदलाव होता है और ब्रेक-ईवन पॉइंट कैसे तय होते हैं, जिससे आप ईमानदारी से पुनः ऑर्डर और उत्पादन बढ़ाने की योजना बना सकते हैं।
केवल यूनिट मूल्य की तुलना न करके कार्यक्रम की कुल लागत की तुलना करें।
कम प्रति-भाग कीमत उच्च टूलिंग लागत को छिपा सकती है, और कम मोल्ड कीमत महंगी फिनिशिंग लागत को छिपा सकती है। उचित निर्णय लेने के लिए, अपने उत्पादन मात्रा, सहायक प्रक्रियाओं और लॉजिस्टिक्स में टूलिंग और प्रति-भाग कीमत के योग की तुलना करें।
खरीदारों के लिए रैपिड इंजेक्शन मोल्डिंग लागत चेकलिस्ट
निर्णय लेने से पहले लागत की निष्पक्ष तुलना सुनिश्चित करने के लिए इस चेकलिस्ट का उपयोग करें।
भाग की ज्यामिति, सामग्री और मात्रा
क्या समग्र आयाम और दीवार की मोटाई निर्धारित हैं?
क्या सामग्री को अंतिम रूप दे दिया गया है, और क्या इसका उपकरण के घिसाव या कीमत पर कोई प्रभाव पड़ता है?
वास्तविक मात्रा क्या है — एक बार में प्राप्त होने वाली मात्रा या समय के साथ संचयी मात्रा?
क्या सहनशीलता का उल्लेख उन जगहों पर किया गया है जहां इसकी वास्तव में आवश्यकता है?
औजार निर्माण, परिष्करण और गुणवत्ता संबंधी आवश्यकताएँ
अपेक्षित शॉट संख्या के लिए कौन सा उपकरण सामग्री उपयुक्त है?
क्या अंडरकट और साइड एक्शन को कम से कम किया जाता है?
वास्तव में किस प्रकार की फिनिश, टेक्सचर या पेंट की आवश्यकता है?
इस पुर्जे के लिए किस प्रकार की गुणवत्ता जांच और रिपोर्टिंग की आवश्यकता है?
डिलीवरी, लॉजिस्टिक्स और कुल लागत संबंधी अनुमान
पहली खेप के लिए डिलीवरी की आवश्यक तिथि क्या है?
पैकेजिंग, माल ढुलाई और आयात या सीमा शुल्क से संबंधित कौन-कौन से शुल्क लागू होते हैं?
क्या प्रति भाग की कीमत में फिनिशिंग और द्वितीयक संचालन शामिल हैं?
क्या आपूर्तिकर्ता आपकी खरीद मात्रा के अनुसार मूल्य निर्धारण करता है?
रैपिड इंजेक्शन मोल्डिंग की लागत से संबंधित अक्सर पूछे जाने वाले प्रश्न
रैपिड इंजेक्शन मोल्डिंग की लागत कितनी होती है?
इसका कोई निश्चित आंकड़ा नहीं है। टूल की सामग्री और जटिलता के आधार पर रैपिड टूलिंग की लागत लगभग 1,000 डॉलर से लेकर 50,000 डॉलर से अधिक तक हो सकती है, और प्रति पार्ट की कीमत एक डॉलर से कम से लेकर कई डॉलर तक हो सकती है। कुल लागत टूलिंग की लागत और प्रति पार्ट की कीमत को मात्रा से गुणा करने पर प्राप्त होती है।
रैपिड इंजेक्शन टूलिंग की लागत कितनी है?
साधारण पुर्जों के लिए एल्यूमीनियम रैपिड टूल्स की कीमत आमतौर पर 1,500 डॉलर से 8,000 डॉलर तक होती है, पी20/सॉफ्ट स्टील टूल्स की कीमत लगभग 3,000 डॉलर से 25,000 डॉलर तक होती है, और कठोर स्टील टूल्स की कीमत लगभग 15,000 डॉलर से शुरू होती है और जटिलता और कैविटी की संख्या के आधार पर इससे भी अधिक हो सकती है।
इंजेक्शन मोल्डिंग द्वारा निर्मित एक पुर्जे की कीमत कितनी होती है?
आम तौर पर, छोटे से मध्यम आकार के पुर्जों की प्रति-पुर्जे की कीमत फिनिशिंग से पहले लगभग 0.50 डॉलर से 5.00 डॉलर तक होती है, जो रेज़िन, वजन, चक्र समय, कैविटी की संख्या और मात्रा के आधार पर भिन्न होती है क्योंकि टूलिंग की लागत पूरे उत्पादन चक्र में विभाजित हो जाती है।
रैपिड इंजेक्शन मोल्डिंग की लागत को कौन से कारक प्रभावित करते हैं?
इसके मुख्य कारक हैं पार्ट का आकार और जटिलता, अंडरकट और साइड एक्शन, टूल मटेरियल और टूल लाइफ, कैविटी की संख्या, कूलिंग और गेट डिजाइन, सरफेस फिनिश और टूलिंग से पहले या बाद में किए गए डिजाइन परिवर्तन।
इंजेक्शन मोल्डिंग की लागत पर मात्रा का क्या प्रभाव पड़ता है?
अधिक उत्पादन से प्रति-भाग की कुल लागत कम हो जाती है क्योंकि निश्चित टूलिंग अधिक इकाइयों में वितरित हो जाती है। 5,000 डॉलर का एक टूल 500 इकाइयों पर प्रति भाग 10 डॉलर की लागत बढ़ाता है, लेकिन 10,000 इकाइयों पर केवल 0.50 डॉलर प्रति भाग की लागत बढ़ाता है।
इंजेक्शन मोल्डिंग कब लागत प्रभावी हो जाती है?
इंजेक्शन मोल्डिंग आमतौर पर तब लागत प्रभावी हो जाती है जब उत्पादन मात्रा कुछ सौ से लेकर कुछ हजार भागों तक पहुंच जाती है, जहां टूलिंग का मूल्यह्रास इतना कम हो जाता है कि यह सीएनसी मशीनिंग या 3डी प्रिंटिंग जैसे टूल-लेस विकल्पों को प्रति यूनिट लागत के मामले में मात दे देता है।
इंजेक्शन मोल्डिंग के ब्रेक-ईवन वॉल्यूम की गणना कैसे की जाती है?
वैकल्पिक विधि की तुलना में प्रति भाग बचत से टूलिंग लागत को विभाजित करें: ब्रेक-ईवन = टूलिंग ÷ (वैकल्पिक विधि की प्रति भाग लागत - मोल्डिंग की प्रति भाग लागत)। इस मात्रा पर दोनों कुल लागतें बराबर होती हैं।
क्या रैपिड इंजेक्शन मोल्डिंग, सीएनसी मशीनिंग से सस्ती है?
यह मात्रा पर निर्भर करता है। कम मात्रा के लिए, बिना टूलिंग के सीएनसी मशीनिंग अक्सर सस्ती होती है; ब्रेक-ईवन पॉइंट से ऊपर, रैपिड इंजेक्शन मोल्डिंग बेहतर विकल्प है क्योंकि इसकी प्रति-भाग कम कीमत पहले से ही मूल्यह्रास किए गए टूल की लागत से संतुलित हो जाती है।
क्या रैपिड इंजेक्शन मोल्डिंग 3डी प्रिंटिंग से सस्ती है?
बहुत कम मात्रा में उत्पादन के लिए, 3D प्रिंटिंग आमतौर पर सस्ती होती है क्योंकि इसमें किसी उपकरण की आवश्यकता नहीं होती है। मात्रा बढ़ने पर (जो अक्सर कुछ सौ से लेकर कुछ हज़ार भागों तक होती है) रैपिड इंजेक्शन मोल्डिंग कम लागत वाला विकल्प बन जाता है।
मैं रैपिड इंजेक्शन मोल्डिंग की लागत कैसे कम कर सकता हूँ?
डीएफएम को जल्दी लागू करें, अनावश्यक सहनशीलता और फिनिश को शिथिल करें, सही उपकरण सामग्री का चयन करें, मोल्ड ज्यामिति को सरल बनाएं, कैविटी का सही आकार निर्धारित करें, सामग्री की पुष्टि जल्दी करें और मात्रा-आधारित मूल्य निर्धारण का अनुरोध करें ताकि आप केवल इकाई मूल्य के बजाय कुल कार्यक्रम लागत की तुलना कर सकें।
निष्कर्ष: सही प्रक्रिया चुनने के लिए कुल लागत और ब्रेक-ईवन बिंदु का उपयोग करें।
तेज़ इंजेक्शन मोल्डिंग, मोल्ड की गुणवत्ता को एक छोटे, तेज़ टूल के साथ मिलाकर प्रोटोटाइप टूलिंग और बड़े पैमाने पर उत्पादन के बीच अपनी जगह बनाती है। यह सही विकल्प है या नहीं, यह किसी एक संख्या पर निर्भर नहीं करता, बल्कि इस बात पर निर्भर करता है कि टूलिंग की लागत, प्रति पार्ट कीमत और मात्रा आपस में कैसे जुड़ी हुई हैं। कुल लागत का मॉडल बनाएं, वास्तविक विकल्पों के मुकाबले ब्रेक-ईवन की गणना करें, और कीमत के साथ-साथ शेड्यूल और सामग्री की ज़रूरतों का भी आकलन करें। यदि आपकी मात्रा और ज्यामिति मोल्ड किए गए पार्ट्स की ओर इशारा करती हैं और आप एक निश्चित कीमत के बजाय मात्रा-आधारित कोटेशन चाहते हैं, तो LKprototype आपको लागतों की ईमानदारी से तुलना करने में मदद करने के लिए इंजीनियरिंग फीडबैक के साथ तेज़ टूलिंग और कम मात्रा वाली इंजेक्शन मोल्डिंग प्रदान करता है।