Prototype LK
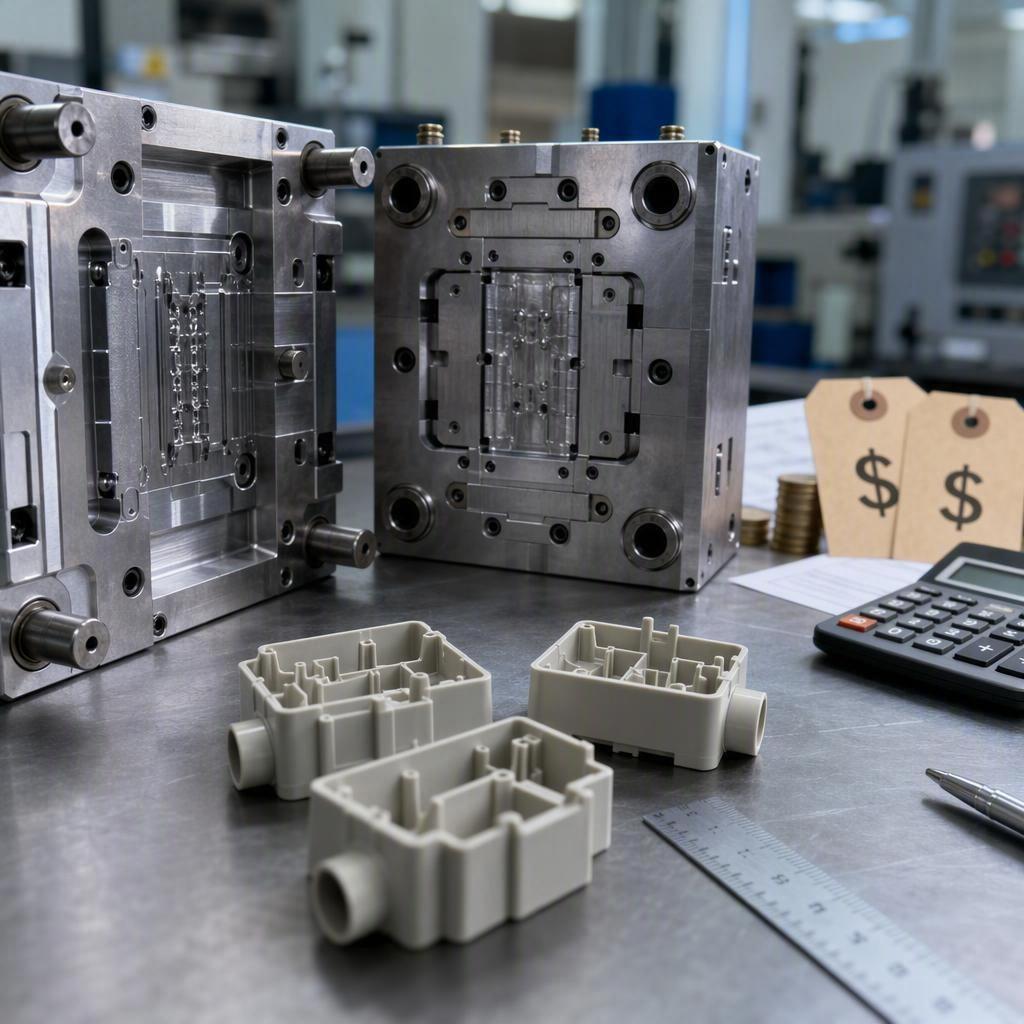
Si vous vous demandez si le moulage par injection rapide convient à votre programme, la vérité est qu'il n'existe pas de prix unique. Le coût se divise en un investissement initial dans l'outillage et un coût récurrent par pièce. Cette répartition détermine la rentabilité du procédé en fonction de votre volume de production. Ce guide détaille la structure des coûts et explique comment modéliser le seuil de rentabilité par rapport à l'usinage CNC et à l'impression 3D.
Points clés à retenir
Le coût du moulage par injection rapide comporte deux parties : l’outillage non récurrent (NRE) et un prix récurrent par pièce qui inclut le matériau, le temps machine et la finition.
L'outillage rapide en aluminium est le moins cher et le plus rapide, mais sa durée de vie est limitée ; l'acier doux P20 se situe au milieu ; l'acier trempé est le plus durable et le plus cher.
Le seuil de rentabilité est atteint lorsque l'outillage fixe, associé à un coût par pièce moins élevé, surpasse une alternative sans outillage — généralement de l'ordre de quelques centaines à quelques milliers de pièces selon la géométrie.
Les fourchettes de prix publiées sont indicatives et ne constituent pas des normes ; il est toujours nécessaire de les valider avec un devis basé sur la quantité pour votre pièce réelle.
Réponse rapide : Quel est le coût du moulage par injection rapide ?
En règle générale, prévoyez un budget pour l'outillage rapide allant d'environ 1 000 $ à plus de 50 000 $, et un prix unitaire variant de moins d'un dollar à plusieurs dollars, hors finition et logistique. Un petit outillage en aluminium à une seule cavité peut coûter entre 1 500 $ et 5 000 $, tandis qu'un outillage à pont en acier P20 ou en acier doux peut atteindre 5 000 $ à 25 000 $, voire plus. Un outillage de production trempé coûte plus cher, souvent à partir de 15 000 $. Le prix unitaire final dépend du matériau, du poids, du temps de cycle et de la quantité.
Composantes typiques du coût du moulage par injection rapide
Chaque devis de moulage par injection rapide se divise en quelques catégories prévisibles :
Coûts d'ingénierie non récurrents (outillage) , qui couvrent la conception du moule, la DFM, l'usinage et la validation.
Coût des matériaux , égal au prix de la résine multiplié par le poids de la charge utilisée par pièce.
Le coût de traitement dépend du taux horaire de la machine, du temps de cycle et du nombre de cavités.
Main-d'œuvre et frais généraux , y compris la préparation, la manutention et le contrôle qualité.
Opérations secondaires , telles que le détourage, la finition, la peinture ou l'impression.
Logistique pour la livraison, l'emballage et tout type de fret.
Coût de l'outillage par rapport au coût par pièce
Considérez l'outillage comme un investissement initial unique et le prix unitaire comme une dépense récurrente. Pour les faibles volumes, l'outillage représente la part prépondérante du coût total. À mesure que les quantités augmentent, le prix unitaire – notamment le coût des matériaux et le temps de cycle – devient le facteur déterminant. Lors de la comparaison des devis, ne vous fiez jamais uniquement au prix unitaire ; l'amortissement de l'outillage modifie considérablement le coût réel par pièce.
Pourquoi il n'existe pas de prix standard unique
Le coût du moulage par injection rapide dépend de la taille de la pièce, de la complexité du moule, du matériau, du type d'outillage, des tolérances, de la finition et du volume de production. Deux pièces d'apparence similaire peuvent présenter des différences d'outillage considérables. C'est pourquoi les recommandations fiables fournissent des fourchettes de prix et identifient les facteurs déterminants plutôt que de donner un chiffre unique.
Quand le moulage par injection rapide est-il financièrement avantageux ?
Le moulage par injection rapide n'est pas adapté à toutes les séries. Il trouve sa place sur un continuum spécifique entre le prototypage et l'outillage de production en série, et il est particulièrement intéressant lorsqu'on a besoin de pièces moulées en quantité modérée et dans des délais courts.
Du prototype aux séries de production de pont
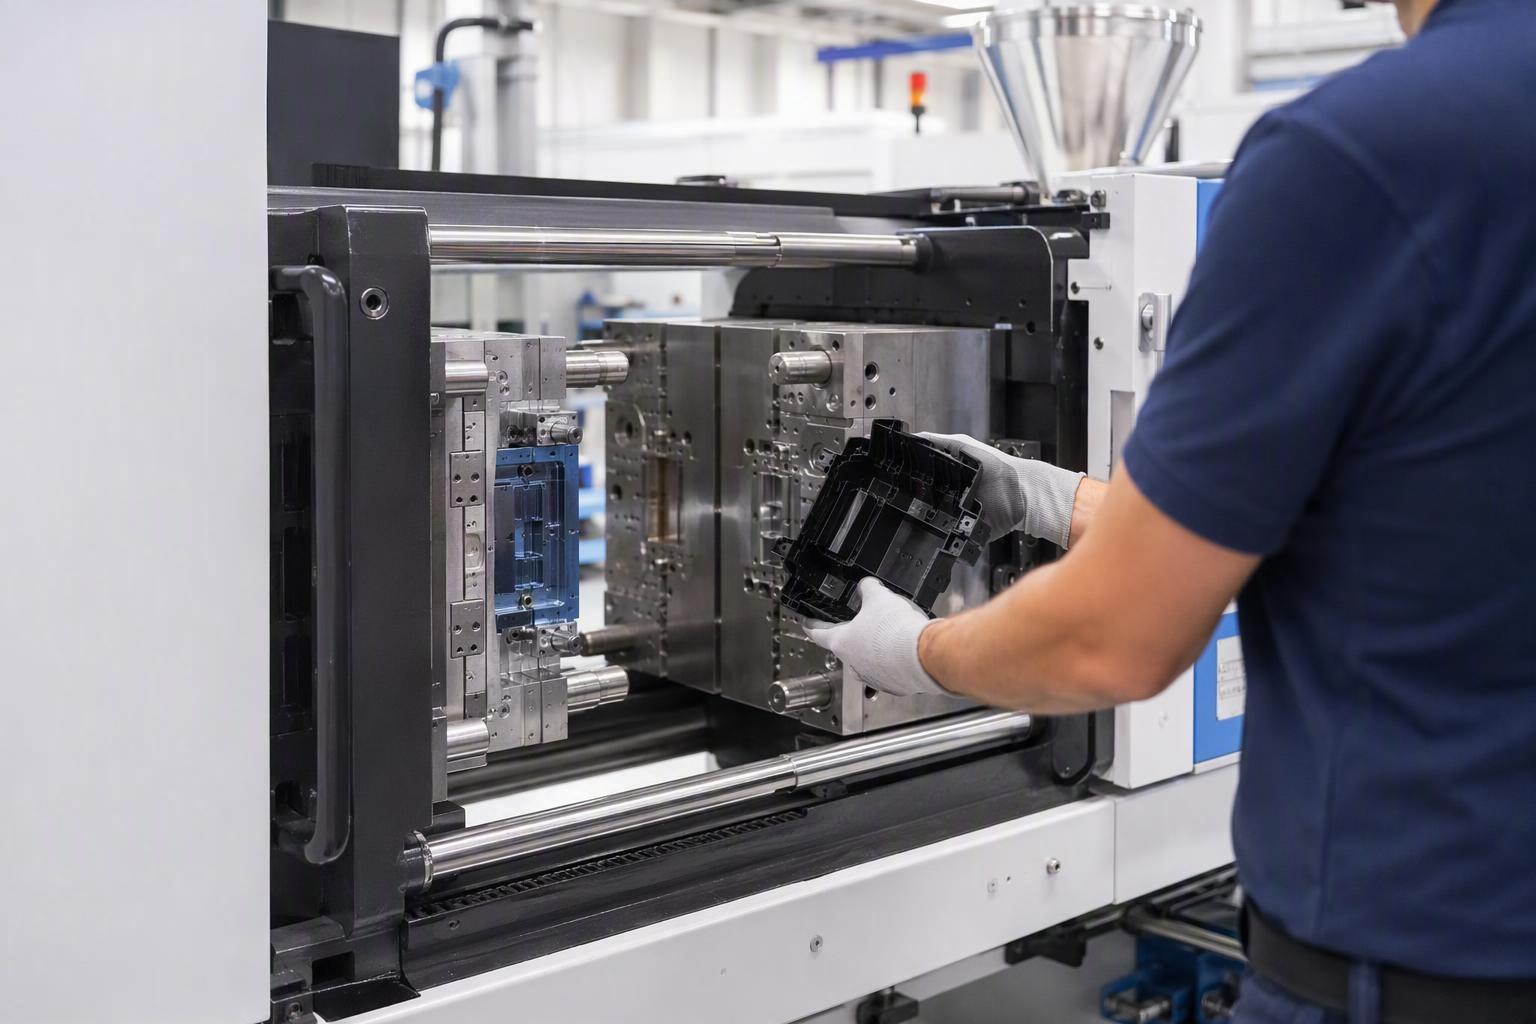
Une fois votre conception stabilisée et que vous avez besoin de pièces fonctionnelles en résine moulée pour la production (et non d'une pièce unique), l'outillage rapide en aluminium ou en acier doux constitue une solution transitoire. Ces outils vous permettent de valider l'ajustement, le fonctionnement, le comportement du matériau et l'assemblage lors des phases pilotes ou de lancement initial, avant d'investir dans un moule de production coûteux.
Si même un petit outil métallique vous semble disproportionné par rapport aux besoins de votre pilote, une solution intermédiaire plus souple se situe juste en dessous. Le moulage sous vide consiste à couler du polyuréthane technique dans un moule en silicone fabriqué à partir d'un maître imprimé ou usiné, permettant de produire de quelques dizaines à quelques centaines de pièces fonctionnelles pour un coût bien inférieur à celui d'un outil métallique. Cette technique vous permet de vérifier l'ajustement, la finition et l'assemblage avant même d'investir dans l'outillage de moulage par injection.
Production en faible volume et lancements sur le marché
Pour des séries de quelques centaines à quelques milliers d'unités, le moulage par injection rapide s'avère souvent plus avantageux que l'usinage CNC et l'impression 3D en termes de coût unitaire, tout en préservant la qualité des pièces moulées. Il est parfaitement adapté aux lancements de produits en petite série, aux déploiements régionaux, à la production de pièces de rechange et aux essais qui ne justifient pas encore l'investissement dans un outillage en acier durable.
Exigences en matière de matériaux et de performances
Le moulage par injection, utilisant des résines techniques standard, convient aux pièces exigeant des propriétés mécaniques, thermiques ou réglementaires spécifiques, ainsi qu'une qualité constante d'un lot à l'autre. Si votre pièce doit être renforcée de fibres de verre ou répondre à des exigences environnementales élevées, le moulage par injection de résine – plutôt que l'impression ou le moulage – peut s'avérer la seule solution pratique.
Stabilité de la conception et demande prévue
L'outillage rapide est plus économique lorsque la géométrie est largement figée. Les modifications fréquentes de conception réduisent la valeur de tout outil. Avant d'investir, évaluez la demande prévue et la probabilité de révisions à court terme. Si le volume est faible et les modifications de conception fréquentes, un processus sans outillage peut s'avérer plus judicieux.
Structure des coûts du moulage par injection rapide
Cela permet de formaliser la manière dont les coûts s'accumulent afin de pouvoir comparer les options et calculer le seuil de rentabilité.
Coûts d'outillage rapide et de NRE
L'outillage représente le poste de dépense initial le plus important et la principale source de variation de devis. Il comprend la conception pour la fabrication (DFM) et le moule, l'embase du moule, l'usinage des cavités, les mécanismes d'actionnement latéral ou de levage, ainsi que les essais. Le prix augmente avec la complexité des caractéristiques, le nombre de cavités et le matériau de l'outillage choisi, car chacun de ces éléments influe sur le temps d'usinage et les efforts d'ingénierie.
Coûts de production par pièce
Les coûts récurrents comprennent les matières premières, le temps machine, la main-d'œuvre et les frais généraux. Le temps machine correspond au produit du taux horaire de la presse et du temps de cycle, divisé par le nombre de cavités. Le coût des matières premières correspond au prix de la résine par unité de poids, multiplié par le poids de la pièce (et du canal d'alimentation). Les rebuts et les inefficacités du processus engendrent de légers frais généraux pour chaque pièce conforme.
Frais supplémentaires de finition, d'inspection et de logistique
Les exigences esthétiques telles que la texture, la peinture ou l'impression, ainsi que l'inspection et l'emballage, augmentent le coût unitaire. La logistique influe sur le coût total de l'outillage et le coût par pièce. Il convient d'en tenir compte lors de la comparaison du coût total du programme plutôt que du prix du moule brut.
Formule simple du coût total
Une méthode claire de comparaison consiste à additionner les coûts ponctuels et les coûts récurrents :
Coût total du programme = outillage + (prix unitaire × quantité)
Cette formule sert de base à toutes les décisions relatives au seuil de rentabilité ci-dessous. Conservez les mêmes unités pour l'outillage, le prix unitaire et la quantité, et intégrez explicitement les coûts de finition et de logistique lorsqu'ils sont pertinents.
Amortissement de l'outillage par pièce
L'amortissement de l'outillage est facilité par sa répartition sur l'ensemble de la production : divisez le coût de l'outillage par la quantité et ajoutez-le au prix unitaire pour obtenir le coût unitaire total. Pour 500 pièces, un outil à 5 000 $ représente un surcoût de 10 $ par pièce. Pour 10 000 pièces, ce même outil n'ajoute plus que 0.50 $ par pièce. C'est pourquoi le coût unitaire de moulage diminue si fortement avec l'augmentation du volume.
Quels sont les facteurs qui influencent le coût de l'outillage pour le moulage par injection rapide ?
La majeure partie de la variation du prix de l'outillage rapide provient d'une poignée de décisions d'ingénierie que vous maîtrisez dès le début.
Taille des pièces et complexité du moule
Les pièces de grande taille nécessitent des moules plus larges et un usinage plus poussé, ce qui augmente les coûts. La complexité est un facteur encore plus important : les emboutissages profonds, les parois fines, les noyaux complexes et les angles aigus accroissent la difficulté d’usinage et les risques liés aux outils. Une géométrie plus simple permet un usinage plus rapide et moins coûteux.
Contre-dépouilles, glissières, poussoirs et éjection
Les contre-dépouilles obligent l'outil à recourir à des actions latérales, des éjecteurs ou des noyaux rétractables pour libérer la pièce. Chaque mécanisme mobile engendre des opérations d'usinage et d'assemblage supplémentaires, ainsi que des risques accrus, et augmente les coûts et les délais. Les lignes de joint et l'éjection peuvent souvent être conçues pour éviter ou minimiser ces problèmes.
Durée de vie du matériau du moule et de l'outil
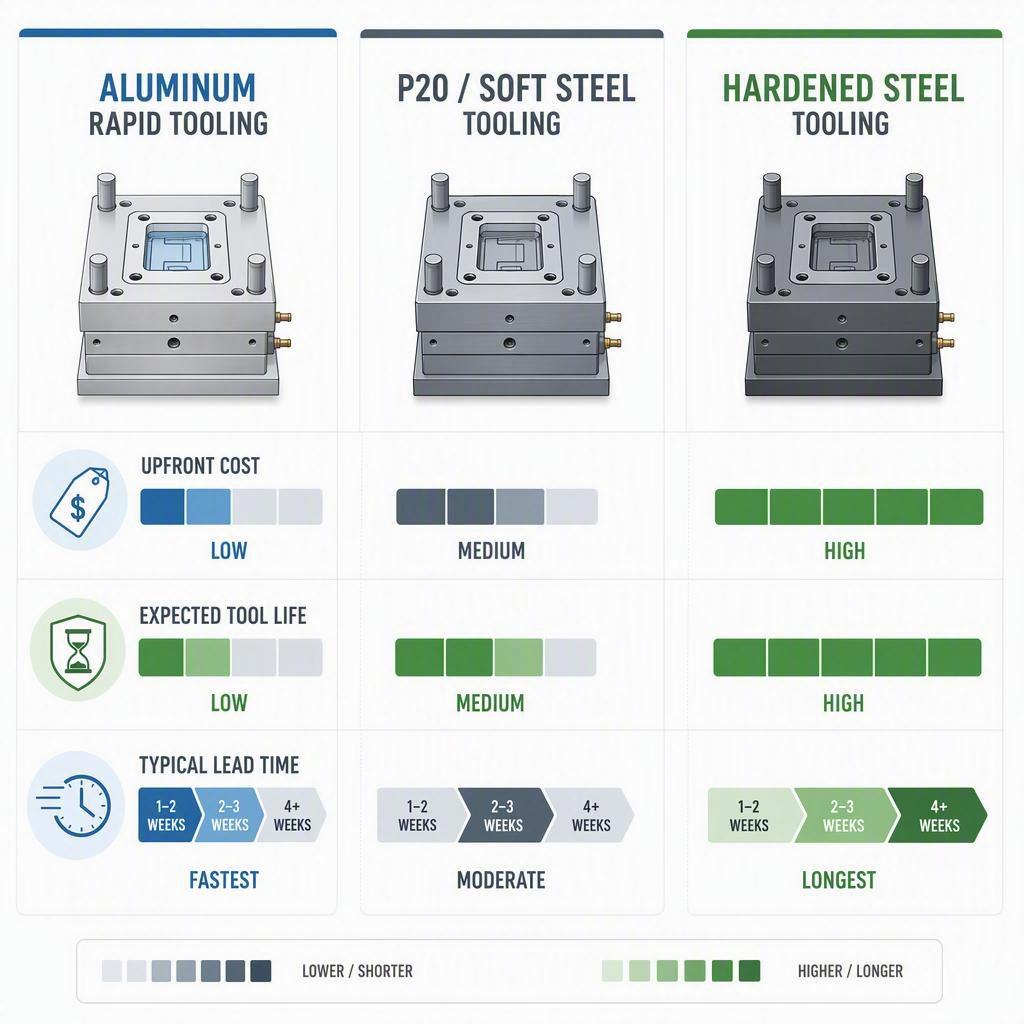
L'aluminium s'usine rapidement et à moindre coût, mais s'use plus vite ; l'acier doux P20 offre une meilleure durabilité à un coût modéré ; l'acier trempé est le plus résistant, mais aussi le plus long à produire. Choisissez le matériau en fonction du nombre d'injections prévu et de l'abrasivité de la résine, car les résines abrasives ou chargées de fibres de verre usent plus rapidement les outils tendres.
Nombre de cavités et configuration du moule
Un outil à une seule cavité est le moins cher, mais ne produit qu'une seule pièce par cycle. Les outils à deux, quatre ou huit cavités augmentent le coût de l'outillage tout en réduisant le coût par pièce. Il est préférable d'adapter le nombre de cavités au volume de production prévu plutôt que de maximiser un débit inutile.
Conception du refroidissement, de l'alimentation et du moule
Un bon refroidissement réduit le temps de cycle, mais les canaux de refroidissement conformes ou complexes sont plus coûteux à usiner. L'emplacement de la buse et la conception du canal d'alimentation influent sur la qualité du remplissage, le temps de cycle et l'emplacement des marques d'usinage. Ces choix impliquent un compromis entre le coût de l'outillage et les économies réalisées par pièce.
Exigences en matière de finition de surface et d'aspect cosmétique
Le polissage, le texturage et les finitions brillantes ou veloutées nécessitent un outillage supplémentaire et des délais de production plus longs. Si la pièce est invisible ou ne requiert pas d'aspect esthétique particulier, assouplir les exigences de finition est l'un des moyens les plus rapides de réduire les coûts d'outillage.
Modifications DFM avant l'outillage
Les modifications apportées à la conception en vue de la fabrication avant la découpe du moule (ajustement de la dépouille, de l'épaisseur des parois ou de la ligne de joint, par exemple) réduisent les risques et les coûts liés à l'outillage. Toute modification demandée après le début de la fabrication engendre des retouches et des allongements de délai. Une analyse approfondie de la conception en amont est généralement la décision la plus économique en matière d'outillage.
Quels sont les facteurs qui influencent le prix des pièces moulées par injection rapide ?
Lorsque le coût de l'outillage est prépondérant pour les petits volumes, le prix unitaire devient crucial à mesure que la production augmente. Comprendre ses leviers permet de négocier et d'optimiser.
Coût de la résine plastique et des matériaux
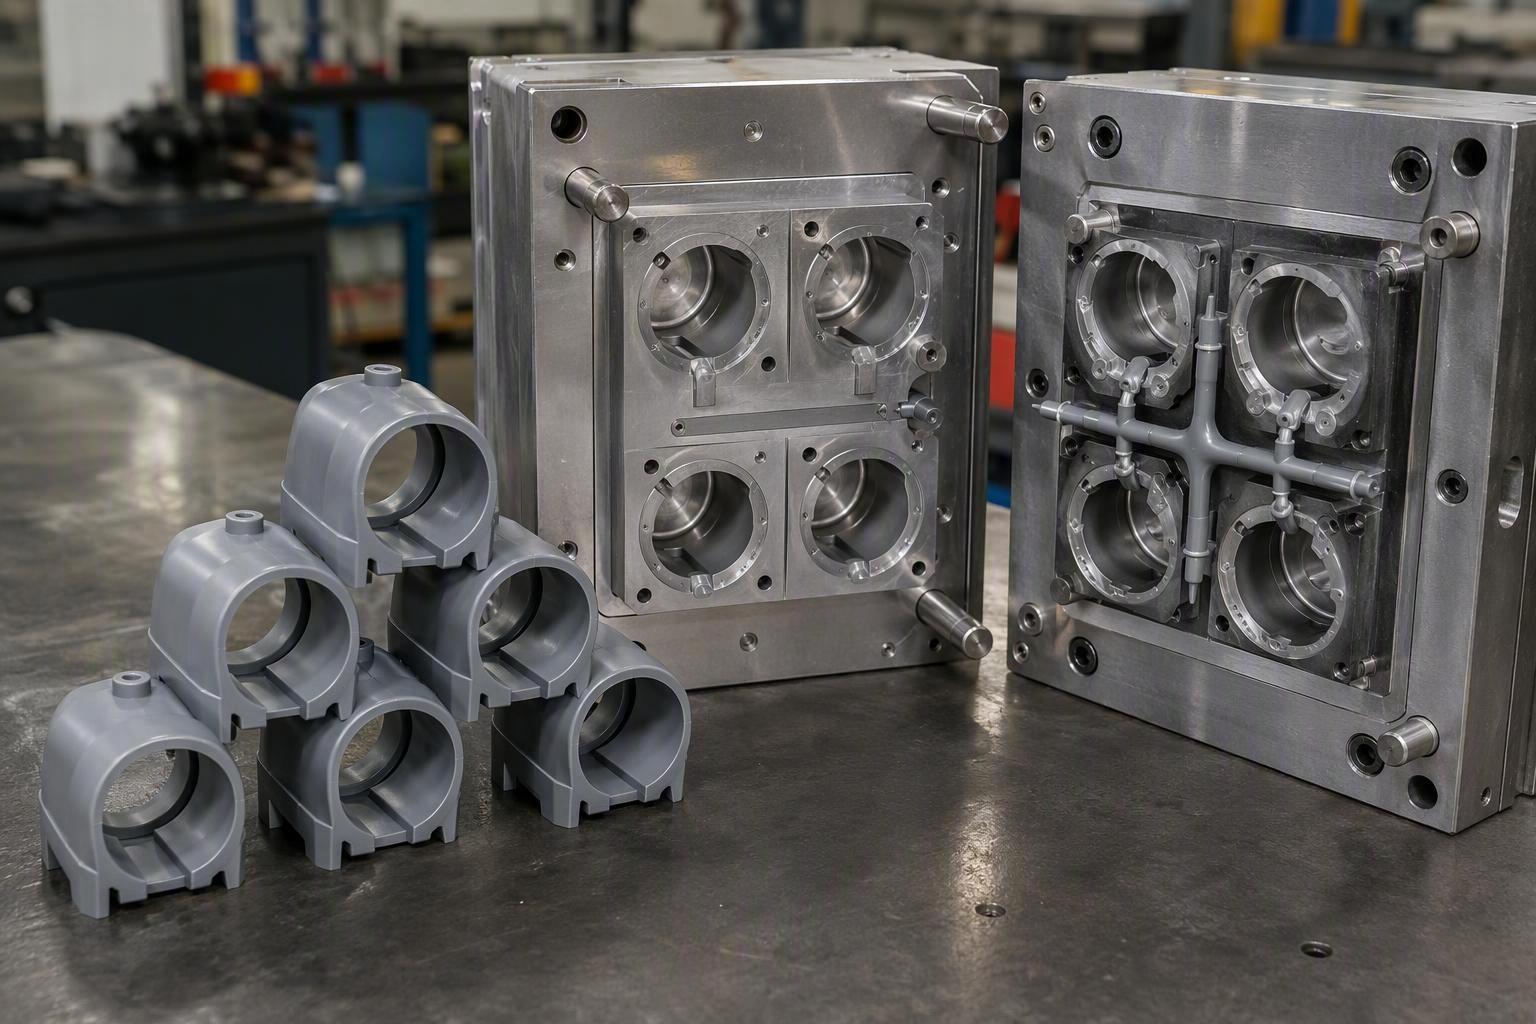
Les résines courantes sont peu coûteuses ; les résines techniques et spéciales coûtent plus cher au kilo. Le matériau représente généralement une part importante des coûts récurrents, le choix de la résine influe donc directement sur le prix unitaire. Les résines chargées ou renforcées de fibres de verre augmentent le coût du matériau et peuvent également réduire la durée de vie des outils.
Poids des pièces et utilisation des matériaux
Les pièces plus lourdes consomment davantage de résine par injection, ce qui augmente le coût. Des parois fines et uniformes réduisent la consommation de matériau et raccourcissent le temps de refroidissement. Les déchets liés aux canaux d'alimentation et aux carottes augmentent également la consommation de matériau ; la conception des canaux d'alimentation et des points d'injection influe donc sur le coût réel en résine de chaque pièce conforme.
Temps de cycle et tonnage de la machine
Le temps de cycle est un facteur déterminant du prix unitaire, car il influence fortement la production horaire de la machine ; le refroidissement occupant généralement la majeure partie du cycle. Les machines de grande taille ont des cadences horaires plus élevées, et la capacité de production nécessaire dépend de la surface prévue et de la pression d'emballage.
Nombre de caries et efficacité de production
Un plus grand nombre de cavités permet de produire davantage de pièces par cycle, réduisant ainsi le coût unitaire de la machine et du traitement une fois l'outillage amorti. En contrepartie, le coût de l'outillage est plus élevé ; il est donc important de dimensionner la cavitation en fonction de votre volume de production réel.
Frais généraux de main-d'œuvre, de rebuts et de traitement
La mise en place, l'exploitation, les contrôles qualité et la supervision de la production augmentent les coûts de chaque pièce. Les rebuts liés aux rejets de démarrage, aux carottes et aux variations de processus accroissent le coût effectif par pièce conforme ; un processus constant et validé est donc essentiel.
Opérations secondaires et finition des pièces
L'ébavurage, la peinture, l'impression, le soudage et les contrôles supplémentaires engendrent des coûts récurrents après le moulage. Lorsqu'une finition esthétique ou fonctionnelle est indispensable, il convient de l'intégrer au prix unitaire plutôt que de la considérer comme incluse.
Gamme de coûts typiques du moulage par injection rapide
Les fourchettes de prix publiées sont utiles pour établir un budget, mais elles ne sont qu'indicatives. Les devis définitifs varient en fonction de la géométrie, de l'outil, du matériau et du volume.
Gamme de coûts des outillages rapides pour l'aluminium
Les outils en aluminium sont généralement l'option la plus économique et la plus rapide. Les outils simples à cavité unique en aluminium à production rapide coûtent généralement entre 1 500 et 5 000 $, tandis que les moules à cycle rapide plus complexes peuvent coûter entre 8 000 et 15 000 $. La durée de vie de ces outils est limitée, souvent de quelques milliers à environ 20 000 à 50 000 injections selon l'alliage et la résine, ce qui explique pourquoi l'aluminium convient aux prototypes et aux petites séries.
Gamme de coûts des outils en acier P20 et en acier doux
L'acier P20 et l'acier doux pré-trempé se situent, en termes de coût et de durabilité, entre l'aluminium et l'acier trempé. Un outil P20 simple à une seule cavité coûte généralement entre 3 000 et 8 000 $, tandis que les outils de pontage plus complexes ou à cavités multiples peuvent atteindre 10 000 à 25 000 $ ou plus. La durée de vie d'un outil s'étend souvent de 10 000 à 200 000 tirs, ce qui fait du P20 un excellent choix pour les petites séries prolongées et les opérations de pontage avant la production en série.
Gamme de prix des outils en acier trempé
L'acier trempé est le matériau le plus durable, mais aussi le plus coûteux. Les moules monocavité de qualité industrielle coûtent généralement autour de 15 000 $ et peuvent atteindre 50 000 $ ou plus pour les moules multicavités complexes. Leur durée de vie est couramment de 100 000 à plus d'un million d'injections, mais les temps de fabrication sont plus longs. L'acier trempé n'est généralement justifié que lorsque le volume de production atteint un niveau optimal.
Gamme de prix typiques par pièce
Pour les petites et moyennes pièces courantes, le prix unitaire moulé se situe généralement entre 0.50 $ et 5.00 $, ce prix étant inférieur pour les pièces simples produites en grande série et supérieur pour les pièces complexes ou fabriquées avec des matériaux techniques. Le prix unitaire diminue avec le volume de production, car les coûts d'outillage et de mise en place sont répartis sur un plus grand nombre d'unités.
Comment la taille et la complexité des pièces modifient la plage
Le coût augmente avec la taille de la pièce, la complexité du moule et le nombre de détails. Une petite pièce simple à parois fines se situe dans la partie basse des fourchettes de prix, tant pour l'outillage que pour le coût unitaire, tandis qu'une grande pièce avec glissières, tolérances serrées et finition soignée se situe dans la partie haute. Indiquez ces facteurs lorsque vous comparez deux devis.
Comment utiliser les fourchettes de coûts publiées de manière responsable
Utilisez les fourchettes de prix pour vérifier la cohérence d'un devis et définir vos attentes, et non comme une norme contractuelle. Chaque pièce étant unique, seul un devis quantitatif basé sur vos données CAO, le matériau et la finition est fiable. Si une fourchette de prix publiée s'écarte sensiblement d'un devis, cet écart révèle généralement une différence de géométrie, de nombre d'empreintes, de matériau d'outillage ou de finition ; n'hésitez pas à poser des questions à ce sujet.
Délai et calendrier du moulage par injection rapide
Les coûts et les délais sont étroitement liés. Comprendre le calendrier permet d'identifier les causes des retards et de visualiser l'impact des modifications de conception sur les deux.
Revue de conception d'outils et de DFM
Le programme débute par une analyse de fabricabilité (DFM) et la conception du moule, ce qui prend généralement de quelques jours à une ou deux semaines selon la complexité de la pièce et la rapidité des retours d'information. Les décisions prises à ce stade (ligne de joint, point d'injection, dépouille, éjection) déterminent en grande partie le calendrier des étapes suivantes.
Usinage et assemblage d'outils
L'usinage et l'assemblage sur établi constituent généralement l'étape la plus longue, allant de quelques semaines pour un outil simple en aluminium à plusieurs semaines pour un moule complexe en acier. Cette étape comprend le fraisage des cavités, l'ajout des pièces latérales, le polissage et la construction du moule.
Échantillon T0, corrections et validation
Les premiers essais (T0/T1) permettent de vérifier la conformité de la pièce au plan. Le contrôle dimensionnel, les retours d'information et les corrections d'outillage sont effectués à ce stade, ce qui prend souvent une semaine, voire plus. Toute modification de conception ou de spécifications demandée après les premiers échantillons allonge le cycle.
Production et livraison finale
Après validation, la production en série des moules correspondant à votre quantité est lancée. Pour les petits volumes, cela peut ne prendre que quelques jours. Viennent ensuite l'inspection finale, l'emballage et la logistique pour la livraison des pièces. Le délai total entre la validation de la conception et la première expédition est généralement de plusieurs semaines pour les programmes rapides.
Comment les modifications de conception affectent les coûts et les délais de livraison
Les modifications avant l'outillage sont peu coûteuses ; celles après usinage (nouveaux coulisseaux, géométrie révisée, cavités retravaillées) engendrent des coûts supplémentaires de matière, de main-d'œuvre et de temps. Chaque modification tardive alourdit le budget et allonge les délais ; il est donc essentiel de finaliser la conception et d'utiliser l'analyse de fabrication (DFM) dès le début pour éviter les mauvaises surprises.
Analyse du seuil de rentabilité par rapport à l'impression 3D et à l'usinage CNC
La méthode la plus claire pour décider d'un processus est l'analyse du seuil de rentabilité : trouver la quantité à partir de laquelle le coût fixe du processus outillé, augmenté du prix unitaire inférieur, équivaut à une alternative sans outillage.
Quel est le volume de rentabilité du moulage par injection ?
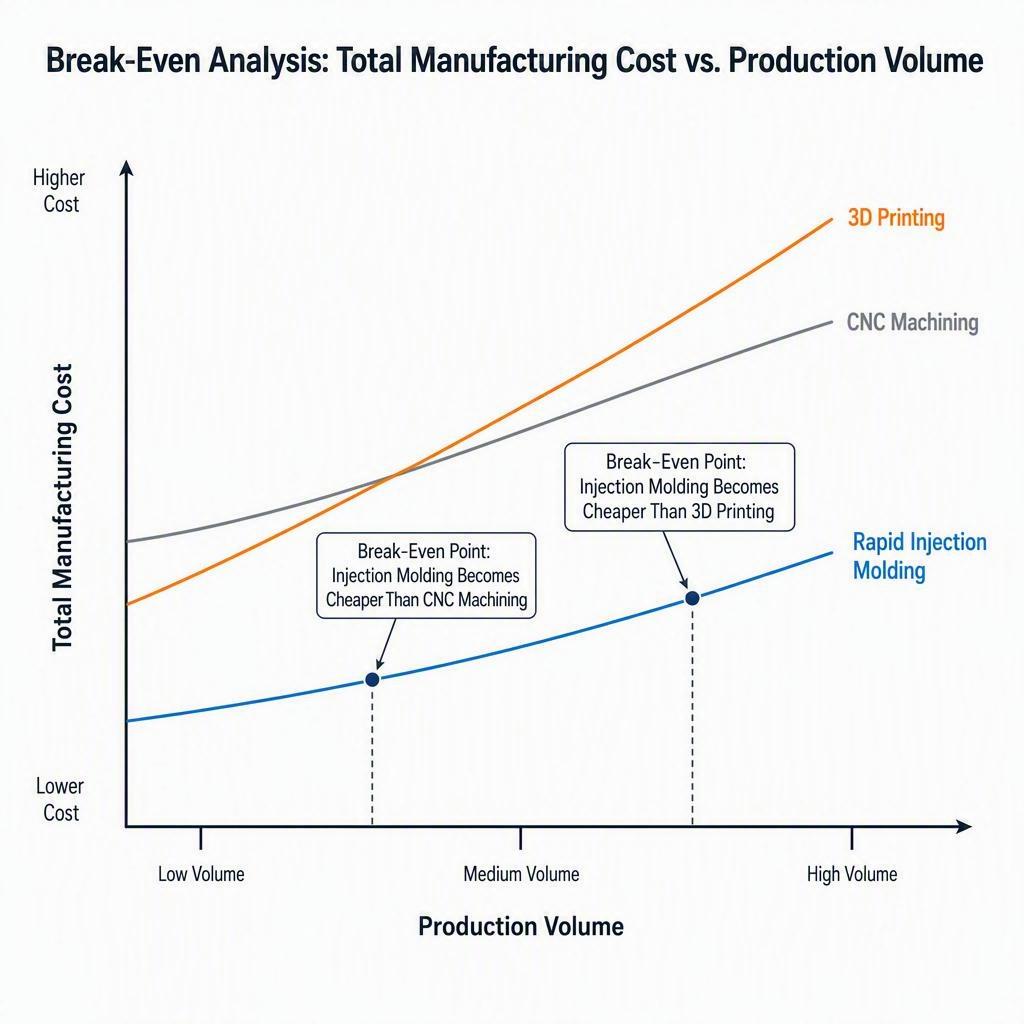
Le seuil de rentabilité correspond à la quantité de production pour laquelle le coût total du moulage par injection rapide (outillage + coût unitaire × quantité) est égal au coût total d'une alternative comme l'usinage CNC ou l'impression 3D. En dessous de ce seuil, le procédé sans outillage est généralement plus économique ; au-dessus, le moulage est plus avantageux car son coût unitaire est inférieur une fois l'outillage amorti.
La formule de base du seuil de rentabilité
Égalisez les deux coûts totaux et calculez la quantité :
Quantité seuil de rentabilité = coût d'outillage ÷ (coût par pièce alternative − coût par pièce moulée)
Par exemple, si un outil en aluminium coûte 5 000 $, une pièce imprimée 8 $ et une pièce moulée 1.50 $, le seuil de rentabilité est d'environ 5 000 $ ÷ (8.00 $ − 1.50 $) = environ 769 pièces. Au-delà de ce volume, le moulage devient la solution la plus économique.
Seuil de rentabilité vs. Impression 3D
L'impression 3D ne nécessite aucun outillage et son coût unitaire est plus élevé. Les analyses publiées situent généralement le seuil de rentabilité avec le moulage par injection entre 250 et quelques milliers de pièces pour les géométries courantes, bien que ce seuil puisse être plus élevé pour les petites pièces complexes. Pour les très faibles séries, l'impression 3D est généralement plus avantageuse ; au-delà de ce seuil, le moulage prend le relais.
Seuil de rentabilité vs. usinage CNC
L'usinage CNC évite également l'outillage, mais son coût unitaire est plus élevé que celui du moulage en grande série. Le seuil de rentabilité par rapport à l'usinage CNC se situe généralement entre quelques centaines et quelques milliers d'unités, selon le coût de l'outillage et le prix de revient de la pièce moulée. Au-delà de ce seuil, le moulage par injection amortit son outillage et est plus avantageux en termes de prix unitaire.
Outillage rapide vs. outillage de production
L'outillage rapide permet d'atteindre plus rapidement le seuil de rentabilité qu'un moule de production classique, car l'investissement initial est moindre, même si la durée de vie de l'outillage est plus courte. Pour quelques milliers de pièces seulement, un outillage rapide en aluminium ou en P20 peut être rentabilisé bien plus vite qu'un moule de production en acier coûteux.
Pourquoi le seuil de rentabilité dépend des coûts réels du projet
Le seuil de rentabilité dépend entièrement de ses intrants. Le coût de l'outillage, le coût unitaire et le prix unitaire de l'alternative influencent tous ce seuil, parfois de façon considérable. Il est donc essentiel de toujours calculer le seuil de rentabilité sur la base de votre devis précis, en incluant les coûts de finition, les rebuts et la logistique, plutôt que de se fier à une estimation approximative.
Exemples de coûts du moulage par injection rapide en fonction du volume
Des exemples concrets permettent de visualiser l'effet de volume. Les chiffres ci-dessous correspondent à des scénarios illustratifs reposant sur des hypothèses, et non à des devis pour une pièce spécifique.
Exemple de coût pour 10 000 pièces
Prenons l'exemple d'un outil simple en aluminium d'une valeur de 5 000 $ et d'un coût de moulage unitaire de 2.50 $. Le coût total de moulage s'élève donc à 5 000 $ + (2.50 $ × 500) = 6 250 $. Comparons cela à l'usinage CNC à, par exemple, 10 $ par pièce, soit 5 000 $ pour 500 pièces usinées, plus les frais de préparation. À ce faible volume, un amortissement de l'outillage de 10 $ par pièce rend les procédés alternatifs compétitifs, sauf si la qualité du moulage ou le matériau sont essentiels.
Exemple de coût pour 10 000 pièces
En utilisant le même outillage à 5 000 $ et un coût de moulage par pièce de 2.00 $, le coût total du moulage s'élève à 5 000 $ + (2.00 $ × 2 000) = 9 000 $. Face à l'usinage CNC à 8 $ par pièce (16 000 $ au total), le moulage apparaît nettement plus économique, et l'impression 3D, malgré un coût par pièce plus élevé, perd encore plus d'avantages. L'amortissement de l'outillage n'est que de 2.50 $ par pièce pour ce volume de production.
Exemple de coût pour 10 000 pièces
Augmentez la production à 10 000 pièces avec un outillage P20 plus performant à 12 000 $ et un coût de moulage par pièce de 1.20 $. Le total s'élève à 12 000 $ + (1.20 $ × 10 000) = 24 000 $. Face à l'usinage à plusieurs dollars par pièce ou à l'impression à un coût encore plus élevé, le moulage par injection est désormais nettement l'option la plus économique, et l'amortissement de l'outillage est tombé à seulement 1.20 $ par pièce.
Comment l'amortissement de l'outillage modifie le coût unitaire
Le même outil étant utilisé pour plusieurs pièces, son coût unitaire, toutes charges comprises, diminue fortement avec l'augmentation du volume de production. Dans les exemples précédents, un outil à 5 000 $ représente un surcoût de 10 $ par pièce pour 500 unités, contre seulement 0.50 $ par pièce pour 10 000 unités. C'est la principale raison pour laquelle le moulage devient moins cher à grande échelle — et pourquoi il est essentiel de toujours comparer le coût total du programme, et non le seul prix du moule.
Sensibilité au coût de l'outillage et des pièces
De petites variations dans l'outillage et le prix unitaire modifient le seuil de rentabilité. Un outil plus complexe coûte deux fois plus cher à partir de 500 pièces, mais son impact est bien moindre à partir de 10 000. À l'inverse, une différence d'un dollar par pièce devient prépondérante pour les volumes importants. Lors de la modélisation de votre projet, testez différentes hypothèses concernant l'outillage et le prix unitaire plutôt qu'une seule.
Quand le moulage par injection rapide est-il moins cher que les autres méthodes ?
Le seuil de rentabilité n'est qu'un indicateur, pas un facteur déterminant. La qualité, les matériaux, les tolérances et le calendrier sont également des éléments clés.
Quand choisir le moulage par injection rapide
Optez pour le moulage par injection rapide lorsque vous devez produire de quelques centaines à quelques milliers de pièces en résine, que vous recherchez une homogénéité et des tolérances de moulage optimales, et que vous devez commercialiser vos produits plus rapidement qu'avec un outillage traditionnel en acier. Cette technique est idéale pour la production de pièces de transition vers des volumes plus importants et pour les lancements de produits dont la conception est stabilisée.
Quand faut-il persévérer avec l'impression 3D ?
Privilégiez l'impression 3D pour les très petites séries (de l'unité à quelques dizaines ou centaines) ou lorsque la géométrie est encore en évolution et que vous privilégiez la rapidité d'itération de la conception au coût unitaire. L'impression convient également aux pièces impossibles à mouler ou pour lesquelles l'utilisation d'un outillage n'est pas encore justifiée. Ses limites résident dans un coût unitaire plus élevé et, pour certains procédés, des propriétés des matériaux moins performantes.
Quand l'usinage CNC est peut-être préférable
L'usinage CNC peut s'avérer plus avantageux lorsqu'il s'agit de produire en petite série des pièces robustes et précises dimensionnellement à partir de barres pleines, notamment pour des matériaux difficiles à mouler par injection ou lorsqu'on souhaite éviter les délais de fabrication des outillages. C'est également un excellent choix pour les petites séries, lorsque le coût d'usinage reste inférieur au coût amorti du moulage.
Lorsque l'analyse porte sur l'usinage, demandez un devis pour les deux options auprès d'une seule et même équipe d'ingénierie. LKprototype réalise l'usinage CNC de prototypes et de pièces en fraisage et tournage 3, 4 et 5 axes au sein du même atelier que le moulage par injection rapide. Vous pouvez ainsi comparer le coût et la tolérance sur une même pièce sans avoir à jongler avec plusieurs fournisseurs.
Quand investir dans l'outillage de production
Optez pour un outillage de production renforcé lorsque le volume de production est suffisamment élevé pour rentabiliser un outil à longue durée de vie (souvent plusieurs dizaines de milliers de pièces) ou lorsque vous avez besoin de cycles de production ultra-rapides et d'une durabilité maximale sur des programmes pluriannuels. L'outillage rapide peut servir de solution transitoire pendant la validation de la demande.
Pourquoi le seuil de rentabilité n'est pas le seul facteur de décision
Un procédé moins coûteux n'est pas forcément le plus adapté. Les délais de livraison, la disponibilité des matériaux, les tolérances, la durabilité des outils, la flexibilité des quantités minimales de commande et la tolérance au risque de votre équipe sont autant d'éléments à prendre en compte. Calculez le seuil de rentabilité, puis évaluez les facteurs non liés au coût avant de vous engager.
Comment réduire les coûts du moulage par injection rapide
Les leviers ci-dessous permettent d'influencer les coûts de manière prévisible et méritent d'être examinés avec tout fournisseur.
Appliquer la conception pour la fabrication (DFM) avant la conception de l'outil
Avant la découpe du moule, il est essentiel de prendre en compte le dépouillement, l'épaisseur des parois, les lignes de joint et l'emplacement du point d'injection. Une bonne conception pour la fabrication (DFM) réduit le temps d'usinage, les risques liés à l'outillage et le risque de corrections coûteuses après la fabrication.
Tolérances dimensionnelles et exigences esthétiques
Spécifiez uniquement les tolérances et la finition dont vous avez réellement besoin. Des tolérances plus strictes que nécessaire et des finitions superficielles augmentent les coûts d'usinage et de polissage. Lisser les surfaces cachées est une solution économique à faible risque.
Choisir le bon matériau d'outillage
Adaptez le matériau de l'outillage au volume de production et à la résine prévus. L'aluminium convient aux prototypes et aux productions de pontage de courte durée ; l'acier doux P20 est adapté aux petites séries prolongées ; l'acier trempé n'est rentable qu'en grande série. Choisir un outillage surdimensionné représente un gaspillage d'argent.
Réduire la complexité inutile des moules
Simplifiez les contre-dépouilles, les glissières, les élévateurs et autres mécanismes lorsque la conception le permet. Chaque élément mobile augmente les coûts d'outillage et les risques ; il est donc conseillé de les contourner autant que possible sans compromettre la fonctionnalité.
Optimiser le nombre de cavités pour le volume attendu
Adaptez la taille des cavités à la demande réelle. Un outil multicavité augmente le coût d'outillage mais réduit le coût de traitement par pièce ; privilégiez donc le nombre de cavités qui minimise le coût total du programme pour la quantité prévue plutôt que le débit maximal possible.
Confirmer les exigences en matière de matériaux et de finitions au plus tôt
Le choix de la résine et de la finition avant l'outillage permet d'éviter les retouches et les nouvelles demandes de devis. La qualité du matériau influe sur le prix unitaire et l'usure de l'outillage ; il est donc essentiel de la définir au plus tôt et d'éviter tout changement après la fabrication de l'outillage.
Demande de tarification en fonction de la quantité
Demandez un devis basé sur les volumes que vous prévoyez de produire, et non sur un volume ponctuel. Un devis détaillé vous permettra de suivre l'évolution du prix unitaire, de l'amortissement de l'outillage et du seuil de rentabilité, afin de planifier vos réapprovisionnements et votre montée en puissance en toute transparence.
Comparez le coût total du programme, et non seulement le prix unitaire.
Un prix unitaire bas peut masquer des coûts d'outillage élevés, et un prix de moule bas peut cacher des coûts de finition importants. Comparez le coût total de l'outillage et le prix unitaire en fonction de vos volumes, des opérations secondaires et de la logistique pour prendre une décision éclairée.
Liste de contrôle des coûts du moulage par injection rapide pour les acheteurs
Utilisez cette liste de contrôle pour vous assurer que les coûts sont comparés équitablement avant de prendre votre décision.
Géométrie, matériau et quantité des pièces
Les dimensions globales et l'épaisseur des parois sont-elles définies ?
Le matériau est-il définitif et a-t-il une incidence sur l'usure des outils ou sur leur prix ?
Quelle est la quantité réaliste — une seule exécution ou une accumulation au fil du temps ?
Les tolérances sont-elles indiquées là où elles sont réellement importantes ?
Exigences en matière d'outillage, de finition et de qualité
Quel matériau d'outil correspond au nombre de tirs prévu ?
Les contre-dépouilles et les actions latérales sont-elles minimisées ?
Quelle finition, texture ou peinture est réellement nécessaire ?
Quels contrôles qualité et rapports la pièce nécessite-t-elle ?
Hypothèses relatives à la livraison, à la logistique et au coût total
Quelle est la date de livraison requise pour le premier envoi ?
Quels sont les frais d'emballage, de transport et de douane à prévoir ?
Les opérations de finition et secondaires sont-elles incluses dans le prix par pièce ?
Le fournisseur propose-t-il des prix dégressifs en fonction des volumes que vous avez commandés ?
FAQ sur les coûts du moulage par injection rapide
Combien coûte le moulage par injection rapide ?
Il n'y a pas de chiffre unique. Prévoyez un coût d'outillage rapide allant d'environ 1 000 $ à plus de 50 000 $ selon le matériau et la complexité de l'outillage, et un prix unitaire variant de moins d'un dollar à plusieurs dollars. Le coût total correspond au coût de l'outillage, auquel s'ajoute le prix unitaire multiplié par la quantité.
Combien coûte un outillage pour injection rapide ?
Les outils rapides en aluminium coûtent généralement entre 1 500 et 8 000 dollars pour les pièces simples, les outils en acier doux P20 coûtent entre 3 000 et 25 000 dollars environ, et les outils en acier trempé commencent aux alentours de 15 000 dollars et leur prix augmente en fonction de la complexité et du nombre de cavités.
Combien coûte une pièce moulée par injection ?
Les prix unitaires typiques varient d'environ 0.50 $ à 5.00 $ pour les petites et moyennes pièces avant finition, en fonction de la résine, du poids, du temps de cycle, du nombre de cavités et du volume, car l'outillage est amorti sur toute la production.
Quels sont les facteurs qui influencent le coût du moulage par injection rapide ?
Les principaux facteurs déterminants sont la taille et la complexité des pièces, les contre-dépouilles et les actions latérales, le matériau et la durée de vie de l'outil, le nombre de cavités, le refroidissement et la conception du point d'injection, la finition de surface et les modifications de conception apportées avant ou après l'outillage.
Comment le volume influence-t-il le coût du moulage par injection ?
Un volume de production plus important réduit le coût unitaire total, car les coûts fixes d'outillage sont répartis sur un plus grand nombre d'unités. Un outil à 5 000 $ représente un surcoût de 10 $ par pièce pour 500 unités, contre seulement 0.50 $ par pièce pour 10 000 unités.
À quel moment le moulage par injection devient-il rentable ?
Le moulage par injection devient généralement rentable lorsque la quantité atteint quelques centaines à quelques milliers de pièces, où l'amortissement de l'outillage diminue suffisamment pour surpasser les alternatives sans outillage comme l'usinage CNC ou l'impression 3D en termes de coût unitaire.
Comment calcule-t-on le volume de seuil de rentabilité du moulage par injection ?
Divisez le coût de l'outillage par les économies réalisées par pièce par rapport à une solution alternative : seuil de rentabilité = outillage ÷ (économies par pièce pour la solution alternative − économies par pièce moulée). À cette quantité, les deux coûts totaux sont égaux.
Le moulage par injection rapide est-il moins cher que l'usinage CNC ?
Cela dépend de la quantité. Pour des volumes modestes, l'usinage CNC sans outillage est souvent plus économique ; au-delà du seuil de rentabilité, le moulage par injection rapide l'emporte car son prix unitaire inférieur est compensé par l'amortissement de l'outillage.
Le moulage par injection rapide est-il moins cher que l'impression 3D ?
Pour les très faibles volumes, l'impression 3D est généralement plus économique car elle ne nécessite aucun outillage. Au-delà d'un certain volume de production (souvent de quelques centaines à quelques milliers de pièces), le moulage par injection rapide devient l'option la plus économique.
Comment puis-je réduire les coûts du moulage par injection rapide ?
Appliquez les principes de fabrication (DFM) dès le début, assouplissez les tolérances et les finitions inutiles, choisissez le bon matériau d'outillage, simplifiez la géométrie du moule, dimensionnez correctement les cavités, confirmez le matériau au plus tôt et demandez une tarification basée sur la quantité afin de comparer le coût total du programme plutôt que le prix unitaire uniquement.
Conclusion : Utilisez le coût total et le seuil de rentabilité pour choisir le processus approprié.
Le moulage par injection rapide s'impose comme une solution intermédiaire entre le prototypage et la production en série, alliant qualité de moulage et outillage compact et rapide. Son choix dépend moins d'un seul chiffre que de l'interaction entre le coût de l'outillage, le prix unitaire et le volume de production. Modélisez le coût total, comparez le seuil de rentabilité à vos alternatives réelles et tenez compte du planning et des besoins en matériaux, en plus du prix. Si vos quantités et géométries orientent vers des pièces moulées et que vous souhaitez une analyse de fabrication (DFM) et un devis basé sur les quantités plutôt qu'un prix forfaitaire, LKprototype propose un outillage rapide et le moulage par injection en petites séries, avec un accompagnement technique pour une comparaison objective des coûts.