نمونه اولیه LK
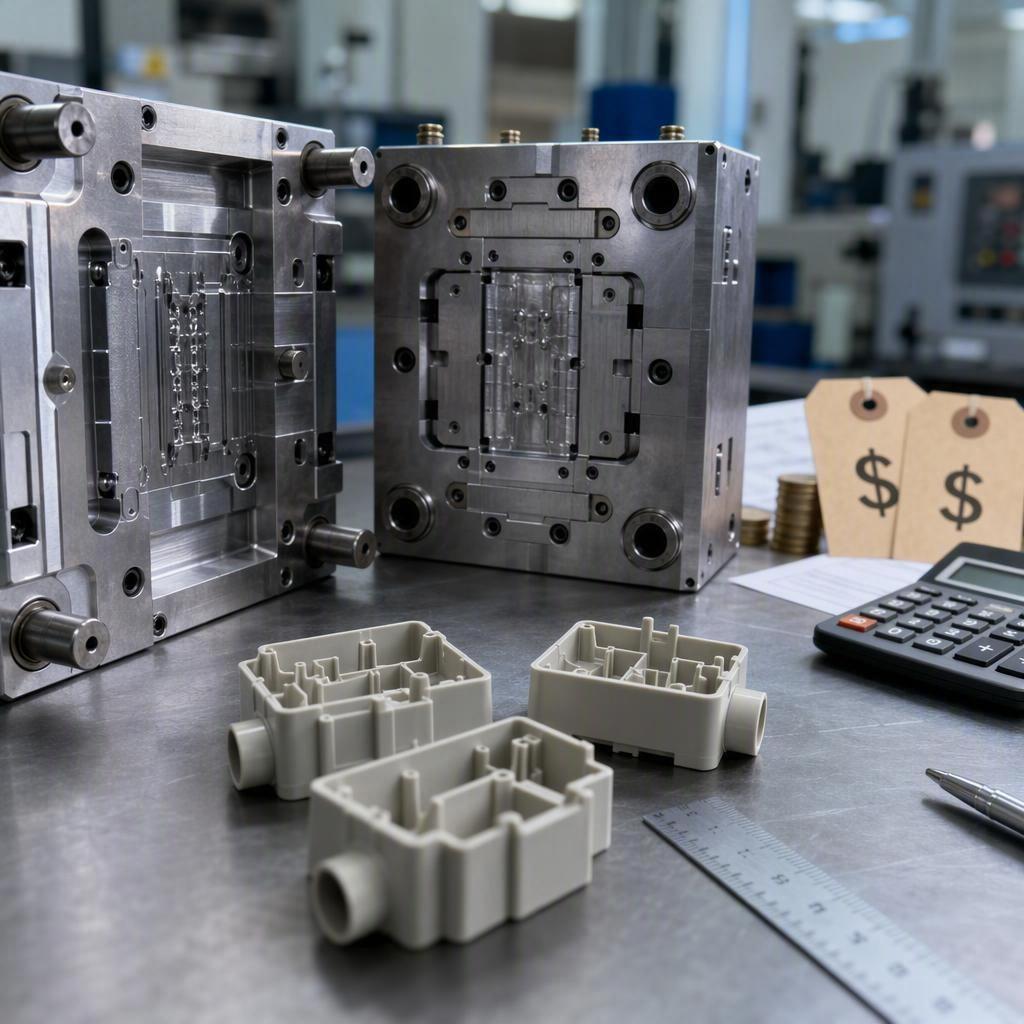
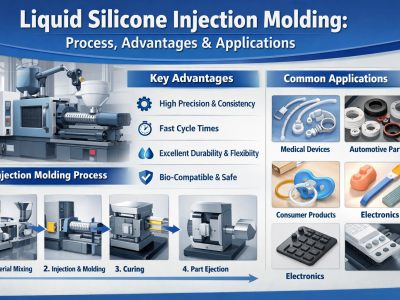
اگر در حال ارزیابی این هستید که آیا قالبگیری تزریقی سریع با برنامه شما مطابقت دارد یا خیر، پاسخ صادقانه این است که هیچ قیمت واحدی وجود ندارد. هزینه به یک سرمایهگذاری یکباره برای ابزارسازی و یک قیمت تکرارشونده برای هر قطعه تقسیم میشود و این تقسیمبندی تعیین میکند که آیا این فرآیند در حجم شما منطقی است یا خیر. این راهنما ساختار هزینه را تجزیه و تحلیل میکند و نحوه مدلسازی نقطه سربهسر در برابر ماشینکاری CNC و چاپ سهبعدی را نشان میدهد.
کلاهبرداریهای کلیدی
هزینه قالبگیری تزریقی سریع دو بخش دارد: ابزار غیرتکرارشونده (NRE) به علاوه قیمت تکرارشونده برای هر قطعه که شامل مواد، زمان ماشینکاری و پرداخت نهایی میشود.
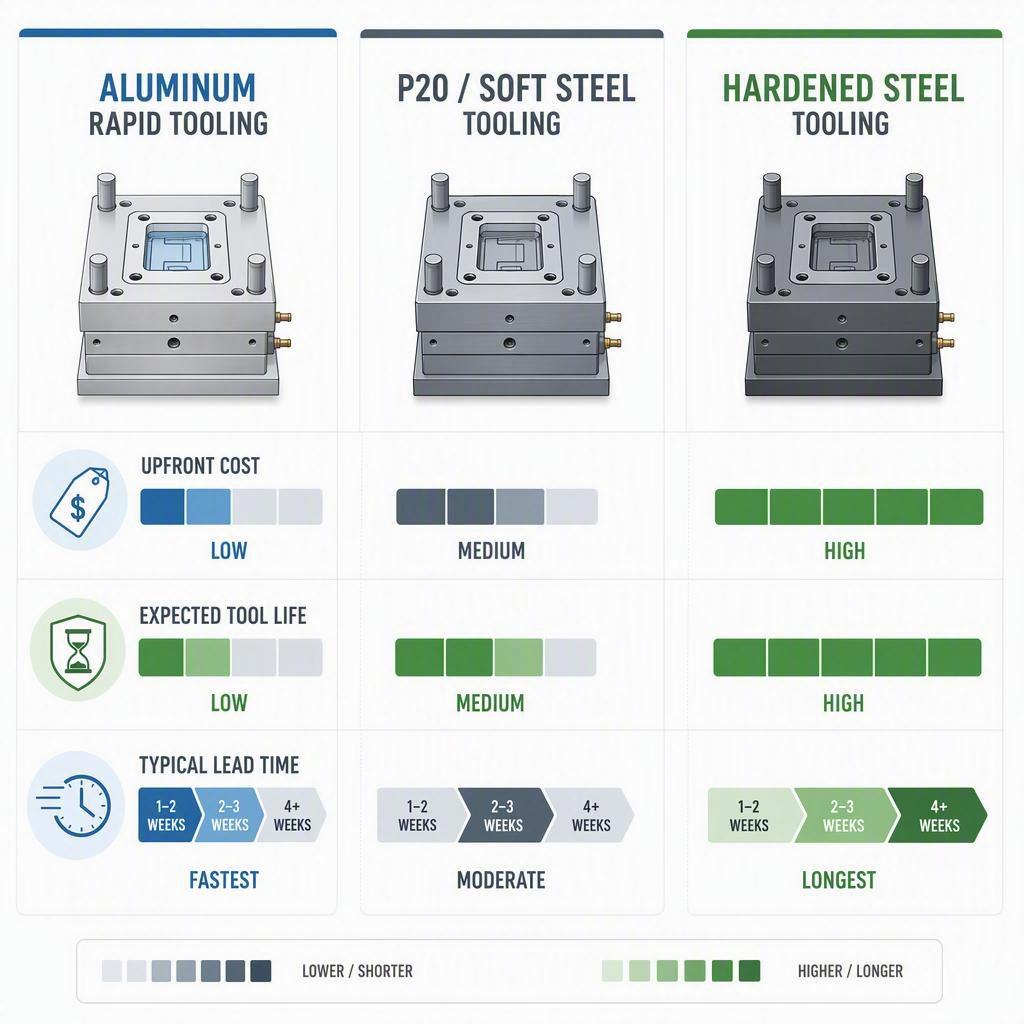
ابزارآلات سریع آلومینیومی ارزانترین و سریعترین هستند اما عمر ابزار محدودی دارند؛ فولاد نرم/P20 در حد وسط قرار دارد؛ فولاد سختشده بادوامترین و گرانترین است.
حجم سر به سر جایی است که ابزار ثابت به علاوه هزینه ارزانتر برای هر قطعه، جایگزین بدون ابزار را شکست میدهد - معمولاً در تعداد کم صدها تا هزاران قطعه، بسته به هندسه.
محدودههای هزینه منتشر شده جهتدار هستند، نه استاندارد؛ همیشه برای قطعه واقعی خود، قیمتگذاری مبتنی بر تعداد را اعتبارسنجی کنید.
پاسخ سریع: هزینه قالبگیری تزریقی سریع چقدر است؟
به طور کلی، انتظار میرود ابزارسازی سریع از تقریباً ۱۰۰۰ تا بیش از ۵۰۰۰۰ دلار و قیمت هر قطعه از زیر یک دلار تا چند دلار، قبل از پرداخت نهایی و لجستیک، متغیر باشد. یک ابزار آلومینیومی کوچک تک حفرهای ممکن است ۱۵۰۰ تا ۵۰۰۰ دلار قیمت داشته باشد، در حالی که یک ابزار پل فولادی نرم یا P20 میتواند ۵۰۰۰ تا ۲۵۰۰۰ دلار یا بیشتر قیمت داشته باشد. یک ابزار تولید سختکاری شده از قیمت بالاتری، اغلب ۱۵۰۰۰ دلار و بالاتر، شروع میشود. قیمت نهایی هر قطعه شما به جنس، وزن، زمان چرخه و کمیت بستگی دارد.
اجزای هزینه معمول قالبگیری تزریقی سریع
هر نقل قول مربوط به قالبگیری تزریقی سریع به چند بخش قابل پیشبینی تقسیم میشود:
هزینههای مهندسی (ابزارسازی) غیرتکرارشونده ، که شامل طراحی قالب، DFM، ماشینکاری و اعتبارسنجی میشود.
هزینه مواد ، برابر با قیمت رزین ضربدر وزن شات مورد استفاده در هر قطعه.
هزینه پردازش ، که توسط نرخ ساعتی ماشین، زمان چرخه و تعداد حفرهها تعیین میشود.
دستمزد و سربار ، شامل راهاندازی، جابجایی و بازرسی کیفیت.
عملیات ثانویه ، مانند برش، پرداخت، رنگآمیزی یا چاپ.
تدارکات برای تحویل، بستهبندی و هرگونه حمل و نقل.
هزینه ابزارسازی در مقابل هزینه هر قطعه
ابزارسازی را به عنوان یک هزینه ورودی یکباره و قیمت قطعه را به عنوان هزینه تکرارشونده در نظر بگیرید. در حجم کم، ابزارسازی بر کل هزینه غلبه دارد. با افزایش کمیت، قیمت هر قطعه - بهویژه مواد و زمان چرخه - به عامل تعیینکننده تبدیل میشود. هنگام مقایسه قیمتها، هرگز فقط به قیمت واحد نگاه نکنید. ابزارسازی مستهلکشده، هزینه واقعی هر قطعه را به طرز چشمگیری تغییر میدهد.
چرا هیچ قیمت استاندارد واحدی وجود ندارد؟
هزینه قالبگیری تزریقی سریع به اندازه قطعه، پیچیدگی قالب، جنس، نوع ابزار، تلرانسها، پرداخت و حجم بستگی دارد. دو قطعه که از نظر ظاهری مشابه هستند، میتوانند از نظر ابزارآلات به میزان زیادی متفاوت باشند. به همین دلیل است که راهنماییهای معتبر به جای ذکر یک عدد جهانی، محدودهها و نامهای محرکها را ارائه میدهند.
چه زمانی قالبگیری تزریقی سریع از نظر مالی منطقی است؟
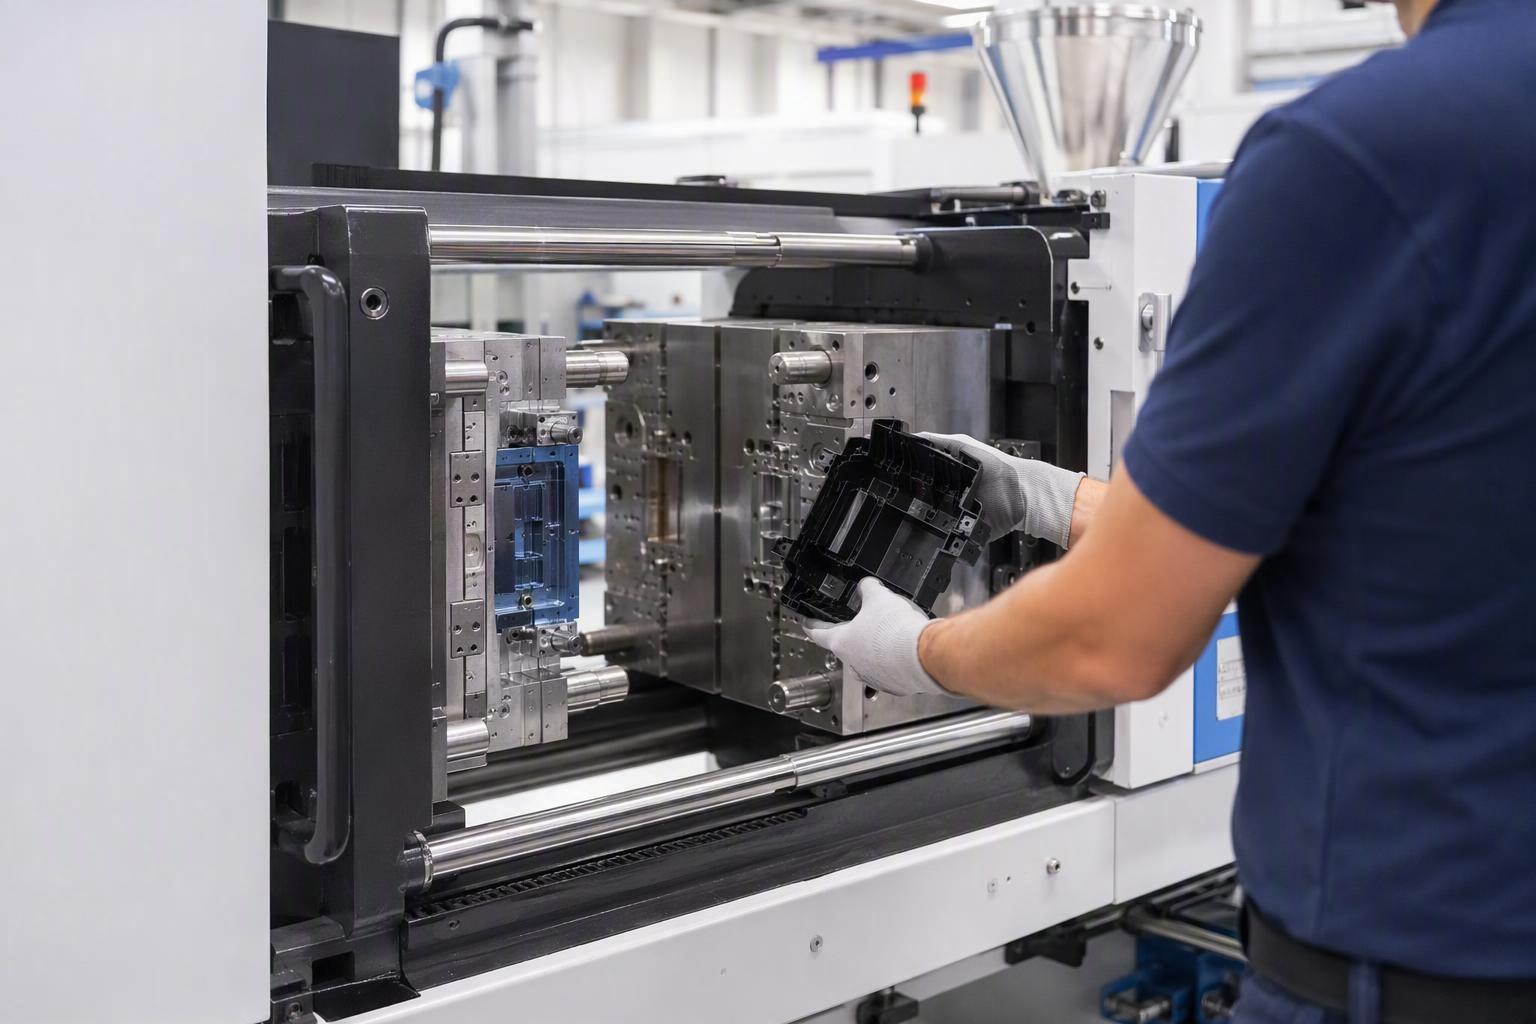
قالبگیری تزریقی سریع ابزاری برای هر حجم تولیدی نیست. این ابزار جایگاه خود را در طیف خاصی بین نمونهسازی اولیه و ابزار تولید کامل به دست میآورد و زمانی که به قطعات قالبگیری شده واقعی در مقادیر متوسط و در یک برنامه زمانی کوتاه نیاز دارید، بیشترین جذابیت را دارد.
نمونه اولیه برای افزایش تیراژ تولید
وقتی طراحی شما تثبیت شد و به قطعات کاربردی در قالب رزینی تولیدی نیاز دارید - نه فقط یک قطعهی یکبار مصرف - ابزارآلات سریع آلومینیومی یا فولادی نرم، پلی را فراهم میکنند. این ابزارها به شما امکان میدهند قبل از اینکه به یک قالب تولیدی گرانقیمت متعهد شوید، تناسب، عملکرد، رفتار مواد و مونتاژ را در طول آزمایش یا راهاندازی اولیه تأیید کنید.
اگر حتی یک ابزار فلزی کوچک بیش از نیاز خلبان شما به نظر برسد، یک مرحله میانی نرمتر، یک گام پایینتر در همان طیف قرار میگیرد. ریختهگری خلاء، پلیاورتان مهندسی را در قالب سیلیکونی تولید شده از یک نمونه اصلی چاپ شده یا ماشینکاری شده میریزد و با کسری از هزینه یک ابزار فلزی، دوازده تا چند صد قطعه کاربردی تولید میکند. این به شما امکان میدهد قبل از صرف هزینه برای ابزار قالبگیری تزریقی، تناسب، پرداخت و مونتاژ را تأیید کنید.
تولید کم حجم و عرضه به بازار
برای تیراژهای کم از صدها تا هزاران عدد، قالبگیری تزریقی سریع اغلب از نظر هزینه واحد، هم از ماشینکاری CNC و هم از چاپ سهبعدی پیشی میگیرد، ضمن اینکه کیفیت قالبگیری را حفظ میکند. این روش برای عرضه محدود محصولات، عرضه منطقهای، قطعات یدکی و آزمایشهایی که هنوز یک ابزار فولادی با عمر طولانی را توجیه نمیکنند، بسیار مناسب است.
الزامات مواد و عملکرد
از آنجا که قالبگیری تزریقی از رزینهای مهندسی استاندارد استفاده میکند، برای قطعاتی که به خواص مکانیکی، حرارتی یا نظارتی خاص و کیفیت ثابت در هر قطعه نیاز دارند، مناسب است. اگر قطعه شما باید با الیاف شیشه تقویت شود یا با شرایط عملیاتی دشوار سازگار باشد، رزین قالبگیری شده - به جای یک جایگزین چاپ شده یا ریختهگری شده - ممکن است تنها مسیر عملی باشد.
پایداری طراحی و تقاضای مورد انتظار
ابزارسازی سریع زمانی که هندسه تا حد زیادی ثابت است، اقتصادیترین روش است. تغییرات مکرر در طراحی، ارزش هر ابزاری را کاهش میدهد. قبل از سرمایهگذاری، تقاضای مورد انتظار خود و احتمال تجدیدنظر در کوتاهمدت را تأیید کنید. اگر حجم کار کم و میزان تغییر در طراحی زیاد باشد، فرآیند بدون ابزار ممکن است عاقلانهتر باشد.
ساختار هزینه قالبگیری تزریقی سریع
این به شما کمک میکند تا نحوهی انباشت هزینهها را رسمی کنید تا بتوانید گزینهها را مقایسه کرده و نقطهی سربهسر را محاسبه کنید.
ابزارسازی سریع و هزینههای NRE
ابزارسازی بزرگترین مورد اولیه و بزرگترین منبع اختلاف قیمت است. این شامل طراحی DFM و قالب، پایه قالب، ماشینکاری حفره، مکانیزمهای جانبی یا بالابر و آزمایش میشود. قیمت با پیچیدگی ویژگی، تعداد حفره و جنس ابزاری که انتخاب میکنید افزایش مییابد زیرا هر کدام بر زمان ماشینکاری و تلاش مهندسی تأثیر میگذارند.
هزینههای تولید هر قطعه
هزینههای دورهای از مواد، زمان ماشین، نیروی کار و سربار ناشی میشود. زمان ماشین حاصل ضرب نرخ ساعتی پرس و زمان چرخه تقسیم بر تعداد حفرهها است. مواد برابر است با قیمت رزین در واحد وزن ضربدر وزن قطعه (و راهگاه). ضایعات و ناکارآمدی فرآیند، سربار کمی به هر قطعه خوب اضافه میکند.
هزینههای اضافی تکمیل، بازرسی و لجستیک
الزامات ظاهری مانند بافت، رنگآمیزی یا چاپ، به علاوه بازرسی و بستهبندی، به هزینه واحد میافزایند. لجستیک هم بر ابزارآلات و هم بر مجموع هر قطعه تأثیر میگذارد. این موارد را هنگام مقایسه هزینه کل برنامه به جای قیمت قالب خام، در نظر بگیرید.
فرمول ساده هزینه کل
یک روش واضح برای مقایسه، جمع کردن هزینههای یکباره و هزینههای دورهای است:
کل هزینه برنامه = ابزار + (قیمت هر قطعه × تعداد)
این فرمول، مبنای هر تصمیمی برای نقطه سر به سر زیر است. ابزارآلات، قیمت هر قطعه و تعداد را در واحدهای یکسان نگه دارید و پرداخت و لجستیک را در صورت اهمیت، صریحاً اضافه کنید.
استهلاک ابزارآلات به ازای هر قطعه
توزیع ابزار در طول تولید، استهلاک را به دست میدهد: هزینه ابزار را بر تعداد تقسیم کنید و آن را به قیمت هر قطعه اضافه کنید تا هزینه واحد کاملاً محاسبه شده به دست آید. در تولید ۵۰۰ قطعه، یک ابزار ۵۰۰۰ دلاری، ۱۰ دلار به ازای هر قطعه اضافه میکند. در تولید ۱۰۰۰۰ قطعه، همان ابزار فقط ۰.۵۰ دلار به ازای هر قطعه اضافه میکند. به همین دلیل است که هزینه واحد قالبگیری با افزایش حجم تولید به شدت کاهش مییابد.
چه چیزی هزینه ابزار قالبگیری تزریقی سریع را افزایش میدهد؟
بیشتر تغییرات در قیمت ابزارسازی سریع ناشی از تعداد انگشتشماری از تصمیمات مهندسی است که شما در مراحل اولیه کنترل میکنید.
اندازه قطعه و پیچیدگی قالب
قطعات بزرگتر به قالبهای بزرگتر و ماشینکاری بیشتری نیاز دارند که هزینه را افزایش میدهد. پیچیدگی حتی بیشتر اهمیت دارد: کششهای عمیق، دیوارههای نازک، هستههای پیچیده و گوشههای تنگ، سختی ماشینکاری و ریسک ابزار را افزایش میدهند. ماشینهای با هندسه سادهتر، سریعتر و هزینه کمتری دارند.
آندرکات، اسلایدها، لیفترها و ایجکشن
برشهای زیرین، ابزار را مجبور میکنند تا از اقدامات جانبی، بالابرها یا هستههای در حال فروپاشی برای آزاد کردن قطعه استفاده کند. هر مکانیزم متحرک، ماشینکاری، مونتاژ و ریسک را افزایش میدهد - و هم هزینه و هم زمان تولید را افزایش میدهد. خطوط جدایش و بیروناندازی اغلب میتوانند به گونهای طراحی شوند که از این ویژگیها جلوگیری یا به حداقل برسند.
جنس قالب و عمر ابزار
آلومینیوم به سرعت و ارزان ماشینکاری میشود اما سریعتر فرسوده میشود؛ فولاد P20/نرم با هزینه متوسط، دوام بیشتری دارد؛ فولاد سختشده بادوامترین و کندترین نوع ساخت است. مادهای را انتخاب کنید که با تعداد شات مورد انتظار و میزان سایندگی رزین مطابقت داشته باشد، زیرا رزینهای ساینده قالبگیری یا پرشده با شیشه، ابزارهای نرم را سریعتر فرسوده میکنند.
تعداد حفرهها و پیکربندی قالب
یک ابزار تک حفرهای ارزانترین است اما در هر چرخه یک قطعه تولید میکند. ابزارهای دو، چهار یا هشت حفرهای قیمت ابزار را افزایش میدهند در حالی که هزینه چرخه هر قطعه را کاهش میدهند. حفرهها را با حجم مورد انتظار مطابقت دهید تا اینکه به حداکثر توان عملیاتی که نیازی به آن ندارید، برسید.
طراحی خنککاری، گیتینگ و قالب
خنککاری خوب زمان چرخه را کوتاه میکند، اما مسیرهای خنککاری منطبق یا پیچیده هزینه بیشتری برای ماشینکاری دارند. محل قرارگیری گیت و طراحی راهگاه بر کیفیت پر شدن، زمان چرخه و محل قرارگیری علائم ظاهری تأثیر میگذارد. این انتخابها هزینه ابزار را در مقابل صرفهجویی در هر قطعه، معامله میکنند.
الزامات پرداخت سطح و زیبایی
پرداخت، بافتدهی و پرداختهای براق یا مخملی نیاز به ابزارکاری اضافی و زمان تولید طولانیتری دارند. اگر قطعه از دید پنهان است یا نیازی به ظاهر زیبا ندارد، سادهسازی الزامات پرداخت یکی از سریعترین راهها برای کاهش هزینههای ابزارسازی است.
تغییرات DFM قبل از ابزارسازی
تغییرات طراحی برای قابلیت تولید که قبل از برش قالب انجام میشوند - مانند تنظیم زاویه برش، ضخامت دیواره یا خط جدایش - ریسک و هزینه ابزارسازی را کاهش میدهند. هر تغییری که پس از شروع ابزارسازی درخواست میکنید، به دوبارهکاری و برنامهریزی میافزاید. بررسی کامل DFM از قبل معمولاً ارزانترین تصمیم ابزارسازی است که میتوانید بگیرید.
چه چیزی قیمت قطعات قالبگیری تزریقی سریع را تعیین میکند؟
در جایی که ابزارسازی در تیراژ پایین حرف اول را میزند، قیمت هر قطعه هر چه سطح تولید بالاتر برود، اهمیت بیشتری پیدا میکند. درک اهرمهای آن به شما امکان مذاکره و بهینهسازی را میدهد.
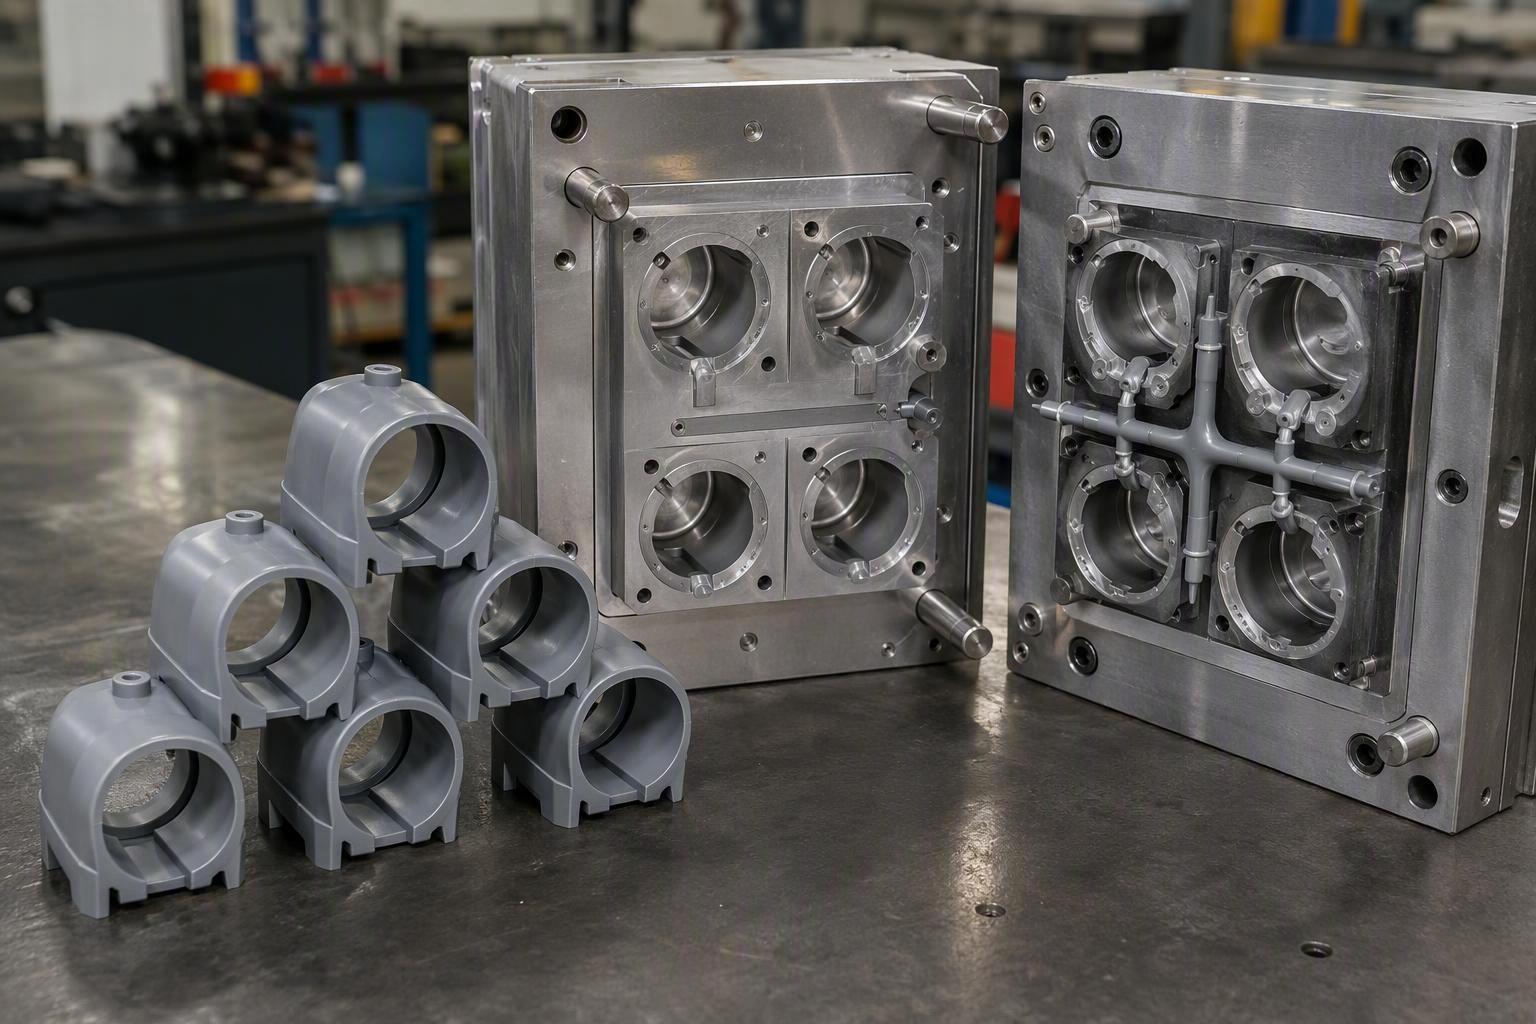
هزینه رزین پلاستیکی و مواد
رزینهای معمولی ارزان هستند؛ رزینهای مهندسیشده و تخصصی هزینه بیشتری در هر پوند دارند. جنس ماده معمولاً جزء اصلی هزینههای دورهای است، بنابراین انتخاب رزین مستقیماً قیمت واحد را تغییر میدهد. انواع پرشده یا تقویتشده با شیشه هزینه مواد را افزایش میدهند و همچنین میتوانند عمر ابزار را کوتاه کنند.
وزن قطعه و میزان استفاده از مواد
قطعات سنگینتر در هر تزریق رزین بیشتری مصرف میکنند و هزینه را افزایش میدهند. دیوارههای نازک و یکنواخت، مصرف مواد را کاهش داده و زمان خنکسازی را کوتاه میکنند. ضایعات راهگاه و اسپرو نیز مصرف مواد را افزایش میدهند، بنابراین طراحی گیت و راهگاه بر میزان رزین واقعی هر قطعه خوب تأثیر میگذارد.
زمان چرخه و تناژ ماشین
زمان چرخه یکی از قویترین اهرمها در قیمت هر قطعه است زیرا تعیین میکند که یک دستگاه در هر ساعت چند قطعه میسازد؛ خنکسازی معمولاً بیشتر چرخه را اشغال میکند. دستگاههای بزرگتر نرخ ساعتی بالاتری دارند و تناژ مورد نیاز شما به مساحت پیشبینیشده و فشار بستهبندی بستگی دارد.
تعداد حفرهها و راندمان تولید
حفرههای بیشتر، تعداد قطعات در هر چرخه را افزایش میدهند و هزینه ماشینآلات و پردازش را پس از مستهلک شدن ابزار، افزایش میدهند. در عوض، هزینه ابزار بالاتر است، بنابراین کاویتاسیون باید با حجم تولید واقعی شما مطابقت داشته باشد.
سربار نیروی کار، ضایعات و فرآیند
راهاندازی، بهرهبرداری، بررسیهای کیفی و نظارت بر کف، سربار هر قطعه را افزایش میدهد. ضایعات ناشی از رد شدن در هنگام راهاندازی، اسپروها و تغییرات فرآیند، هزینه مؤثر به ازای هر قطعه خوب را افزایش میدهد، بنابراین فرآیند منسجم و معتبر اهمیت دارد.
عملیات ثانویه و پرداخت قطعات
برش، پلیسهگیری، رنگآمیزی، چاپ، جوشکاری و بازرسیهای اضافی، هزینههای دورهای پس از قالبگیری را افزایش میدهند. هنگامی که پرداخت ظاهری یا عملکردی الزامی است، آن را در قیمت هر قطعه لحاظ کنید، نه اینکه فرض کنید شامل آن میشود.
محدودههای معمول هزینههای قالبگیری تزریقی سریع
محدودههای منتشر شده برای بودجهبندی مفید هستند، اما آنها را به عنوان یک جهت در نظر بگیرید. قیمتهای واقعی با توجه به هندسه، ابزار، جنس و حجم شما متفاوت است.
محدوده هزینههای ابزارآلات سریع آلومینیومی
ابزارهای آلومینیومی معمولاً کمهزینهترین و سریعترین گزینه هستند. ابزارهای سریع آلومینیومی تک حفرهای ساده معمولاً در محدوده ۱۵۰۰ تا ۵۰۰۰ دلار قرار میگیرند، در حالی که قالبهای پیچیدهتر با چرخش سریع بین ۸۰۰۰ تا ۱۵۰۰۰ دلار قیمت دارند. عمر ابزار محدود است، اغلب از چند هزار شات تا تقریباً ۲۰۰۰۰ تا ۵۰۰۰۰ شات بسته به آلیاژ و رزین، به همین دلیل است که آلومینیوم برای نمونه اولیه و تیراژهای کوتاهتر مناسب است.
محدوده هزینه ابزارآلات P20 و فولاد نرم
P20 و فولاد نرم پیشسختشده از نظر هزینه و دوام بین آلومینیوم و فولاد سختشده قرار میگیرند. یک ابزار ساده تکحفرهای P20 معمولاً بین ۳۰۰۰ تا ۸۰۰۰ دلار قیمت دارد، در حالی که ابزارهای پیچیدهتر یا چندحفرهای پل به ۱۰۰۰۰ تا ۲۵۰۰۰ دلار یا بیشتر میرسند. عمر ابزار اغلب تقریباً ۱۰۰۰۰ تا ۲۰۰۰۰۰ شات است، که P20 را به انتخابی قوی برای تیراژهای کم حجم و پلسازی طولانی تبدیل میکند.
محدوده هزینههای ابزارآلات فولادی سختکاریشده
فولاد سختشده بادوامترین و گرانترین است. قالبهای تکحفرهایِ مناسب برای تولید، اغلب از حدود ۱۵۰۰۰ دلار شروع میشوند و برای ابزارهای پیچیده چندحفرهای میتوانند به ۵۰۰۰۰ دلار یا بیشتر برسند. عمر ابزار معمولاً به ۱۰۰۰۰۰ تا ۱,۰۰۰,۰۰۰+ شات میرسد، اما زمان ساخت طولانیتر میشود. فولاد سختشده معمولاً فقط زمانی منطقی است که حجم تولید، سرمایهگذاری را توجیه کند.
محدوده قیمت معمول برای هر قطعه
برای قطعات کوچک تا متوسط معمولی، قیمت هر قطعه قالبگیری شده اغلب بین 0.50 تا 5.00 دلار است، در حالی که قطعات ساده با حجم تولید بالا کاهش و قطعات پیچیده یا ساخته شده از مواد مهندسی شده افزایش مییابند. قیمت هر قطعه با افزایش حجم تولید کاهش مییابد، زیرا ابزار و تنظیمات در واحدهای بیشتری پخش میشوند.
چگونه اندازه و پیچیدگی قطعه، محدوده را تغییر میدهد
هزینه با اندازه قطعه، پیچیدگی قالب و تعداد ویژگیها افزایش مییابد. یک قطعه کوچک، ساده و با دیواره نازک، هم از نظر ابزار و هم از نظر هزینه هر قطعه، در پایینترین حد قرار میگیرد، در حالی که یک قطعه بزرگ با لغزش، تلرانسهای دقیق و پرداخت ظاهری، در بالاترین حد قرار میگیرد. هنگام مقایسه هر دو قیمت، این عوامل را ذکر کنید.
چگونه از محدودههای هزینه منتشر شده به طور مسئولانه استفاده کنیم
از محدودهها برای بررسی صحت قیمت و ساختاردهی انتظارات خود استفاده کنید، نه به عنوان یک استاندارد قراردادی. از آنجا که هیچ دو قطعهای شبیه به هم نیستند، تنها عدد قابل اعتماد، قیمتگذاری مبتنی بر کمیت در CAD، جنس و پرداخت شماست. اگر یک محدوده منتشر شده با قیمتگذاری فاصله زیادی داشته باشد، این اختلاف معمولاً به تفاوت در هندسه، تعداد حفرهها، جنس ابزار یا پرداخت اشاره دارد که باید در مورد آن سوال کنید.
زمان و برنامه زمانبندی انجام کار قالب گیری تزریقی سریع
هزینه و برنامه سفر را با هم در نظر بگیرید. درک جدول زمانی نشان میدهد که تاخیرها از کجا ناشی میشوند و چگونه تغییرات طراحی در هر دو موج میزند.
طراحی ابزار و بررسی DFM
این برنامه با بررسی DFM و طراحی قالب آغاز میشود که معمولاً بسته به پیچیدگی قطعه و سرعت دریافت بازخورد، از چند روز تا حدود یک یا دو هفته طول میکشد. تصمیماتی که در اینجا گرفته میشود - خط جدایش، ورودی، پیشنویس، بیروناندازی - بخش زیادی از برنامهی بعدی را تعیین میکند.
ماشینکاری و مونتاژ ابزار
ماشینکاری و مونتاژ میز معمولاً طولانیترین بخش واحد هستند که از چند هفته برای یک ابزار آلومینیومی ساده تا چند هفته برای یک قالب فولادی پیچیده متغیر است. این مرحله شامل برش حفرهها، اضافه کردن هرگونه عملیات جانبی، پرداخت و ساخت قالب است.
نمونه T0، اصلاحات و اعتبارسنجی
اولین عکسهای آزمایشی (T0/T1) به شما امکان میدهد قطعه را با چاپ مقایسه کنید. بازرسی ابعادی، بازخورد و هرگونه اصلاح ابزار در اینجا اتفاق میافتد که اغلب یک هفته یا بیشتر طول میکشد. تغییرات طراحی یا مشخصات پس از اولین نمونهها درخواست میشود و حلقه را طولانیتر میکند.
دوره تولید و تحویل نهایی
پس از تأیید، تولید، مقدار واقعی شما را قالبگیری میکند که برای حجم کم ممکن است فقط چند روز طول بکشد. بازرسی نهایی، بستهبندی و لجستیک سپس قطعات را تحویل میدهند. کل زمان از تأیید طراحی تا اولین ارسال معمولاً برای برنامههای سریع چندین هفته طول میکشد.
چگونه تغییرات طراحی بر هزینه و زمان تحویل تأثیر میگذارد
تغییرات قبل از ابزارسازی ارزان هستند؛ تغییرات بعد از ماشینکاری - اسلایدهای جدید، هندسه اصلاح شده، حفرههای برش مجدد - به مواد، نیروی کار و زمان اضافه میکنند. هر اصلاح دیرهنگام، هم هزینه و هم برنامه را افزایش میدهد، بنابراین طرحی را که قصد ساخت آن را دارید، متوقف کنید و از DFM زودتر استفاده کنید تا از غافلگیری جلوگیری شود.
تحلیل نقطه سر به سر در مقابل چاپ سهبعدی و ماشینکاری CNC
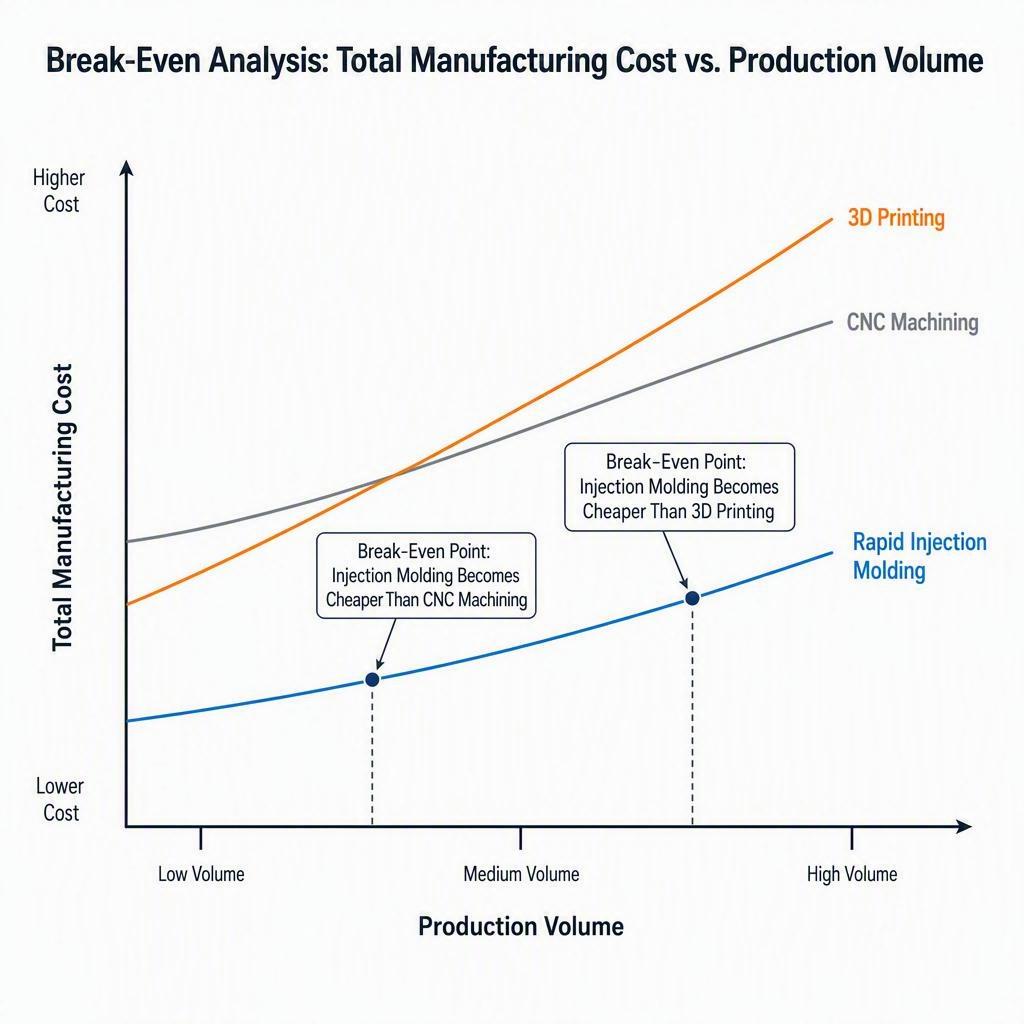
واضحترین راه برای تصمیمگیری در مورد یک فرآیند، تحلیل نقطه سر به سر است: مقداری را پیدا کنید که در آن هزینه ثابت فرآیند ابزاردار به علاوه قیمت پایینتر هر قطعه، معادل یک جایگزین بدون ابزار باشد.
حجم سربهسر در قالبگیری تزریقی چیست؟
حجم سربه سر، کمیت تولیدی است که در آن کل هزینه قالبگیری تزریقی سریع (ابزار به علاوه هر قطعه × تعداد) برابر با کل هزینه یک روش جایگزین مانند ماشینکاری CNC یا چاپ سهبعدی باشد. پایینتر از این نقطه، فرآیند بدون ابزار معمولاً ارزانتر است؛ بالاتر از آن، قالبگیری برنده میشود زیرا هزینه هر قطعه آن پس از پرداخت هزینه ابزار کمتر است.
فرمول پایه نقطه سر به سر
دو هزینه کل را برابر قرار دهید و برای کمیت حل کنید:
مقدار سربهسر = هزینه ابزارسازی ÷ (هزینه جایگزین به ازای هر قطعه - هزینه قالبگیری شده به ازای هر قطعه)
برای مثال، اگر یک ابزار آلومینیومی ۵۰۰۰ دلار، یک قطعه چاپ شده ۸ دلار و یک قطعه قالبگیری شده ۱.۵۰ دلار قیمت داشته باشد، نقطه سربهسر حدود ۵۰۰۰ دلار ÷ (۸.۰۰ دلار - ۱.۵۰ دلار) = حدود ۷۶۹ قطعه خواهد بود. بالاتر از این حجم، قالبگیری به مسیر کمهزینهتر تبدیل میشود.
نقطه سربهسر در مقابل چاپ سهبعدی
چاپ سهبعدی ابزار ندارد و هزینه هر قطعه بالاتر است. تحلیلهای منتشر شده اغلب اختلاف قیمت با قالبگیری تزریقی را برای هندسههای رایج در محدوده تقریباً ۲۵۰ تا چند هزار قطعه قرار میدهند، اگرچه قطعات کوچک و پیچیده میتوانند آن را بالاتر ببرند. برای مقادیر بسیار کم، چاپ معمولاً برنده میشود. با افزایش حجم از اختلاف قیمت، قالبگیری جای آن را میگیرد.
نقطه سربهسر در مقابل ماشینکاری CNC
ماشینکاری CNC همچنین از ابزارسازی اجتناب میکند، اما هزینه هر قطعه در مقایسه با قالبگیری در حجم تولید، بالاتر است. نقطه سربهسر در مقایسه با CNC معمولاً بسته به هزینه ابزارسازی و اینکه قطعه قالبگیری شده چقدر ارزانتر است، از چند صد تا چند هزار واحد متغیر است. فراتر از این دو مورد، قالبگیری تزریقی ابزار خود را مستهلک میکند و از نظر قیمت واحد برنده است.
ابزارسازی سریع در مقابل ابزارسازی تولیدی
ابزارسازی سریع، نقطه سربهسر را در مقایسه با یک قالب تولیدی بزرگ کاهش میدهد، زیرا سرمایهگذاری اولیه ابزارسازی کمتر است، حتی به قیمت عمر کوتاهتر ابزار. اگر فقط به چند هزار قطعه نیاز دارید، یک ابزار آلومینیومی سریع یا P20 میتواند خیلی زودتر از یک قالب تولیدی فولادی شش رقمی به نقطه سربهسر برسد.
چرا نقطه سربهسر به هزینههای واقعی پروژه بستگی دارد؟
نقطه سر به سر فقط به اندازه ورودیهایش خوب است. هزینه ابزار، هزینه هر قطعه و قیمت واحد جایگزین، همگی این تقاطع را تغییر میدهند، گاهی اوقات به طور چشمگیری. همیشه محاسبات را بر اساس قیمت واقعی خود - با احتساب پرداخت، ضایعات و لجستیک - انجام دهید، نه اینکه به یک عدد سرانگشتی تکیه کنید.
نمونههایی از هزینههای قالبگیری تزریقی سریع بر اساس حجم
مثالهای عملی، اثر حجم را ملموستر میکنند. اعداد زیر سناریوهای توضیحی با فرضیات بیانشده هستند، نه نقلقولهایی برای یک قطعه خاص.
مثال هزینه ۱۰۰۰۰ قطعه
فرض کنید یک ابزار آلومینیومی ساده با قیمت ۵۰۰۰ دلار و قیمت قالبگیری شده برای هر قطعه ۲.۵۰ دلار باشد. کل هزینه قالبگیری ۵۰۰۰ دلار + (۲.۵۰ × ۵۰۰ دلار) = ۶۲۵۰ دلار است. این را با CNC با مثلاً ۱۰ دلار برای هر قطعه یا ۵۰۰۰ دلار برای ۵۰۰ قطعه ماشینکاری شده به علاوه هرگونه تنظیمات مقایسه کنید. در این حجم کم، استهلاک ابزار ۱۰ دلار برای هر قطعه، فرآیندهای جایگزین را رقابتی میکند، مگر اینکه کیفیت یا مواد قالبگیری شده ضروری باشد.
مثال هزینه ۱۰۰۰۰ قطعه
با استفاده از همان ابزار ۵۰۰۰ دلاری و قیمت قالبگیری ۲ دلار برای هر قطعه، کل هزینه قالبگیری ۵۰۰۰ دلار + (۲.۰۰ × ۲۰۰۰) = ۹۰۰۰ دلار میشود. در مقایسه با CNC با قیمت ۸ دلار برای هر قطعه (۱۶۰۰۰ دلار)، قالبگیری اکنون به وضوح ارزانتر به نظر میرسد و چاپ سهبعدی با هزینه بالاتر برای هر قطعه، جایگاه خود را حتی بیشتر از دست میدهد. ابزار مستهلک شده در این حجم تنها ۲.۵۰ دلار برای هر قطعه است.
مثال هزینه ۱۰۰۰۰ قطعه
با یک ابزار P20 توانمندتر با قیمت ۱۲۰۰۰ دلار و قیمت قالبگیری ۱.۲۰ دلار برای هر قطعه، تیراژ را به ۱۰۰۰۰ قطعه افزایش دهید. مجموع میشود ۱۲۰۰۰ دلار + (۱.۲۰ × ۱۰۰۰۰ دلار) = ۲۴۰۰۰ دلار. در مقایسه با ماشینکاری با چندین دلار برای هر قطعه یا چاپ با نرخی باز هم بالاتر، قالبگیری تزریقی اکنون قطعاً گزینه کمهزینهتری است و استهلاک ابزار به تنها ۱.۲۰ دلار برای هر قطعه کاهش یافته است.
چگونه استهلاک ابزار، هزینه واحد را تغییر میدهد
همان ابزار در قطعات بیشتری پخش میشود، بنابراین هزینه واحد کاملاً تحت فشار با افزایش حجم به شدت کاهش مییابد. در مثالهای بالا، یک ابزار ۵۰۰۰ دلاری در ۵۰۰ واحد، ۱۰ دلار به ازای هر قطعه اضافه میکند، اما در ۱۰۰۰۰ واحد، تنها ۰.۵۰ دلار به ازای هر قطعه اضافه میکند. این دلیل اصلی ارزانتر شدن قالبگیری در مقیاس بزرگ است - و به همین دلیل است که همیشه باید هزینه کل برنامه را مقایسه کنید، نه فقط برچسب روی قالب را.
حساسیت به ابزارآلات و قیمت قطعات
تغییرات کوچک در ابزار و قیمت هر قطعه، این تلاقی را تغییر میدهد. یک ابزار پیچیدهتر در ۵۰۰ قطعه دو برابر میشود، اما در ۱۰۰۰۰ قطعه اهمیت بسیار کمتری دارد. برعکس، اختلاف یک دلاری در هر قطعه در حجم بالا غالب است. وقتی پروژه خود را مدلسازی میکنید، به جای یک نقطه واحد، طیف وسیعی از فرضیات ابزار و قیمت هر قطعه را آزمایش کنید.
چه زمانی قالبگیری تزریقی سریع ارزانتر از گزینههای دیگر است؟
نقطه سربهسر یک راهنما است، نه تمام داستان. کیفیت، جنس، تلرانسها و برنامه نیز تعیینکننده هستند.
چه زمانی قالبگیری تزریقی سریع را انتخاب کنیم؟
قالبگیری تزریقی سریع را زمانی انتخاب کنید که به صدها تا هزاران قطعه در رزین تولیدی نیاز دارید، به دنبال ثبات و تلرانس قالبگیری شده هستید و نیاز دارید سریعتر از آنچه یک ابزار تمام فولادی اجازه میدهد به بازار برسید. این روش به عنوان یک ابزار واسط برای حجم تولید بالاتر و برای عرضه محصولات در جایی که طراحی پایدار است، عالی عمل میکند.
چه زمانی باید با چاپ سه بعدی همراه بود؟
برای حجمهای بسیار کم - از یک واحد تا چند ده یا صدها قطعه - یا زمانی که هندسه هنوز در حال تغییر است و سرعت تکرار طراحی را بر هزینه واحد ترجیح میدهید، از چاپ سهبعدی استفاده کنید. چاپ همچنین برای قطعاتی که قالبگیری آنها غیرممکن است یا جایی که استفاده از ابزار هنوز توجیهپذیر نیست، مناسب است. محدودیتهای آن هزینه بالاتر برای هر قطعه و برای برخی فرآیندها، خواص ضعیفتر مواد است.
وقتی ماشینکاری CNC ممکن است بهتر باشد
ماشینکاری CNC ممکن است زمانی که به قطعهای قوی، با ابعاد دقیق و از جنس جامد در تعداد کم نیاز دارید، به خصوص در موادی که قالبگیری تزریقی آنها دشوار است یا زمانی که نمیخواهید زمان آمادهسازی ابزار وجود داشته باشد، بهتر باشد. همچنین زمانی که تعداد کم است و هزینه ماشینکاری کمتر از هزینه قالبگیری مستهلک شده باقی میماند، این روش انتخاب خوبی است.
وقتی تحلیل به ماشینکاری رسید، هر دو مسیر را از یک تیم مهندسی واحد نقل قول کنید. نمونه اولیه CNC و ماشینکاری قطعات LKprototype، فرزکاری و تراشکاری ۳، ۴ و ۵ محوره را در همان مرکز قالبگیری تزریقی سریع انجام میدهد، بنابراین میتوانید هزینه و تلرانس را در همان قطعه بدون درگیر شدن با تامینکنندگان بسنجید.
چه زمانی باید در ابزار تولید سرمایهگذاری کرد؟
وقتی حجم تولید به اندازهای بالا باشد که یک ابزار با عمر طولانی هزینه خودش را جبران کند - اغلب دهها هزار قطعه یا بیشتر - یا وقتی که به فشردهترین زمانهای چرخه و بیشترین دوام در طول برنامههای چند ساله نیاز دارید، به سراغ ابزارهای تولید سختکاریشده بروید. ابزارهای سریع میتوانند به عنوان یک گام موقت در حین اعتبارسنجی تقاضا عمل کنند.
چرا نقطه سربهسر تنها عامل تصمیمگیری نیست؟
یک فرآیند کمهزینهتر به طور خودکار بهترین گزینه نیست. زمان انجام کار، قابلیت مواد، تلرانسها، دوام ابزار، انعطافپذیری حداقل سفارش و میزان ریسکپذیری تیم شما، همگی مهم هستند. قبل از شروع، محاسبات نقطه سر به سر را انجام دهید، سپس عوامل غیرهزینهای را نیز بسنجید.
چگونه هزینه قالبگیری تزریقی سریع را کاهش دهیم
اهرمهای زیر هزینه را در جهتهای قابل پیشبینی حرکت میدهند و ارزش بررسی با هر فروشندهای را دارند.
اعمال DFM قبل از طراحی ابزار
قبل از برش قالب، میزان آبشستگی، ضخامت دیواره، خطوط جدایش و محل دروازه را مشخص کنید. DFM خوب، زمان ماشینکاری، ریسک ابزارسازی و احتمال اصلاحات پرهزینه پس از شروع ابزارسازی را کاهش میدهد.
تلرانسهای اندازه مناسب و الزامات ظاهری
فقط تلرانسها و پرداختی را که واقعاً نیاز دارید مشخص کنید. تلرانسهای تنگتر از حد لازم و سطوح تزئینی، هزینه ماشینکاری و پرداخت را افزایش میدهند. استفاده از سطوح پنهان و راحت، راهی کمخطر برای صرفهجویی است.
مواد ابزار مناسب را انتخاب کنید
جنس ابزار را با حجم و رزین مورد انتظار مطابقت دهید. آلومینیوم برای نمونه اولیه و پلهای کوتاهتر مناسب است؛ فولاد نرم/P20 برای حجم کم و طولانیتر مناسب است؛ فولاد سختشده فقط در حجم بالا هزینه خود را به همراه دارد. انتخاب ابزار زیاد برای هر قطعه، هدر دادن پول است.
پیچیدگی غیرضروری قالب را کاهش دهید
در صورت امکان، برشهای زیرین، لغزشها، بالابرها و سایر مکانیزمها را ساده کنید. هر ویژگی متحرک، هزینه و ریسک ابزار را افزایش میدهد، بنابراین در صورت امکان بدون فدا کردن عملکرد، در اطراف آنها طراحی کنید.
بهینه سازی تعداد حفره ها برای حجم مورد انتظار
کاویتاسیون را متناسب با تقاضای واقعی اندازهگیری کنید. یک ابزار چند حفرهای هزینه ابزارسازی را افزایش میدهد اما هزینه پردازش هر قطعه را کاهش میدهد، بنابراین عددی را انتخاب کنید که هزینه کل برنامه را در تعداد پیشبینیشده شما به حداقل برساند، نه اینکه بیشترین توان عملیاتی ممکن را انتخاب کنید.
الزامات مواد و پرداخت را زودتر تأیید کنید
تعیین دقیق رزین و پرداخت نهایی قبل از ابزارسازی، از دوبارهکاری و تغییر قیمت جلوگیری میکند. درجه مواد هم بر قیمت هر قطعه و هم بر سایش ابزار تأثیر میگذارد، بنابراین آن را زودتر نهایی کنید و از تغییر پس از ساخت ابزار خودداری کنید.
درخواست قیمتگذاری بر اساس تعداد
قیمتها را بر اساس حجمی که واقعاً میتوانید تولید کنید، بپرسید، نه فقط یک نقطه. قیمتهای مبتنی بر تعداد، چگونگی تغییر قیمت هر قطعه، ابزار مستهلک شده و نقطه سر به سر را نشان میدهند، بنابراین میتوانید سفارشهای مجدد و افزایش مقیاس را صادقانه برنامهریزی کنید.
هزینه کل برنامه را مقایسه کنید، نه قیمت واحد را به تنهایی
قیمت پایین هر قطعه میتواند هزینه بالای ابزارسازی را پنهان کند، و قیمت پایین قالب میتواند هزینه بالای پرداخت نهایی را پنهان کند. برای رسیدن به یک تصمیم منصفانه، مجموع هزینه ابزارسازی و قیمت هر قطعه را در حجمهای مختلف، عملیات ثانویه و لجستیک خود مقایسه کنید.
چک لیست هزینه قالب گیری تزریقی سریع برای خریداران
قبل از تصمیمگیری، از این چک لیست استفاده کنید تا مطمئن شوید که هزینهها به طور منصفانه مقایسه شدهاند.
هندسه، جنس و کمیت قطعه
آیا ابعاد کلی و ضخامت دیواره تنظیم شده است؟
آیا مواد نهایی شدهاند و آیا این موضوع بر سایش ابزار یا قیمت آن تأثیر میگذارد؟
مقدار واقعبینانه چقدر است - یک بار اجرا یا به صورت تجمعی در طول زمان؟
آیا رواداریها در مواردی که واقعاً مهم هستند، بیان میشوند؟
ابزارآلات، پرداخت نهایی و الزامات کیفی
کدام جنس ابزار با تعداد شات مورد انتظار مطابقت دارد؟
آیا برشهای زیرین و حرکات جانبی به حداقل رسیدهاند؟
واقعاً چه پرداخت، بافت یا رنگی مورد نیاز است؟
این قطعه به چه بازرسی و گزارش کیفیتی نیاز دارد؟
فرضیات تحویل، لجستیک و هزینه کل
برای اولین محموله، چه تاریخ تحویلی لازم است؟
چه هزینههای بستهبندی، حمل و نقل و واردات یا گمرکی اعمال میشود؟
آیا عملیات تکمیلی و ثانویه در قیمت هر قطعه لحاظ شده است؟
آیا تأمینکننده در حجمهای شما، قیمتگذاری مبتنی بر کمیت ارائه میدهد؟
سوالات متداول در مورد هزینه قالبگیری تزریقی سریع
هزینه قالب گیری تزریقی سریع چقدر است؟
هیچ رقم واحدی وجود ندارد. بسته به جنس و پیچیدگی ابزار، انتظار میرود ابزارسازی سریع از تقریباً ۱۰۰۰ تا بیش از ۵۰۰۰۰ دلار و قیمت هر قطعه از کمتر از یک دلار تا چند دلار باشد. هزینه کل، ابزارسازی به علاوه قیمت هر قطعه ضربدر تعداد است.
هزینه ابزار تزریق سریع چقدر است؟
ابزارهای سریع آلومینیومی معمولاً برای قطعات ساده ۱۵۰۰ تا ۸۰۰۰ دلار قیمت دارند، ابزارهای P20/فولاد نرم تقریباً از ۳۰۰۰ تا ۲۵۰۰۰ دلار قیمت دارند و ابزارهای فولاد سخت شده از حدود ۱۵۰۰۰ دلار شروع میشوند و بسته به پیچیدگی و تعداد حفرهها، قیمت بالاتری دارند.
هزینه یک قطعه قالبگیری تزریقی چقدر است؟
قیمتهای معمول برای هر قطعه قبل از پرداخت نهایی، برای قطعات کوچک تا متوسط، از تقریباً 0.50 تا 5.00 دلار متغیر است و با توجه به رزین، وزن، زمان چرخه، تعداد حفرهها و حجم، با توجه به استهلاک ابزار در طول تولید، تغییر میکند.
چه عواملی بر هزینه قالب گیری تزریقی سریع تأثیر می گذارد؟
عوامل اصلی عبارتند از اندازه و پیچیدگی قطعه، برشهای زیرین و عملیات جانبی، جنس ابزار و عمر ابزار، تعداد حفرهها، طراحی خنککاری و گیت، پرداخت سطح و تغییرات طراحی انجام شده قبل یا بعد از ابزارکاری.
حجم چگونه بر هزینه قالب گیری تزریقی تأثیر می گذارد؟
حجم تولید بالاتر، هزینه تمامشده به ازای هر قطعه را کاهش میدهد، زیرا ابزار ثابت در واحدهای بیشتری پخش میشود. یک ابزار ۵۰۰۰ دلاری در ۵۰۰ واحد، ۱۰ دلار به ازای هر قطعه اضافه میکند، اما در ۱۰۰۰۰ واحد، تنها ۰.۵۰ دلار به ازای هر قطعه اضافه میکند.
چه زمانی قالبگیری تزریقی مقرون به صرفه میشود؟
قالبگیری تزریقی معمولاً زمانی مقرونبهصرفه میشود که تعداد قطعات به صدها تا هزاران قطعه برسد، جایی که استهلاک ابزار به اندازهای کاهش مییابد که از گزینههای بدون ابزار مانند ماشینکاری CNC یا چاپ سهبعدی از نظر هزینه واحد پیشی میگیرد.
چگونه میتوان حجم سربهسر قالبگیری تزریقی را محاسبه کرد؟
هزینه ابزارسازی را بر صرفهجویی به ازای هر قطعه در مقایسه با یک جایگزین تقسیم کنید: نقطه سر به سر = ابزارسازی ÷ (جایگزین به ازای هر قطعه − قالبگیری شده به ازای هر قطعه). در آن کمیت، دو هزینه کل برابر هستند.
آیا قالبگیری تزریقی سریع ارزانتر از ماشینکاری CNC است؟
بستگی به کمیت دارد. برای حجمهای متوسط، ماشینکاری CNC بدون ابزار اغلب ارزانتر است؛ بالاتر از نقطه سربهسر، قالبگیری تزریقی سریع برنده میشود زیرا قیمت پایینتر آن به ازای هر قطعه در مقایسه با ابزاری که از قبل مستهلک شده است، جبران میشود.
آیا قالبگیری تزریقی سریع ارزانتر از چاپ سهبعدی است؟
برای حجمهای بسیار کم، چاپ سهبعدی معمولاً ارزانتر است زیرا به ابزاری نیاز ندارد. پس از حجم تولید متقاطع - که اغلب از صدها تا چند هزار قطعه است - قالبگیری تزریقی سریع به گزینه کمهزینهتر تبدیل میشود.
چگونه میتوانم هزینه قالبگیری تزریقی سریع را کاهش دهم؟
DFM را زودتر اعمال کنید، تلرانسها و پرداختهای غیرضروری را حذف کنید، جنس ابزار مناسب را انتخاب کنید، هندسه قالب را ساده کنید، حفرهها را با اندازه مناسب ایجاد کنید، مواد را زودتر تأیید کنید و قیمتگذاری مبتنی بر کمیت را درخواست کنید تا بتوانید هزینه کل برنامه را به جای قیمت واحد به تنهایی مقایسه کنید.
نتیجهگیری: از هزینه کل و نقطه سربه سر برای انتخاب فرآیند مناسب استفاده کنید
قالبگیری تزریقی سریع، با ترکیب کیفیت قالبگیری شده با یک ابزار کوچک و سریع، جایگاه خود را بین ابزارسازی نمونه اولیه و تولید در مقیاس کامل به دست میآورد. اینکه آیا تصمیم درست است یا خیر، کمتر به یک عدد واحد و بیشتر به چگونگی تعامل هزینه ابزارسازی، قیمت هر قطعه و حجم بستگی دارد. هزینه کل را مدلسازی کنید، نقطه سر به سر را در مقایسه با گزینههای واقعی خود، و برنامه وزنی و نیازهای مواد را در کنار قیمت بررسی کنید. اگر کمیت و هندسه شما به قطعات قالبگیری شده اشاره دارد و شما به جای یک رقم تک سایز، DFM و قیمتگذاری مبتنی بر کمیت را میخواهید، LKprototype ابزارسازی سریع و قالبگیری تزریقی با حجم کم را با بازخورد مهندسی ارائه میدهد تا به شما در مقایسه صادقانه هزینهها کمک کند.