Prototipo LK
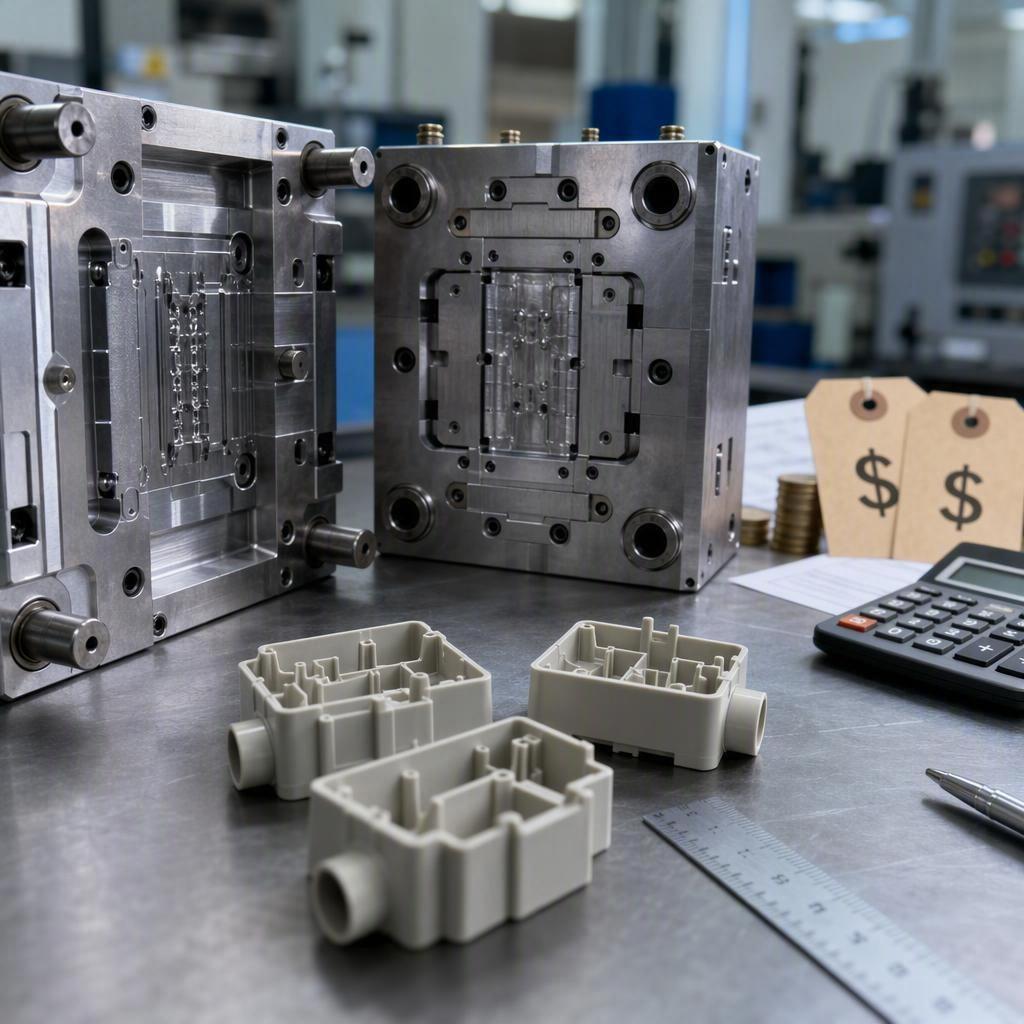
Si está evaluando si el moldeo por inyección rápida se ajusta a su programa, la verdad es que no existe un precio único. El costo se divide en una inversión inicial en herramientas y un precio recurrente por pieza, y esta división determina si el proceso es viable para su volumen de producción. Esta guía desglosa la estructura de costos y muestra cómo modelar el punto de equilibrio en comparación con el mecanizado CNC y la impresión 3D.
Puntos clave
El coste del moldeo por inyección rápida consta de dos partes: el utillaje no recurrente (NRE, por sus siglas en inglés) y un precio recurrente por pieza que incluye el material, el tiempo de máquina y el acabado.
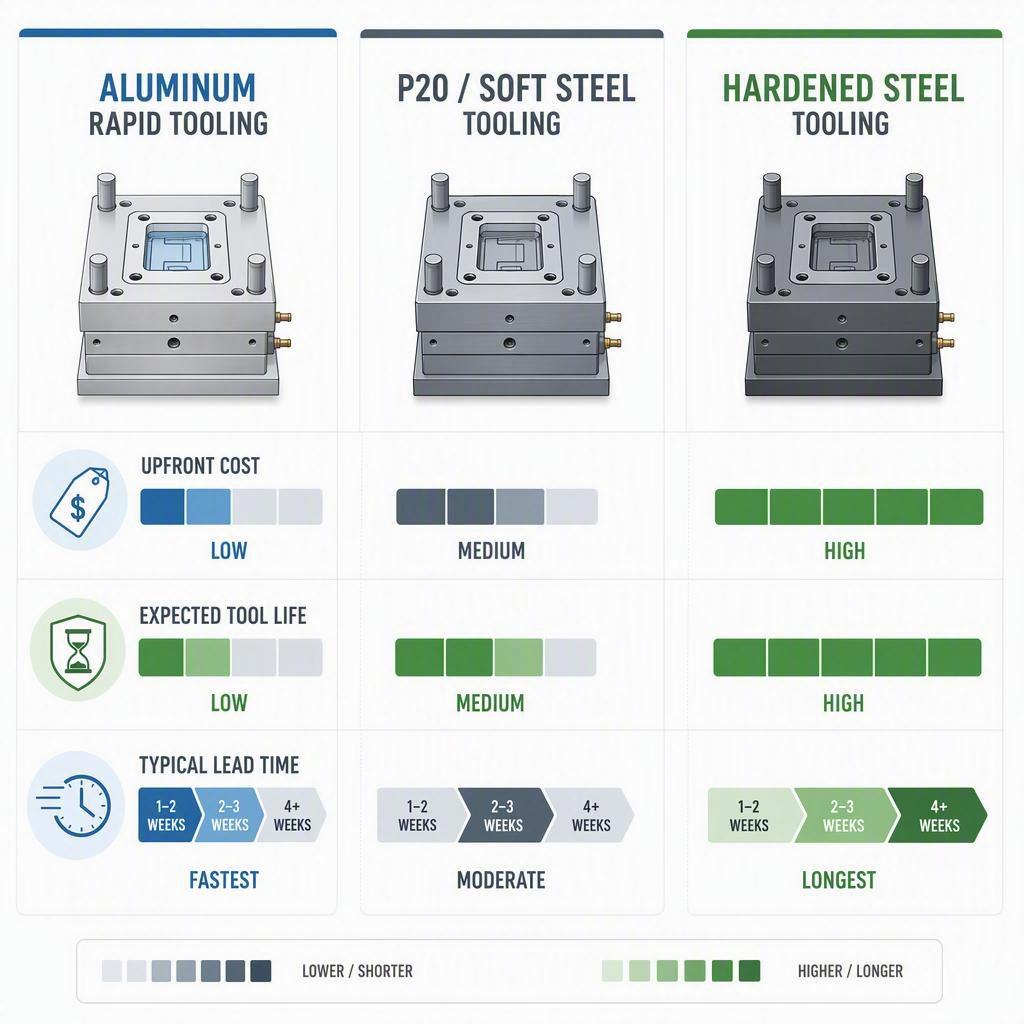
El utillaje rápido de aluminio es el más barato y rápido, pero tiene una vida útil limitada; el acero P20/acero blando se sitúa en un punto intermedio; el acero endurecido es el más duradero y el más caro.
El punto de equilibrio se alcanza cuando el utillaje fijo, sumado a un menor coste por pieza, supera a la alternativa sin utillaje; normalmente, se sitúa entre unos pocos cientos y unos pocos miles de piezas, dependiendo de la geometría.
Los rangos de precios publicados son orientativos, no estándar; siempre verifique el precio con un presupuesto basado en la cantidad de la pieza que necesita.
Respuesta rápida: ¿Cuánto cuesta el moldeo por inyección rápida?
En términos generales, el utillaje rápido puede costar entre 1,000 y más de 50 000 dólares, y el precio por pieza puede variar entre menos de un dólar y varios dólares, sin incluir el acabado ni la logística. Un utillaje pequeño de aluminio de una sola cavidad puede costar entre 1,500 y 5,000 dólares, mientras que un utillaje de puente de acero P20 o acero dulce puede alcanzar entre 5,000 y 25 000 dólares o más. Un utillaje de producción endurecido tiene un precio inicial más elevado, a menudo de 15 000 dólares o más. El precio final por pieza depende del material, el peso, el tiempo de ciclo y la cantidad.
Componentes típicos del costo del moldeo por inyección rápida
Cada presupuesto de moldeo por inyección rápida se agrupa en unas pocas categorías predecibles:
Coste de ingeniería (herramientas) no recurrente , que abarca el diseño del molde, el diseño para la fabricación (DFM), el mecanizado y la validación.
Coste del material , igual al precio de la resina multiplicado por el peso de la inyección utilizada por pieza.
Coste de procesamiento , determinado por la tarifa horaria de la máquina, el tiempo de ciclo y el número de cavidades.
Mano de obra y gastos generales , incluidos la preparación, la manipulación y el control de calidad.
Operaciones secundarias , como el recorte, el acabado, la pintura o la impresión.
Logística para la entrega, el embalaje y cualquier tipo de transporte de mercancías.
Costo de utillaje frente a costo por pieza
Considere el utillaje como un gasto único y el precio de la pieza como un gasto recurrente. A volúmenes bajos, el utillaje representa la mayor parte del total. A medida que aumenta la cantidad, el precio por pieza —especialmente el material y el tiempo de ciclo— se convierte en el factor decisivo. Al comparar presupuestos, nunca se fije solo en el precio unitario; el utillaje amortizado modifica drásticamente el costo real por pieza.
Por qué no existe un precio estándar único
El coste del moldeo por inyección rápida depende del tamaño de la pieza, la complejidad del molde, el material, el tipo de herramienta, las tolerancias, el acabado y el volumen de producción. Dos piezas que parecen similares pueden diferir en su utillaje hasta en un orden de magnitud. Por eso, las guías fiables proporcionan rangos y especifican los factores determinantes en lugar de citar una cifra universal.
¿Cuándo resulta rentable el moldeo por inyección rápida?
El moldeo por inyección rápida no es una herramienta adecuada para cualquier volumen de producción. Se ubica en un segmento específico entre el prototipado y la fabricación de utillaje para producción en serie, y resulta más atractiva cuando se necesitan piezas moldeadas en cantidades moderadas y con plazos de entrega ajustados.
Del prototipo a la producción en serie
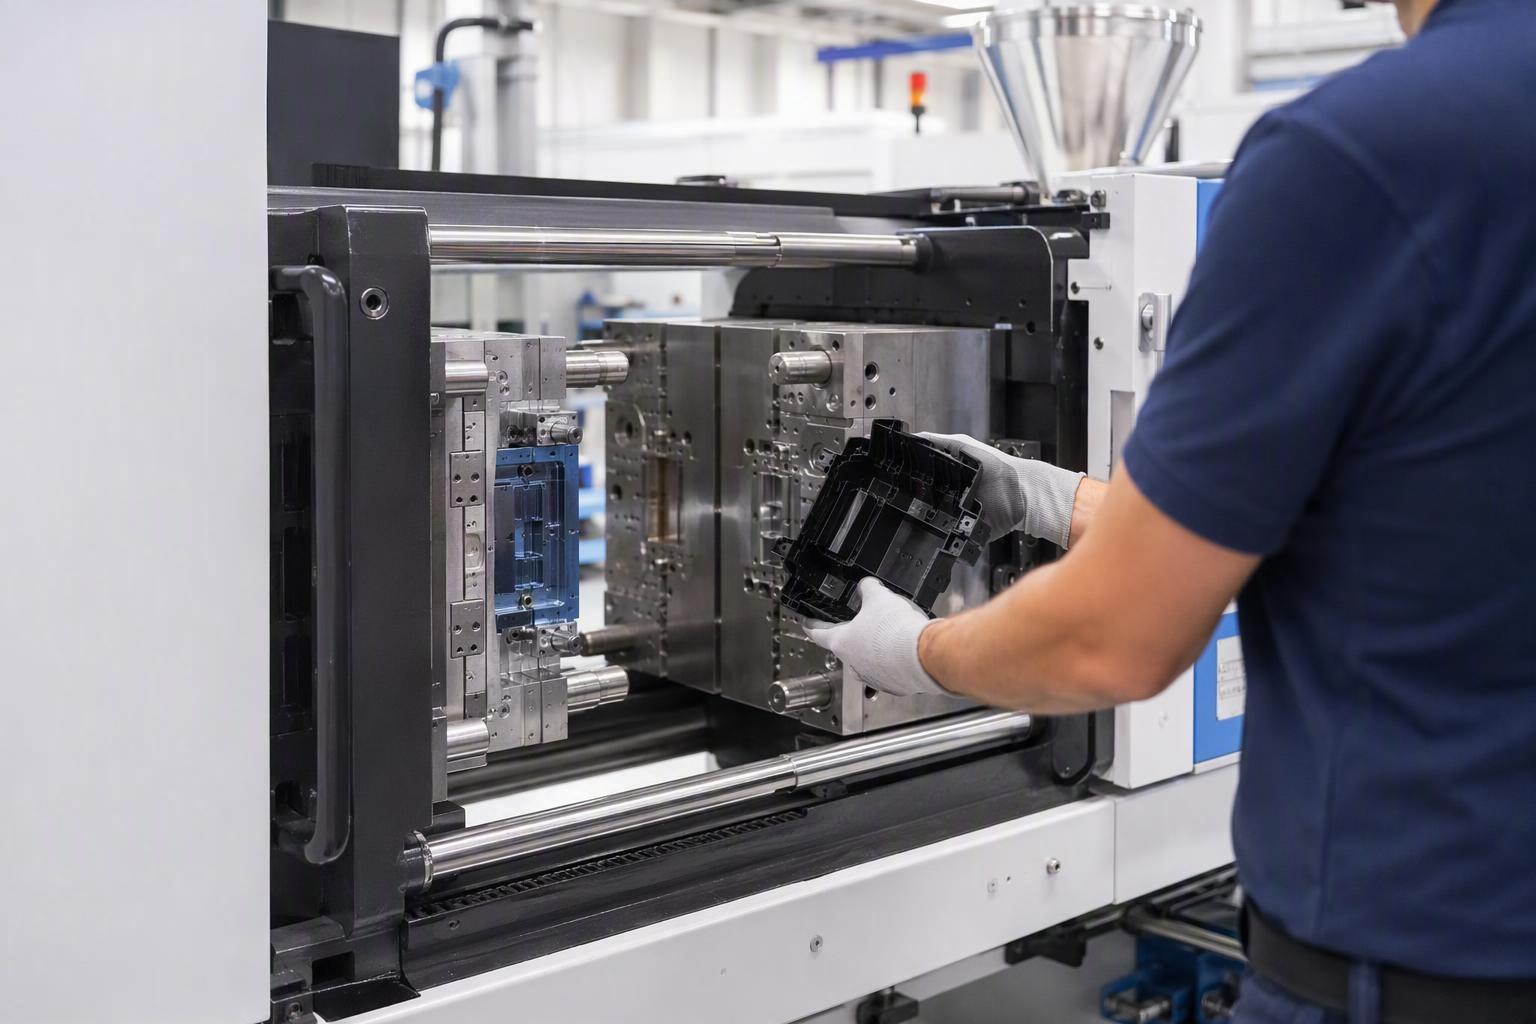
Cuando el diseño se ha estabilizado y se necesitan piezas funcionales en resina moldeada para producción —no solo una pieza única—, el utillaje rápido de aluminio o acero dulce ofrece una solución intermedia. Estas herramientas permiten validar el ajuste, la función, el comportamiento del material y el ensamblaje durante la fase piloto o el lanzamiento inicial, antes de invertir en un costoso molde de producción.
Si incluso una herramienta metálica pequeña le parece excesiva para su piloto, existe una solución intermedia más sencilla. El moldeo al vacío consiste en verter poliuretano de ingeniería en un molde de silicona fabricado a partir de un modelo maestro impreso o mecanizado, lo que permite obtener entre una docena y varios cientos de piezas funcionales por una fracción del coste de una herramienta metálica. Esto le permite confirmar el ajuste, el acabado y el ensamblaje antes de invertir en herramientas de moldeo por inyección.
Producción de bajo volumen y lanzamientos al mercado
Para cantidades de entre unos pocos cientos y unos pocos miles de unidades, el moldeo por inyección rápido suele ser más económico que el mecanizado CNC y la impresión 3D en cuanto a coste unitario, manteniendo la misma calidad de moldeo. Es ideal para lanzamientos de productos limitados, despliegues regionales, piezas de repuesto y pruebas piloto que aún no justifican el uso de un molde de acero de larga duración.
Requisitos de materiales y rendimiento
Dado que el moldeo por inyección utiliza resinas de ingeniería estándar, es idóneo para piezas que requieren propiedades mecánicas, térmicas o normativas específicas, así como una calidad constante entre lotes. Si su pieza debe estar reforzada con fibra de vidrio o cumplir con un entorno operativo exigente, la resina moldeada —en lugar de un sustituto impreso o fundido— puede ser la única opción viable.
Estabilidad del diseño y demanda prevista
El utillaje rápido resulta más económico cuando la geometría está prácticamente definida. Los cambios frecuentes de diseño reducen el valor de cualquier herramienta. Antes de invertir, confirme la demanda prevista y la probabilidad de revisiones a corto plazo. Si el volumen es pequeño y la rotación de diseños es alta, un proceso sin utillaje podría ser más conveniente.
Estructura de costos del moldeo por inyección rápida
Ayuda a formalizar cómo se acumulan los costos para poder comparar opciones y calcular el punto de equilibrio.
Costos de utillaje rápido y NRE
El utillaje es el mayor gasto inicial y la principal fuente de variación en el presupuesto. Incluye el diseño para la fabricación (DFM), la base del molde, el mecanizado de cavidades, los mecanismos de elevación o de accionamiento lateral y las pruebas. El precio aumenta con la complejidad de las características, el número de cavidades y el material de la herramienta, ya que cada factor influye en el tiempo de mecanizado y el esfuerzo de ingeniería.
Costos de producción por pieza
Los costos recurrentes provienen de materiales, tiempo de máquina, mano de obra y gastos generales. El tiempo de máquina se calcula multiplicando la tarifa horaria de la prensa por el tiempo de ciclo y dividiendo el resultado entre el número de cavidades. El costo de los materiales se calcula multiplicando el precio de la resina por unidad de peso y el peso de la pieza (y el bebedero). Los desperdicios y la ineficiencia del proceso añaden un pequeño costo adicional a cada pieza de buena calidad.
Costes adicionales de acabado, inspección y logística.
Los requisitos estéticos, como la textura, la pintura o la impresión, además de la inspección y el embalaje, incrementan el costo unitario. La logística afecta tanto al utillaje como al costo por pieza. Tenga en cuenta estos factores al comparar el costo total del programa, en lugar de solo el precio del molde.
Fórmula simple para el costo total
Una forma clara de comparar es sumar los costos únicos y recurrentes:
Coste total del programa = utillaje + (precio por pieza × cantidad)
Esta fórmula es la base de todas las decisiones sobre el punto de equilibrio que se describen a continuación. Mantenga el utillaje, el precio por pieza y la cantidad en las mismas unidades, y añada explícitamente el acabado y la logística cuando sea necesario.
Amortización de utillaje por pieza
Distribuir el costo de las herramientas a lo largo de la producción permite la amortización: divida el costo de las herramientas entre la cantidad y súmelo al precio por pieza para obtener el costo unitario total. Con 500 piezas, una herramienta de $5,000 añade $10 por pieza. Con 10,000 piezas, la misma herramienta añade solo $0.50 por pieza. Por eso, el costo unitario de moldeo disminuye drásticamente a medida que aumenta el volumen de producción.
¿Qué factores influyen en el coste de las herramientas para el moldeo por inyección rápida?
La mayor parte de la variación en el precio del utillaje rápido proviene de un puñado de decisiones de ingeniería que usted controla desde el principio.
Tamaño de la pieza y complejidad del molde
Las piezas de mayor tamaño requieren moldes más grandes y un mecanizado más complejo, lo que eleva los costos. La complejidad es aún más importante: embutición profunda, paredes delgadas, núcleos intrincados y esquinas estrechas aumentan la dificultad del mecanizado y el riesgo de las herramientas. Las geometrías más simples se mecanizan más rápido y cuestan menos.
Recortes, deslizamientos, elevadores y expulsión
Las socavaduras obligan a la herramienta a utilizar movimientos laterales, elevadores o núcleos colapsables para liberar la pieza. Cada mecanismo móvil añade mecanizado, montaje y riesgo, además de incrementar tanto el coste como el plazo de entrega. Las líneas de separación y la eyección suelen diseñarse para evitar o minimizar estas características.
Material del molde y vida útil de la herramienta
El aluminio se mecaniza de forma rápida y económica, pero se desgasta más rápido; el acero P20/blando dura más a un costo moderado; el acero endurecido es el más duradero, pero el que requiere más tiempo de fabricación. Elija el material que se ajuste a la cantidad de inyecciones prevista y a la abrasividad de la resina, ya que las resinas abrasivas o reforzadas con fibra de vidrio desgastan más rápidamente las herramientas blandas.
Recuento de cavidades y configuración del molde
Una herramienta de una sola cavidad es la más económica, pero produce una pieza por ciclo. Las herramientas de dos, cuatro u ocho cavidades aumentan el precio del utillaje, pero reducen el coste por pieza por ciclo. Adapte el número de cavidades al volumen previsto, en lugar de maximizar la producción innecesaria.
Refrigeración, sistema de compuertas y diseño de moldes
Una buena refrigeración reduce el tiempo de ciclo, pero los conductos de refrigeración conformados o complejos encarecen el mecanizado. La ubicación de la compuerta y el diseño del canal de alimentación afectan la calidad del llenado, el tiempo de ciclo y la ubicación de las marcas estéticas. Estas decisiones implican un equilibrio entre el costo de las herramientas y el ahorro por pieza.
Acabado superficial y requisitos cosméticos
El pulido, el texturizado y los acabados brillantes o aterciopelados requieren herramientas adicionales y plazos de entrega más largos. Si la pieza no está a la vista o no necesita un acabado estético, flexibilizar los requisitos de acabado es una de las maneras más rápidas de reducir los costos de utillaje.
Cambios en DFM antes de la fabricación de herramientas
Los cambios de diseño para la fabricación realizados antes de cortar el molde —como ajustar el ángulo de desmoldeo, el espesor de la pared o la línea de separación— reducen el riesgo y el costo del utillaje. Cada cambio que se solicita después de que comienza la fabricación del utillaje genera retrabajo y retrasos. Una revisión exhaustiva del diseño para la fabricación desde el principio suele ser la decisión más económica que se puede tomar en cuanto al utillaje.
¿Qué factores influyen en el precio de las piezas fabricadas mediante moldeo por inyección rápida?
Si bien el utillaje es fundamental a bajo volumen, el precio por pieza cobra mayor importancia a medida que aumenta la producción. Comprender sus factores clave permite negociar y optimizar.
Costo de la resina plástica y los materiales
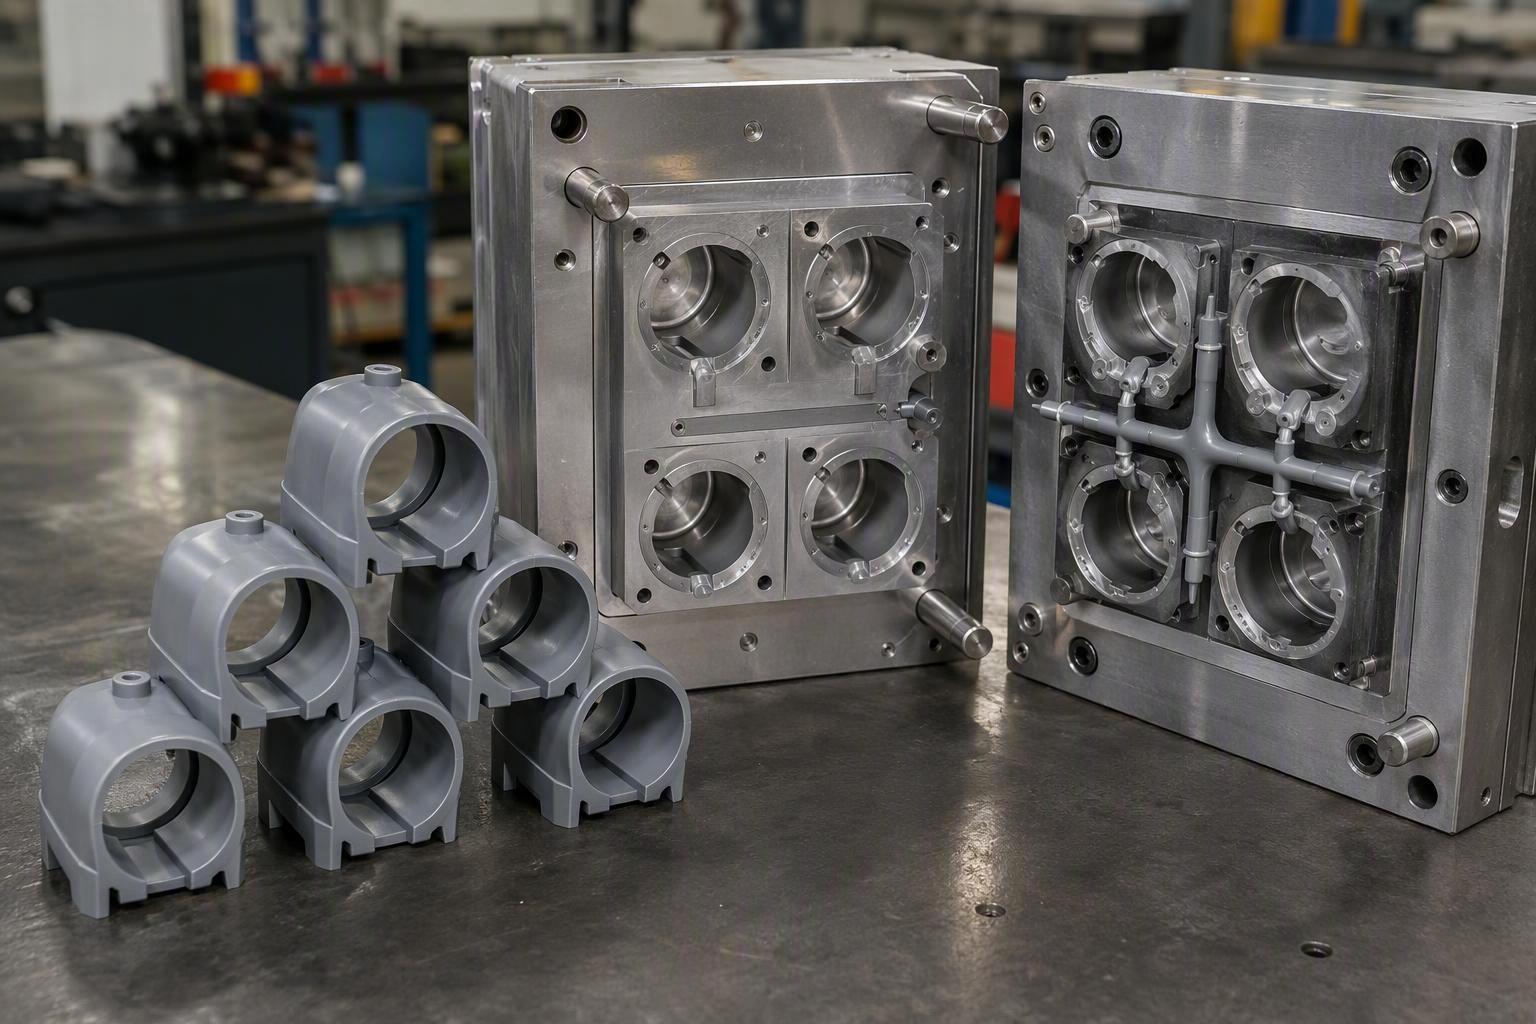
Las resinas comunes son económicas; las resinas especiales y de ingeniería cuestan más por libra. El material suele ser un componente importante del costo recurrente, por lo que la selección de la resina influye directamente en el precio unitario. Las resinas con cargas o reforzadas con fibra de vidrio aumentan el costo del material y también pueden acortar la vida útil de la herramienta.
Peso de la pieza y uso del material
Las piezas más pesadas consumen más resina por inyección, lo que aumenta el costo. Las paredes delgadas y uniformes reducen el uso de material y acortan el tiempo de enfriamiento. El desperdicio en los bebederos y canales también incrementa el consumo de material, por lo que el diseño de estos influye en el costo real de resina por cada pieza de buena calidad.
Tiempo de ciclo y tonelaje de la máquina
El tiempo de ciclo es uno de los factores más importantes que influyen en el precio por pieza, ya que determina cuántas piezas produce una máquina por hora; el enfriamiento suele consumir la mayor parte del ciclo. Las máquinas más grandes tienen tarifas horarias más elevadas, y el tonelaje necesario depende del área proyectada y la presión de empaquetado.
Recuento de cavidades y eficiencia de producción
Un mayor número de cavidades multiplica la cantidad de piezas por ciclo, reduciendo el coste de la máquina y del procesamiento por pieza una vez amortizado el utillaje. La contrapartida es un mayor coste de utillaje, por lo que la cavitación debe dimensionarse en función del volumen de producción real.
Costos indirectos de mano de obra, desperdicio y procesamiento
La configuración, el funcionamiento, los controles de calidad y la supervisión en planta añaden costes adicionales a cada pieza. Los desperdicios derivados de los rechazos iniciales, los bebederos y las variaciones del proceso aumentan el coste efectivo por pieza buena, por lo que es fundamental contar con un proceso consistente y bien validado.
Operaciones secundarias y acabado de piezas
El recorte, el desbarbado, la pintura, la impresión, la soldadura y las inspecciones adicionales generan costos recurrentes después del moldeo. Cuando se requiere un acabado estético o funcional, considérelo en el precio por pieza en lugar de asumir que está incluido.
Rangos de costos típicos del moldeo por inyección rápida
Los rangos publicados son útiles para la elaboración de presupuestos, pero considérelos solo como una guía. Los presupuestos reales varían según la geometría, la herramienta, el material y el volumen.
Rangos de costos de utillaje rápido de aluminio
Las herramientas de aluminio suelen ser la opción más económica y rápida. Las herramientas rápidas de aluminio de una sola cavidad suelen costar entre 1,500 y 5,000 dólares, mientras que los moldes de torneado rápido más complejos pueden llegar a costar entre 8,000 y 15 000 dólares. La vida útil de la herramienta es limitada, generalmente desde unos pocos miles de inyecciones hasta aproximadamente 20 000-50 000 inyecciones, dependiendo de la aleación y la resina, razón por la cual el aluminio es adecuado para prototipos y series cortas de puentes.
Rangos de costos de herramientas de acero dulce y P20
El acero P20 y el acero dulce pretemplado se sitúan entre el aluminio y el acero templado en cuanto a coste y durabilidad. Una herramienta P20 simple de una sola cavidad suele costar entre 3,000 y 8,000 dólares, mientras que las herramientas puente más complejas o de múltiples cavidades alcanzan los 10 000 a 25 000 dólares o más. La vida útil de la herramienta suele oscilar entre 10 000 y 200 000 disparos, lo que convierte al P20 en una excelente opción para series de producción de bajo volumen y de transición a la producción en serie.
Rangos de precios de herramientas de acero endurecido
El acero endurecido es el más duradero y el más caro. Los moldes de una sola cavidad para producción suelen costar alrededor de 15 000 dólares y pueden alcanzar los 50 000 dólares o más para moldes complejos de múltiples cavidades. La vida útil de la herramienta suele llegar a entre 100 000 y más de 1 000 000 de inyecciones, pero los tiempos de fabricación son más largos. El acero endurecido generalmente solo resulta rentable cuando el volumen de producción justifica la inversión.
Rangos de precios típicos por pieza
Para piezas típicas de tamaño pequeño a mediano, el precio por pieza moldeada suele oscilar entre 0.50 y 5.00 dólares. Las piezas sencillas de gran volumen tienen un precio menor, mientras que las piezas complejas o fabricadas con materiales especiales tienen un precio mayor. El precio por pieza disminuye con el volumen, ya que los costes de utillaje y preparación se distribuyen entre un mayor número de unidades.
Cómo el tamaño y la complejidad de las piezas modifican el rango.
El costo aumenta con el tamaño de la pieza, la complejidad del molde y la cantidad de características. Una pieza pequeña, sencilla y de paredes delgadas se sitúa en el extremo inferior tanto del rango de herramientas como del costo por pieza, mientras que una pieza grande con guías, tolerancias estrictas y un acabado estético se sitúa en el extremo superior. Mencione estos factores al comparar dos presupuestos.
Cómo utilizar de forma responsable los rangos de precios publicados
Utilice los rangos para verificar la coherencia de un presupuesto y estructurar sus expectativas, no como un estándar contractual. Dado que no hay dos piezas iguales, la única cifra fiable es un presupuesto basado en la cantidad, considerando su diseño CAD, material y acabado. Si un rango publicado difiere mucho de un presupuesto, la diferencia suele indicar una variación en la geometría, el número de cavidades, el material de la herramienta o el acabado, aspectos que debería consultar.
Plazo de entrega y cronograma para el moldeo por inyección rápida
El costo y el cronograma van de la mano. Comprender el cronograma permite ver de dónde provienen los retrasos y cómo los cambios de diseño afectan a ambos.
Revisión del diseño de herramientas y DFM
El programa comienza con una revisión DFM y el diseño del molde, que suele durar desde unos pocos días hasta una o dos semanas, dependiendo de la complejidad de la pieza y la rapidez con que se reciban los comentarios. Las decisiones que se toman en esta etapa (línea de separación, entrada de alimentación, ángulo de desmoldeo, expulsión) determinan gran parte del cronograma posterior.
Mecanizado y montaje de herramientas
El mecanizado y el ensamblaje en banco suelen ser la etapa más larga, pudiendo durar desde un par de semanas para una herramienta sencilla de aluminio hasta varias semanas para un molde complejo de acero. Esta etapa incluye el corte de las cavidades, la adición de las adiciones, el pulido y la construcción del molde.
Muestra T0, correcciones y validación
Las primeras pruebas (T0/T1) permiten verificar la pieza con respecto al plano. La inspección dimensional, la retroalimentación y las correcciones de herramientas se realizan en esta etapa, lo que suele llevar una semana o más. Los cambios de diseño o especificación solicitados después de las primeras muestras prolongan el proceso.
Producción en serie y entrega final
Tras la aprobación, se inicia la producción para fabricar la cantidad final, lo que, en el caso de volúmenes bajos, puede tardar solo unos días. Posteriormente, se realiza la inspección final, el embalaje y la logística para entregar las piezas. El tiempo total desde la aprobación del diseño hasta el primer envío suele ser de varias semanas para programas de entrega rápida.
Cómo los cambios de diseño afectan el costo y el tiempo de entrega.
Los cambios antes del mecanizado son económicos; los cambios posteriores (nuevas guías, geometría revisada, cavidades rectificadas) aumentan el material, la mano de obra y el tiempo. Cada revisión tardía incrementa tanto el costo como el cronograma, por lo que conviene definir con precisión el diseño que se va a fabricar y utilizar el diseño para la fabricación (DFM) desde el principio para evitar sorpresas.
Análisis del punto de equilibrio frente a la impresión 3D y el mecanizado CNC
La forma más clara de decidir un proceso es mediante el análisis del punto de equilibrio: encontrar la cantidad en la que el costo fijo del proceso con herramientas, más un precio unitario más bajo, sea igual a una alternativa sin herramientas.
¿Cuál es el volumen de equilibrio en el moldeo por inyección?
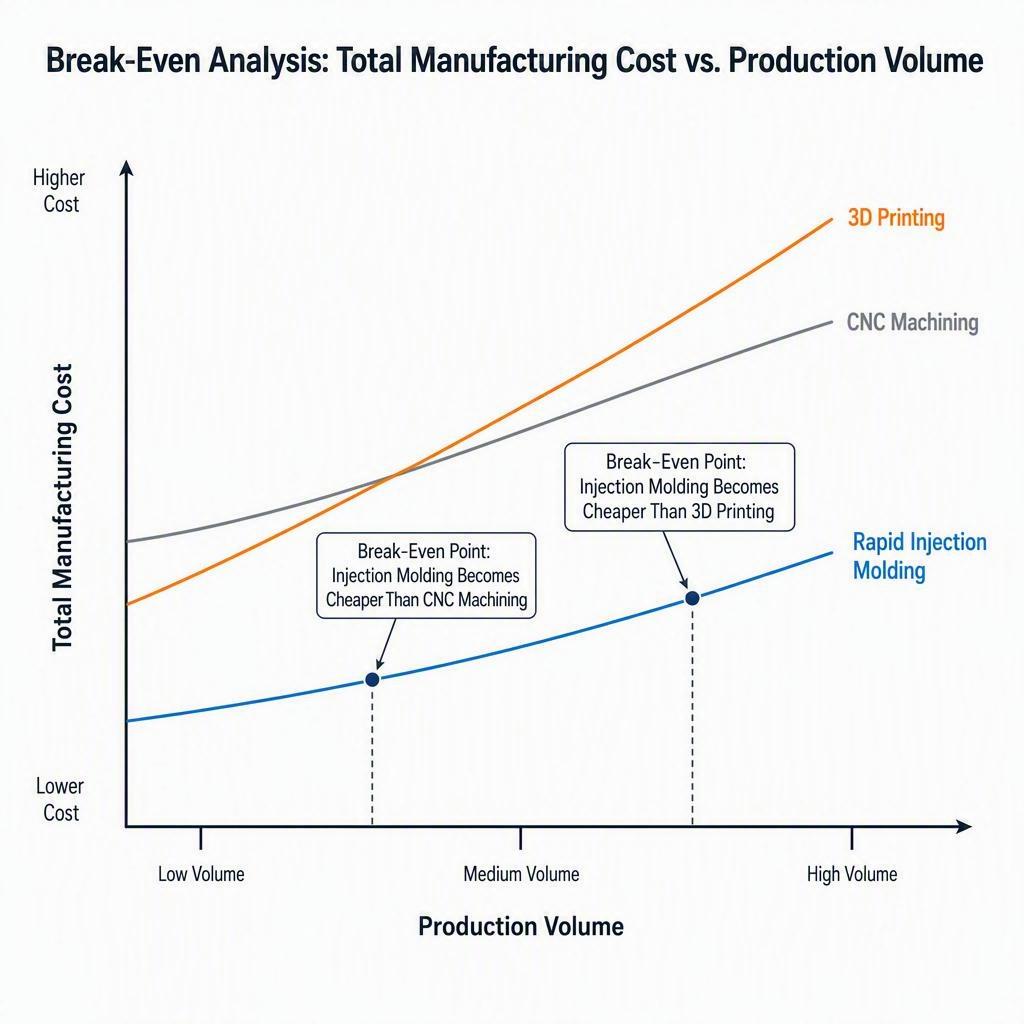
El punto de equilibrio es la cantidad de producción en la que el coste total del moldeo por inyección rápido (herramientas más coste por pieza × cantidad) es igual al coste total de una alternativa como el mecanizado CNC o la impresión 3D. Por debajo de este punto, el proceso sin herramientas suele ser más económico; por encima, el moldeo resulta más ventajoso porque su coste por pieza es menor una vez amortizadas las herramientas.
La fórmula básica para alcanzar el punto de equilibrio
Igualar los dos costos totales y despejar la cantidad:
Cantidad de equilibrio = costo de utillaje ÷ (costo alternativo por pieza − costo moldeado por pieza)
Por ejemplo, si una herramienta de aluminio cuesta 5,000 dólares, una pieza impresa cuesta 8 dólares y una pieza moldeada cuesta 1.50 dólares, el punto de equilibrio se sitúa en torno a 5,000 dólares ÷ (8.00 $ − 1.50 $) = aproximadamente 769 piezas. Por encima de ese volumen, el moldeo se convierte en la opción más económica.
Punto de equilibrio frente a la impresión 3D
La impresión 3D no requiere utillaje y tiene un coste unitario más elevado. Los análisis publicados suelen situar el punto de inflexión con el moldeo por inyección en torno a las 250 o 1000 piezas para geometrías comunes, aunque las piezas pequeñas y complejas pueden elevarlo. Para cantidades muy bajas, la impresión suele ser la mejor opción; a medida que el volumen supera este punto, el moldeo se impone.
Punto de equilibrio frente al mecanizado CNC
El mecanizado CNC también evita el uso de utillaje, pero conlleva un coste por pieza más elevado que el moldeo en grandes volúmenes. El punto de equilibrio frente al CNC suele oscilar entre unos cientos y unos miles de unidades, dependiendo del coste del utillaje y de la diferencia de precio entre la pieza moldeada y la pieza final. Más allá de este punto de equilibrio, el moldeo por inyección amortiza el utillaje y resulta más económico en cuanto al precio unitario.
Herramientas de desarrollo rápido frente a herramientas de producción
El utillaje rápido reduce el punto de equilibrio en comparación con un molde de producción a gran escala, ya que la inversión inicial en utillaje es menor, incluso a costa de una vida útil más corta. Si solo necesita unos pocos miles de piezas, un utillaje rápido de aluminio o P20 puede alcanzar el punto de equilibrio mucho antes que invertir en un molde de producción de acero de seis cifras.
Por qué el punto de equilibrio depende de los costos reales del proyecto.
El punto de equilibrio depende de sus insumos. El costo de las herramientas, el costo por pieza y el precio unitario de la alternativa influyen en el punto de equilibrio, a veces drásticamente. Siempre realice los cálculos con su presupuesto real, incluyendo el acabado, el desperdicio y la logística, en lugar de basarse en una estimación aproximada.
Ejemplos de costos de moldeo por inyección rápida por volumen
Los ejemplos prácticos ilustran el efecto del volumen. Las cifras que aparecen a continuación son ejemplos ilustrativos con supuestos específicos, no cotizaciones para una pieza concreta.
Ejemplo de costo de 10 000 piezas
Supongamos una herramienta simple de aluminio con un precio de $5,000 y un costo de moldeo por pieza de $2.50. El costo total del moldeo es de $5,000 + ($2.50 × 500) = $6,250. Compárelo con el mecanizado CNC, que cuesta, por ejemplo, $10 por pieza, o $5,000 por 500 piezas mecanizadas más la configuración. Con este bajo volumen, la amortización de la herramienta de $10 por pieza hace que los procesos alternativos sean competitivos, a menos que la calidad del moldeo o el material sean esenciales.
Ejemplo de costo de 10 000 piezas
Utilizando la misma herramienta de $5,000 y un precio de moldeo de $2.00 por pieza, el costo total del moldeo es de $5,000 + ($2.00 × 2,000) = $9,000. En comparación con el mecanizado CNC a $8 por pieza ($16,000), el moldeo ahora parece claramente más económico, y la impresión 3D, con un costo por pieza más alto, pierde aún más terreno. El costo amortizado de las herramientas es de solo $2.50 por pieza para este volumen.
Ejemplo de costo de 10 000 piezas
Aumentar la producción a 10 000 piezas con una herramienta P20 más potente cuesta 12 000 $ y el precio de moldeo por pieza es de 1.20 $. El total es de 12 000 $ + (1.20 $ × 10 000) = 24 000 $. En comparación con el mecanizado a varios dólares por pieza o la impresión a un precio aún mayor, el moldeo por inyección es ahora, sin duda, la opción de menor coste, y la amortización de las herramientas se ha reducido a tan solo 1.20 $ por pieza.
Cómo la amortización de las herramientas modifica el costo unitario.
La misma herramienta se puede utilizar en más piezas, por lo que el costo unitario total disminuye drásticamente a medida que aumenta el volumen de producción. En los ejemplos anteriores, una herramienta de $5,000 añade $10 por pieza a 500 unidades, pero solo $0.50 por pieza a 10,000 unidades. Esta es la razón principal por la que el moldeo se abarata a gran escala, y por la que siempre se debe comparar el costo total del programa, no solo el precio indicado en el molde.
Sensibilidad al precio de las herramientas y de las piezas
Pequeños cambios en las herramientas y el precio por pieza modifican el punto de inflexión. Una herramienta más compleja duplica el costo a 500 piezas, pero su impacto es mucho menor a 10 000. Por el contrario, una diferencia de un dólar por pieza es determinante en volúmenes altos. Al modelar su propio proyecto, pruebe con diferentes supuestos sobre herramientas y precios por pieza, en lugar de centrarse en un único punto.
¿Cuándo resulta más económico el moldeo por inyección rápida que otras alternativas?
El punto de equilibrio es solo una guía, no lo es todo. La calidad, los materiales, las tolerancias y el cronograma también son factores determinantes.
Cuándo elegir el moldeo por inyección rápida
Elija el moldeo por inyección rápida cuando necesite cientos o miles de piezas en resina de producción, busque consistencia y tolerancias de moldeo precisas, y necesite llegar al mercado más rápido que con un molde de acero convencional. Es ideal como herramienta de transición para volúmenes de producción mayores y para lanzamientos de productos con un diseño estable.
¿Cuándo conviene seguir utilizando la impresión 3D?
La impresión 3D es recomendable para volúmenes muy bajos (desde una sola unidad hasta unas pocas docenas o cientos) o cuando la geometría aún está en constante cambio y se prioriza la velocidad de iteración del diseño sobre el costo unitario. También es adecuada para piezas imposibles de moldear o para las que aún no se justifica el uso de una herramienta. Sus limitaciones son un mayor costo por pieza y, en algunos procesos, propiedades de material menos favorables.
Cuándo el mecanizado CNC puede ser mejor
El mecanizado CNC puede ser la mejor opción cuando se necesita una pieza resistente y dimensionalmente precisa a partir de material sólido en pequeñas cantidades, especialmente en materiales difíciles de moldear por inyección o cuando se desea evitar el tiempo de espera para el utillaje. También es una excelente opción cuando la cantidad es moderada y el costo de mecanizado se mantiene por debajo del costo amortizado del moldeo.
Cuando el análisis se centre en el mecanizado, solicite presupuestos para ambas opciones a un mismo equipo de ingeniería. El mecanizado CNC de prototipos y piezas de LKprototype utiliza fresado y torneado de 3, 4 y 5 ejes en las mismas instalaciones que el moldeo por inyección rápida, lo que le permite evaluar el costo y la tolerancia en la misma pieza sin tener que cambiar de proveedor.
¿Cuándo invertir en herramientas de producción?
Utilice utillaje de producción reforzado cuando el volumen de producción sea lo suficientemente alto como para que una herramienta de larga duración se amortice (a menudo, decenas de miles de piezas o más), o cuando necesite los ciclos de producción más ajustados y la mayor durabilidad en programas que duren varios años. El utillaje rápido puede servir como paso intermedio mientras valida la demanda.
Por qué el punto de equilibrio no es el único factor decisivo
Un proceso de menor costo no siempre es la mejor opción. El tiempo de entrega, la disponibilidad de materiales, las tolerancias, la durabilidad de las herramientas, la flexibilidad del pedido mínimo y la tolerancia al riesgo de su equipo son factores importantes. Calcule el punto de equilibrio y luego evalúe los factores que no son de costo antes de tomar una decisión.
Cómo reducir el costo del moldeo por inyección rápida
Los factores que se describen a continuación influyen en los costos de forma predecible y conviene revisarlos con cualquier proveedor.
Aplicar DFM antes del diseño de la herramienta.
Antes de mecanizar el molde, es fundamental considerar el ángulo de desmoldeo, el espesor de la pared, las líneas de separación y la ubicación de la entrada de inyección. Un buen diseño para la fabricación (DFM) reduce el tiempo de mecanizado, el riesgo asociado al utillaje y la probabilidad de costosas correcciones una vez iniciado el proceso.
Tolerancias de tamaño adecuado y requisitos estéticos
Especifique únicamente las tolerancias y el acabado que realmente necesita. Las tolerancias más estrictas de lo necesario y las superficies con acabados superficiales excesivos aumentan los costos de mecanizado y pulido. Relajar las superficies ocultas es una forma de bajo riesgo para ahorrar.
Elija el material de herramientas adecuado
Adapta el material de la herramienta al volumen de producción y la resina previstos. El aluminio es adecuado para prototipos y series cortas; el acero P20/acero blando soporta volúmenes bajos prolongados; el acero endurecido solo justifica su coste en volúmenes altos. Elegir una herramienta demasiado grande para la producción supone un derroche de dinero.
Reduzca la complejidad innecesaria del moho.
Simplifique los socavados, las guías, los elevadores y otros mecanismos siempre que el diseño lo permita. Cada elemento móvil aumenta el costo y el riesgo de las herramientas, por lo que, siempre que sea posible, diseñe teniendo esto en cuenta sin sacrificar la funcionalidad.
Optimizar el número de cavidades para el volumen esperado
Adapte la cavitación a la demanda real. Una herramienta multicavidad aumenta el costo de utillaje, pero reduce el costo de procesamiento por pieza, así que elija la cantidad que minimice el costo total del programa para la cantidad proyectada, en lugar de la que ofrezca el mayor rendimiento posible.
Confirme los requisitos de materiales y acabados con anticipación.
Fijar la resina y el acabado antes de la fabricación de las herramientas evita retrabajos y cambios de presupuesto. El grado del material afecta tanto al precio por pieza como al desgaste de la herramienta, por lo que conviene definirlo con anticipación y evitar cambios una vez que la herramienta esté fabricada.
Solicitar precios según la cantidad
Solicita precios para los volúmenes que realmente vayas a manejar, no solo para un punto de venta. Las cotizaciones basadas en la cantidad te muestran cómo varían el precio por pieza, la amortización de las herramientas y el punto de equilibrio, para que puedas planificar los pedidos de reposición y la ampliación de la producción con honestidad.
Compare el costo total del programa, no solo el precio unitario.
Un precio bajo por pieza puede ocultar un alto costo de utillaje, y un precio bajo por molde puede ocultar un acabado costoso. Compare la suma del utillaje y el precio por pieza en función de sus volúmenes, operaciones secundarias y logística para tomar una decisión justa.
Lista de verificación de costos de moldeo por inyección rápida para compradores
Utilice esta lista de verificación para asegurarse de que los costos se comparen de manera justa antes de tomar una decisión.
Geometría, material y cantidad de la pieza
¿Están definidas las dimensiones generales y el espesor de la pared?
¿Está finalizado el material? ¿Afecta esto al desgaste de las herramientas o al precio?
¿Cuál es la cantidad realista: una sola ejecución o la cantidad acumulada a lo largo del tiempo?
¿Se especifican las tolerancias donde realmente importan?
Requisitos de herramientas, acabado y calidad
¿Qué material de herramienta se ajusta al número de disparos previsto?
¿Se minimizan los socavados y las acciones laterales?
¿Qué acabado, textura o pintura se requiere realmente?
¿Qué inspección de calidad e informes requiere la pieza?
Supuestos sobre entrega, logística y costo total
¿Cuál es la fecha de entrega requerida para el primer envío?
¿Qué gastos de embalaje, transporte y aduanas se aplican?
¿Están incluidos los acabados y las operaciones secundarias en el precio por pieza?
¿El proveedor ofrece precios en función de la cantidad que usted necesita?
Preguntas frecuentes sobre el costo del moldeo por inyección rápida
¿Cuánto cuesta el moldeo por inyección rápida?
No existe una cifra única. El costo de las herramientas rápidas oscila entre aproximadamente $1,000 y más de $50,000, dependiendo del material y la complejidad, y el precio por pieza varía entre menos de un dólar y varios dólares. El costo total se obtiene sumando el costo de las herramientas y el precio por pieza, multiplicado por la cantidad.
¿Cuánto cuesta el utillaje para inyección rápida?
Las herramientas de mecanizado rápido de aluminio suelen costar entre 1,500 y 8,000 dólares para piezas sencillas, las herramientas de acero P20/acero blando oscilan entre los 3,000 y los 25,000 dólares aproximadamente, y las herramientas de acero endurecido parten de los 15,000 dólares y su precio aumenta en función de la complejidad y el número de cavidades.
¿Cuánto cuesta una pieza moldeada por inyección?
Los precios típicos por pieza oscilan entre aproximadamente 0.50 y 5.00 dólares para piezas pequeñas y medianas antes del acabado, y varían según la resina, el peso, el tiempo de ciclo, el número de cavidades y el volumen, ya que el utillaje se amortiza a lo largo de la producción.
¿Qué factores afectan al coste del moldeo por inyección rápida?
Los principales factores determinantes son el tamaño y la complejidad de la pieza, las socavaduras y las acciones laterales, el material y la vida útil de la herramienta, el número de cavidades, el diseño de la refrigeración y la compuerta, el acabado superficial y los cambios de diseño realizados antes o después del utillaje.
¿Cómo afecta el volumen al coste del moldeo por inyección?
Un mayor volumen de producción reduce el costo total por pieza, ya que el utillaje fijo se distribuye entre más unidades. Una herramienta de $5,000 añade $10 por pieza a 500 unidades, pero solo $0.50 por pieza a 10,000.
¿Cuándo resulta rentable el moldeo por inyección?
El moldeo por inyección suele resultar rentable una vez que la cantidad alcanza los cientos o miles de piezas, momento en el que la amortización de las herramientas disminuye lo suficiente como para superar en coste unitario a alternativas sin herramientas como el mecanizado CNC o la impresión 3D.
¿Cómo se calcula el volumen de equilibrio en el moldeo por inyección?
Divida el costo de las herramientas entre el ahorro por pieza en comparación con una alternativa: punto de equilibrio = herramientas ÷ (costo por pieza de la alternativa − costo por pieza moldeada). En esa cantidad, los dos costos totales son iguales.
¿Es el moldeo por inyección rápida más económico que el mecanizado CNC?
Depende de la cantidad. Para volúmenes modestos, el mecanizado CNC sin utillaje suele ser más económico; por encima del punto de equilibrio, el moldeo por inyección rápido resulta más ventajoso, ya que su menor precio por pieza se compensa con el coste ya amortizado del utillaje.
¿Es el moldeo por inyección rápida más económico que la impresión 3D?
Para volúmenes muy bajos, la impresión 3D suele ser más económica porque no requiere herramientas. A partir del volumen de transición —que suele oscilar entre unos pocos cientos y unos pocos miles de piezas—, el moldeo por inyección rápida se convierte en la opción más económica.
¿Cómo puedo reducir el coste del moldeo por inyección rápida?
Aplique el diseño para la fabricación (DFM) desde el principio, flexibilice las tolerancias y acabados innecesarios, elija el material adecuado para la herramienta, simplifique la geometría del molde, ajuste el tamaño de las cavidades, confirme el material con anticipación y solicite precios basados en la cantidad para que pueda comparar el costo total del programa en lugar de solo el precio unitario.
Conclusión: Utilice el costo total y el punto de equilibrio para elegir el proceso adecuado.
El moldeo por inyección rápido se posiciona entre el prototipado y la producción a gran escala al combinar la calidad del moldeo con un utillaje pequeño y rápido. Su idoneidad depende menos de una cifra aislada y más de la interacción entre el coste del utillaje, el precio por pieza y el volumen. Modele el coste total, compare el punto de equilibrio con sus alternativas reales y tenga en cuenta el cronograma y las necesidades de materiales junto con el precio. Si la cantidad y la geometría de sus piezas requieren piezas moldeadas y prefiere un diseño para la fabricación (DFM) y una cotización basada en la cantidad en lugar de una cifra fija, LKprototype ofrece utillaje rápido y moldeo por inyección de bajo volumen con asesoramiento de ingeniería para ayudarle a comparar costes de forma objetiva.