 LK-Prototyp
Wenn Sie prüfen, ob das Schnellspritzgießen für Ihr Programm geeignet ist, lautet die ehrliche Antwort: Es gibt keinen pauschalen Preis. Die Kosten setzen sich aus einer einmaligen Werkzeuginvestition und einem laufenden Stückpreis zusammen. Diese Aufteilung entscheidet darüber, ob sich das Verfahren bei Ihrem Produktionsvolumen lohnt. Dieser Leitfaden erläutert die Kostenstruktur und zeigt, wie Sie die Gewinnschwelle im Vergleich zu CNC-Bearbeitung und 3D-Druck ermitteln können.
Die zentralen Thesen
Die Kosten für das Rapid-Injection-Molding setzen sich aus zwei Teilen zusammen: einmaligen Werkzeugkosten (NRE) und einem wiederkehrenden Preis pro Teil, der Material, Maschinenzeit und Nachbearbeitung umfasst.
Aluminium-Schnellwerkzeuge sind die günstigste und schnellste Lösung, haben aber eine begrenzte Werkzeugstandzeit; P20/Weichstahl liegt dazwischen; gehärteter Stahl ist am haltbarsten und am teuersten.
Die Gewinnschwelle wird erreicht, wenn die Investition in feste Werkzeuge zuzüglich günstigerer Stückkosten eine Alternative ohne Werkzeuge übertrifft – typischerweise im niedrigen dreistelligen bis niedrigen tausendstelligen Bereich, abhängig von der Geometrie.
Die angegebenen Kostenspannen sind Richtwerte, keine Standardvorgaben; überprüfen Sie die Kosten immer anhand eines mengenbasierten Angebots für Ihr tatsächliches Bauteil.
Kurzantwort: Wie viel kostet Rapid-Injektionsformen?
Als grobe Richtwerte können Sie mit Kosten für die schnelle Werkzeugherstellung von etwa 1,000 bis über 50,000 US-Dollar rechnen. Der Stückpreis liegt – vor Berücksichtigung von Nachbearbeitung und Logistik – zwischen unter einem Dollar und mehreren Dollar. Ein kleines Aluminiumwerkzeug mit einer Kavität kostet etwa 1,500 bis 5,000 US-Dollar, während ein Brückenwerkzeug aus P20- oder Weichstahl 5,000 bis 25,000 US-Dollar oder mehr kosten kann. Gehärtete Produktionswerkzeuge beginnen bei höheren Preisen, oft ab 15,000 US-Dollar. Der endgültige Stückpreis hängt von Material, Gewicht, Zykluszeit und Stückzahl ab.
Typische Kostenkomponenten beim Schnellspritzgießen
Jedes Angebot für schnelles Spritzgießen lässt sich in einige wenige, vorhersehbare Kategorien einteilen:
Einmalige Entwicklungskosten (Werkzeugkosten) , die Werkzeugkonstruktion, DFM, Bearbeitung und Validierung umfassen.
Die Materialkosten entsprechen dem Harzpreis multipliziert mit der pro Teil verwendeten Schussmasse.
Die Bearbeitungskosten hängen vom Maschinenstundensatz, der Zykluszeit und der Anzahl der Kavitäten ab.
Arbeits- und Gemeinkosten , einschließlich Einrichtung, Handhabung und Qualitätskontrolle.
Nachbearbeitungsschritte wie Beschneiden, Veredeln, Lackieren oder Bedrucken.
Logistik für Lieferung, Verpackung und jegliche Fracht.
Werkzeugkosten vs. Stückkosten
Behandeln Sie Werkzeugkosten als einmalige Anschaffung und Teilepreis als laufende Kosten. Bei geringen Stückzahlen machen die Werkzeugkosten den größten Teil der Gesamtkosten aus. Mit steigender Stückzahl wird der Stückpreis – insbesondere Material und Zykluszeit – zum entscheidenden Faktor. Vergleichen Sie Angebote niemals nur anhand des Stückpreises; die abgeschriebenen Werkzeugkosten verändern die tatsächlichen Stückkosten erheblich.
Warum es keinen einheitlichen Standardpreis gibt
Die Kosten für schnelles Spritzgießen hängen von der Teilegröße, der Werkzeugkomplexität, dem Material, dem Werkzeugtyp, den Toleranzen, der Oberflächengüte und der Produktionsmenge ab. Zwei ähnlich aussehende Teile können sich hinsichtlich der Werkzeugkosten um eine Größenordnung unterscheiden. Daher geben seriöse Richtlinien Kostenbereiche an und benennen die Einflussfaktoren, anstatt eine allgemeingültige Zahl zu nennen.
Wann ist Rapid Injection Molding wirtschaftlich sinnvoll?
Das Schnellspritzgießen ist nicht für jede Seriengröße geeignet. Es findet seinen Platz in einem bestimmten Spektrum zwischen Prototypenbau und Serienfertigung und ist besonders attraktiv, wenn man in kurzer Zeit Formteile in moderaten Stückzahlen benötigt.
Prototypen für die Überbrückung von Serienläufen
Sobald Ihr Design ausgereift ist und Sie funktionale Teile aus Formguss für die Serienproduktion benötigen – nicht nur Einzelanfertigungen –, bietet die schnelle Werkzeugherstellung aus Aluminium oder Weichstahl eine optimale Lösung. Mit diesen Werkzeugen können Sie Passform, Funktion, Materialverhalten und Montage während der Pilotphase oder der frühen Markteinführungsphase überprüfen, bevor Sie in eine teure Serienform investieren.
Sollte Ihnen selbst ein kleines Metallwerkzeug überdimensioniert erscheinen, bietet sich als Zwischenlösung ein einfacherer Ansatz an. Beim Vakuumgießen wird technisches Polyurethan in eine Silikonform gegossen, die von einem gedruckten oder gefrästen Urmodell hergestellt wird. So lassen sich Dutzende bis mehrere Hundert Funktionsteile zu einem Bruchteil der Kosten eines Metallwerkzeugs fertigen. Damit können Sie Passform, Oberflächenbeschaffenheit und Montage prüfen, bevor Sie überhaupt in Spritzgusswerkzeuge investieren müssen.
Kleinserienproduktion und Markteinführungen
Bei Stückzahlen im niedrigen dreistelligen bis niedrigen tausender Bereich ist das Schnellspritzgießen hinsichtlich der Stückkosten oft kostengünstiger als CNC-Bearbeitung und 3D-Druck, ohne die Formteilqualität zu beeinträchtigen. Es eignet sich hervorragend für begrenzte Produkteinführungen, regionale Rollouts, Ersatzteile und Testläufe, die den Einsatz eines langlebigen Stahlwerkzeugs noch nicht rechtfertigen.
Material- und Leistungsanforderungen
Da beim Spritzgießen Standard-Kunststoffe verwendet werden, eignet es sich für Bauteile, die spezifische mechanische, thermische oder regulatorische Eigenschaften sowie eine gleichbleibende Qualität über verschiedene Chargen hinweg erfordern. Muss Ihr Bauteil glasfaserverstärkt sein oder anspruchsvollen Betriebsbedingungen standhalten, ist Spritzguss – anstelle eines gedruckten oder gegossenen Ersatzteils – möglicherweise die einzig praktikable Lösung.
Auslegungsstabilität und erwartete Nachfrage
Die Schnellwerkzeugfertigung ist am wirtschaftlichsten, wenn die Geometrie weitgehend festgelegt ist. Häufige Designänderungen mindern den Wert jedes Werkzeugs. Prüfen Sie vor einer Investition Ihren erwarteten Bedarf und die Wahrscheinlichkeit kurzfristiger Änderungen. Bei geringen Stückzahlen und häufigen Designänderungen kann ein werkzeugloses Verfahren sinnvoller sein.
Kostenstruktur des Schnellspritzgießens
Es hilft dabei, die Kostenentstehung zu formalisieren, sodass man Optionen vergleichen und den Break-even-Punkt berechnen kann.
Schnelle Werkzeug- und Entwicklungskosten
Die Werkzeugkosten sind der größte Kostenfaktor und bestimmen maßgeblich die Angebotspreise. Sie umfassen die Konstruktion von Werkzeugen (DFM), den Werkzeugkörper, die Kavitätenbearbeitung, Seitenbetätigungen bzw. Aushebemechanismen sowie die Erprobung. Der Preis steigt mit der Komplexität der Merkmale, der Anzahl der Kavitäten und dem gewählten Werkzeugmaterial, da all dies die Bearbeitungszeit und den Konstruktionsaufwand beeinflusst.
Produktionskosten pro Teil
Die laufenden Kosten setzen sich aus Material, Maschinenzeit, Arbeitskosten und Gemeinkosten zusammen. Die Maschinenzeit ergibt sich aus dem Stundensatz der Presse und der Zykluszeit, dividiert durch die Anzahl der Kavitäten. Die Materialkosten berechnen sich aus dem Harzpreis pro Gewichtseinheit multipliziert mit dem Gewicht des Bauteils (einschließlich Angusskanal). Ausschuss und Prozessineffizienzen verursachen zusätzliche Gemeinkosten für jedes einwandfreie Bauteil.
Zusätzliche Kosten für Endbearbeitung, Inspektion und Logistik
Kosmetische Anforderungen wie Texturierung, Lackierung oder Bedruckung sowie Inspektion und Verpackung erhöhen die Stückkosten. Die Logistik beeinflusst sowohl die Werkzeugkosten als auch die Gesamtkosten pro Teil. Berücksichtigen Sie diese Kosten beim Vergleich der gesamten Programmkosten und nicht nur des Preises für die Rohform.
Einfache Formel für die Gesamtkosten
Ein übersichtlicher Vergleich lässt sich durch die Addition der einmaligen und wiederkehrenden Kosten bewerkstelligen:
Gesamtprogrammkosten = Werkzeugkosten + (Preis pro Teil × Menge)
Diese Formel bildet die Grundlage für jede nachfolgende Break-Even-Entscheidung. Werkzeugkosten, Stückpreis und Menge bleiben in denselben Einheiten, und Kosten für Endbearbeitung und Logistik werden explizit hinzugefügt, wenn sie relevant sind.
Werkzeugkostenabschreibung pro Teil
Die Verteilung der Werkzeugkosten auf die gesamte Produktionsmenge ermöglicht eine Amortisation: Man teilt die Werkzeugkosten durch die Stückzahl und addiert sie zum Stückpreis, um die Gesamtstückkosten zu ermitteln. Bei 500 Teilen verursacht ein Werkzeug für 5,000 € zusätzliche Kosten von 10 € pro Teil. Bei 10,000 Teilen sind es nur noch 0.50 € pro Teil. Deshalb sinken die Spritzgießkosten pro Stück mit steigender Produktionsmenge so stark.
Was treibt die Kosten für Werkzeuge zum schnellen Spritzgießen an?
Der größte Teil der Preisunterschiede bei der Schnellwerkzeugherstellung resultiert aus einer Handvoll technischer Entscheidungen, die Sie frühzeitig beeinflussen können.
Teilegröße und Formkomplexität
Größere Teile erfordern größere Formbasen und mehr Bearbeitungsaufwand, was die Kosten erhöht. Die Komplexität spielt eine noch größere Rolle: Tiefe Ziehungen, dünne Wände, komplizierte Kerne und enge Ecken erschweren die Bearbeitung und erhöhen das Werkzeugrisiko. Einfachere Geometrien lassen sich schneller und kostengünstiger bearbeiten.
Hinterschnitte, Gleiter, Heber und Auswurf
Hinterschneidungen zwingen das Werkzeug zum Einsatz von Seitenbewegungen, Auswerfern oder zusammenklappbaren Kernen, um das Werkstück freizugeben. Jeder dieser beweglichen Mechanismen erhöht den Bearbeitungsaufwand, die Montage und das Risiko – und treibt somit Kosten und Lieferzeit in die Höhe. Trennfugen und Auswurfmechanismen lassen sich oft so gestalten, dass diese Merkmale vermieden oder minimiert werden.
Formmaterial und Werkzeuglebensdauer
Aluminium lässt sich schnell und kostengünstig bearbeiten, verschleißt aber schneller; P20/Weichstahl ist langlebiger und kostengünstiger; gehärteter Stahl ist am haltbarsten, aber am zeitaufwändigsten zu verarbeiten. Wählen Sie das Material passend zur erwarteten Schusszahl und der Abrasivität des Harzes, da abrasive Formteile oder glasfaserverstärkte Harze weiche Werkzeuge schneller verschleißen lassen.
Kavitätenanzahl und Formkonfiguration
Ein Werkzeug mit einer Kavität ist am günstigsten, fertigt aber nur ein Teil pro Zyklus. Werkzeuge mit zwei, vier oder acht Kavitäten erhöhen zwar die Werkzeugkosten, senken aber die Kosten pro Teilzyklus. Die Anzahl der Kavitäten sollte dem erwarteten Volumen angepasst werden, anstatt einen möglichst hohen Durchsatz zu erzielen.
Kühlung, Anguss und Werkzeugkonstruktion
Eine gute Kühlung verkürzt die Zykluszeit, jedoch sind konturnahe oder aufwendige Kühlkanäle fertigungstechnisch aufwendiger. Angusslage und Kanalgestaltung beeinflussen die Füllqualität, die Zykluszeit und die Position von Oberflächenfehlern. Diese Entscheidungen erfordern einen Kompromiss zwischen Werkzeugkosten und Kosteneinsparungen pro Bauteil.
Anforderungen an Oberflächenbeschaffenheit und Kosmetik
Polieren, Texturieren und die Herstellung von glänzenden oder samtigen Oberflächen erfordern zusätzlichen Werkzeugaufwand und längere Lieferzeiten. Wenn das Bauteil nicht sichtbar ist oder keine optische Oberflächenbehandlung benötigt, lässt sich der Werkzeugaufwand am schnellsten reduzieren, indem man die Anforderungen an die Oberflächenbearbeitung verringert.
DFM-Änderungen vor der Werkzeugerstellung
Konstruktionsoptimierungen vor dem Formenbau – wie die Anpassung von Entformungsschräge, Wandstärke oder Trennlinie – senken das Werkzeugrisiko und die Kosten. Jede Änderung nach Beginn der Werkzeugfertigung führt zu Nacharbeiten und Verzögerungen. Eine gründliche DFM-Prüfung im Vorfeld ist in der Regel die kostengünstigste Werkzeugentscheidung.
Was beeinflusst den Preis von Teilen aus dem Schnellspritzgussverfahren?
Bei geringen Stückzahlen dominieren die Werkzeugkosten, während der Stückpreis mit steigender Produktionsmenge immer wichtiger wird. Wer diese Stellschrauben kennt, kann verhandeln und optimieren.
Kunststoffharz und Materialkosten
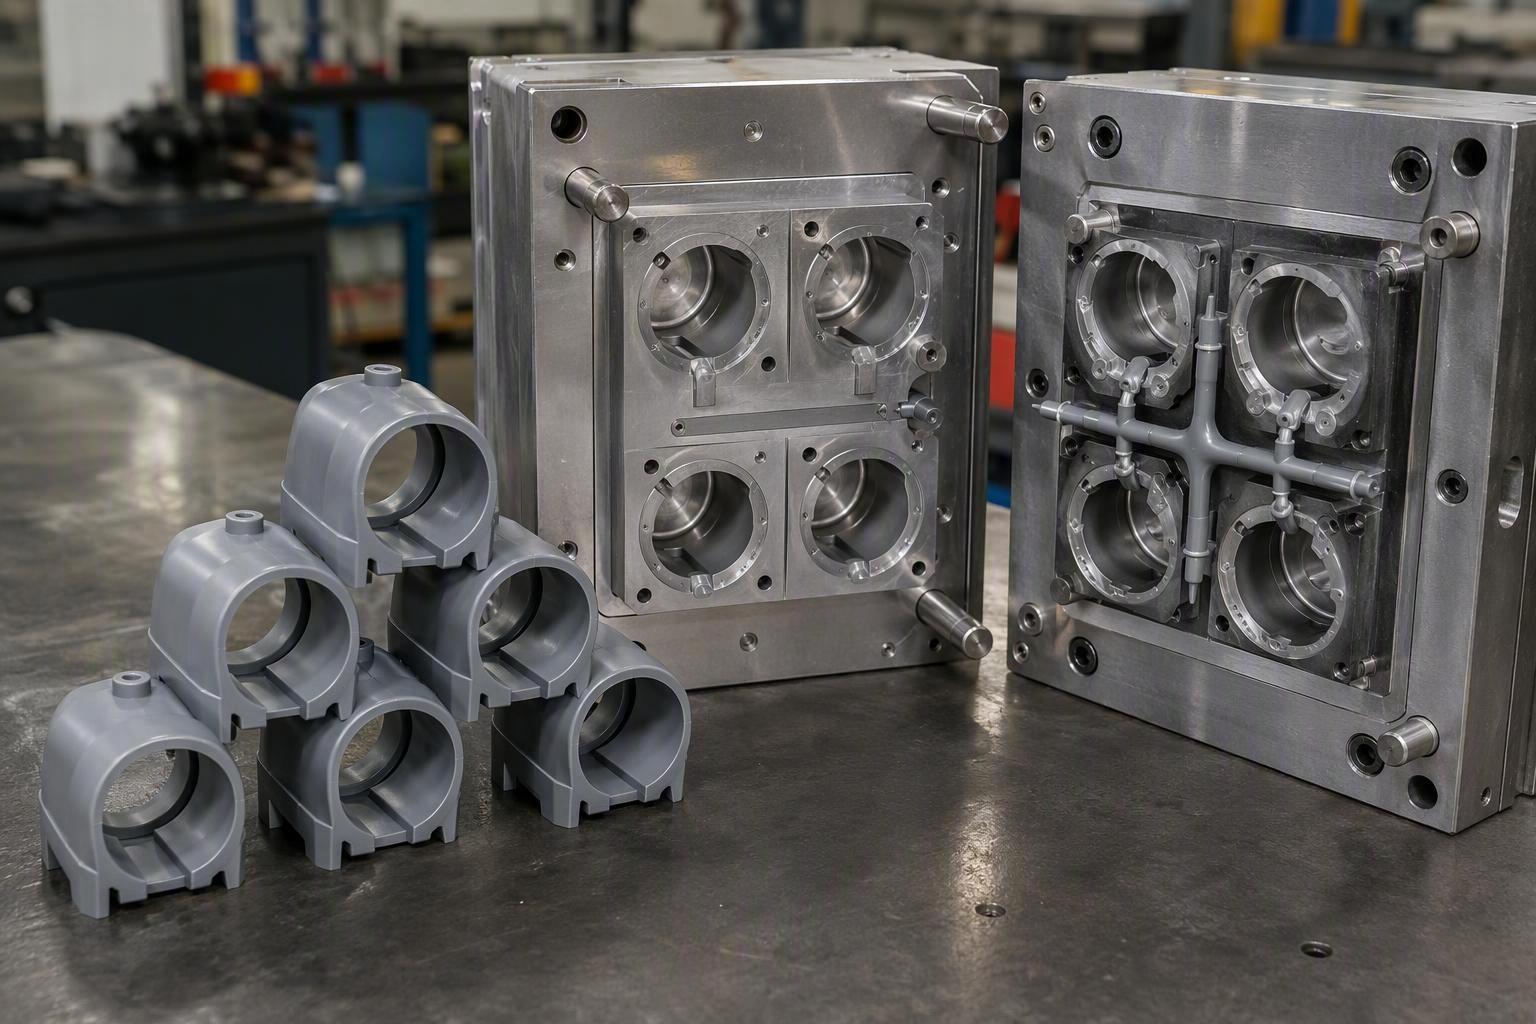
Standardkunststoffe sind preiswert; technische und Spezialkunststoffe sind pro Kilogramm teurer. Da das Material in der Regel einen Großteil der laufenden Kosten ausmacht, beeinflusst die Wahl des Kunststoffs den Stückpreis direkt. Gefüllte oder glasfaserverstärkte Kunststoffe erhöhen die Materialkosten und können zudem die Werkzeugstandzeit verkürzen.
Teilegewicht und Materialverwendung
Schwerere Teile verbrauchen mehr Harz pro Spritzvorgang, was die Kosten erhöht. Dünne, gleichmäßige Wände reduzieren den Materialverbrauch und verkürzen die Abkühlzeit. Anguss- und Verteilerreste erhöhen ebenfalls den Materialverbrauch, daher beeinflusst die Gestaltung von Angusskanal und Verteiler die tatsächlichen Harzkosten jedes einzelnen Bauteils.
Zykluszeit und Maschinentonnage
Die Zykluszeit ist einer der wichtigsten Faktoren für den Stückpreis, da sie bestimmt, wie viele Teile eine Maschine pro Stunde fertigt; die Kühlung beansprucht in der Regel den größten Teil der Zykluszeit. Größere Maschinen erzielen höhere Stundensätze, und die benötigte Presskraft hängt von der geplanten Fläche und dem Anpressdruck ab.
Kavitätenanzahl und Produktionseffizienz
Mehr Kavitäten erhöhen die Anzahl der Teile pro Zyklus und senken so die Maschinen- und Bearbeitungskosten pro Teil, sobald die Werkzeugkosten amortisiert sind. Der Nachteil sind höhere Werkzeugkosten; daher sollte die Kavitation auf Ihr realistisches Produktionsvolumen ausgelegt werden.
Arbeitskosten, Ausschuss und Prozesskosten
Einrichtung, Betrieb, Qualitätskontrollen und die Überwachung der Fertigung verursachen zusätzliche Kosten für jedes Bauteil. Ausschuss durch Anlauffehler, Angüsse und Prozessschwankungen erhöht die effektiven Kosten pro Gutteil, daher ist ein konsistenter und validierter Prozess von entscheidender Bedeutung.
Sekundärbearbeitung und Teilefertigstellung
Nachbearbeitung wie Trimmen, Entgraten, Lackieren, Bedrucken, Schweißen und zusätzliche Prüfungen verursachen nach dem Formen laufende Kosten. Ist eine kosmetische oder funktionelle Oberflächenbehandlung erforderlich, sollte diese im Stückpreis berücksichtigt werden, anstatt sie als im Preis inbegriffen anzusehen.
Typische Kostenbereiche für schnelles Spritzgießen
Die angegebenen Preisspannen sind hilfreich für die Budgetplanung, sollten aber nur als Richtwerte betrachtet werden. Die tatsächlichen Kosten variieren je nach Geometrie, Werkzeug, Material und Volumen.
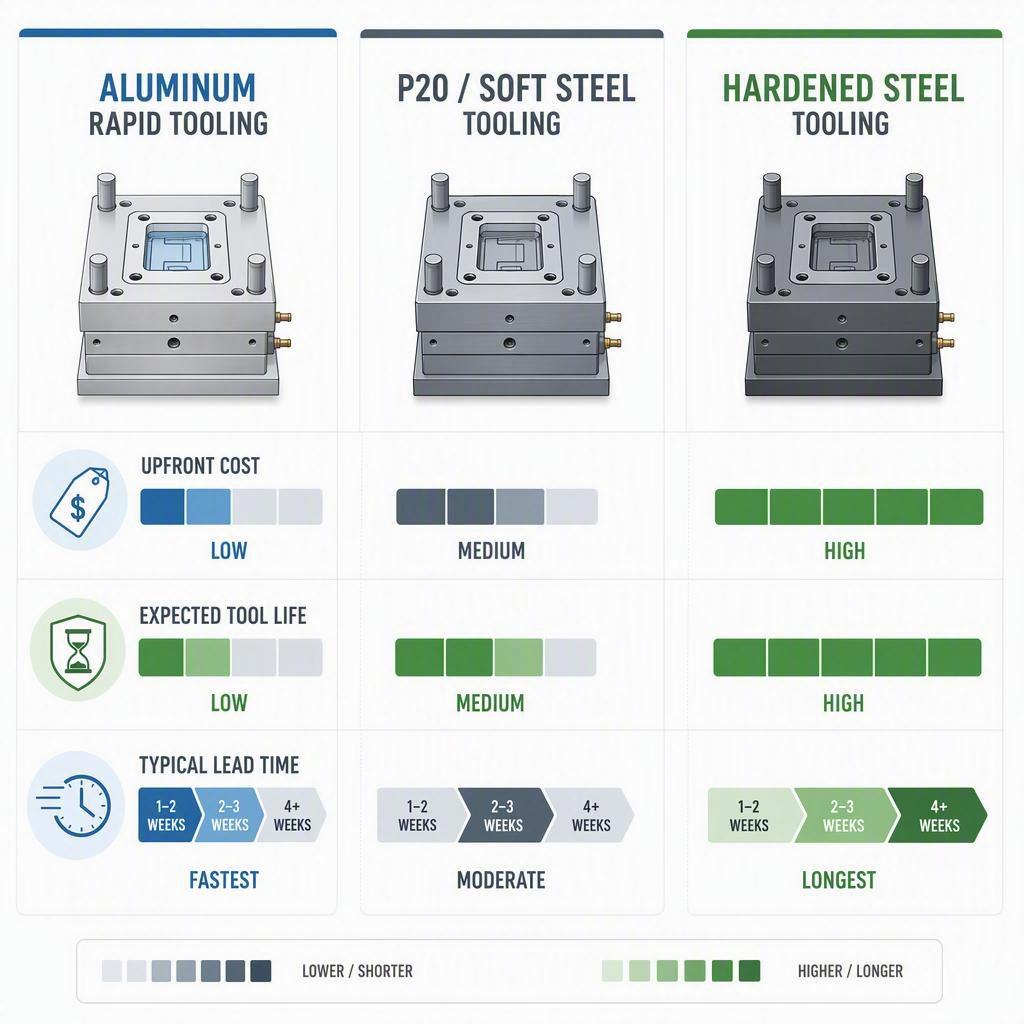
Kostenspannen für die Schnellwerkzeugherstellung aus Aluminium
Aluminiumwerkzeuge sind in der Regel die kostengünstigste und schnellste Option. Einfache Aluminium-Schnellformwerkzeuge mit einer Kavität kosten üblicherweise zwischen 1,500 und 5,000 US-Dollar, während komplexere Schnellformwerkzeuge bis zu 8,000 bis 15,000 US-Dollar kosten. Die Werkzeugstandzeit ist begrenzt und liegt je nach Legierung und Harz oft zwischen einigen Tausend und etwa 20,000 bis 50,000 Schüssen. Daher eignet sich Aluminium vor allem für Prototypen und kleinere Serien von Brückenteilen.
Kostenbereiche für Werkzeuge aus P20 und Weichstahl
P20 und vorgehärteter Weichstahl liegen hinsichtlich Kosten und Haltbarkeit zwischen Aluminium und gehärtetem Stahl. Ein einfaches P20-Werkzeug mit einer Kavität kostet üblicherweise zwischen 3,000 und 8,000 US-Dollar, während komplexere oder mehrkavitätenbasierte Brückenwerkzeuge 10,000 bis 25,000 US-Dollar oder mehr kosten. Die Werkzeugstandzeit beträgt oft etwa 10,000 bis 200,000 Schüsse, was P20 zu einer guten Wahl für längere Kleinserien und Überbrückungsfertigungen macht.
Kostenbereiche für Werkzeuge aus gehärtetem Stahl
Gehärteter Stahl ist der haltbarste und teuerste Werkstoff. Serienmäßige Einzelkavitätenformen kosten oft ab ca. 15,000 US-Dollar, komplexe Mehrkavitätenwerkzeuge können jedoch 50,000 US-Dollar oder mehr kosten. Die Werkzeugstandzeit beträgt üblicherweise 100,000 bis über 1,000,000 Schüsse, die Fertigungszeiten sind jedoch länger. Gehärteter Stahl ist in der Regel erst dann wirtschaftlich, wenn die Produktionsmenge die Investition rechtfertigt.
Typische Preisspannen pro Teil
Bei typischen kleinen bis mittelgroßen Spritzgussteilen liegt der Stückpreis oft zwischen 0.50 und 5.00 US-Dollar. Bei einfachen Teilen mit hohem Volumen sinkt der Preis, während er bei komplexen Teilen oder Teilen aus Spezialwerkstoffen steigt. Mit steigendem Volumen sinkt der Stückpreis, da sich Werkzeug- und Rüstkosten auf mehr Einheiten verteilen.
Wie Teilegröße und Komplexität den Bereich verändern
Die Kosten steigen mit der Teilegröße, der Komplexität der Form und der Anzahl der Merkmale. Ein kleines, einfaches, dünnwandiges Teil liegt hinsichtlich Werkzeugkosten und Stückkosten im unteren Bereich, während ein großes Teil mit Gleitführungen, engen Toleranzen und einer kosmetischen Oberflächenbearbeitung im oberen Bereich liegt. Berücksichtigen Sie diese Faktoren beim Vergleich von Angeboten.
Wie man veröffentlichte Kostenspannen verantwortungsvoll nutzt
Nutzen Sie Preisspannen, um ein Angebot zu überprüfen und Ihre Erwartungen zu strukturieren, nicht als vertragliche Vorgabe. Da kein Teil dem anderen gleicht, ist die einzige verlässliche Angabe ein mengenbasiertes Angebot, das auf Ihren CAD-Daten, dem Material und der Oberflächenbearbeitung basiert. Weicht eine veröffentlichte Preisspanne stark von einem Angebot ab, deutet dies in der Regel auf Unterschiede in Geometrie, Kavitätenanzahl, Werkzeugmaterial oder Oberflächenbearbeitung hin, die Sie ansprechen sollten.
Schnelle Lieferzeiten und Zeitplan für Spritzguss
Kosten und Zeitplan hängen eng zusammen. Das Verständnis des Zeitplans zeigt, woher Verzögerungen kommen und wie sich Designänderungen auf beides auswirken.
Werkzeugkonstruktion und DFM-Überprüfung
Das Programm beginnt mit einer DFM-Prüfung und Werkzeugkonstruktion, was je nach Teilekomplexität und Feedbackgeschwindigkeit üblicherweise einige Tage bis etwa ein bis zwei Wochen dauert. Die hier getroffenen Entscheidungen – Trennlinie, Anguss, Entformungsschräge, Auswerfer – legen einen Großteil des nachfolgenden Produktionsablaufs fest.
Werkzeugbearbeitung und Montage
Die Bearbeitung und die Montage sind in der Regel der längste Einzelabschnitt und dauern von einigen Wochen für ein einfaches Aluminiumwerkzeug bis zu mehreren Wochen für eine komplexe Stahlform. In dieser Phase werden die Kavitäten ausgeschnitten, eventuelle Seitenbearbeitungen vorgenommen, poliert und die Form zusammengebaut.
T0-Stichprobe, Korrekturen und Validierung
Die ersten Probefertigungen (T0/T1) ermöglichen den Abgleich des Bauteils mit der Zeichnung. Maßprüfung, Feedback und eventuelle Werkzeugkorrekturen erfolgen hier und dauern oft eine Woche oder länger. Änderungen an Konstruktion oder Spezifikation, die nach den ersten Mustern angefordert werden, verlängern den Zyklus.
Produktionslauf und Endauslieferung
Nach der Freigabe werden die Formen in der Serienproduktion in der gewünschten Stückzahl gefertigt, was bei kleinen Stückzahlen nur wenige Tage dauern kann. Anschließend erfolgen Endkontrolle, Verpackung und Logistik für die Auslieferung der Teile. Die Gesamtzeit von der Designfreigabe bis zur ersten Lieferung beträgt bei Schnellprogrammen üblicherweise mehrere Wochen.
Wie sich Designänderungen auf Kosten und Lieferzeit auswirken
Änderungen vor der Werkzeugerstellung sind kostengünstig; Änderungen nach der Bearbeitung – neue Schlitten, geänderte Geometrie, neu gefräste Kavitäten – verursachen zusätzlichen Material-, Arbeits- und Zeitaufwand. Jede späte Änderung treibt Kosten und Zeitplan in die Höhe. Daher sollte das geplante Design frühzeitig festgelegt und DFM (Design for Manufacturing) eingesetzt werden, um Überraschungen zu vermeiden.
Break-Even-Analyse im Vergleich zu 3D-Druck und CNC-Bearbeitung
Die eindeutigste Methode zur Entscheidung für ein Verfahren ist die Break-Even-Analyse: Man ermittelt die Menge, bei der die Fixkosten des werkzeuggestützten Verfahrens zuzüglich eines niedrigeren Stückpreises einer werkzeuglosen Alternative entsprechen.
Wie hoch ist die Gewinnschwelle beim Spritzguss?
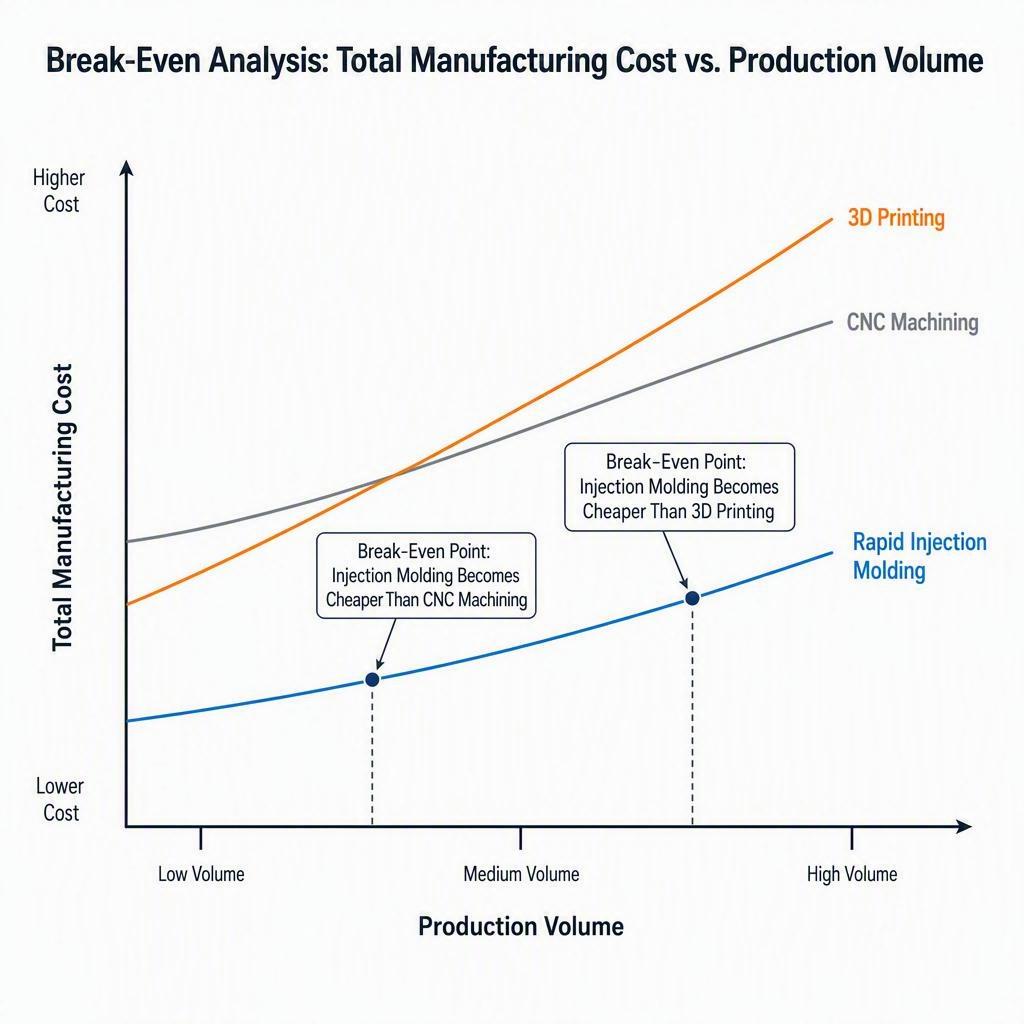
Die Gewinnschwelle ist die Produktionsmenge, bei der die Gesamtkosten des Schnellspritzgießens (Werkzeugkosten plus Stückkosten × Menge) den Gesamtkosten einer Alternative wie CNC-Bearbeitung oder 3D-Druck entsprechen. Unterhalb dieser Schwelle ist das werkzeuglose Verfahren in der Regel günstiger; oberhalb ist das Spritzgießen wirtschaftlich, da die Stückkosten nach Abzug der Werkzeugkosten niedriger sind.
Die grundlegende Break-Even-Formel
Setze die beiden Gesamtkosten gleich und löse nach der Menge auf:
Gewinnschwellenmenge = Werkzeugkosten ÷ (alternative Stückkosten − Formteilkosten)
Kostet beispielsweise ein Aluminiumwerkzeug 5,000 US-Dollar, ein gedrucktes Teil 8 US-Dollar und ein Formteil 1.50 US-Dollar, liegt die Gewinnschwelle bei etwa 5,000 US-Dollar ÷ (8.00 US-Dollar − 1.50 US-Dollar) = etwa 769 Teilen. Ab dieser Stückzahl ist das Spritzgießen die kostengünstigere Methode.
Gewinnschwelle vs. 3D-Druck
Der 3D-Druck kommt ohne Werkzeuge aus und verursacht höhere Stückkosten. Analysen zufolge liegt die Grenze zum Spritzguss bei gängigen Geometrien oft im Bereich von etwa 250 bis einigen Tausend Teilen, wobei kleine, komplexe Teile diese Grenze erhöhen können. Bei sehr geringen Stückzahlen ist der 3D-Druck in der Regel die wirtschaftlichere Wahl; bei größeren Stückzahlen, die die Grenze zum Spritzguss überschreiten, setzt sich dieser durch.
Gewinnschwelle vs. CNC-Bearbeitung
Die CNC-Bearbeitung vermeidet zwar Werkzeugkosten, ist aber bei größeren Stückzahlen mit höheren Kosten pro Teil verbunden als das Spritzgießen. Die Gewinnschwelle im Vergleich zur CNC-Bearbeitung liegt üblicherweise zwischen einigen Hundert und einigen Tausend Einheiten, abhängig von den Werkzeugkosten und dem Preisunterschied des Spritzgussteils. Ab diesem Punkt amortisiert sich das Werkzeug beim Spritzgießen, und es ist aufgrund des Stückpreises günstiger.
Schnellwerkzeugbau vs. Produktionswerkzeugbau
Die Schnellwerkzeugfertigung senkt die Gewinnschwelle im Vergleich zu einer großen Produktionsform, da die anfängliche Werkzeuginvestition geringer ist, selbst bei kürzerer Werkzeugstandzeit. Benötigen Sie nur wenige Tausend Teile, kann sich eine Schnellwerkzeugfertigung aus Aluminium oder P20 deutlich schneller amortisieren als die Investition in eine sechsstellige Summe teure Stahlproduktionsform.
Warum der Break-Even-Punkt von den tatsächlichen Projektkosten abhängt
Die Gewinnschwelle lässt sich nur anhand ihrer Eingangsdaten bestimmen. Werkzeugkosten, Stückkosten und der Stückpreis der Alternative beeinflussen den Break-even-Punkt maßgeblich, manchmal sogar drastisch. Rechnen Sie daher immer anhand Ihres konkreten Angebots – inklusive Nachbearbeitung, Ausschuss und Logistik – und verlassen Sie sich nicht auf Faustregeln.
Kostenbeispiele für schnelles Spritzgießen nach Volumen
Anhand von Beispielen wird der Volumeneffekt verdeutlicht. Die folgenden Zahlen veranschaulichen Szenarien mit festgelegten Annahmen und stellen keine Angebote für ein bestimmtes Bauteil dar.
Kostenbeispiel für 500 Teile
Angenommen, ein einfaches Aluminiumwerkzeug kostet 5,000 US-Dollar und die Kosten für das Formteil betragen 2.50 US-Dollar. Die Gesamtkosten für das Formteil belaufen sich somit auf 5,000 US-Dollar + (2.50 US-Dollar × 500) = 6,250 US-Dollar. Vergleichen Sie dies mit CNC-Bearbeitung, beispielsweise mit 10 US-Dollar pro Teil, was 5,000 US-Dollar für 500 bearbeitete Teile zuzüglich Rüstkosten entspricht. Bei dieser geringen Stückzahl sind alternative Verfahren aufgrund der Werkzeugkosten von 10 US-Dollar pro Teil wettbewerbsfähig, es sei denn, die Formteilqualität oder das Material sind von entscheidender Bedeutung.
Kostenbeispiel für 2000 Teile
Bei Verwendung desselben Werkzeugs für 5,000 US-Dollar und einem Stückpreis von 2.00 US-Dollar für die Formteile belaufen sich die Gesamtkosten für den Formteilbau auf 5,000 US-Dollar + (2.00 US-Dollar × 2,000) = 9,000 US-Dollar. Im Vergleich zur CNC-Bearbeitung mit 8 US-Dollar pro Teil (16,000 US-Dollar) erscheint der Formteilbau nun deutlich günstiger, und der 3D-Druck mit höheren Stückkosten verliert weiter an Boden. Die Werkzeugkosten amortisieren sich bei dieser Stückzahl auf lediglich 2.50 US-Dollar pro Teil.
Kostenbeispiel für 10000 Teile
Mit einem leistungsfähigeren P20-Werkzeug für 12,000 $ und einem Spritzgusspreis von 1.20 $ pro Teil lässt sich die Stückzahl auf 10,000 erhöhen. Die Gesamtkosten belaufen sich auf 12,000 $ + (1.20 $ × 10,000) = 24,000 $. Im Vergleich zur maschinellen Bearbeitung (mehrere Dollar pro Teil) oder dem noch teureren 3D-Druck ist Spritzgießen nun eindeutig die kostengünstigste Option, und die Werkzeugkosten sinken auf nur noch 1.20 $ pro Teil.
Wie die Werkzeugabschreibung die Stückkosten verändert
Mit demselben Werkzeug lassen sich mehr Teile herstellen, wodurch die Gesamtstückkosten mit steigender Produktionsmenge stark sinken. In den obigen Beispielen verursacht ein Werkzeug für 5,000 US-Dollar bei 500 Stück zusätzliche Kosten von 10 US-Dollar pro Teil, bei 10,000 Stück jedoch nur noch 0.50 US-Dollar pro Teil. Dies ist der Hauptgrund, warum Spritzguss bei größeren Stückzahlen günstiger wird – und warum Sie immer die gesamten Programmkosten vergleichen sollten, nicht nur den Preis des Werkzeugs.
Sensibilität gegenüber Werkzeug- und Teilepreisen
Geringfügige Änderungen bei Werkzeugen und Stückpreisen verschieben den Wendepunkt. Ein komplexeres Werkzeug verdoppelt die Kosten bei 500 Teilen, spielt aber bei 10,000 Teilen eine deutlich geringere Rolle. Umgekehrt ist ein Preisunterschied von einem Dollar pro Teil bei hohen Stückzahlen entscheidend. Testen Sie bei der Modellierung Ihres Projekts verschiedene Annahmen zu Werkzeugen und Stückpreisen, anstatt sich auf einen einzelnen Wert zu beschränken.
Wann ist das Schnellspritzgießen günstiger als Alternativen?
Die Gewinnschwelle dient als Richtwert, sie ist nicht die ganze Wahrheit. Qualität, Material, Toleranzen und Zeitplan spielen ebenfalls eine Rolle.
Wann Sie sich für Schnellspritzguss entscheiden sollten
Das Schnellspritzgießen ist die richtige Wahl, wenn Sie Hunderte bis Tausende von Teilen aus Produktionsharz benötigen, Wert auf gleichbleibende Formqualität und präzise Toleranzen legen und Ihre Produkte schneller auf den Markt bringen müssen, als es mit einem Werkzeug aus Vollstahl möglich ist. Es eignet sich hervorragend als Übergangslösung für die Fertigung höherer Stückzahlen und für Produkteinführungen mit einem stabilen Design.
Wann man beim 3D-Druck bleiben sollte
Bei sehr kleinen Stückzahlen – von einem einzelnen Teil bis zu einigen Dutzend oder wenigen Hundert – oder wenn sich die Geometrie noch ändert und die Geschwindigkeit der Designiteration wichtiger ist als die Stückkosten, ist der 3D-Druck die richtige Wahl. Er eignet sich auch für Teile, die sich nicht formen lassen oder bei denen sich der Einsatz eines Werkzeugs noch nicht lohnt. Zu den Nachteilen zählen die höheren Kosten pro Teil und, bei manchen Verfahren, die geringeren Materialeigenschaften.
Wann CNC-Bearbeitung besser sein kann
CNC-Bearbeitung kann die bessere Wahl sein, wenn Sie ein stabiles, maßgenaues Teil aus Vollmaterial in geringen Stückzahlen benötigen, insbesondere bei Werkstoffen, die sich schwer spritzgießen lassen, oder wenn Sie keine Werkzeugvorlaufzeit wünschen. Sie ist auch eine gute Option, wenn die Stückzahl überschaubar ist und die Bearbeitungskosten unter den amortisierten Spritzgusskosten liegen.
Wenn die Analyse die maschinelle Bearbeitung als optimale Lösung erscheinen lässt, lassen Sie sich von einem einzigen Ingenieurteam beide Varianten kalkulieren. LKprototype fertigt Prototypen und Teile per CNC- Fräsen und -Drehen (3-, 4- und 5-Achs-Bearbeitung) im selben Haus wie Spritzgussmaschinen. So können Sie Kosten und Toleranzen für dasselbe Bauteil vergleichen, ohne zwischen verschiedenen Lieferanten hin- und herwechseln zu müssen.
Wann sollte man in Produktionswerkzeuge investieren?
Wechseln Sie zu gehärteten Produktionswerkzeugen, wenn die Stückzahl so hoch ist, dass sich ein langlebiges Werkzeug amortisiert – oft ab Zehntausenden von Teilen oder mehr – oder wenn Sie kürzeste Zykluszeiten und höchste Haltbarkeit über mehrjährige Projekte benötigen. Schnellwerkzeugbau kann als Zwischenschritt dienen, während Sie die Nachfrage validieren.
Warum die Gewinnschwelle nicht der einzige Entscheidungsfaktor ist
Ein kostengünstigeres Verfahren ist nicht automatisch die beste Wahl. Lieferzeit, Materialbeschaffenheit, Toleranzen, Werkzeugstandzeit, Flexibilität bei Mindestbestellmengen und die Risikobereitschaft Ihres Teams spielen eine wichtige Rolle. Berechnen Sie die Gewinnschwelle und berücksichtigen Sie anschließend alle nicht-kostenbezogenen Faktoren, bevor Sie sich festlegen.
Wie man die Kosten für schnelles Spritzgießen reduzieren kann
Die folgenden Hebel beeinflussen die Kosten in vorhersehbare Richtungen und sollten mit jedem Anbieter besprochen werden.
DFM vor der Werkzeugkonstruktion anwenden
Vor dem Formenbau müssen Formschräge, Wandstärke, Trennlinien und Angusslage festgelegt werden. Eine gute Planung im Rahmen des Design for Manufacturing (DFM) reduziert Bearbeitungszeiten, Werkzeugrisiken und die Wahrscheinlichkeit kostspieliger Nachbesserungen nach Beginn der Werkzeugherstellung.
Richtige Maßtoleranzen und kosmetische Anforderungen
Geben Sie nur die Toleranzen und Oberflächenbeschaffenheiten an, die Sie tatsächlich benötigen. Zu enge Toleranzen und rein kosmetische Oberflächen erhöhen die Bearbeitungs- und Polierkosten. Durch die Reduzierung der Toleranzen verdeckter Flächen lassen sich Kosten sparen.
Wählen Sie das richtige Werkzeugmaterial
Wählen Sie das Werkzeugmaterial passend zum erwarteten Volumen und Harz. Aluminium eignet sich für kürzere Prototypen- und Brückenläufe; P20/Weichstahl ist für größere, geringe Stückzahlen geeignet; gehärteter Stahl rechnet sich erst bei großen Stückzahlen. Die Wahl eines zu großen Werkzeugs ist Geldverschwendung.
Unnötige Schimmelkomplexität reduzieren
Vereinfachen Sie Hinterschneidungen, Gleitstücke, Heber und andere Mechanismen, wo immer es die Konstruktion zulässt. Jedes bewegliche Element erhöht die Werkzeugkosten und das Risiko; daher sollten Sie diese Elemente nach Möglichkeit umgehen, ohne die Funktion zu beeinträchtigen.
Optimieren Sie die Anzahl der Kavitäten für das erwartete Volumen
Die Größe des Werkzeugs sollte an den tatsächlichen Bedarf angepasst werden. Ein Mehrfachwerkzeug erhöht zwar die Werkzeugkosten, senkt aber die Bearbeitungskosten pro Teil. Wählen Sie daher die Anzahl, die die Gesamtprogrammkosten bei Ihrer prognostizierten Stückzahl minimiert, anstatt den größtmöglichen Durchsatz zu erzielen.
Material- und Oberflächenanforderungen frühzeitig bestätigen
Die Festlegung von Harz und Oberflächenbehandlung vor der Werkzeugherstellung vermeidet Nacharbeiten und neue Angebote. Die Materialgüte beeinflusst sowohl den Stückpreis als auch den Werkzeugverschleiß. Daher sollte sie frühzeitig festgelegt und nach der Werkzeugherstellung nicht mehr geändert werden.
Mengenabhängige Preisgestaltung anfragen
Fragen Sie nach Preisen für die Mengen, die Sie tatsächlich benötigen, nicht nur für einen einzelnen Produktionspunkt. Mengenbasierte Angebote zeigen Ihnen, wie sich Stückpreis, amortisierte Werkzeugkosten und Gewinnschwelle verändern, sodass Sie Nachbestellungen und Produktionsausweitungen realistisch planen können.
Vergleichen Sie die gesamten Programmkosten, nicht nur den Einzelpreis.
Ein niedriger Stückpreis kann hohe Werkzeugkosten verschleiern, und ein niedriger Formenpreis kann teure Nachbearbeitungen verbergen. Vergleichen Sie die Summe aus Werkzeugkosten, Stückpreis über Ihre Produktionsmengen, Nachbearbeitungen und Logistik, um eine faire Entscheidung zu treffen.
Kosten-Checkliste für das Schnellspritzgießen für Käufer
Nutzen Sie diese Checkliste, um sicherzustellen, dass die Kosten fair verglichen werden, bevor Sie eine Entscheidung treffen.
Teilegeometrie, Material und Menge
Sind die Gesamtabmessungen und die Wandstärke festgelegt?
Ist das Material endgültig festgelegt und hat dies Auswirkungen auf den Werkzeugverschleiß oder den Preis?
Welche Menge ist realistisch – eine einmalige Messung oder die kumulierte Menge über die Zeit?
Werden Toleranzen dort angegeben, wo sie wirklich von Bedeutung sind?
Werkzeugausstattung, Oberflächenbearbeitung und Qualitätsanforderungen
Welches Werkzeugmaterial passt zur erwarteten Schusszahl?
Werden Hinterschneidungen und seitliche Eingriffe minimiert?
Welche Oberflächenbehandlung, Textur oder Farbe ist wirklich erforderlich?
Welche Qualitätsprüfung und -berichterstattung ist für das Bauteil erforderlich?
Annahmen zu Lieferung, Logistik und Gesamtkosten
Welcher Liefertermin ist für die erste Lieferung erforderlich?
Welche Verpackungs-, Fracht- und Einfuhr- bzw. Zollkosten fallen an?
Sind Endbearbeitung und Nachbearbeitungsschritte im Stückpreis enthalten?
Bietet der Lieferant mengenabhängige Preise für Ihre Bestellmengen an?
Häufig gestellte Fragen zu den Kosten des Schnellspritzgießens
Was kostet das Schnellspritzgießen?
Es gibt keine pauschale Angabe. Rechnen Sie mit Kosten für die schnelle Werkzeugherstellung von etwa 1,000 bis über 50,000 US-Dollar, abhängig vom Werkzeugmaterial und der Komplexität, sowie mit einem Stückpreis von unter einem Dollar bis zu mehreren Dollar. Die Gesamtkosten setzen sich aus den Werkzeugkosten, dem Stückpreis und der Stückzahl zusammen.
Was kostet die Herstellung von Werkzeugen für die Schnellspritzgießtechnik?
Aluminium-Schnellbearbeitungswerkzeuge kosten üblicherweise zwischen 1,500 und 8,000 US-Dollar für einfache Teile, Werkzeuge aus P20/Weichstahl liegen im Bereich von etwa 3,000 bis 25,000 US-Dollar, und Werkzeuge aus gehärtetem Stahl beginnen bei etwa 15,000 US-Dollar und steigen je nach Komplexität und Anzahl der Kavitäten weiter an.
Was kostet ein spritzgegossenes Teil?
Die üblichen Stückpreise liegen bei etwa 0.50 bis 5.00 US-Dollar für kleine bis mittelgroße Teile vor der Endbearbeitung. Sie variieren je nach Harz, Gewicht, Zykluszeit, Anzahl der Kavitäten und Volumen, da die Werkzeugkosten über die gesamte Produktionsmenge amortisiert werden.
Welche Faktoren beeinflussen die Kosten des Schnellspritzgießens?
Die wichtigsten Einflussfaktoren sind die Größe und Komplexität des Bauteils, Hinterschnitte und Seitenwirkungen, das Werkzeugmaterial und die Werkzeugstandzeit, die Anzahl der Kavitäten, die Kühlung und die Angussgestaltung, die Oberflächenbeschaffenheit sowie Konstruktionsänderungen, die vor oder nach der Werkzeugherstellung vorgenommen wurden.
Wie wirkt sich das Produktionsvolumen auf die Kosten des Spritzgusses aus?
Höhere Produktionsmengen senken die Gesamtkosten pro Teil, da sich die Fixkosten für Werkzeuge auf mehr Einheiten verteilen. Ein Werkzeug für 5,000 US-Dollar verursacht bei 500 Stück zusätzliche Kosten von 10 US-Dollar pro Teil, bei 10,000 Stück jedoch nur noch 0.50 US-Dollar pro Teil.
Wann wird Spritzguss kosteneffektiv?
Spritzgießen wird in der Regel kosteneffektiv, sobald die Stückzahl einige hundert bis wenige tausend Teile erreicht, da die Werkzeugkostenabschreibung dann so weit sinkt, dass werkzeuglose Alternativen wie CNC-Bearbeitung oder 3D-Druck hinsichtlich der Stückkosten unterboten werden.
Wie berechnet man die Gewinnschwelle beim Spritzgießen?
Die Werkzeugkosten werden durch die Einsparungen pro Teil im Vergleich zu einer Alternative geteilt: Gewinnschwelle = Werkzeugkosten ÷ (Einsparungen pro Teil Alternative − Einsparungen pro Teil Spritzguss). Bei dieser Menge sind die beiden Gesamtkosten gleich.
Ist Schnellspritzgießen günstiger als CNC-Bearbeitung?
Es kommt auf die Menge an. Bei kleineren Stückzahlen ist die CNC-Bearbeitung ohne Werkzeuge oft günstiger; oberhalb der Gewinnschwelle ist das Schnellspritzgießen die bessere Wahl, da der niedrigere Stückpreis die bereits amortisierten Werkzeugkosten ausgleicht.
Ist das Schnellspritzgießen günstiger als der 3D-Druck?
Bei sehr geringen Stückzahlen ist 3D-Druck in der Regel günstiger, da keine Werkzeuge benötigt werden. Ab einer bestimmten Stückzahl – oft im Bereich von wenigen Hundert bis einigen Tausend Teilen – ist das Spritzgießen die kostengünstigere Option.
Wie kann ich die Kosten für das Schnellspritzgießen reduzieren?
Setzen Sie DFM frühzeitig ein, lockern Sie unnötige Toleranzen und Oberflächenbeschaffenheiten, wählen Sie das richtige Werkzeugmaterial, vereinfachen Sie die Formgeometrie, dimensionieren Sie die Kavitäten richtig, bestätigen Sie das Material frühzeitig und fordern Sie mengenbasierte Preise an, damit Sie die gesamten Programmkosten und nicht nur den Stückpreis vergleichen können.
Fazit: Nutzen Sie die Gesamtkosten und die Gewinnschwelle, um den richtigen Prozess auszuwählen.
Rapid Injection Molding (RIP) positioniert sich zwischen Prototypenfertigung und Serienproduktion durch die Kombination von Formteilqualität mit kleinen, schnellen Werkzeugen. Ob es die richtige Entscheidung ist, hängt weniger von einer einzelnen Kennzahl ab, sondern vielmehr vom Zusammenspiel von Werkzeugkosten, Stückpreis und Produktionsmenge. Modellieren Sie die Gesamtkosten, ermitteln Sie den Break-Even-Punkt im Vergleich zu Ihren realen Alternativen und berücksichtigen Sie neben dem Preis auch Gewichtsplan und Materialbedarf. Wenn Ihre Stückzahl und Geometrie auf Formteile hindeuten und Sie DFM (Design for Manufacturing) und mengenbasierte Angebote anstelle eines Pauschalpreises bevorzugen, bietet LKprototype Rapid Tooling und Kleinserien-Spritzgießen mit technischer Beratung, um Ihnen einen transparenten Kostenvergleich zu ermöglichen.