النموذج الأولي LK
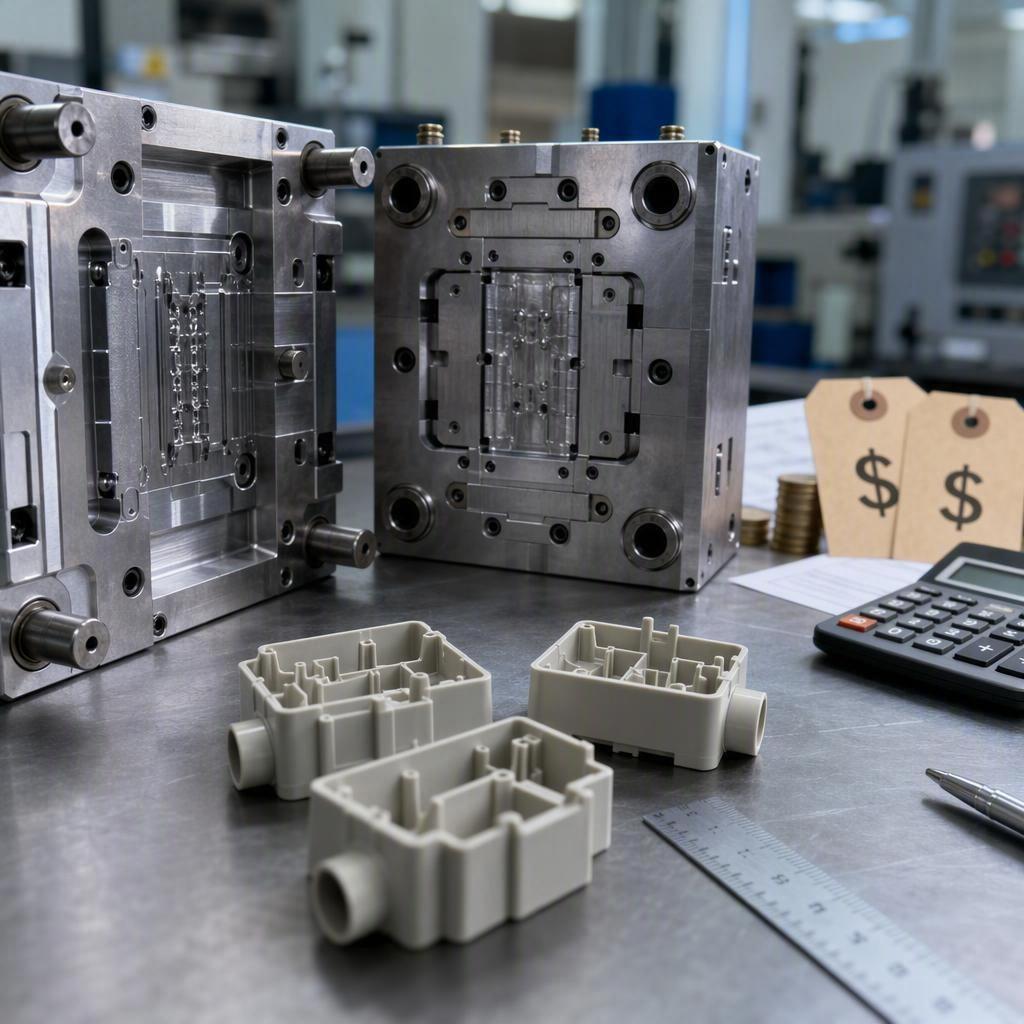
إذا كنت بصدد تقييم مدى ملاءمة تقنية التشكيل بالحقن السريع لبرنامجك، فالإجابة الصريحة هي أنه لا يوجد سعر موحد. تنقسم التكلفة إلى استثمار لمرة واحدة في الأدوات وسعر دوري لكل قطعة، ويحدد هذا التقسيم ما إذا كانت العملية مجدية لحجم إنتاجك. يشرح هذا الدليل هيكل التكلفة بالتفصيل، ويوضح كيفية حساب نقطة التعادل مقارنةً بالتصنيع باستخدام الحاسوب (CNC) والطباعة ثلاثية الأبعاد.
الوجبات الرئيسية
تتكون تكلفة قولبة الحقن السريع من جزأين: أدوات غير متكررة (NRE) بالإضافة إلى سعر متكرر لكل جزء يشمل المواد ووقت الآلة والتشطيب.
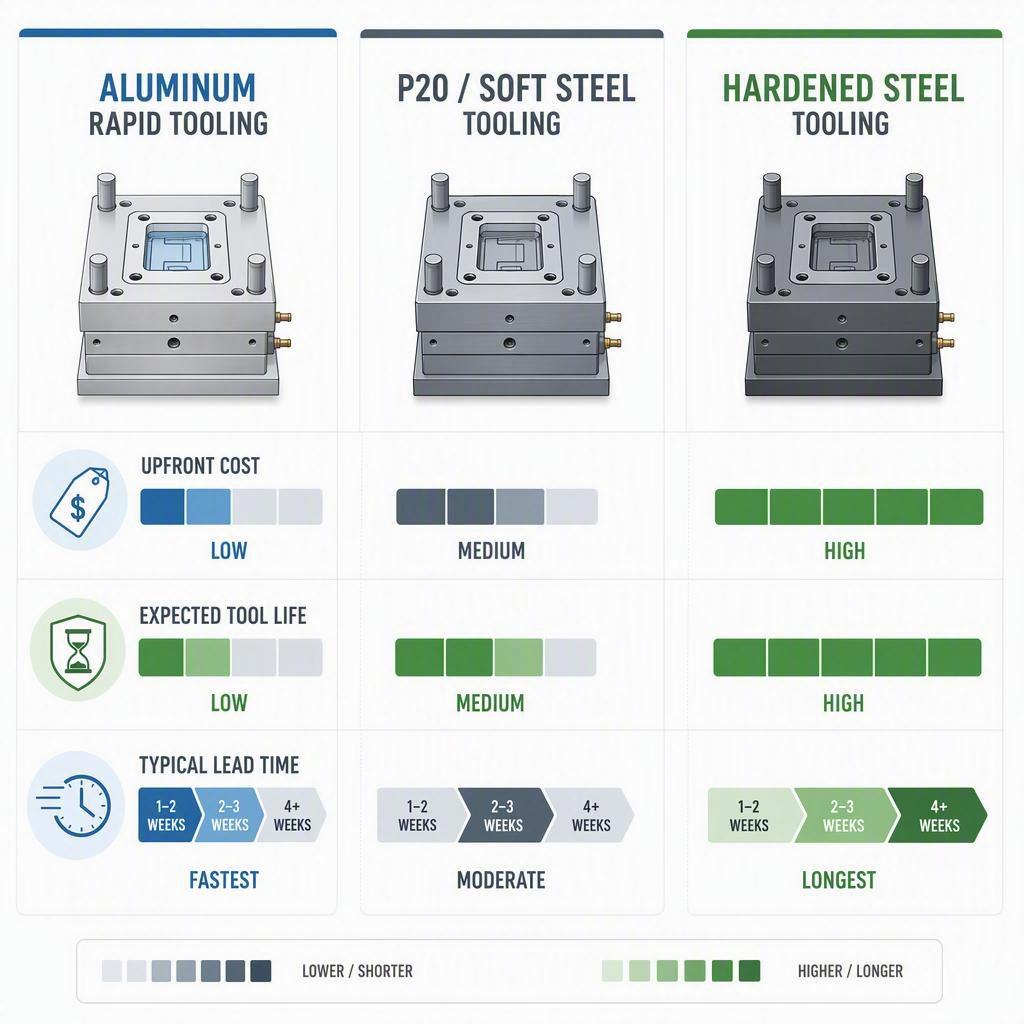
تُعد أدوات الألمنيوم السريعة هي الأرخص والأسرع ولكن عمرها الافتراضي محدود؛ ويقع الفولاذ P20/اللين في المنتصف؛ أما الفولاذ المقوى فهو الأكثر متانة والأكثر تكلفة.
حجم التعادل هو الحجم الذي تتفوق فيه الأدوات الثابتة بالإضافة إلى تكلفة أقل لكل جزء على بديل عدم استخدام الأدوات - عادةً ما يكون في نطاق المئات المنخفضة إلى الآلاف المنخفضة من الأجزاء اعتمادًا على الشكل الهندسي.
نطاقات التكلفة المنشورة هي توجيهية وليست معايير؛ تحقق دائمًا من صحة السعر من خلال عروض الأسعار القائمة على الكمية للجزء الفعلي الخاص بك.
إجابة سريعة: كم تبلغ تكلفة قولبة الحقن السريع؟
بشكل تقريبي، تتراوح تكلفة الأدوات السريعة بين 1,000 دولار أمريكي وأكثر من 50,000 دولار، بينما يتراوح سعر القطعة الواحدة بين أقل من دولار واحد وعدة دولارات، قبل إضافة تكاليف التشطيب والخدمات اللوجستية. قد تتراوح تكلفة أداة ألومنيوم صغيرة ذات تجويف واحد بين 1,500 دولار و5,000 دولار، في حين قد تصل تكلفة أداة جسر من الفولاذ الطري أو P20 إلى 5,000 دولار أو أكثر. أما أدوات الإنتاج الصلبة فتبدأ تكلفتها من 15,000 دولار فأكثر. يعتمد السعر النهائي للقطعة الواحدة على نوع المادة، والوزن، ووقت دورة الإنتاج، والكمية.
مكونات التكلفة النموذجية للقولبة بالحقن السريع
تندرج جميع عروض أسعار التشكيل بالحقن السريع ضمن بضع فئات يمكن التنبؤ بها:
تكلفة الهندسة (الأدوات) غير المتكررة ، والتي تغطي تصميم القوالب، والتصميم من أجل التصنيع، والتشغيل الآلي، والتحقق من الصحة.
تكلفة المواد ، تساوي سعر الراتنج مضروبًا في وزن الحقن المستخدم لكل جزء.
تكلفة المعالجة ، مدفوعة بمعدل الساعة للآلة، ووقت الدورة، وعدد التجاويف.
العمالة والتكاليف العامة ، بما في ذلك الإعداد والمناولة وفحص الجودة.
العمليات الثانوية ، مثل التشذيب والتشطيب والطلاء أو الطباعة.
الخدمات اللوجستية للتوصيل والتعبئة والتغليف وأي شحنات أخرى.
تكلفة الأدوات مقابل تكلفة القطعة الواحدة
اعتبر تكلفة الأدوات بمثابة رسوم دخول لمرة واحدة، وسعر القطعة بمثابة نفقة متكررة. عند الإنتاج بكميات قليلة، تُهيمن تكلفة الأدوات على التكلفة الإجمالية. ومع ازدياد الكمية، يصبح سعر القطعة الواحدة - وخاصةً تكلفة المواد ووقت دورة الإنتاج - هو العامل الحاسم. عند مقارنة عروض الأسعار، لا تنظر أبدًا إلى سعر الوحدة فقط؛ لأن تكلفة الأدوات المستهلكة تُغير التكلفة الحقيقية للقطعة الواحدة بشكل كبير.
لماذا لا يوجد سعر قياسي موحد
تعتمد تكلفة قولبة الحقن السريع على حجم القطعة، وتعقيد القالب، والمادة، ونوع الأداة، والتفاوتات المسموح بها، والتشطيب، والكمية. قد تختلف قطعتان متشابهتان ظاهريًا اختلافًا كبيرًا في أدواتهما. لذا، تُقدّم الإرشادات الموثوقة نطاقات سعرية وتُحدّد العوامل المؤثرة بدلًا من ذكر رقم موحد.
متى يكون استخدام تقنية التشكيل بالحقن السريع مجدياً من الناحية المالية؟
لا يُعدّ التشكيل بالحقن السريع أداةً مناسبةً لكل أحجام الإنتاج. فهو يحتل مكانةً مميزةً ضمن نطاقٍ محددٍ بين مرحلة النماذج الأولية وأدوات الإنتاج الكاملة، ويُصبح الخيار الأمثل عندما تحتاج إلى قطعٍ مصبوبةٍ بكمياتٍ معتدلةٍ وفي غضون فترةٍ زمنيةٍ قصيرة.
من النموذج الأولي إلى مراحل الإنتاج الانتقالية
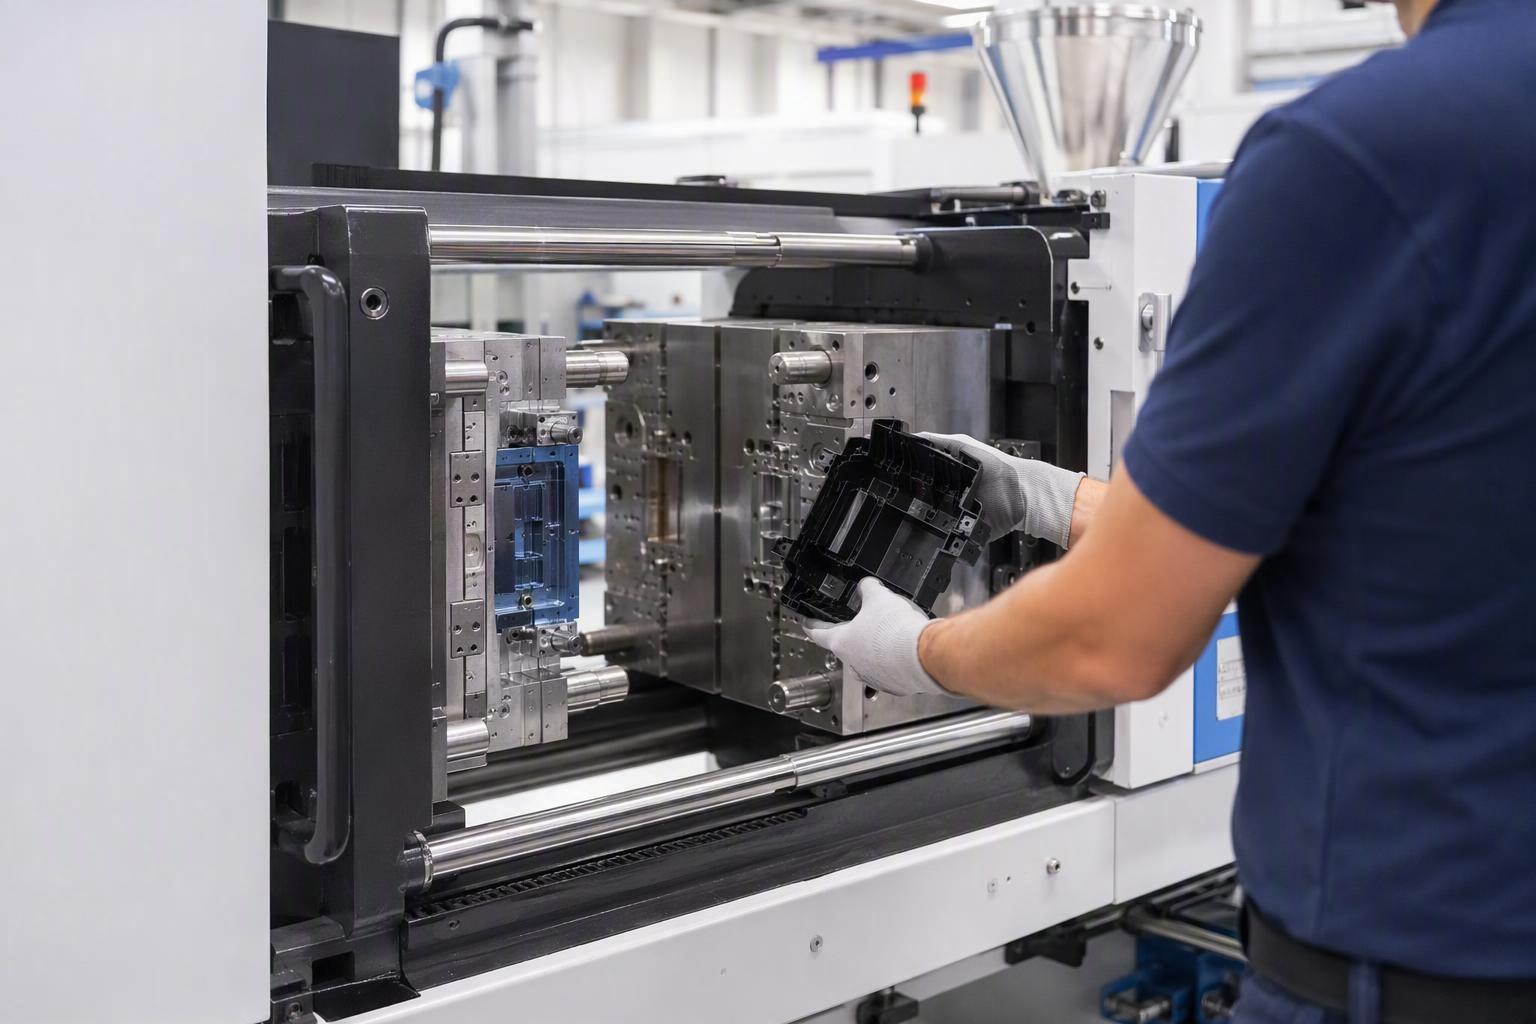
عندما يستقر تصميمك وتحتاج إلى أجزاء وظيفية مصبوبة من الراتنج - وليس مجرد قطعة واحدة - توفر أدوات التشكيل السريع المصنوعة من الألومنيوم أو الفولاذ الطري حلاً مؤقتاً. تتيح لك هذه الأدوات التحقق من الملاءمة والوظيفة وسلوك المادة والتجميع خلال مرحلة تجريبية أو إطلاق مبكر قبل الالتزام بقالب إنتاج مكلف.
إذا شعرتَ أن حتى أداة معدنية صغيرة تتجاوز احتياجاتك، فإنّ خطوة وسيطة أسهل تُعدّ خيارًا مناسبًا. تعتمد هذه التقنية على صبّ مادة البولي يوريثان الهندسية في قالب سيليكون مُصنّع من نموذج رئيسي مطبوع أو مُشكّل آليًا، مما يُنتج من عشرات إلى مئات القطع الوظيفية بتكلفة زهيدة مقارنةً بالأداة المعدنية. كما تُمكّنك هذه التقنية من التأكد من الملاءمة والتشطيب والتجميع قبل إنفاق أيّ مبلغ على أدوات قولبة الحقن.
الإنتاج بكميات صغيرة وإطلاق المنتجات في السوق
بالنسبة للكميات التي تتراوح بين بضع مئات إلى بضعة آلاف، غالبًا ما يتفوق قولبة الحقن السريع على كل من التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد من حيث تكلفة الوحدة مع الحفاظ على جودة المنتج المقولب. وهي مناسبة تمامًا لإطلاق المنتجات بكميات محدودة، والتوسع الإقليمي، وقطع الغيار، والتجارب التي لا تبرر بعد استخدام قالب فولاذي طويل الأمد.
متطلبات المواد والأداء
نظراً لأن عملية التشكيل بالحقن تستخدم راتنجات هندسية قياسية، فهي مناسبة للأجزاء التي تتطلب خصائص ميكانيكية أو حرارية أو تنظيمية محددة، وجودة متسقة بين الدفعات. إذا كان الجزء الخاص بك يتطلب تقوية بالألياف الزجاجية أو أن يلبي متطلبات بيئة تشغيل قاسية، فقد يكون الراتنج المصبوب - بدلاً من البدائل المطبوعة أو المصبوبة - هو الخيار العملي الوحيد.
استقرار التصميم والطلب المتوقع
تُعدّ الأدوات السريعة أكثر اقتصادية عندما تكون الهندسة ثابتة إلى حد كبير. فالتغييرات المتكررة في التصميم تُقلّل من قيمة أي أداة. قبل الاستثمار، تأكد من حجم الطلب المتوقع واحتمالية إجراء تعديلات قريبة المدى. إذا كان حجم الإنتاج صغيرًا والتغييرات في التصميم كثيرة، فقد يكون استخدام عملية بدون أدوات خيارًا أفضل.
هيكل تكلفة قولبة الحقن السريع
يساعد ذلك في وضع آلية رسمية لتراكم التكاليف حتى تتمكن من مقارنة الخيارات وحساب نقطة التعادل.
تكاليف الأدوات السريعة وتكاليف الهندسة غير المتكررة
تُعدّ الأدوات أكبر بند في التكاليف الأولية وأكبر مصدر لتفاوت الأسعار. وتشمل هذه الأدوات تصميم القالب، وقاعدة القالب، وتصنيع التجويف، وآليات الرفع أو الحركة الجانبية، والتجربة. ويرتفع السعر مع ازدياد تعقيد الميزات، وعدد التجاويف، ومادة الأداة المختارة، لأن كل عامل منها يؤثر على وقت التصنيع والجهد الهندسي المبذول.
تكاليف إنتاج كل جزء
تتضمن التكاليف المتكررة المواد، ووقت تشغيل الآلة، والعمالة، والتكاليف العامة. يُحسب وقت تشغيل الآلة بضرب معدل الأجر بالساعة للآلة في زمن الدورة مقسومًا على عدد التجاويف. أما المواد، فتُحسب بضرب سعر الراتنج لكل وحدة وزن في وزن القطعة (والقناة). وتُضيف الخردة وعدم كفاءة العملية تكلفة عامة بسيطة لكل قطعة سليمة.
تكاليف إضافية للتشطيب والتفتيش والخدمات اللوجستية
تُضاف متطلبات المظهر، مثل الملمس والطلاء والطباعة، بالإضافة إلى الفحص والتغليف، إلى تكلفة الوحدة. وتؤثر الخدمات اللوجستية على كلٍ من تكلفة الأدوات وتكلفة كل قطعة. لذا، يجب تضمين هذه التكاليف عند مقارنة التكلفة الإجمالية للبرنامج بدلاً من سعر القالب الخام.
صيغة التكلفة الإجمالية البسيطة
تتمثل إحدى الطرق الواضحة للمقارنة في جمع التكاليف لمرة واحدة والتكاليف المتكررة:
إجمالي تكلفة البرنامج = تكلفة الأدوات + (سعر القطعة الواحدة × الكمية)
تُشكّل هذه الصيغة الأساس لكل قرار يتعلق بنقطة التعادل أدناه. حافظ على تكاليف الأدوات وسعر القطعة الواحدة والكمية بنفس الوحدات، وأضف تكاليف التشطيب والخدمات اللوجستية بشكل صريح عند الحاجة.
استهلاك تكاليف الأدوات لكل قطعة
توزيع تكلفة الأدوات على مراحل الإنتاج يُحقق استهلاكًا تدريجيًا: قسّم تكلفة الأدوات على الكمية وأضفها إلى سعر القطعة الواحدة للحصول على التكلفة الإجمالية للوحدة. عند إنتاج 500 قطعة، تُضيف أداة تكلفتها 5,000 دولار 10 دولارات لكل قطعة. أما عند إنتاج 10,000 قطعة، فتُضيف الأداة نفسها 0.50 دولار فقط لكل قطعة. لهذا السبب تنخفض تكلفة وحدة القولبة بشكل حاد مع زيادة حجم الإنتاج.
ما الذي يؤثر على تكلفة أدوات التشكيل بالحقن السريع؟
معظم التباين في أسعار الأدوات السريعة يأتي من عدد قليل من القرارات الهندسية التي تتحكم بها مبكراً.
حجم القطعة ومدى تعقيد القالب
تتطلب القطع الأكبر حجماً قواعد قوالب أكبر وعمليات تشغيل أكثر، مما يزيد التكلفة. وتزداد أهمية التعقيد: فالسحب العميق، والجدران الرقيقة، واللب المعقد، والزوايا الضيقة تزيد من صعوبة التشغيل ومخاطر الأدوات. أما الأشكال الهندسية الأبسط فتُشَكَّل بشكل أسرع وبتكلفة أقل.
القطع السفلية، والانزلاقات، والرافعات، والطرد
تُجبر التجاويف السفلية الأداة على استخدام حركات جانبية أو رافعات أو نوى قابلة للطي لتحرير القطعة. كل آلية متحركة تُضيف عمليات تشغيل وتجميع ومخاطر، مما يزيد التكلفة ووقت التسليم. غالبًا ما يُمكن تصميم خطوط الفصل والإخراج لتجنب هذه الميزات أو تقليلها إلى أدنى حد.
عمر مادة القالب والأداة
تُصنع أدوات الألمنيوم بسرعة وبتكلفة منخفضة، لكنها تتآكل أسرع؛ بينما يدوم الفولاذ الطري (P20) لفترة أطول بتكلفة معقولة؛ أما الفولاذ المقوى فهو الأكثر متانة والأبطأ في التصنيع. اختر المادة التي تتناسب مع عدد مرات التشكيل المتوقعة ودرجة كشط الراتنج، لأن استخدام الراتنجات الكاشطة أو المملوءة بالألياف الزجاجية في عملية التشكيل يُسرّع من تآكل الأدوات اللينة.
عدد التجاويف وتكوين القالب
تُعدّ أداة التجويف الواحد الأرخص ثمناً، لكنها تُنتج قطعة واحدة فقط في كل دورة. أما أدوات التجويف المزدوج أو الرباعي أو الثماني، فترفع سعر الأدوات مع خفض تكلفة دورة إنتاج القطعة الواحدة. لذا، يُنصح بمطابقة عدد التجاويف مع حجم الإنتاج المتوقع بدلاً من زيادة الإنتاجية إلى أقصى حد لا تحتاجه.
التبريد، والبوابات، وتصميم القوالب
يُقلل التبريد الجيد من زمن دورة الإنتاج، لكن قنوات التبريد المُصممة بدقة أو المُعقدة تُكلف أكثر في التصنيع. يؤثر موقع البوابة وتصميم قناة التبريد على جودة التعبئة، وزمن دورة الإنتاج، ومكان ظهور العلامات التجميلية. تُوازن هذه الخيارات بين تكلفة الأدوات والوفورات المُتحققة لكل قطعة.
متطلبات التشطيب السطحي والتجميلي
تتطلب عمليات التلميع والتشكيل والتشطيبات اللامعة أو المخملية أدوات إضافية وفترات انتظار أطول. إذا كان الجزء مخفيًا عن الأنظار أو لا يحتاج إلى مظهر جمالي، فإن تخفيف متطلبات التشطيب يُعدّ من أسرع الطرق لخفض تكلفة الأدوات.
تغييرات التصميم للتصنيع قبل البدء في عملية التصنيع
تُقلل التعديلات التي تُجرى على التصميم لضمان سهولة التصنيع قبل قطع القالب - مثل تعديل زاوية السحب، أو سُمك الجدار، أو خط الفصل - من مخاطر وتكاليف الأدوات. كل تغيير تطلبه بعد بدء تصنيع الأدوات يُضيف أعمال إعادة عمل ويُؤخر الجدول الزمني. عادةً ما تكون مراجعة التصميم لضمان سهولة التصنيع الشاملة مُسبقًا هي الخيار الأقل تكلفةً فيما يتعلق بالأدوات.
ما الذي يؤثر على سعر قطع التشكيل بالحقن السريع؟
في حين تهيمن تكلفة الأدوات على الإنتاج بكميات صغيرة، يصبح سعر القطعة الواحدة هو الأهم كلما زاد حجم الإنتاج. إن فهم عواملها الرئيسية يُمكّنك من التفاوض والتحسين.
تكلفة الراتنج البلاستيكي والمواد
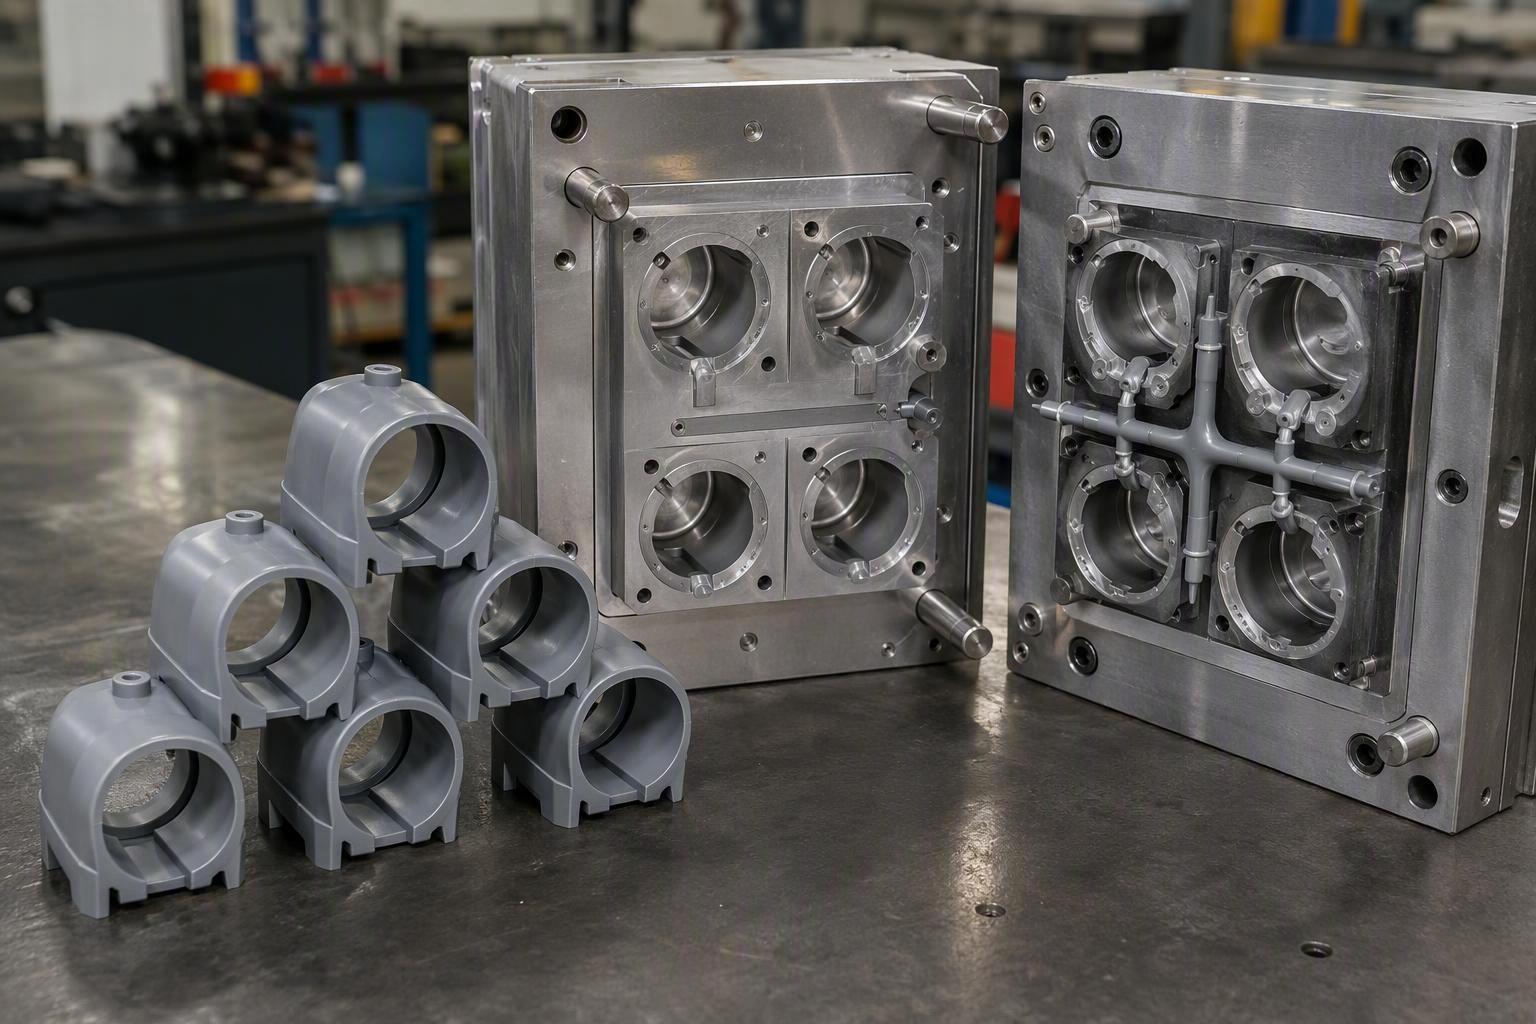
تتميز الراتنجات الأساسية بانخفاض تكلفتها، بينما تُكلّف الراتنجات المُهندسة والمتخصصة سعرًا أعلى للكيلوغرام. تُشكّل المواد عادةً عنصرًا رئيسيًا في التكاليف المتكررة، لذا فإن اختيار الراتنج يؤثر بشكل مباشر على سعر الوحدة. كما أن استخدام الراتنجات المُدعّمة أو المُغلّفة بالألياف الزجاجية يزيد من تكلفة المواد، وقد يُقلّل أيضًا من عمر الأدوات.
وزن القطعة واستخدام المواد
تستهلك الأجزاء الأثقل كمية أكبر من الراتنج لكل عملية حقن، مما يزيد التكلفة. أما الجدران الرقيقة والمتجانسة فتُقلل من استهلاك المواد وتُقصر وقت التبريد. كما أن نفايات قنوات التغذية وقنوات الصب تُزيد من استهلاك المواد، لذا فإن تصميم البوابة وقناة التغذية يؤثر على التكلفة الفعلية لكل جزء جيد.
زمن الدورة وحمولة الآلة
يُعدّ زمن الدورة أحد أهم العوامل المؤثرة على سعر القطعة الواحدة، لأنه يحدد عدد القطع التي تنتجها الآلة في الساعة؛ وعادةً ما يستغرق التبريد معظم وقت الدورة. وتتطلب الآلات الأكبر حجماً معدلات إنتاج أعلى في الساعة، وتعتمد الحمولة المطلوبة على المساحة المتوقعة وضغط التعبئة.
عدد التجاويف وكفاءة الإنتاج
يؤدي زيادة عدد التجاويف إلى زيادة عدد الأجزاء في الدورة الواحدة، مما يقلل من تكلفة الماكينة وتكلفة المعالجة لكل جزء بعد استهلاك تكلفة الأدوات. لكن في المقابل، ترتفع تكلفة الأدوات، لذا يجب تحديد حجم التجاويف بما يتناسب مع حجم الإنتاج الفعلي.
العمالة والخردة وتكاليف العمليات العامة
تُضيف عمليات الإعداد والتشغيل وفحوصات الجودة والإشراف على خط الإنتاج تكاليف إضافية لكل جزء. كما أن الهدر الناتج عن المنتجات المعيبة في بداية الإنتاج، وبقايا الصب، واختلافات العمليات، تزيد من التكلفة الفعلية لكل جزء جيد، لذا فإن وجود عملية متسقة وموثقة جيدًا أمر بالغ الأهمية.
العمليات الثانوية وتشطيب الأجزاء
تُضيف عمليات التشذيب، وإزالة النتوءات، والطلاء، والطباعة، واللحام، والفحص الإضافي تكاليف متكررة بعد عملية التشكيل. عندما يكون التشطيب التجميلي أو الوظيفي إلزاميًا، يجب احتسابه ضمن سعر القطعة الواحدة بدلًا من افتراض أنه مُضمّن.
نطاقات التكلفة النموذجية للقولبة بالحقن السريع
تُعدّ النطاقات المنشورة مفيدةً لوضع الميزانية، ولكن تعامل معها على أنها توجيهية فقط. تختلف الأسعار الفعلية باختلاف الشكل الهندسي والأداة والمادة والحجم.
نطاقات تكلفة أدوات الألمنيوم السريعة
تُعدّ قوالب الألومنيوم عادةً الخيار الأقل تكلفة والأسرع. تتراوح أسعار قوالب الألومنيوم السريعة ذات التجويف الواحد البسيطة عادةً بين 1,500 و5,000 دولار أمريكي، بينما تصل أسعار القوالب الأكثر تعقيدًا ذات التشغيل السريع إلى ما بين 8,000 و15,000 دولار أمريكي. عمر القالب محدود، ويتراوح غالبًا بين بضعة آلاف من عمليات التشكيل إلى ما يقارب 20,000 إلى 50,000 عملية تشكيل، وذلك حسب نوع السبيكة والراتنج، ولهذا السبب يُناسب الألومنيوم النماذج الأولية وعمليات الإنتاج القصيرة.
نطاقات تكلفة أدوات P20 والفولاذ الطري
يقع كل من P20 والفولاذ الطري المُقسّى مسبقًا بين الألومنيوم والفولاذ المُقسّى من حيث التكلفة والمتانة. يتراوح سعر أداة P20 البسيطة ذات التجويف الواحد عادةً بين 3,000 و8,000 دولار أمريكي، بينما تصل أسعار الأدوات الأكثر تعقيدًا أو متعددة التجاويف إلى 10,000 إلى 25,000 دولار أمريكي أو أكثر. غالبًا ما يمتد عمر الأداة إلى ما يقارب 10,000 إلى 200,000 عملية إطلاق، مما يجعل P20 خيارًا قويًا للإنتاج بكميات صغيرة لفترات طويلة وللإنتاج الانتقالي.
نطاقات تكلفة أدوات الفولاذ المقوى
يُعدّ الفولاذ المُقسّى الأكثر متانةً والأغلى ثمناً. تبدأ أسعار قوالب التجويف الواحد المُخصصة للإنتاج عادةً من حوالي 15,000 دولار أمريكي، وقد تصل إلى 50,000 دولار أمريكي أو أكثر للقوالب المعقدة متعددة التجاويف. يصل عمر القالب عادةً إلى 100,000 إلى أكثر من مليون عملية حقن، ولكن مدة التصنيع أطول. لا يُنصح باستخدام الفولاذ المُقسّى إلا عندما يُبرر حجم الإنتاج الاستثمار.
نطاقات الأسعار النموذجية لكل قطعة
بالنسبة للقطع الصغيرة والمتوسطة الحجم، يتراوح سعر القطعة المصبوبة عادةً بين 0.50 دولار و5.00 دولارات، حيث ينخفض سعر القطع البسيطة ذات الإنتاج الكبير، بينما يرتفع سعر القطع المعقدة أو المصنوعة من مواد هندسية. وينخفض سعر القطعة مع زيادة حجم الإنتاج، حيث تتوزع تكاليف الأدوات والإعداد على عدد أكبر من الوحدات.
كيف يؤثر حجم القطعة وتعقيدها على النطاق
تزداد التكلفة مع ازدياد حجم القطعة، وتعقيد القالب، وعدد الميزات. تقع القطعة الصغيرة والبسيطة ذات الجدار الرقيق ضمن النطاق الأدنى لتكاليف الأدوات وتكلفة القطعة الواحدة، بينما تقع القطعة الكبيرة ذات الأجزاء المنزلقة، والتفاوتات الدقيقة، والتشطيبات التجميلية ضمن النطاق الأعلى. اذكر هذه العوامل عند مقارنة أي عرضين.
كيفية استخدام نطاقات التكلفة المنشورة بشكل مسؤول
استخدم نطاقات الأسعار للتحقق من صحة عرض السعر وتحديد توقعاتك، وليس كمعيار تعاقدي. نظرًا لاختلاف كل جزأين عن الآخر، فإن الرقم الموثوق الوحيد هو عرض سعر يعتمد على الكمية بناءً على تصميم CAD الخاص بك، والمادة، والتشطيب. إذا بدا نطاق السعر المنشور بعيدًا عن عرض السعر، فعادةً ما يشير هذا الاختلاف إلى تباين في الهندسة، أو عدد التجاويف، أو مادة الأداة، أو التشطيب، وهو ما يجب عليك الاستفسار عنه.
مدة وجدول زمني لعملية التشكيل بالحقن السريع
يرتبط كل من التكلفة والجدول الزمني ارتباطًا وثيقًا. إن فهم الجدول الزمني يوضح أسباب التأخير وكيف تؤثر تغييرات التصميم على كليهما.
تصميم الأدوات ومراجعة DFM
يبدأ البرنامج بمراجعة التصميم للتصنيع وتصميم القالب، وتستغرق هذه العملية عادةً من بضعة أيام إلى أسبوع أو أسبوعين تقريبًا، وذلك حسب مدى تعقيد القطعة وسرعة تلقي الملاحظات. القرارات المتخذة هنا - خط الفصل، والبوابة، والسحب، والإخراج - تحدد جزءًا كبيرًا من الجدول الزمني للمراحل اللاحقة.
تشغيل وتجميع الأدوات
تُعدّ عمليات التشغيل والتجميع على طاولة العمل عادةً أطول مراحل الإنتاج، حيث تمتد من أسبوعين لأداة ألومنيوم بسيطة إلى عدة أسابيع لقالب فولاذي معقد. تشمل هذه المرحلة قطع التجاويف، وإضافة أي أجزاء جانبية، والتلميع، وبناء القالب.
العينة T0، والتصحيحات، والتحقق
تتيح لك اللقطات التجريبية الأولى (T0/T1) التحقق من مطابقة القطعة للرسم الهندسي. ويتم خلالها فحص الأبعاد، وتقديم الملاحظات، وإجراء أي تعديلات على الأدوات، وهو ما يستغرق عادةً أسبوعًا أو أكثر. أما التغييرات المطلوبة في التصميم أو المواصفات بعد العينات الأولى فتؤدي إلى تمديد هذه العملية.
عملية الإنتاج والتسليم النهائي
بعد الموافقة، تبدأ عملية الإنتاج بتصنيع الكمية المطلوبة، والتي قد تستغرق أيامًا فقط في حالة الكميات الصغيرة. ثم يتم إجراء الفحص النهائي والتغليف والشحن. عادةً ما يستغرق إجمالي الوقت من الموافقة على التصميم إلى الشحنة الأولى عدة أسابيع في البرامج السريعة.
كيف تؤثر تغييرات التصميم على التكلفة والمهلة الزمنية
التغييرات قبل تصنيع الأدوات رخيصة؛ أما التغييرات بعد التصنيع - كإضافة شرائح جديدة، أو تعديل الشكل الهندسي، أو إعادة تشكيل التجاويف - فتزيد من المواد والعمالة والوقت. كل تعديل متأخر يزيد من التكلفة والجدول الزمني، لذا ثبّت التصميم الذي تنوي تنفيذه واستخدم منهجية التصميم للتصنيع مبكراً لتجنب المفاجآت.
تحليل نقطة التعادل مقابل الطباعة ثلاثية الأبعاد والتصنيع باستخدام الحاسوب
إن أوضح طريقة لتحديد عملية ما هي تحليل نقطة التعادل: إيجاد الكمية التي تتساوى عندها التكلفة الثابتة للعملية التي تستخدم الأدوات بالإضافة إلى سعر أقل لكل جزء مع بديل لا يستخدم الأدوات.
ما هو حجم التعادل في عملية قولبة الحقن؟
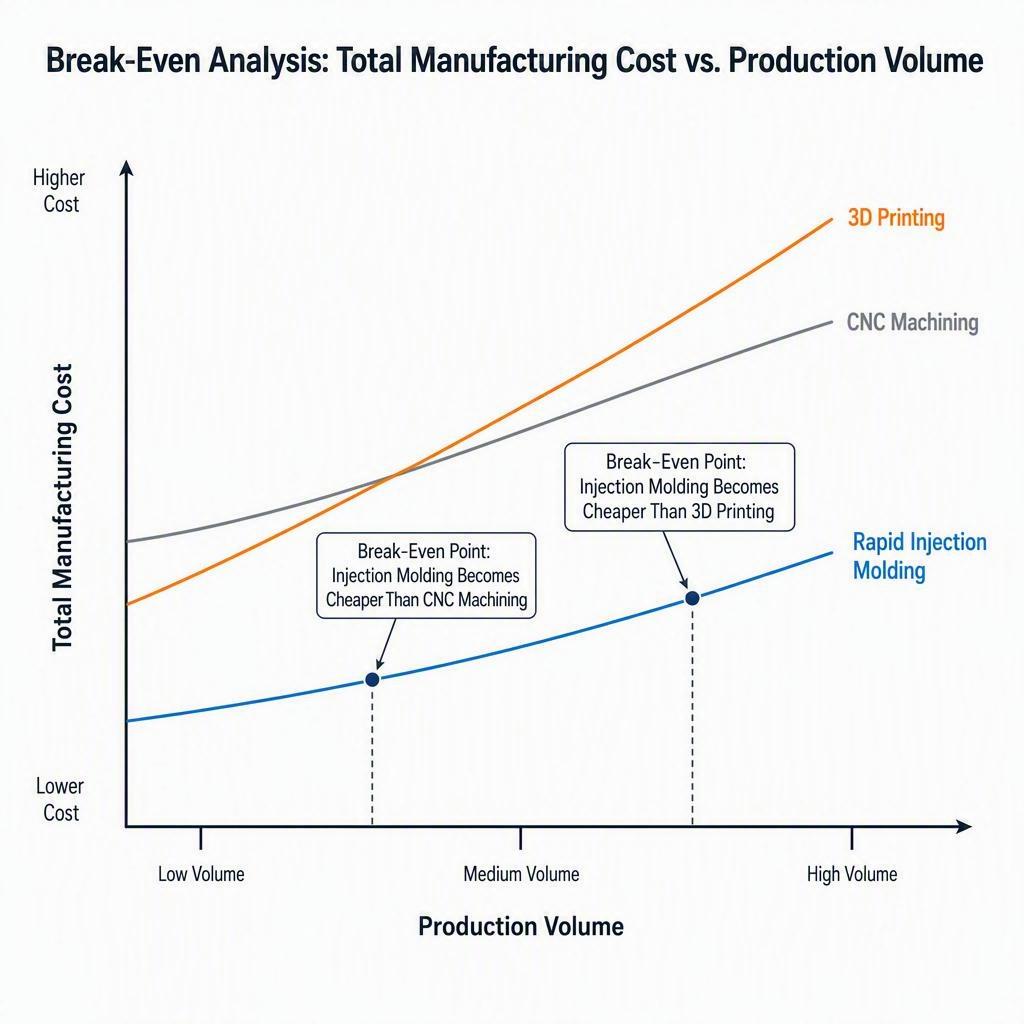
حجم التعادل هو كمية الإنتاج التي تتساوى عندها التكلفة الإجمالية للقولبة بالحقن السريع (تكلفة الأدوات بالإضافة إلى تكلفة القطعة الواحدة × الكمية) مع التكلفة الإجمالية لبديل مثل التصنيع باستخدام الحاسوب أو الطباعة ثلاثية الأبعاد. عادةً ما تكون عملية التصنيع بدون أدوات أرخص من هذه النقطة؛ أما فوقها، فتتفوق عملية القولبة لأن تكلفة القطعة الواحدة فيها أقل بعد سداد تكلفة الأدوات.
الصيغة الأساسية لنقطة التعادل
اجعل إجمالي التكاليف متساوياً، ثم حل المسألة لإيجاد الكمية:
كمية التعادل = تكلفة الأدوات ÷ (تكلفة القطعة البديلة - تكلفة القطعة المصبوبة)
على سبيل المثال، إذا كانت تكلفة أداة من الألومنيوم 5,000 دولار، وتكلفة القطعة المطبوعة 8 دولارات، وتكلفة القطعة المصبوبة 1.50 دولار، فإن نقطة التعادل تبلغ حوالي 5,000 دولار ÷ (8.00 دولار - 1.50 دولار) = حوالي 769 قطعة. وبعد تجاوز هذا الحجم، يصبح التشكيل بالقولبة الخيار الأقل تكلفة.
نقطة التعادل مقابل الطباعة ثلاثية الأبعاد
لا تتطلب الطباعة ثلاثية الأبعاد أدوات خاصة، وتكلفتها أعلى لكل قطعة. تشير التحليلات المنشورة غالبًا إلى أن نقطة التحول بين الطباعة ثلاثية الأبعاد والقولبة بالحقن تتراوح بين 250 إلى بضعة آلاف من القطع للأشكال الهندسية الشائعة، مع العلم أن القطع الصغيرة والمعقدة قد ترفع هذه النقطة. عادةً ما تتفوق الطباعة ثلاثية الأبعاد في الكميات الصغيرة جدًا، بينما مع زيادة حجم الإنتاج عن نقطة التحول، تصبح القولبة هي الخيار الأمثل.
نقطة التعادل مقابل التصنيع باستخدام الحاسوب
تُغني عمليات التصنيع باستخدام الحاسوب (CNC) عن استخدام الأدوات، لكنها تُكلّف القطعة الواحدة تكلفة أعلى من عملية القولبة عند الإنتاج بكميات كبيرة. وتتراوح نقطة التعادل بين التصنيع باستخدام الحاسوب (CNC) عادةً بين بضع مئات إلى بضعة آلاف من الوحدات، وذلك تبعًا لتكلفة الأدوات ومدى انخفاض سعر القطعة المصبوبة. وبعد تجاوز نقطة التعادل، تُقلّل عملية القولبة بالحقن من تكلفة أدواتها، وتتفوق من حيث سعر الوحدة.
الأدوات السريعة مقابل أدوات الإنتاج
تُقلل الأدوات السريعة من نقطة التعادل مقارنةً بقالب الإنتاج الكبير، لأن الاستثمار الأولي في الأدوات أقل، حتى وإن كان ذلك على حساب قصر عمرها الافتراضي. إذا كنت تحتاج فقط إلى بضعة آلاف من القطع، فإن استخدام أداة سريعة من الألومنيوم أو P20 يُمكنك من الوصول إلى نقطة التعادل أسرع بكثير من الالتزام بقالب إنتاج فولاذي باهظ الثمن.
لماذا يعتمد التعادل على التكاليف الحقيقية للمشروع
لا يُمكن تحديد نقطة التعادل إلا من خلال جودة المدخلات. فتكلفة الأدوات، وتكلفة القطعة الواحدة، وسعر الوحدة البديلة، كلها عوامل تؤثر على نقطة التعادل، وأحيانًا بشكل كبير. لذا، احرص دائمًا على حساب التكلفة الفعلية للعرض المقدم لك - بما في ذلك تكاليف التشطيب، والخردة، والخدمات اللوجستية - بدلًا من الاعتماد على رقم تقريبي.
أمثلة على تكلفة قولبة الحقن السريع حسب الحجم
تُوضّح الأمثلة العملية تأثير الحجم بشكل ملموس. الأرقام أدناه هي سيناريوهات توضيحية مع افتراضات مُحددة، وليست اقتباسات لجزء مُعين.
مثال على تكلفة 500 جزء
لنفترض وجود أداة ألومنيوم بسيطة بسعر 5,000 دولار، وسعر صبّ القطعة الواحدة 2.50 دولار. إجمالي تكلفة الصبّ 5,000 دولار + (2.50 دولار × 500) = 6,250 دولارًا. قارن ذلك بالتصنيع باستخدام الحاسوب (CNC) بسعر 10 دولارات للقطعة الواحدة، أو 5,000 دولار لـ 500 قطعة مصنّعة بالإضافة إلى تكلفة الإعداد. عند هذا الحجم المنخفض، يجعل استهلاك تكلفة الأدوات البالغ 10 دولارات للقطعة الواحدة العمليات البديلة منافسة، ما لم تكن جودة الصبّ أو المادة المصبوبة أساسية.
مثال على تكلفة 2000 جزء
باستخدام نفس الأداة التي تبلغ قيمتها 5,000 دولار أمريكي وسعر 2 دولار أمريكي للقطعة المصبوبة، يصبح إجمالي تكلفة القولبة 5,000 دولار أمريكي + (2 دولار أمريكي × 2,000) = 9,000 دولار أمريكي. بالمقارنة مع التصنيع باستخدام الحاسوب (CNC) الذي يكلف 8 دولارات أمريكية للقطعة (16,000 دولار أمريكي)، تبدو تكلفة القولبة الآن أقل بكثير، بينما تتراجع تكلفة الطباعة ثلاثية الأبعاد، رغم ارتفاع تكلفة القطعة الواحدة، بشكل ملحوظ. تبلغ تكلفة الأدوات المستهلكة 2.50 دولار أمريكي فقط للقطعة الواحدة عند هذا الحجم.
مثال على تكلفة 10000 جزء
يمكن زيادة الإنتاج إلى 10,000 قطعة باستخدام أداة P20 ذات كفاءة أعلى بتكلفة 12,000 دولار أمريكي وسعر 1.20 دولار أمريكي للقطعة المصبوبة الواحدة. وبذلك، يصبح الإجمالي 12,000 دولار أمريكي + (1.20 دولار أمريكي × 10,000) = 24,000 دولار أمريكي. وبالمقارنة مع تكلفة التصنيع الآلي التي تبلغ عدة دولارات أمريكية للقطعة الواحدة، أو تكلفة الطباعة التي تزيد عن ذلك، يُعدّ قولبة الحقن الآن الخيار الأقل تكلفة بلا منازع، وقد انخفض استهلاك تكلفة الأدوات إلى 1.20 دولار أمريكي فقط للقطعة الواحدة.
كيف يؤثر استهلاك الأدوات على تكلفة الوحدة
يُستخدم القالب نفسه في إنتاج عدد أكبر من القطع، لذا ينخفض سعر الوحدة الإجمالي بشكل حاد مع زيادة حجم الإنتاج. في الأمثلة السابقة، يُضيف قالب سعره 5,000 دولار 10 دولارات لكل قطعة عند إنتاج 500 وحدة، بينما يُضيف 0.50 دولار فقط لكل قطعة عند إنتاج 10,000 وحدة. هذا هو السبب الرئيسي لانخفاض تكلفة التشكيل عند الإنتاج بكميات كبيرة، ولهذا السبب يجب دائمًا مقارنة التكلفة الإجمالية للبرنامج، وليس سعر القالب فقط.
الحساسية لتكاليف الأدوات وسعر القطعة
تُؤدي تغييرات طفيفة في الأدوات وسعر القطعة الواحدة إلى تغيير نقطة التحول. فمثلاً، يتضاعف تأثير الأداة الأكثر تعقيداً عند إنتاج 500 قطعة، بينما يقلّ تأثيرها بشكل كبير عند إنتاج 10,000 قطعة. في المقابل، يُصبح فرق دولار واحد في سعر القطعة الواحدة عاملاً حاسماً عند الإنتاج بكميات كبيرة. عند تصميم نموذج لمشروعك، اختبر مجموعة من افتراضات الأدوات وسعر القطعة الواحدة بدلاً من الاعتماد على نقطة واحدة فقط.
متى يكون قولبة الحقن السريع أرخص من البدائل؟
نقطة التعادل هي مجرد دليل، وليست كل شيء. فالجودة والمواد والتفاوتات والجدول الزمني عوامل حاسمة أيضاً.
متى تختار حقن القالب السريع
اختر تقنية التشكيل بالحقن السريع عندما تحتاج إلى إنتاج مئات أو حتى آلاف القطع من الراتنج، وترغب في الحصول على اتساق ودقة عالية في عملية التشكيل، وتحتاج إلى الوصول إلى السوق بشكل أسرع مما تسمح به القوالب الفولاذية التقليدية. تتفوق هذه التقنية كأداة انتقالية نحو الإنتاج بكميات أكبر، ولإطلاق المنتجات التي تتميز بتصميم مستقر.
متى يجب الاستمرار في استخدام الطباعة ثلاثية الأبعاد
استخدم الطباعة ثلاثية الأبعاد للكميات الصغيرة جدًا - من وحدة واحدة إلى بضع عشرات أو حتى بضع مئات - أو عندما يكون التصميم الهندسي لا يزال قيد التغيير وتُفضّل سرعة تطوير التصميم على تكلفة الوحدة. كما تُناسب الطباعة الأجزاء التي يستحيل تشكيلها بالقوالب أو التي لا يكون استخدام الأدوات مُبررًا لها بعد. أما عيوبها فتتمثل في ارتفاع تكلفة الوحدة، وفي بعض العمليات، ضعف خصائص المواد.
متى قد يكون التصنيع باستخدام الحاسوب (CNC) أفضل
قد يكون التصنيع باستخدام الحاسوب (CNC) خيارًا أفضل عندما تحتاج إلى قطعة قوية ودقيقة الأبعاد من مادة صلبة بكميات قليلة، خاصةً في المواد التي يصعب تشكيلها بالحقن أو عندما لا ترغب في أي وقت لتجهيز الأدوات. كما أنه خيار ممتاز عندما تكون الكمية متواضعة وتبقى تكلفة التصنيع أقل من التكلفة الإجمالية للقولبة.
عندما يستقر التحليل على عمليات التصنيع، اطلب عروض أسعار لكلا المسارين من فريق هندسي واحد. تُجري شركة LKprototype عمليات تصنيع النماذج الأولية والأجزاء باستخدام الحاسوب (CNC) على نطاق واسع، حيث تُصنّع عمليات الطحن والخرط بثلاثة وأربعة وخمسة محاور في نفس المصنع الذي يُصنّع فيه قولبة الحقن السريع، مما يُتيح لك تقييم التكلفة والدقة لنفس القطعة دون الحاجة إلى التعامل مع موردين مختلفين.
متى تستثمر في أدوات الإنتاج
انتقل إلى استخدام أدوات الإنتاج المُقسّاة عندما يكون حجم الإنتاج مرتفعًا بما يكفي لتغطية تكلفة الأداة طويلة العمر - غالبًا عشرات الآلاف من القطع أو أكثر - أو عندما تحتاج إلى أقصر دورات إنتاج وأعلى مستويات المتانة على مدى برامج تمتد لعدة سنوات. يمكن أن تكون الأدوات السريعة بمثابة خطوة مؤقتة ريثما تتحقق من الطلب.
لماذا لا يُعدّ التعادل العامل الوحيد في اتخاذ القرار
لا يُعدّ انخفاض التكلفة بالضرورة الخيار الأمثل. فمهلة التسليم، وتوفر المواد، ودقة التصنيع، ومتانة الأدوات، ومرونة الحد الأدنى للطلب، ومدى تقبّل فريقك للمخاطر، كلها عوامل مهمة. لذا، احسب نقطة التعادل، ثم قيّم العوامل الأخرى غير المتعلقة بالتكلفة قبل اتخاذ القرار.
كيفية تقليل تكلفة قولبة الحقن السريع
تؤثر العوامل المذكورة أدناه على التكلفة في اتجاهات يمكن التنبؤ بها، وتستحق المراجعة مع أي مورد.
تطبيق DFM قبل تصميم الأداة
يجب مراعاة عوامل مثل زاوية الميل، وسماكة الجدار، وخطوط الفصل، وموقع البوابة قبل قطع القالب. يساهم التصميم الجيد للتصنيع في تقليل وقت التشغيل، ومخاطر الأدوات، واحتمالية إجراء تعديلات مكلفة بعد بدء عملية التصنيع.
التفاوتات في المقاسات والمتطلبات التجميلية
حدد فقط التفاوتات والتشطيبات التي تحتاجها فعلاً. فالتفاوتات الأضيق من اللازم والتشطيبات التجميلية تزيد من تكاليف التصنيع والتلميع. أما تخفيف التفاوتات في الأسطح المخفية فهو طريقة منخفضة المخاطر لتوفير التكاليف.
اختر مادة الأدوات المناسبة
اختر مادة القالب بما يتناسب مع حجم الإنتاج المتوقع ونوع الراتنج. يُناسب الألومنيوم النماذج الأولية القصيرة وعمليات الإنتاج الانتقالية؛ بينما يُناسب الفولاذ الطري/P20 عمليات الإنتاج الطويلة ذات الأحجام المنخفضة؛ أما الفولاذ المُقسّى فلا يُبرر تكلفته إلا في عمليات الإنتاج الكبيرة. اختيار قالب ذي مواصفات أعلى من اللازم لعملية الإنتاج يُعدّ إهدارًا للمال.
تقليل تعقيد العفن غير الضروري
بسّط عمليات القطع السفلية، والمنزلقات، والرافعات، وغيرها من الآليات حيثما يسمح التصميم بذلك. كل عنصر متحرك يزيد من تكلفة الأدوات ومخاطرها، لذا صمم حولها قدر الإمكان دون التضحية بالوظيفة.
تحسين عدد التجاويف وفقًا للحجم المتوقع
حدد حجم التجويف وفقًا للطلب الفعلي. تزيد أداة التجويف المتعدد من تكلفة الأدوات ولكنها تقلل من تكلفة معالجة كل قطعة، لذا اختر العدد الذي يقلل من إجمالي تكلفة البرنامج عند الكمية المتوقعة بدلاً من أكبر إنتاجية ممكنة.
تأكد من متطلبات المواد والتشطيب مبكراً
يُجنّب تثبيت الراتنج والتشطيب قبل تصنيع الأدوات إعادة العمل وإعادة تسعير التكاليف. تؤثر جودة المواد على سعر القطعة الواحدة وعلى تآكل الأدوات، لذا يُنصح بتحديدها مبكراً وتجنب تغييرها بعد تصنيع الأدوات.
طلب تسعير بناءً على الكمية
اطلب أسعارًا بناءً على الكميات التي قد تُنتجها فعليًا، وليس بناءً على كمية محددة. تُظهر عروض الأسعار القائمة على الكمية كيفية تغير سعر القطعة الواحدة، وتكلفة الأدوات المستهلكة، ونقطة التعادل، مما يُتيح لك التخطيط لإعادة الطلبات وتوسيع نطاق الإنتاج بشفافية.
قارن التكلفة الإجمالية للبرنامج وليس سعر الوحدة فقط
قد يُخفي السعر المنخفض للقطعة الواحدة تكلفةً باهظةً للأدوات، وقد يُخفي السعر المنخفض للقالب تكلفةً باهظةً للتشطيب. قارن مجموع تكلفة الأدوات، وسعر القطعة الواحدة عبر أحجام الإنتاج، والعمليات الثانوية، والخدمات اللوجستية للوصول إلى قرار عادل.
قائمة التحقق من تكلفة قولبة الحقن السريع للمشترين
استخدم قائمة التحقق هذه للتأكد من مقارنة التكلفة بشكل عادل قبل اتخاذ القرار.
هندسة الجزء، والمادة، والكمية
هل تم تحديد الأبعاد الكلية وسماكة الجدار؟
هل تم الانتهاء من تصميم المادة، وهل يؤثر ذلك على تآكل الأدوات أو سعرها؟
ما هي الكمية الواقعية - هل هي كمية تشغيل واحدة أم كمية تراكمية مع مرور الوقت؟
هل يتم ذكر التفاوتات المسموح بها حيثما تكون ذات أهمية حقيقية؟
متطلبات الأدوات والتشطيب والجودة
ما هي مادة الأداة التي تتناسب مع عدد الطلقات المتوقع؟
هل يتم تقليل عمليات القطع السفلية والحركات الجانبية؟
ما هي اللمسة النهائية أو الملمس أو الطلاء المطلوب فعلاً؟
ما هي معايير فحص الجودة وإعداد التقارير التي يحتاجها الجزء؟
افتراضات التسليم والخدمات اللوجستية والتكلفة الإجمالية
ما هو تاريخ التسليم المطلوب للشحنة الأولى؟
ما هي تكاليف التعبئة والتغليف والشحن والاستيراد أو الجمارك المطبقة؟
هل تشمل أسعار القطع الواحدة عمليات التشطيب والعمليات الثانوية؟
هل يقدم المورد أسعارًا بناءً على الكمية عند شراء كميات محددة؟
الأسئلة الشائعة حول تكلفة قولبة الحقن السريع
كم تبلغ تكلفة التشكيل بالحقن السريع؟
لا يوجد رقم محدد. توقع تكلفة أدوات التصنيع السريع تتراوح بين 1,000 دولار أمريكي وأكثر من 50,000 دولار أمريكي، وذلك حسب مادة الأداة ومدى تعقيدها، وسعر القطعة الواحدة يتراوح بين أقل من دولار واحد وعدة دولارات. التكلفة الإجمالية هي تكلفة الأدوات بالإضافة إلى سعر القطعة الواحدة مضروبًا في الكمية.
كم تبلغ تكلفة أدوات الحقن السريع؟
تتراوح أسعار أدوات الألمنيوم السريعة عادةً من 1,500 دولار إلى 8,000 دولار للأجزاء البسيطة، وتتراوح أسعار أدوات P20/الفولاذ الطري من حوالي 3,000 دولار إلى 25,000 دولار، وتبدأ أسعار أدوات الفولاذ المقوى من حوالي 15,000 دولار وترتفع حسب التعقيد وعدد التجاويف.
كم تبلغ تكلفة قطعة مصبوبة بالحقن؟
تتراوح الأسعار النموذجية لكل جزء من حوالي 0.50 دولار إلى 5.00 دولار للأجزاء الصغيرة إلى المتوسطة قبل التشطيب، وتختلف باختلاف الراتنج والوزن ووقت الدورة وعدد التجاويف والحجم حيث يتم استهلاك تكلفة الأدوات على مدار عملية الإنتاج.
ما هي العوامل التي تؤثر على تكلفة قولبة الحقن السريع؟
العوامل الرئيسية هي حجم الجزء وتعقيده، والقطع السفلية والحركات الجانبية، ومادة الأداة وعمر الأداة، وعدد التجاويف، والتبريد وتصميم البوابة، وتشطيب السطح، وتغييرات التصميم التي تم إجراؤها قبل أو بعد عملية التشكيل.
كيف يؤثر حجم الإنتاج على تكلفة قولبة الحقن؟
يؤدي ارتفاع حجم الإنتاج إلى خفض التكلفة الإجمالية للقطعة الواحدة، لأن تكلفة الأدوات الثابتة تُوزّع على عدد أكبر من الوحدات. فأداة تكلفتها 5,000 دولار تُضيف 10 دولارات لكل قطعة عند إنتاج 500 وحدة، بينما تُضيف 0.50 دولار فقط لكل قطعة عند إنتاج 10,000 وحدة.
متى يصبح قولبة الحقن مجدية اقتصادياً؟
يصبح قولبة الحقن فعالة من حيث التكلفة عادةً بمجرد أن تصل الكمية إلى بضع مئات إلى بضعة آلاف من الأجزاء، حيث ينخفض استهلاك الأدوات بما يكفي للتغلب على البدائل التي لا تتطلب أدوات مثل التصنيع باستخدام الحاسب الآلي أو الطباعة ثلاثية الأبعاد من حيث تكلفة الوحدة.
كيف يتم حساب حجم التعادل في عملية قولبة الحقن؟
قسّم تكلفة الأدوات على التوفير لكل قطعة مقارنةً بالبديل: نقطة التعادل = تكلفة الأدوات ÷ (تكلفة القطعة البديلة - تكلفة القطعة المصبوبة). عند هذه الكمية، تتساوى التكاليف الإجمالية للقطعتين.
هل التشكيل بالحقن السريع أرخص من التصنيع باستخدام الحاسوب (CNC)؟
يعتمد الأمر على الكمية. بالنسبة للأحجام المتواضعة، غالباً ما تكون عمليات التصنيع باستخدام الحاسوب (CNC) بدون أدوات أرخص؛ أما فوق نقطة التعادل، فإن قولبة الحقن السريع تفوز لأن سعرها المنخفض لكل قطعة يتم تعويضه مقابل أداة تم استهلاك تكلفتها بالفعل.
هل التشكيل بالحقن السريع أرخص من الطباعة ثلاثية الأبعاد؟
بالنسبة للكميات الصغيرة جدًا، عادةً ما تكون الطباعة ثلاثية الأبعاد أرخص لأنها لا تتطلب أدوات. بعد تجاوز حجم الإنتاج المتوسط - والذي يتراوح غالبًا بين بضع مئات إلى بضعة آلاف من القطع - يصبح قولبة الحقن السريع الخيار الأقل تكلفة.
كيف يمكنني تقليل تكلفة قولبة الحقن السريع؟
قم بتطبيق التصميم من أجل التصنيع مبكراً، وخفف من التفاوتات والتشطيبات غير الضرورية، واختر مادة الأداة المناسبة، وبسط هندسة القالب، وحدد الحجم المناسب للتجاويف، وتأكد من المادة مبكراً، واطلب تسعيرًا قائمًا على الكمية حتى تتمكن من مقارنة التكلفة الإجمالية للبرنامج بدلاً من سعر الوحدة فقط.
الخلاصة: استخدم التكلفة الإجمالية ونقطة التعادل لاختيار العملية المناسبة
تُحقق تقنية قولبة الحقن السريع مكانتها بين أدوات النماذج الأولية والإنتاج على نطاق واسع، إذ تجمع بين جودة القولبة وصغر حجم الأداة وسرعتها. ويعتمد اختيارها الأمثل على كيفية تفاعل تكلفة الأدوات وسعر القطعة الواحدة وحجم الإنتاج، أكثر من اعتماده على رقم واحد. لذا، يُنصح بحساب التكلفة الإجمالية، ومقارنة نقطة التعادل مع البدائل المتاحة، مع مراعاة الجدول الزمني واحتياجات المواد إلى جانب السعر. إذا كانت الكمية والشكل الهندسي المطلوبان يشيران إلى إمكانية استخدام قطع مصبوبة، وترغب في الحصول على عرض سعر قائم على التصميم للتصنيع والكمية بدلاً من رقم ثابت، فإن شركة LKprototype تُقدم أدوات سريعة وتقنية قولبة الحقن بكميات صغيرة مع دعم هندسي لمساعدتك على مقارنة التكاليف بموضوعية.